
Anneau de retenue : 1 000 pièces, sept racines de griffes cassées
Dans un relevé d'exemple, sept racines de griffes ont cassé sur 1 000 pièces d'un anneau de retenue de lunette en Zamak 5. La presse qui les enfonçait lisait 320 N pour une fenêtre de 80–200 N. Un rayon de racine de R0,2 mm et une butée de course sur la presse ont ramené le compte à zéro sur le même banc.
L'anneau est une bande de Ø26,0 mm, avec une paroi de 0,8 mm et trois griffes intérieures à 120° ; ce sont des cibles de plan. La hauteur de griffe est tenue à 1,2 ± 0,05 mm, le poids est de 1,8 ± 0,2 g, et l'alliage est du Zamak 5 selon ASTM B86 AC41A à l'état brut de moulage.
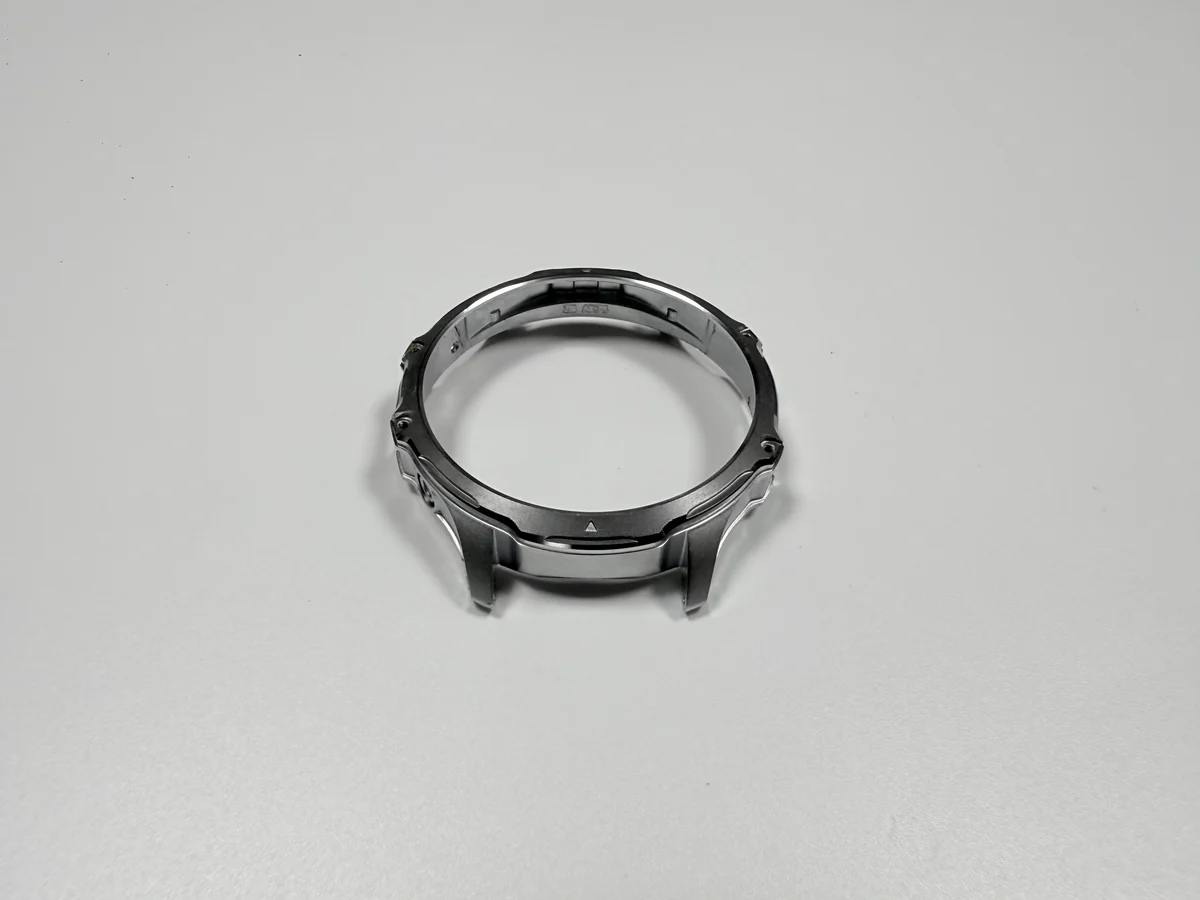
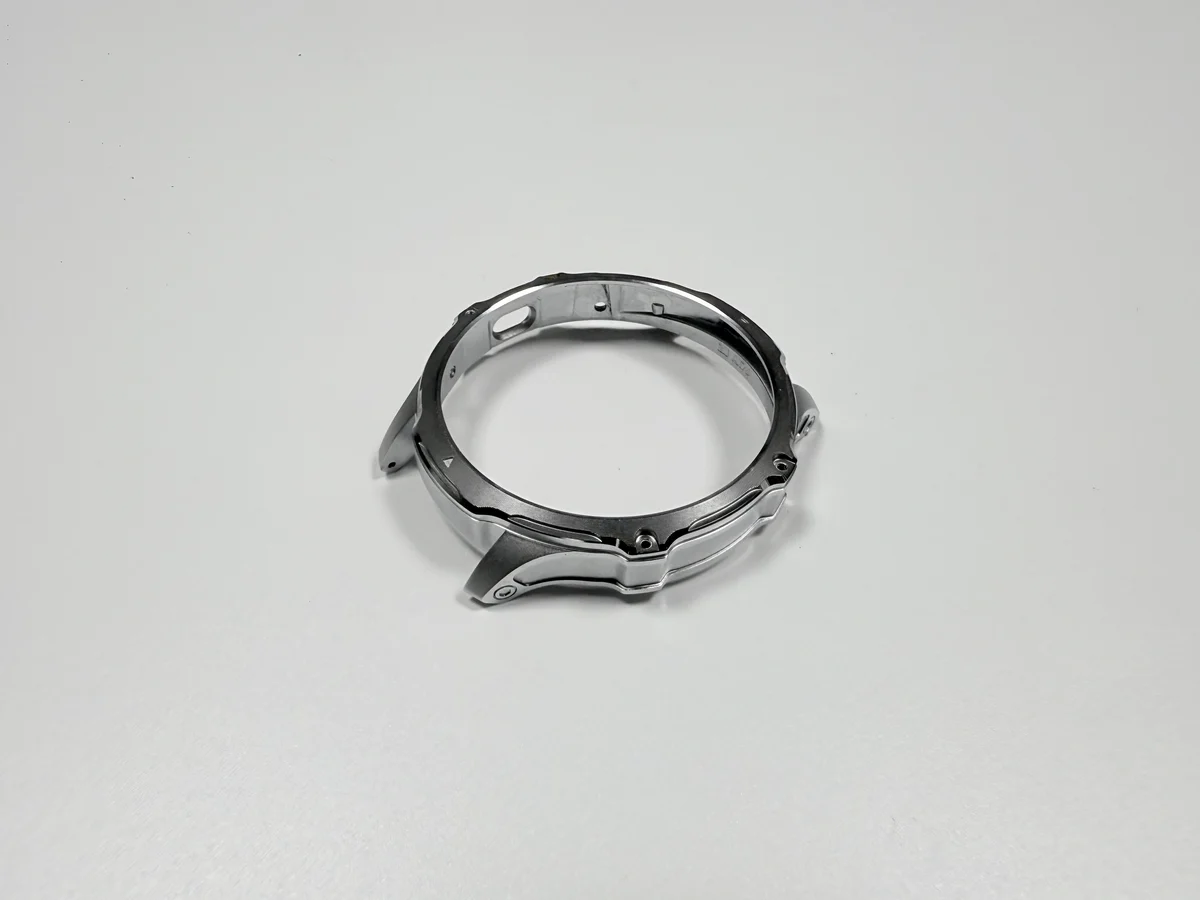
Sur quoi le lot de 1 000 pièces a-t-il échoué ?
Sept anneaux d'un lot de 1 000 pièces ont échoué à l'ajustement pressé, et les sept sur une racine de griffe. Une jauge à bague sur le diamètre extérieur et un contrôle visuel après revêtement ne voient pas une racine de griffe : le défaut n'apparaissait qu'à la presse.
Le motif désignait une caractéristique précise, pas des rebuts au hasard. Un faciès de rupture sans retassure écartait la porosité de moulage à la cassure et laissait la section de racine en charge. Un angle vif concentre cette charge dans une section de quelques dixièmes de millimètre.
Quelle force de presse les anneaux défaillants ont-ils encaissée ?
La force de presse des anneaux défaillants se lisait à 320 N sur le banc, avec le boîtier d'appui en place. Le critère de libération est de 80–200 N, donc la lecture valait 1,6 fois la limite haute de 200 N. Sous 80 N, l'anneau est assez libre pour que le verre se lève ou tourne ; au-dessus de 200 N, la racine porte plus que sa section ne tient.
La force vient de la course, et une presse réglée à l'œil dépasse la course sur une bande mince. Une butée de course relève de l'outillage, chiffré une fois pour la presse, alors qu'une racine vive revient en anneaux rebutés à chaque lot d'assemblage. Les lignes ci-dessous sont le relevé d'exemple.
| Étape du lot | Force de presse (N) | Limite (N) | Racines de griffes cassées (pièces) |
|---|---|---|---|
| Premier lot, 1 000 pièces | 320 | 80–200 | 7 |
| Nouveau passage après R0,2 et butée de course | Dans la bande | 80–200 | 0 |
Quelle modification de moulage a corrigé la racine de griffe ?
L'outil a pris un rayon de R0,2 mm à la racine de griffe, et l'alliage n'a pas bougé. Deux cibles de conception décident du remplissage de cette racine : une attaque centrale et un trop-plein placé à l'extérieur des racines de griffes, pour que le métal atteigne la section pendant qu'elle fige encore.
L'outil est une empreinte 8407 à huit cavités, avec une cible de conception de 500 000 cycles. Le travail de rayon se chiffre une fois et reste dans l'outil, si bien que l'indication de conception en paroi mince doit figurer sur le plan avant la coupe.
Qu'est-ce qui a empêché la presse d'aller trop loin ?
Une butée de course maintient le coulisseau sous les 320 N qui ont cassé les racines. Elle se cale sur la bande de 80–200 N, sur le même banc et avec le même boîtier, mais elle change la presse plutôt que l'anneau.
L'anneau n'a pas de second passage en presse. Une fois assis, il tient le verre et le boîtier se referme sur lui : une racine cassée met l'anneau au rebut alors que le verre est déjà en place. Une butée protège un lot qui ne se reprend pas.
Comment contrôle-t-on une racine de griffe aujourd'hui ?
Deux contrôles libèrent la racine. La force de presse se lit contre le boîtier d'appui et doit tomber dans la bande de 80–200 N. Quand une casse survient, le faciès de rupture ne doit montrer aucune retassure, ce qui sépare un défaut de moulage d'un défaut de presse.
La hauteur de griffe se fixe après moulage par détourage des griffes intérieures, puis se lit au micromètre de hauteur à 1,2 ± 0,05 mm. Le diamètre extérieur se contrôle à la jauge à bague sur Ø26,0 0/−0,05 mm, et la planéité au marbre avec une jauge d'épaisseur à 0,05 mm. Les lignes ci-dessous portent les cotes.
| Caractéristique | Cible (mm) | Admis (mm) | Moyen de contrôle |
|---|---|---|---|
| Hauteur de griffe | 1,2 | 1,15–1,25 | Micromètre de hauteur |
| Rayon de racine | R0,2 | Aucun angle vif | Contrôle de l'outil |
| Diamètre extérieur | Ø26,0 | 25,95–26,00 | Jauge à bague |
| Planéité | 0,05 | 0,05 max. | Marbre et jauge d'épaisseur |
| Faciès de rupture | Métal sain | Sans retassure | Contrôle visuel |
Ces contrôles s'appuient sur une chaîne : moulage sous pression, coupe de l'attaque, ébavurage au tonneau, détourage des griffes, polissage et revêtement. L'ajustement de montage est l'autre moitié, et le contrôle d'ajustement après usinage secondaire part de la référence sur la base de l'anneau.
Que ne prouve pas ce cas ?
Le cas prouve une chaîne : sur le même banc, un rayon de racine et une butée de course ont ramené un lot de sept casses à zéro. Il ne prouve pas le taux de pièces bonnes d'une production complète, parce qu'un lot, un lot de boîtiers et une presse font tout le relevé.
La condition de service fixe la limite. L'anneau reste dans une cavité de boîtier sèche, sans milieu corrosif, et n'est pas réparé après assemblage ; une pièce démontée puis repressée sort de ce relevé. Un cadre de boîtier à paroi mince porte le même problème de paroi sur une pièce plus grande, avec le revêtement plutôt que la force de presse comme variable.
Un plan qui porte le rayon de racine, la bande de force de presse et le boîtier contre lequel la force a été lue transforme le prochain devis en trois lignes qu'un second fournisseur doit tenir. Ces entrées décident aussi si la racine est un travail d'outil ou une modification de moulage.
