
Carrure carrée : Zamak 5, cornes 0,9 mm, revêtement
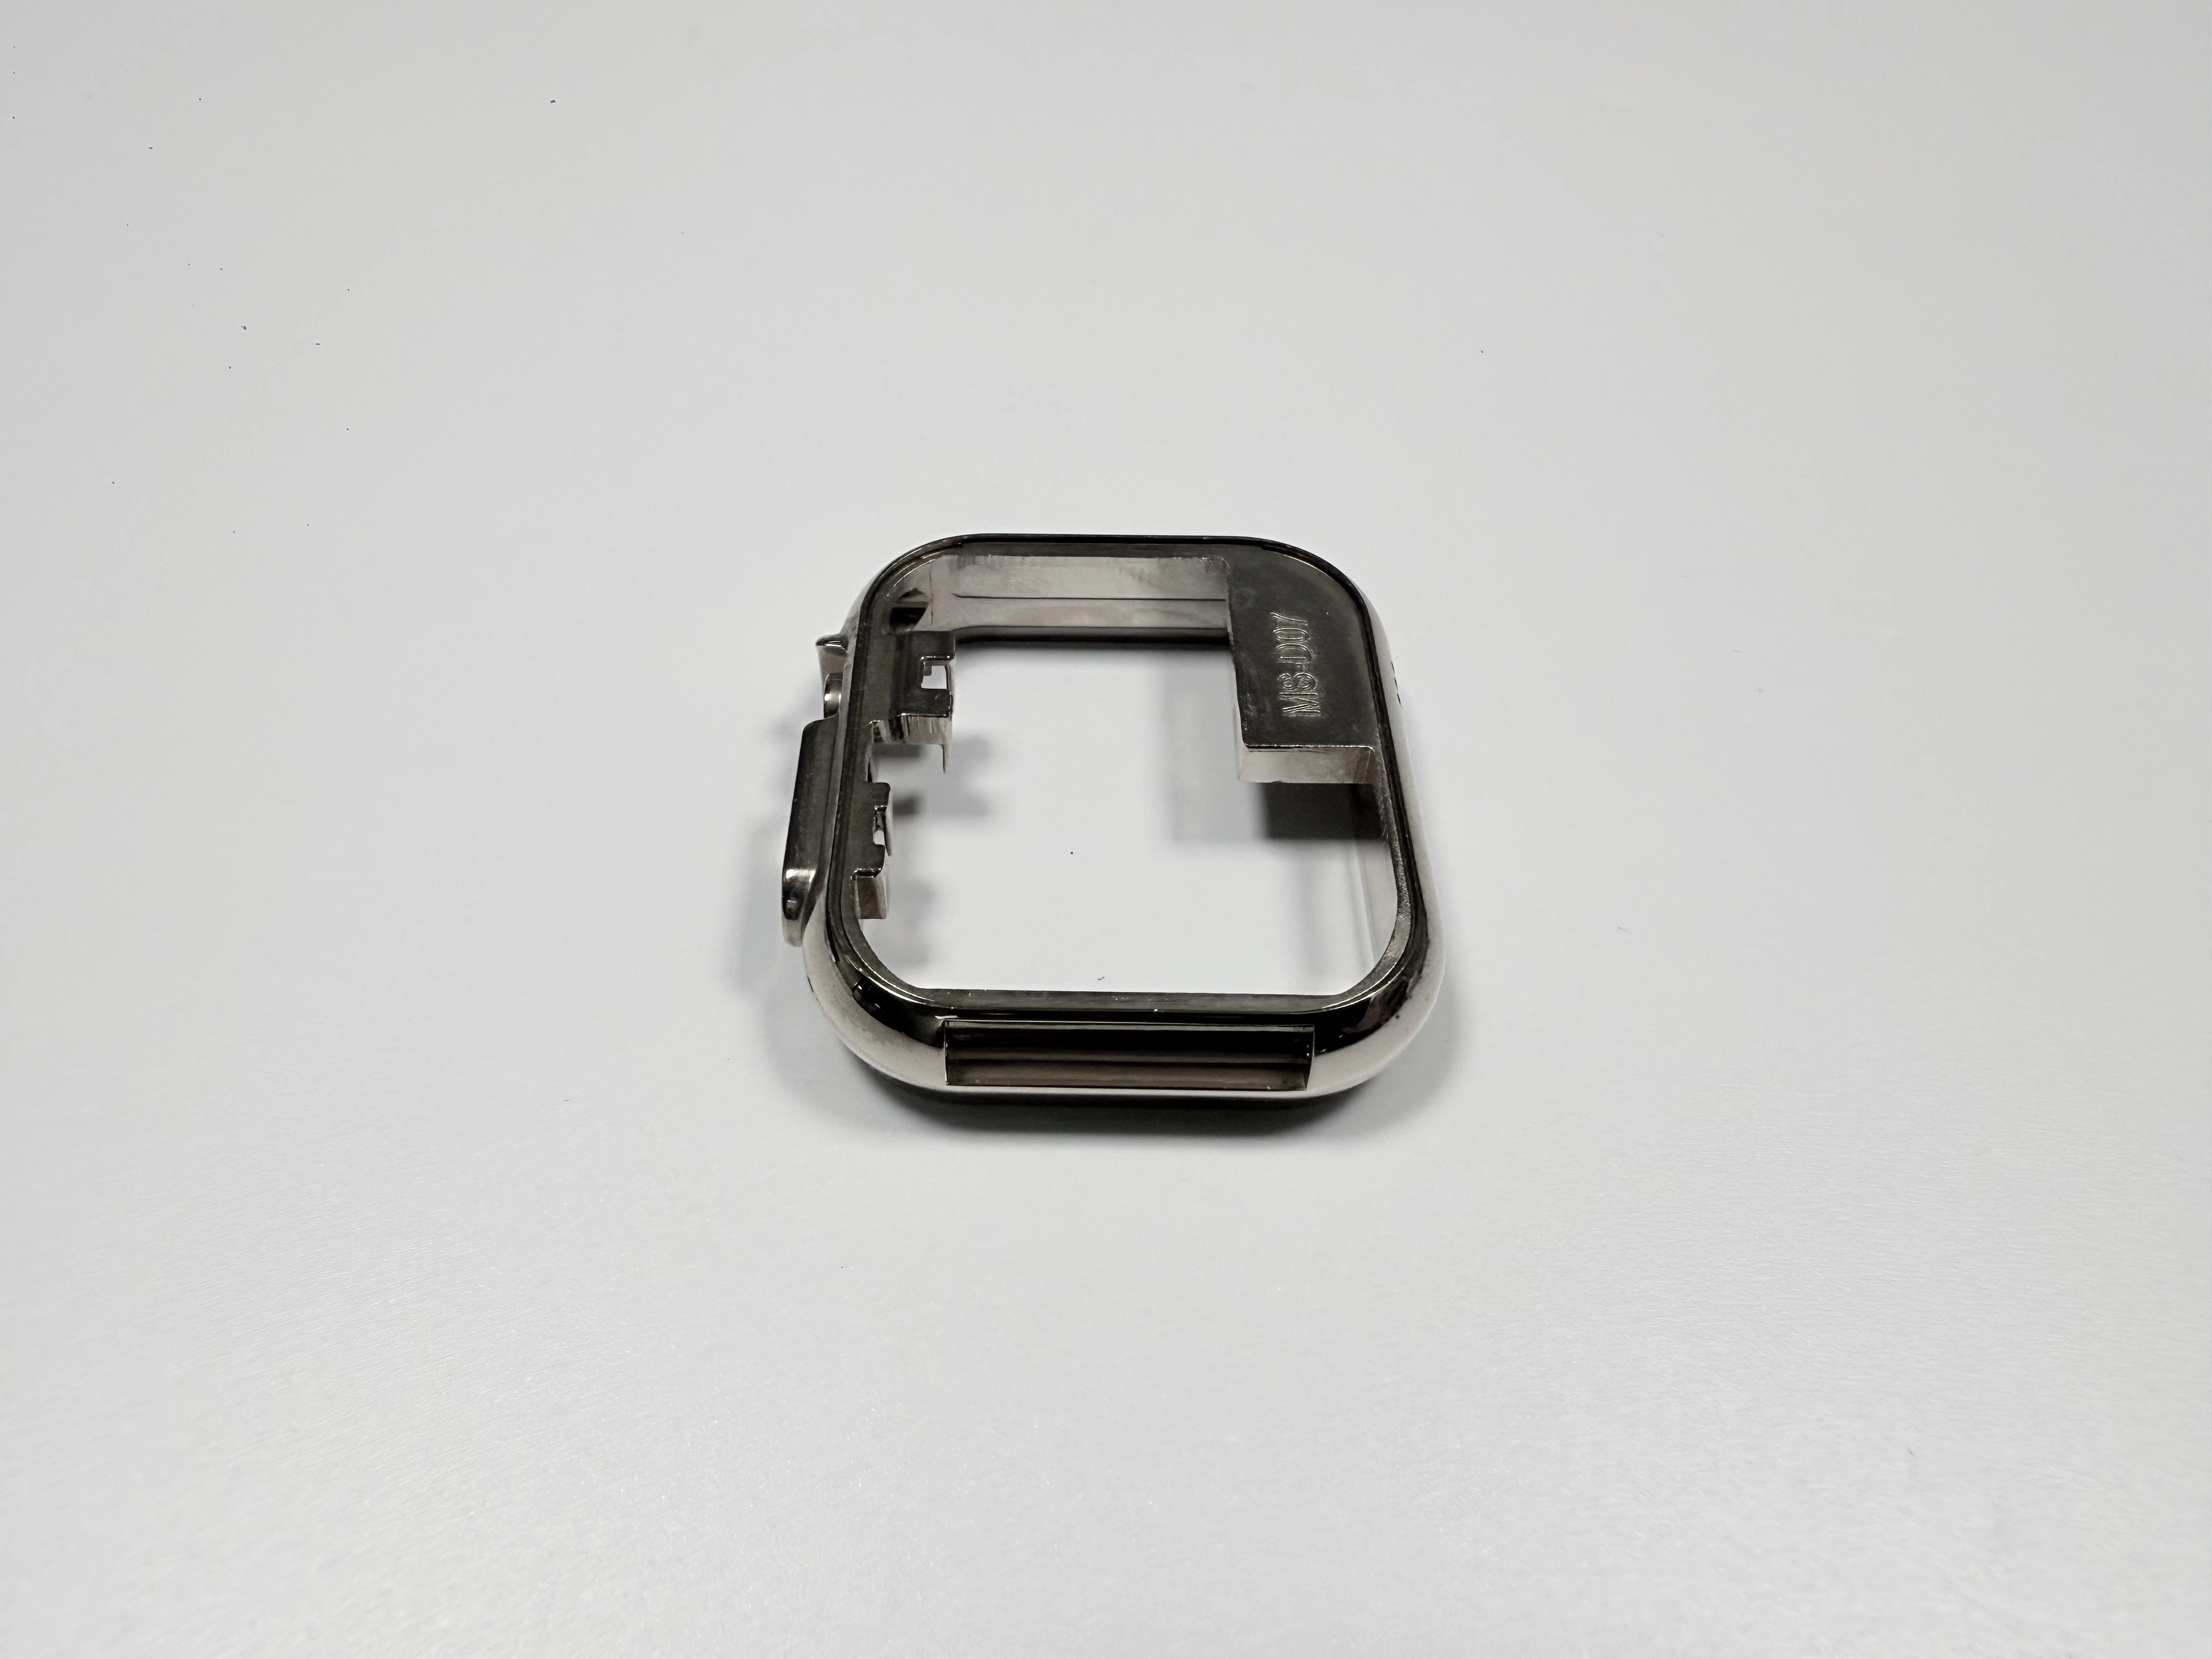
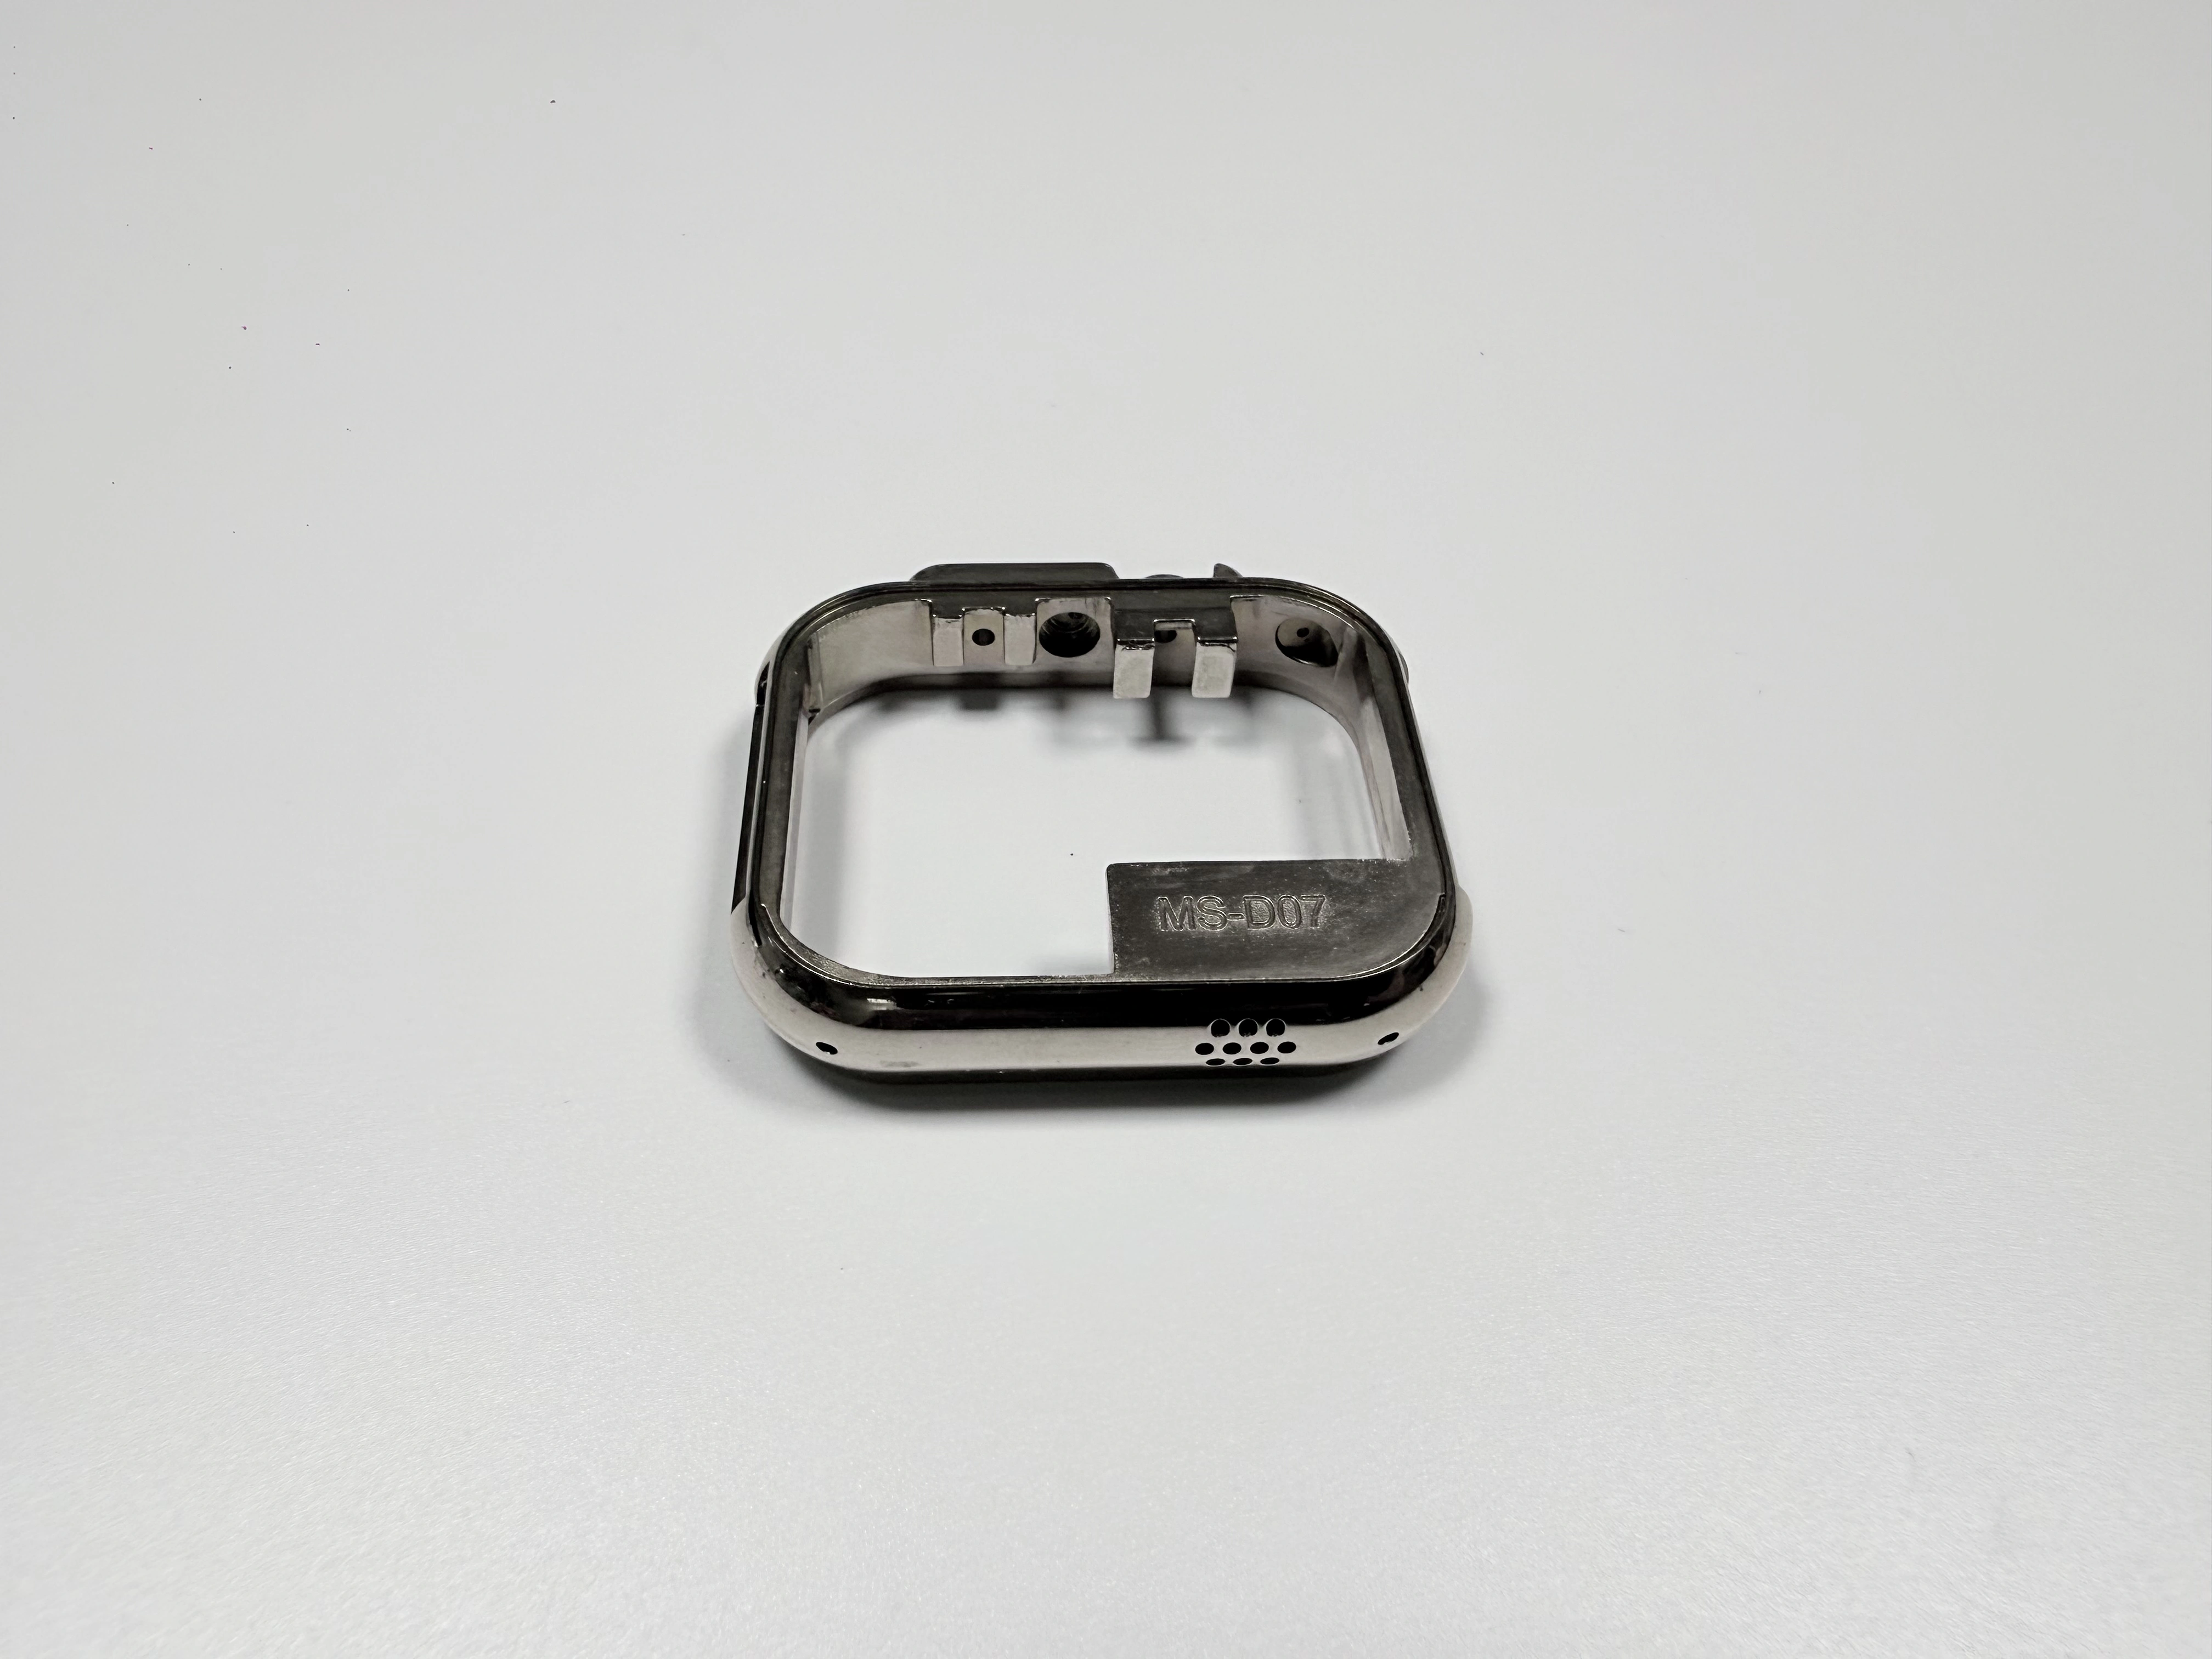
Une carrure carrée de 38,0×38,0×9,5 mm en Zamak 5, 12±1 g. Dans un relevé d'exemple, neuf de ces 300 pièces sont arrivées au contrôle avec la bouche éclatée au perçage de corne. Un chanfrein avant le foret et une avance réduite au débouché ont ramené la série suivante à zéro. La fonte sous pression du zinc fixe la forme, la sortie du foret fixe le rebut.
Quel alliage a couru dans les 300 pièces ?
Zamak 5 selon ASTM B86 AC41A, coulé dans un moule à 4 empreintes en 8407, puis Cu/Ni/Cr. La carrure porte quatre interfaces : marche miroir 0,03 mm, cavité de mouvement 30,0 mm, perçage de couronne Ø3,0 mm et deux percages de cornes Ø1,5 mm à Ø0,05 mm de coaxialité. La paroi court 0,9–1,2 mm et s'amincit à 0,9 mm aux cornes, où le perçage est plus large que la paroi. Le perçage porte 0,03 mm d'écart supérieur et 0 en inférieur ; la cavité 0,05 mm en haut, 0 en bas.
Caractéristique | Cible (mm) | Plage admise (mm) | Moyen |
|---|---|---|---|
Percages de cornes, deux | Ø1,5 | Ø1,50–Ø1,53 | Calibre Ø1,5 |
Perçage de couronne | Ø3,0 | Ø3,00–Ø3,05 | Calibre Ø3,0 |
Cavité de mouvement | 30,0 | 30,00–30,05 | Calibre de cavité |
Marche miroir | 0,03 | 0–0,03 | Marbre et jauge |
Paroi latérale | 0,9–1,2 | 0,9–1,2 | Coupe |
Où les 300 pièces ont-elles échoué ?
Neuf sur 300 sont arrivées au contrôle avec la bouche éclatée à la sortie du foret, toutes au-delà de la ligne de rebut de 0,1 mm. Ces neuf avaient parcouru toute la chaîne. Le perçage ne se rattrapait pas non plus : l'éclat est sur l'arête de la bouche, et le dressage agrandit le trou.
La cause était le soutien en sortie, pas l'alliage. Un foret Ø1,5 mm traverse une paroi de 0,9 mm et débouche dans le vide, donc la pointe pousse le dernier métal au lieu de le couper. Aucun chanfrein en sortie, et l'avance a couru jusqu'au débouché. Neuf sur 300 est la perte qu'un devis de paroi mince porte toujours ; elle était imputée à la coulée, alors qu'elle naît à la sortie du foret et devrait être portée par l'usinage.
Qu'est-ce qui a changé au perçage après la première série ?
Le trou a changé, pas la nuance d'outil. Un chanfrein passe avant le foret pour que la pointe casse sur une arête soutenue, et l'avance tombe quand la pointe approche de la sortie. Les deux tiennent dans un même programme CNC et un même montage, donc les deux cornes restent sur un axe à Ø0,05 mm.
Cette passe coûte du temps : un second outil et une sortie plus lente, et c'est tout le délai que la modification ajoute. Elle est chiffrée à la pièce, son prix apparaît donc dans la ligne d'usinage. Le rebut qu'elle évite était auparavant imputé à la coulée et compté en pièce entière.
Quels quatre contrôles ont tenu l'éclat à zéro ?
Quatre contrôles ont tourné après la modification. Un, le chanfrein reste au programme et se vérifie sur la première pièce. Deux, la réduction d'avance en sortie reste au programme. Trois, un calibre avant revêtement de Ø1,536–Ø1,554 mm trie le trou à la machine, et après revêtement on lit Ø1,50–Ø1,53 mm selon plan. Quatre, la validation du premier article fait tourner les trois premiers avant la série, et l'atelier de moulage signe.
Ce contrôle coûte des minutes par lot ; une bouche éclatée coûte la pièce et tout l'usinage dedans. La limite de 0,1 mm reste sur la feuille de contrôle comme refus, pas comme note.
Comment le perçage a-t-il été contrôlé après la modification ?
Le trou se lit au calibre avant revêtement, sur la cote avant revêtement qui porte la couche : Ø1,50–Ø1,53 mm plus 18–27 µm par face, soit 0,036–0,054 mm, donne Ø1,536–Ø1,554 mm avant revêtement ; après revêtement on relit selon plan et le trou revient à Ø1,50–Ø1,53 mm. La bouche court contre 0,1 mm, les deux axes contre Ø0,05 mm sur une MMT. Le rapport du premier article porte les trois lectures avec leur étape, et les calibres sont aux bancs d'essai.
L'étape doit figurer sur la feuille, car la couche déplace le trou. Cuivre, nickel et chrome ajoutent 18–27 µm par face, 0,036–0,054 mm sur le diamètre ; qui lit la tolérance du plan comme une cote avant revêtement ne garde, à 1,50, que 1,446–1,464 après le bain, et toute la série passe sous l'écart inférieur.
Couche | Par face (µm) | Sur le diamètre (mm) |
|---|---|---|
Cuivre | 8–12 | 0,016–0,024 |
Nickel | 10–15 | 0,020–0,030 |
Chrome | 0,1–0,3 | 0,0002–0,0006 |
Les trois | 18–27 | 0,036–0,054 |
Sens du diamètre = valeur par face × 2 ; l'ordre des couches est décrit dans les notes de revêtement.
Que prouvent les 300 pièces pour une paroi de 0,9 mm ?
La preuve s'arrête à la sortie du foret. Paroi, alliage et cote du trou n'ont pas bougé entre les deux séries, donc le chanfrein et l'avance ont fait passer le compte de neuf à zéro. Ce cas ne prouve pas un rendement sur toute la série. Une paroi de 0,9 mm dans un autre alliage, ou un trou au-delà de Ø1,5 mm, rencontre une autre charge de sortie et demande son propre premier article.
Envoyez le plan avec le chanfrein, la consigne d'avance et l'étape de revêtement, et le prochain trou se chiffre contre les trois. Une pièce Zamak avec un autre revêtement est consignée dans le cas du culbuto avec la même logique de paroi mince.
