
Tirelire culbuto : ajustement CNC et finition PVD
Sur cette tirelire en Zamak, le joint ne s’est fermé à 0,05 mm qu’une fois la passe de finition passée derrière le polissage. Le moulage sous pression de zinc a amené les deux demi-coques à la cote en Zamak 5, avec le joint qui court dans la bande visible la plus large de la pièce. Au premier lot, une lame de 0,05 mm entrait de 0,10–0,12 mm. Déplacer une opération dans la gamme l’a refermé, et les quatre jalons ci-dessous sont ce à quoi chaque lot est jugé.
Le cahier des charges : deux moitiés, un joint visible
La pièce est une tirelire de bureau qui se redresse après une poussée, vendue comme cadeau et gardée sur un comptoir. Ses deux moitiés moulées se rejoignent sur l’équateur, si bien que le joint se tient dans la bande que tout le monde regarde en premier. Rien ne couvre cette ligne, ce qui fait de l’aspect le contrôle décisif sur chaque lot.
Le poids se tient dans une embase de 12 mm moulée avec la moitié inférieure. Aucun insert en acier, aucun pavé séparé : la fonction qui redresse la tirelire fixe aussi le problème de refroidissement à la base. La paroi de coque court sur 1,2–1,5 mm à côté.
Quatre limites sont entrées tôt au plan, et aucune ne nommait de séquence. Ce vide a coûté le premier lot.
Le conflit : joint contre surépaisseur de polissage
Le polissage est un enlèvement de matière, et la meule ne sait pas quelle face porte la tolérance. Une passe enlève environ 0,05 mm sur chaque face, soit toute la tolérance du joint. La même passe arrondit une arête d’assemblage vive, parce qu’une meule appuie et traîne au lieu de couper à plat.
Deux arêtes arrondies ne se ferment pas sur une ligne. Elles se ferment sur un V, la bouche du V tournée vers la lumière. Une lame poussée au joint entre dans la gorge au lieu de l’écart entre les faces : le chiffre lu est une profondeur d’insertion.
Le travail à la meule ne rattrape pas cette lecture. La surépaisseur a quitté la surface sur laquelle les moitiés s’appuient, et la finition ne la remet pas. Le conflit se termine quand l’assise est usinée après la dernière passe de la meule. Une séquence qui place la passe de finition plus tôt laisse l’arête au polissage.
Choix de route : usiner avant ou après le polissage
Deux routes étaient sur la table, et toutes deux finissent en pièce revêtue. La première usine la face d’assemblage d’abord, polit la coque, puis revêt. La route B polit d’abord, usine la face d’assemblage depuis une référence que la meule n’a jamais touchée, puis revêt.
La route A garde un seul montage, et c’est pourquoi elle paraît moins chère sur un devis. Elle place aussi la passe de finition avant la meule : une arête vive à la fraise est arrondie quand les moitiés se rejoignent. Le joint suit alors le polissage au lieu du plan.
La route B ajoute un second serrage pour l’usinage de la face d’assemblage sur chaque pièce. Ce coût est sur le devis ; celui de la route A arrive plus tard, au poste, sous la forme d’un lot rebuté. Le programme a pris la route B pour cette raison.
Premier lot : ce que la cale a lu
L’essai a suivi la séquence pour laquelle l’outillage avait été construit : coulée, polissage, usinage, revêtement. La lame entrait dans chaque joint échantillonné au poste, avec une lecture de 0,10–0,12 mm contre une limite de 0,05 mm. Les pièces ont été retenues plutôt qu’expédiées.
Le geste évident était de changer l’outillage, et ce geste était faux. Une lecture qui grimpe sur un premier lot désigne l’ordre des opérations avant de désigner l’acier. La gorge en V expliquait le chiffre sans toucher au moule : l’arête avait été arrondie, et la gorge laissait la lame dépasser les faces.
Ce diagnostic tient tant que la lecture se répète autour du joint et suit la ligne de polissage. Une lecture qui change d’une cavité à l’autre, ou qui apparaît sur une face que personne n’a polie, renvoie la question à la coulée.
Ce qui a changé : polir d’abord, usiner ensuite
La gamme a bougé d’une étape. Le polissage passe maintenant avant la passe de finition, et la coupe prend sa référence sur un plot intérieur à la cavité que la meule n’atteint jamais. Le revêtement vient en dernier, sur une pièce masquée.
Une référence sur la coque polie transporterait chaque erreur de polissage dans le joint, parce que cette surface bouge entre les montages. Le plot intérieur ne bouge pas : la coupe voit deux fois la même géométrie. Le masquage tient le film hors des faces d’appui, et le revêtement PVD fait 0,5–3 µm, assez pour tenir les moitiés écartées s’il les atteint.
Un serrage et un montage de plus, c’est le coût ajouté. Tout l’aval hérite de la face corrigée, y compris le support chez l’atelier de revêtement. La séquence est décrite dans la gamme de fabrication de cette coque.
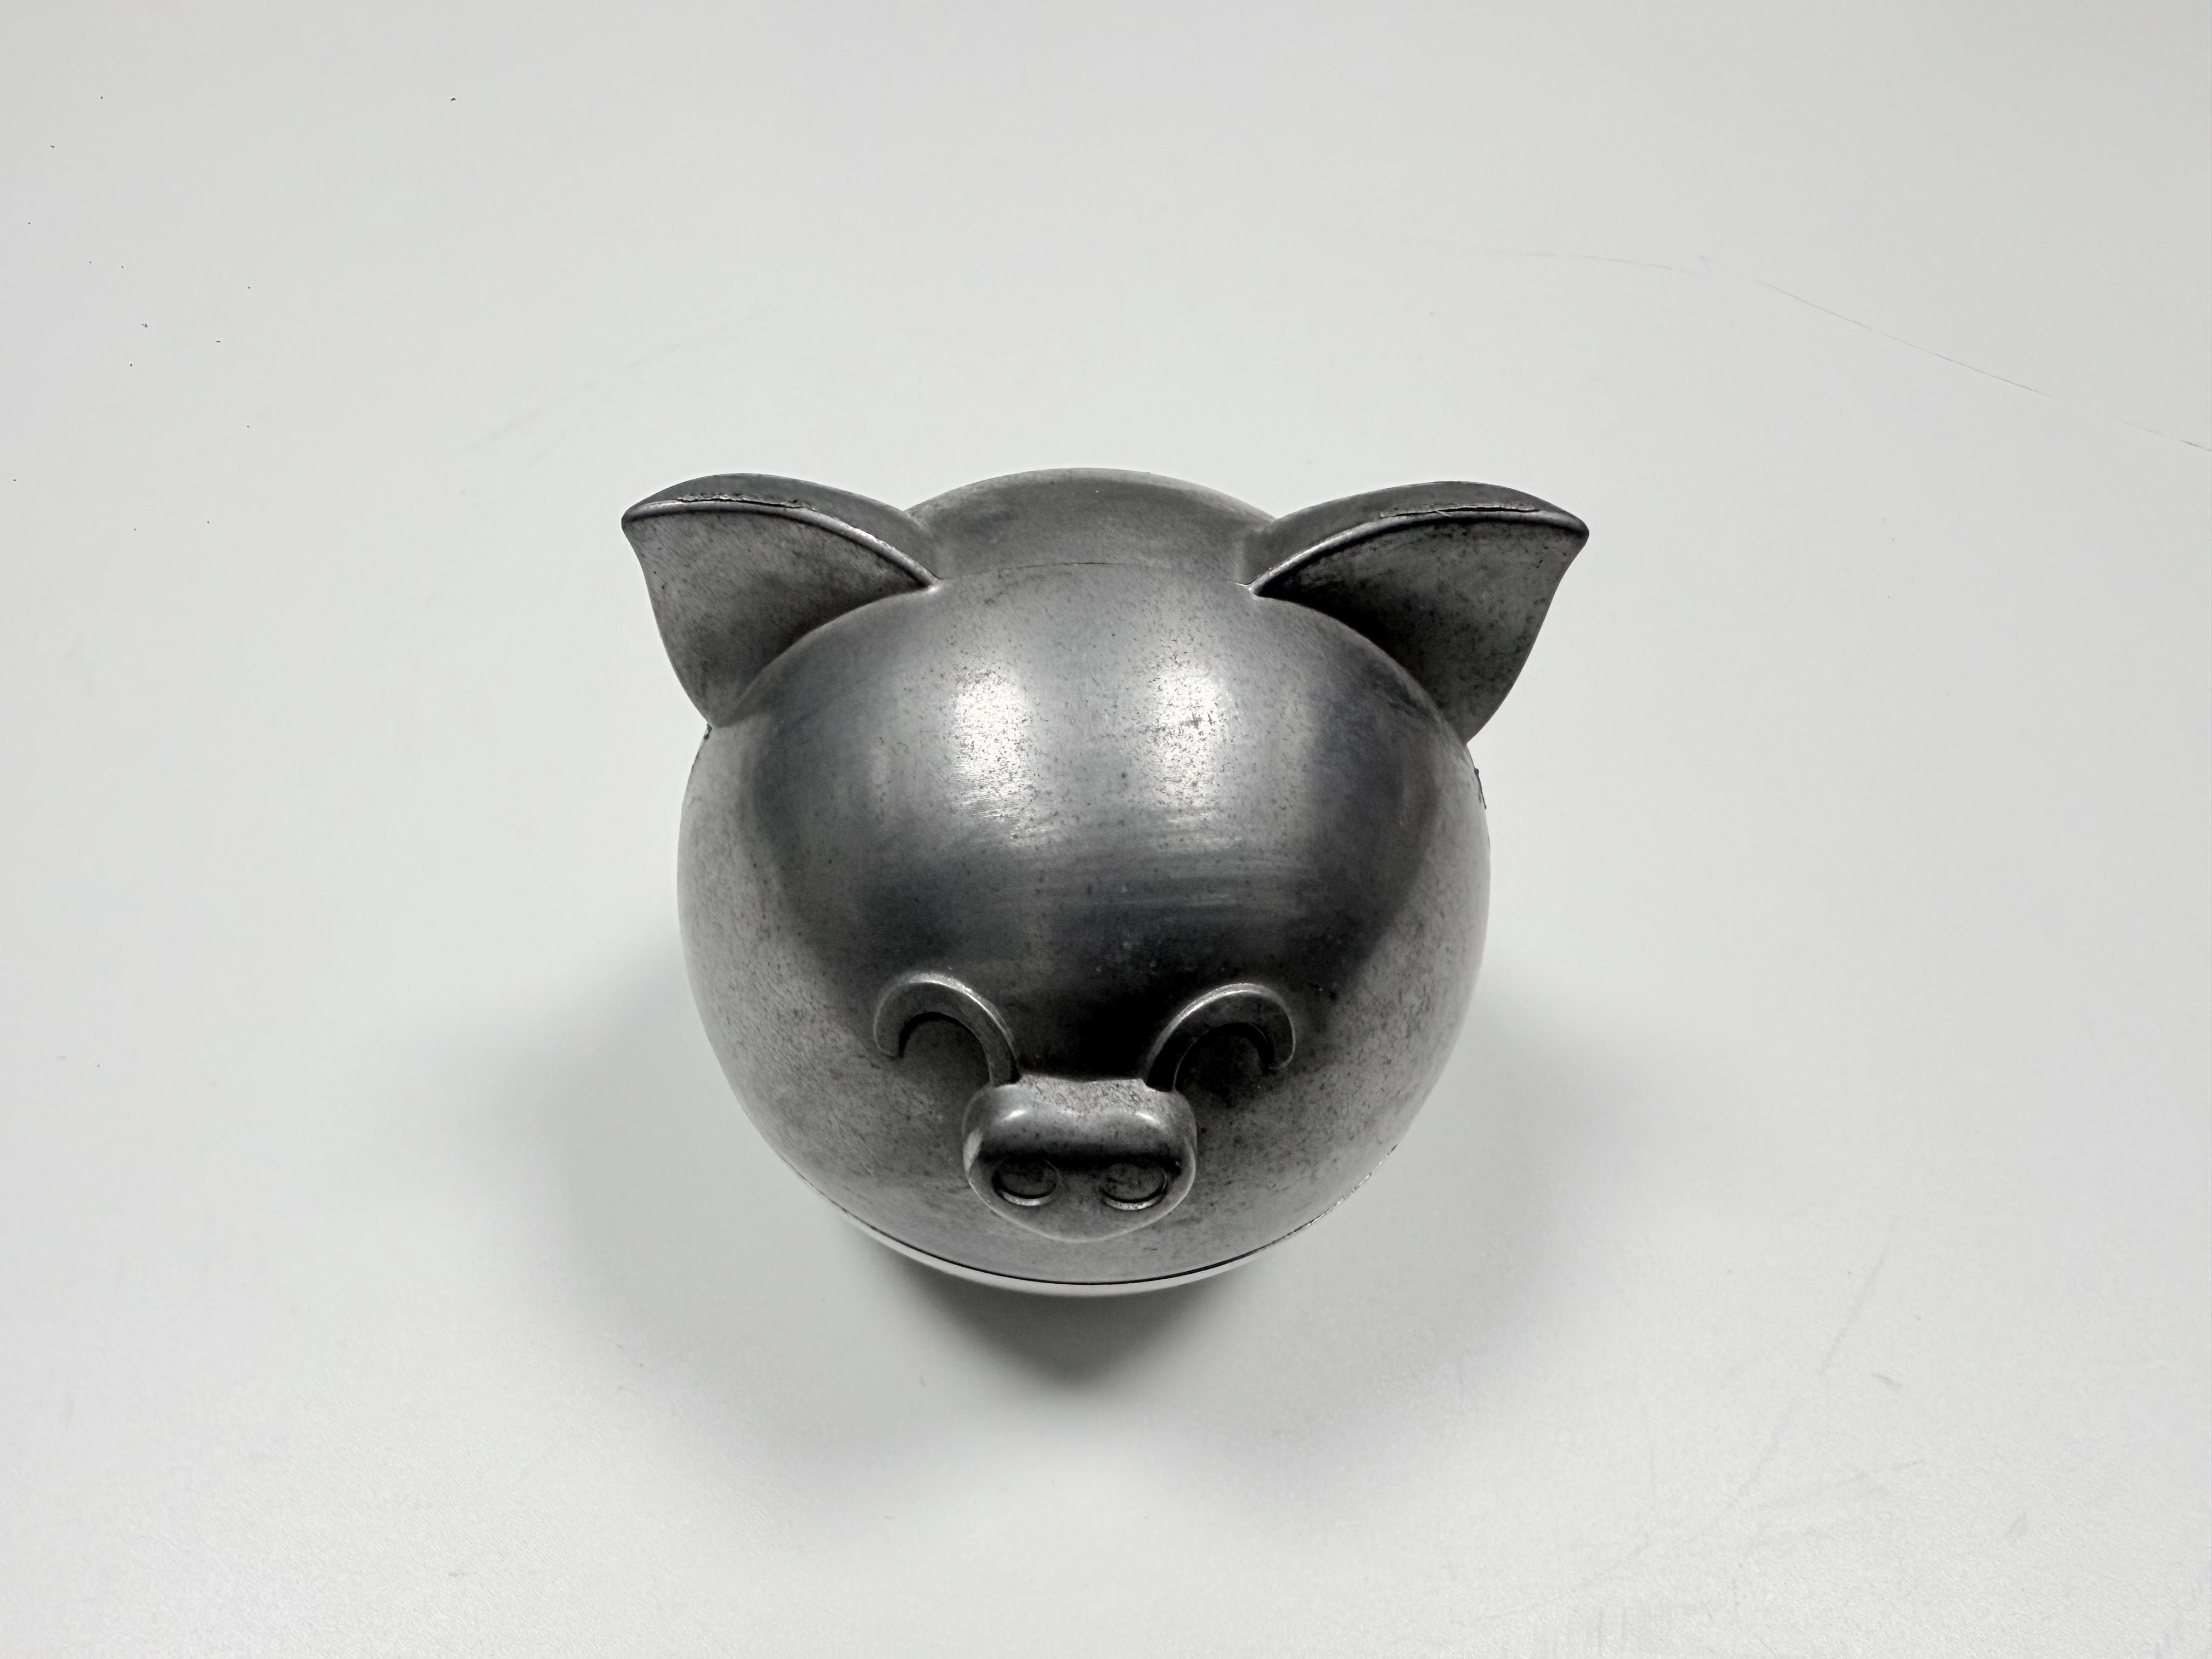
Figure 1. Usiner l’assise après le polissage laisse une arête vive là où les deux moitiés se rejoignent.
Résultats sur quatre critères
Chaque lot est jugé sur quatre contrôles, et chaque contrôle a une méthode qu’un second contrôleur peut répéter. Le joint passe quand une lame de 0,05 mm s’arrête à la bouche du joint sur chaque point échantillonné. La planéité de la face d’assemblage se lit au MMT contre une bande de 0,05 mm.
La finition de la face visible se lit au profilomètre portable après polissage et avant revêtement, à Ra 0,5. Le revêtement est ensuite quadrillé et arraché au ruban selon ASTM D3359, qui note l’adhérence sur une échelle où 4B–5B est la bande de passage.
Deux contrôles de revêtement se tiennent au jalon quatre parce qu’ils échouent pour des raisons différentes. L’adhérence rend compte de la préparation de surface, et le brouillard salin neutre selon ASTM B117 sur 48 h rend compte de l’empilement. L’un peut passer pendant que l’autre échoue : c’est pourquoi les deux sont enregistrés.
Contrôle | Limite | Unité | Méthode |
|---|---|---|---|
Joint sur la ligne de joint | 0,05 max, aucune insertion | mm | lame d’épaisseur, quatre points |
Planéité de la face d’assemblage | 0,05 max | mm | MMT, référence prise sur le plot de coulée |
Finition avant revêtement | Ra 0,5 | µm | profilomètre portable |
Système de revêtement | 4B–5B, 48 h | note, h | ASTM D3359, ASTM B117 |
Les valeurs mesurées de chaque lot vivent dans le rapport de projet. Cette page porte les quatre limites contre lesquelles ces valeurs ont été lues, avec la méthode derrière chacune. Les revêtements décoratifs sur pièces moulées couvrent l’empilement que teste le jalon quatre.
Ce que le prochain projet ferait autrement
L’embase de 12 mm et la paroi de 1,2–1,5 mm se rencontrent sur un rapport de sections qui se solidifie de façon inégale. Le métal épais refroidit en dernier, et le chemin d’alimentation derrière lui se ferme pendant que l’embase est encore liquide. Une retassure tombe alors sur la face opposée à l’embase, et le polissage éclaircit son bord en anneau sous lumière rasante.
Une dépouille à la transition, une entrée du côté épais et un refroidissement séparé sur l’embase déplacent cette marque hors de la face visible. Amincir l’embase effacerait aussi la marque, au prix de la masse qui redresse la tirelire. La densité du Zamak 5 et le budget de poids indiquent jusqu’où la section peut aller avant que la tirelire cesse de se redresser.
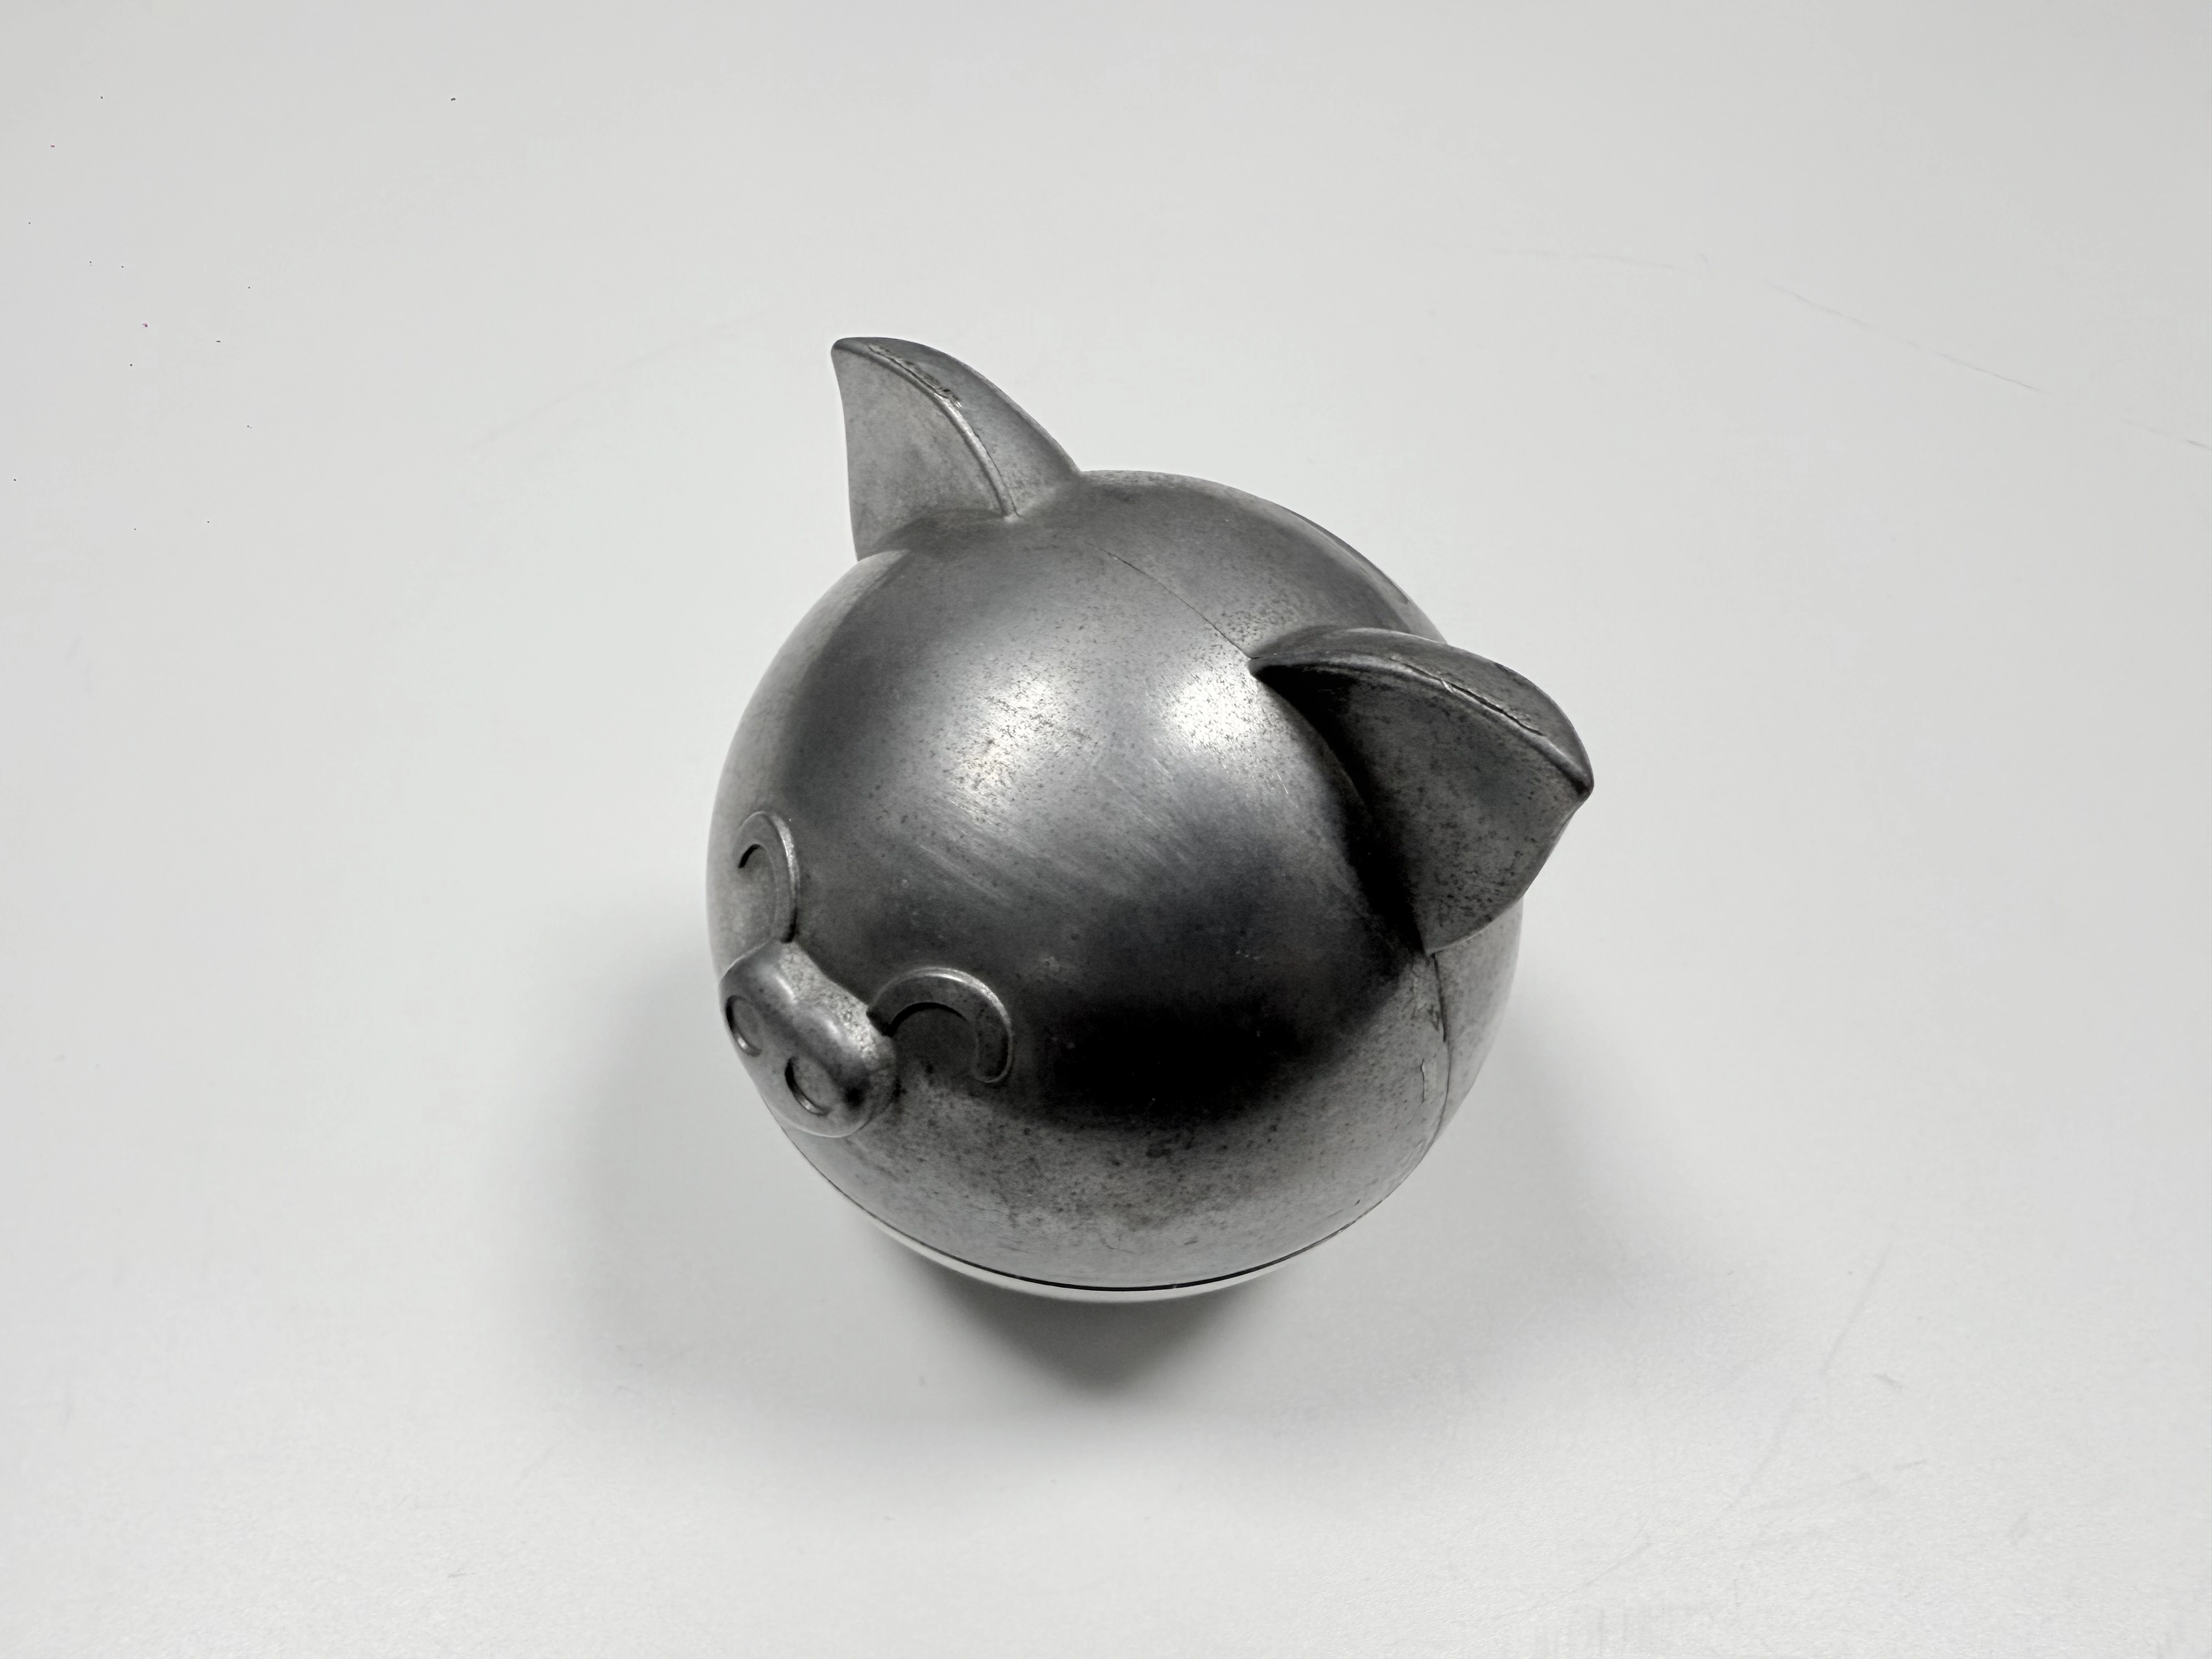
Figure 2. L’embase est moulée avec la moitié inférieure : le lest est la pièce moulée, pas un insert.
L’autre changement relève du plan plutôt que de l’outillage. La surépaisseur de polissage reçoit une valeur et une référence, pour que la passe de finition sache dans quoi elle coupe et d’où elle part.
Règles transposables
Trois règles sont sorties de ce programme, et toutes trois s’appliquent avant qu’un moule ne soit taillé. Placez la passe de finition derrière la dernière étape qui enlève du métal sur l’assise. Donnez à cette coupe une référence que le polissage ne peut pas atteindre.
La troisième règle concerne la lecture. Une lame de 0,05 mm sur un joint arrondi mesure une profondeur d’insertion : le plan doit donc dire où la lame s’arrête, pas seulement quelle largeur l’écart peut avoir. Sans cette ligne, deux contrôleurs lisent le même joint et ne sont pas d’accord.
Le précédent projet Zamak avec PVD a fait tourner le même empilement sur une autre pièce, et les quatre contrôles se sont transposés, seule la valeur de joint changeant. Commencer la prochaine demande de devis avec ces quatre coûte moins cher que de les retrouver au poste.
