
Boîtier en aluminium moulé : 200 pièces, six défauts de planéité
Sur un relevé d'exemple, six boîtiers en aluminium moulé sous pression sur 200 ont lu 0,15 mm sur la face d'ouverture, pour une exigence de 0,10 mm au plan. La face d'ouverture est le cadre sur lequel le couvercle s'appuie. Deux modifications ont suivi : une nouvelle implantation d'éjecteurs et une détente des contraintes avant le fraisage. Le recontrôle a annoncé 0,06 mm sur la même face, pièce libre, hors du montage.
La pièce vient d'un programme de boîtier : une caisse en aluminium de 120×90×45 mm à paroi de 2,5±0,2 mm, nervures de 2,0 mm et masse de 380±30 g, quatre cibles de plan. L'alliage est l'ADC12 selon ASTM B85, à l'état F brut de coulée, la nuance restant en attente de validation par la fonderie. La gamme enchaîne coulée sous pression, deux faces fraisées, taraudage, revêtement et contrôle.
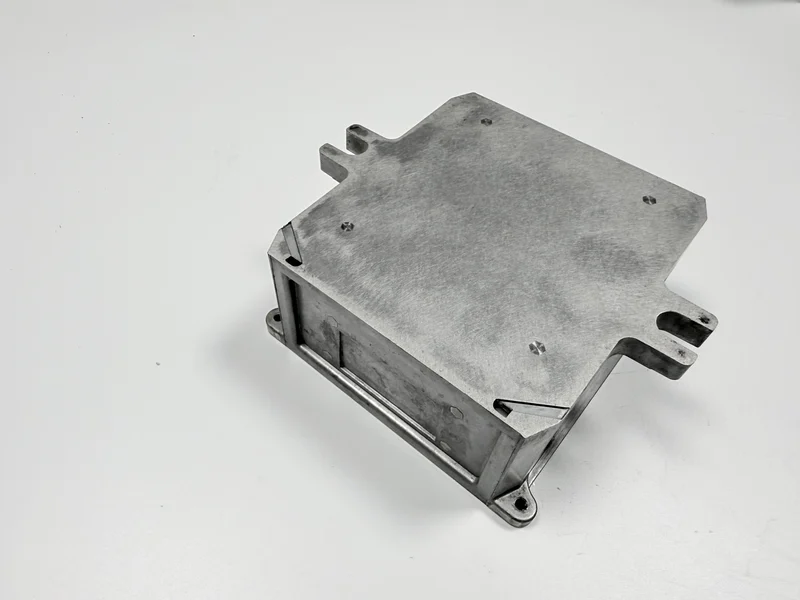
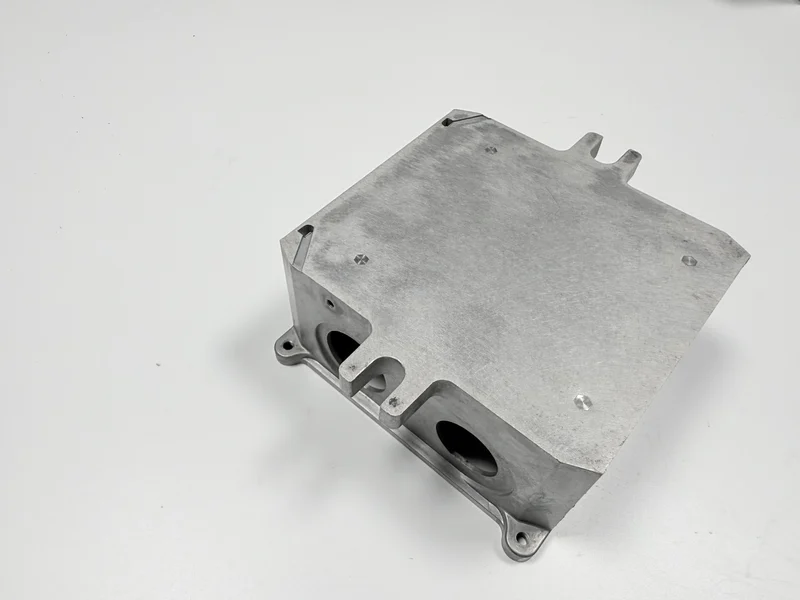
Sur quoi le lot de 200 pièces a-t-il échoué ?
Six des 200 pièces ont lu 0,15 mm sur la face d'ouverture, au-dessus de l'exigence de 0,10 mm. Le relevé nomme ces six pièces, mais n'écrit pas ce qu'elles sont devenues. Reprise ou rebut, et l'arrêt éventuel de la ligne, n'y figurent pas.
Un contrôle dimensionnel ne l'attrape pas, parce que la planéité n'est pas une dimension. Le relevé ne porte aucune lecture sur le fond, donc la question du fond qui suit les éjecteurs reste une lacune. Une face qui tombe à l'établi se découvre quand les heures de fraisage sont déjà comptabilisées.
| Le relevé dit (pièces, mm) | Le relevé est muet sur |
|---|---|
| lot de 200 pièces | le sort des six pièces, reprise ou rebut |
| 6 pièces à 0,15 mm, exigence de 0,10 mm | le nombre de pièces recontrôlées |
| recontrôle à 0,06 mm, pièce libre du montage | l'instrument qui a produit ce chiffre |
D'où venait le 0,15 mm ?
Deux charges pèsent sur la pièce avant la passe de finition : les éjecteurs qui poussent le fond de 2,5 mm hors du moule, et les mors qui tiennent le cadre pour la coupe de la face supérieure. Les éjecteurs appuient par le dessous et emportent le fond à l'ouverture ; les mors pressent par le dessus. La première modification du relevé est l'implantation d'éjecteurs, donc elle désigne les éjecteurs. Le relevé ne sépare pas les deux charges, et la charge dominante appartient à la page du diagnostic de planéité.
Ce qui est écrit ici sur les coûts relève de la pratique générale : une nouvelle implantation est du travail de moule, chiffré une fois, avec un premier article derrière ; un changement de mors est du travail d'établi, reporté sur les pièces. Qui a porté l'une ou l'autre charge, le relevé ne le dit pas.
Comment la face d'ouverture a-t-elle été mesurée ?
La libération se fait au marbre avec une jauge d'épaisseur de 0,10 mm. La jauge est un jeu de lames trempées d'épaisseur graduée, et la lame qui passe indique la grandeur de l'ouverture. La face repose sur le marbre, et la lame ne doit entrer nulle part autour du cadre. La pièce doit être libre du montage, car une face bridée se lit au montage.
La jauge est un contrôle tout ou rien et ne peut pas produire un chiffre de 0,06 mm. Elle ne renvoie que le passage ou non d'une lame, et une lame qui n'entre pas ne dit rien de la distance en dessous. Le relevé annonce 0,06 mm sans nommer l'instrument ni l'établi, et aucun rapport tridimensionnel ne s'y trouve. Ce qui a produit ce chiffre reste une lacune.
En pratique générale, ce contrôle coûte quelques minutes d'établi par pièce et ne demande aucun montage.
Quelles deux modifications ont ramené à 0,06 mm ?
La première est une nouvelle implantation d'éjecteurs dans le moule. Le relevé ne donne aucun nombre d'éjecteurs.
La seconde est une détente des contraintes : la pièce est chauffée, tenue, puis refroidie lentement, pour que la contrainte se relâche avant la coupe. Le relevé place l'étape avant la coupe de la face d'ouverture ; que la gamme en comporte une, et où, reste en attente de validation par la fonderie. La température et le maintien manquent aussi.
Le relevé ne cite que ces deux modifications, toutes deux fixées avant le lot du recontrôle ; l'une est du travail de moule, l'autre une étape de procédé. La pratique générale range l'implantation dans le travail de moule et la détente dans un créneau de four avec un second montage. L'une se paie une fois, l'autre à chaque pièce.
Qu'a établi le recontrôle ?
Le recontrôle a donné 0,06 mm sur une pièce libre, dans l'exigence de 0,10 mm, sans nombre de pièces contrôlées. La valeur s'accorde avec les deux modifications, elle ne les prouve pas, et elle ne sépare pas la part des éjecteurs de celle de la détente. Les dates manquent aussi, et l'intervalle entre les deux lots reste ouvert.
| Point de contrôle | Cible (mm) | Relevé |
|---|---|---|
| Planéité de la face d'ouverture : lame de 0,10 non passante, pièce libre | 0,10 | premier lot 0,15 ; recontrôle 0,06, instrument non nommé |
| Épaisseur du fond | 2,5 ± 0,2 | aucune lecture ; un fond qui suit les éjecteurs emmène la face |
Que changerait ce cas sur un nouveau plan ?
Le relevé de ce cas est dans les tableaux ci-dessus. Un nouveau plan peut ajouter la méthode : nommer la référence et l'état libre, nommer l'instrument qui lit la face, et écrire la taille de lot qui déclenche un recontrôle. Le relevé est muet sur le nombre de pièces recontrôlées, sur le sort des six pièces, sur l'instrument derrière 0,06 mm et sur les paramètres de la détente.
Cette chaîne s'accorde avec deux modifications, ce n'est pas une comparaison contrôlée. Elle ne prouve pas une production entière, parce qu'un lot de 200 pièces, un moule et un recontrôle font tout le relevé. Seul un plan qui nomme l'instrument et l'état libre laisse un devis chiffrer le travail de moule et le contrôle d'établi séparément.
Deux limites restent hors du relevé : une paroi plus mince que 2,5 mm, et une face lue après la peinture en poudre. Un projet de couvercle de boîtier en aluminium mène coulée et usinage CNC dans une seule commande ; le point de départ de l'épaisseur de paroi couvre la paroi mince.
Le plan arrive avec la face d'ouverture en référence, l'instrument et l'épaisseur de lame, l'état libre et la taille de lot ; un devis sépare alors le travail de moule du contrôle d'établi.
