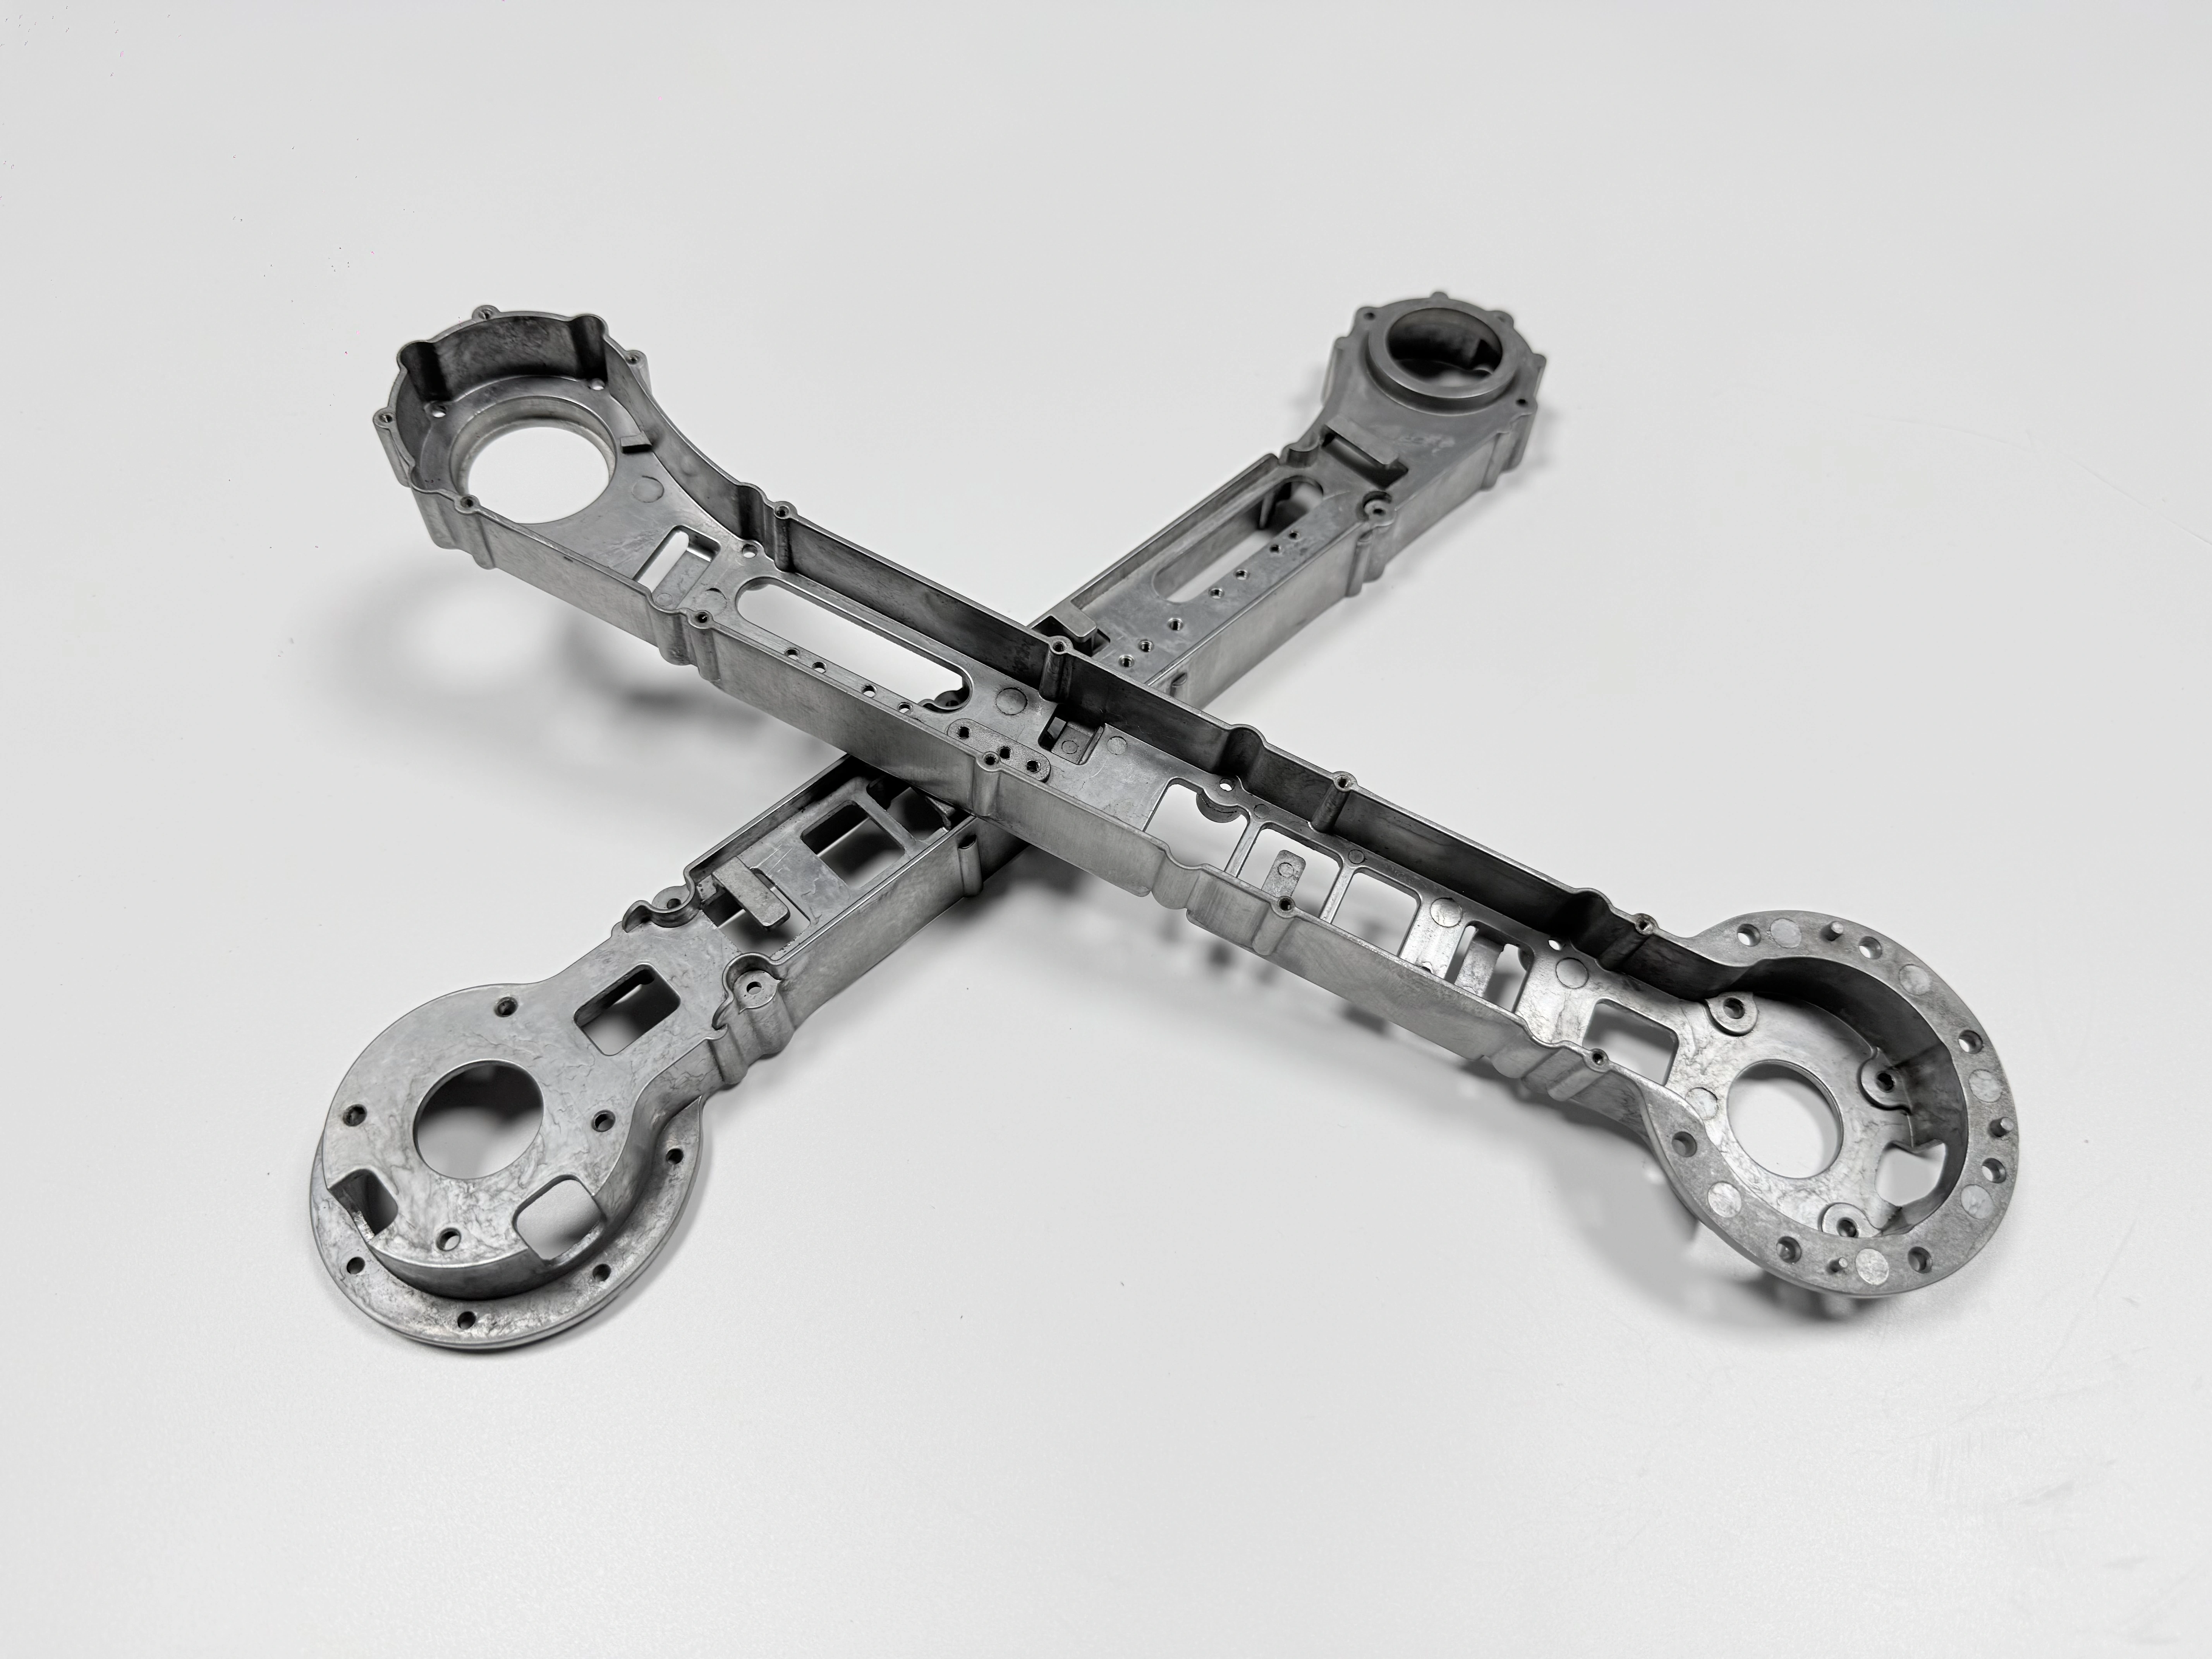
ADC12 तान शक्ति: रोबोट फ़्रेम पर T6 के बाद 400 MPa
इस रोबोट फ़्रेम पर 400 MPa की ADC12 तान शक्ति T6 का टारगेट है, ग्रेड अपने आप जो आँकड़ा देता है वह नहीं। ASTM B85 ग्रेड और उसकी केमिस्ट्री तय करता है। 490 से 510 °C का सॉल्यूशन 1.5 mm की दीवार के साथ क्या करेगा, यह मानक नहीं लिखता। कास्टिंग सामग्री का चुनाव ग्रेड तय करता है; आँकड़ा फ़र्नेस, गैस की मात्रा और टेस्ट बार तय करते हैं।
ASTM B85 क्या तय करता है और क्या खुला छोड़ता है
B85 एल्यूमीनियम-मिश्र धातु डाई कास्टिंग का स्पेसिफ़िकेशन है। उसमें ग्रेड, हर ग्रेड की केमिकल सीमाएँ, और अलग ढाले गए टेस्ट बार के तान गुण दर्ज हैं, जहाँ ग्रेड के साथ वे गुण दिए गए हैं। B85 का सर्टिफ़िकेट पिघली धातु की केमिस्ट्री का जवाब देता है, बस उतना ही।
पुर्ज़ा इसके बाहर रहता है। B85 को यह नहीं पता कि दीवार 1.5 mm चलती है, डाई में एक ही कैविटी है, या गेट काटने के बाद फ़्रेम T6 फ़र्नेस में जाता है। इसमें मानक की कोई कमी नहीं; ग्रेड का दस्तावेज़ प्रक्रिया का दस्तावेज़ नहीं होता। ड्रॉइंग इसे बंद करती है: ग्रेड, हीट ट्रीटमेंट और तान का तरीक़ा, तीनों एक ही शीट पर।
ADC12 और A383: एक मिश्र धातु, दो नाम
ADC12 जापानी ग्रेड है, JIS H 5302 के तहत। A383 उसके बग़ल में ASTM B85 का ग्रेड है, और दोनों एक ही उच्च-सिलिकॉन, तांबा वाली डाई कास्टिंग मिश्र धातु बताते हैं। नाम दोनों व्यवस्थाओं के बीच चल जाता है। स्वीकृति नहीं चलती। हर मानक अपनी सीमाएँ लिखता है, इसलिए एक का सर्टिफ़िकेट दूसरे का सर्टिफ़िकेट नहीं है।
जो ड्रॉइंग सिर्फ़ ADC12 लिखकर रुक जाए, वह आधार खुला छोड़ देती है, और मोल्डर किसी भी व्यवस्था पर सर्टिफ़िकेट दे सकता है। जोड़ी लिखें: ADC12 JIS H 5302 के हिसाब से, या A383 ASTM B85 के हिसाब से। ADC12 (A383) मिश्र धातु का पेज वह ग्रेड बताता है जो प्लांट ढालता है; मानक फिर भी ड्रॉइंग चुनती है।
400 MPa कच्ची अवस्था से ऊपर बैठता है
400 MPa का आँकड़ा T6 चक्र के बाद लिखा गया टारगेट है, कच्चे ढाले ADC12 फ़्रेम का मान नहीं। वह ग्रेड का स्थिरांक भी नहीं है, और कोई सर्टिफ़िकेट उसे नहीं देता। जो ख़रीद आदेश हीट ट्रीटमेंट के बिना 400 MPa लिखता है, वह ऐसी डिलीवरी माँगता है जो फ़ाउंड्री दे ही नहीं सकती।
टारगेट फिर भी स्वीकृति का मान है, इसलिए उसके साथ तरीक़ा भी चाहिए। उसे सामान्य गुण की तरह पढ़ें, तो कोटेशन कच्ची अवस्था पर आता है और रिजेक्शन उस बार पर होता है जो कभी खींचा ही नहीं गया। जो पुर्ज़े फ़र्नेस छोड़ देते हैं, उनका घोषित टारगेट नीचे रहता है, और T5 बैकअप फ़र्नेस कार्ड के साथ ड्रॉइंग की स्थिति भी बदल देता है।
T6: सॉल्यूशन 490–510 °C, एजिंग 150–170 °C
T6 तीन चरणों का चक्र है: सॉल्यूशन ट्रीटमेंट, क्वेंच और कृत्रिम एजिंग। सॉल्यूशन 490 से 510 °C पर चलता है और एजिंग 150 से 170 °C पर। विंडो का हिसाब छोटा है: 510 − 490 = 20, और 20 ÷ 490 ≈ 4%, इसलिए 25 °C डगमगाता फ़र्नेस बैंड से बाहर निकल जाता है।
क्वेंच का माध्यम, ट्रांसफ़र समय और सोक समय पुर्ज़े के स्पेसिफ़िकेशन में तय नहीं हैं, इसलिए ड्रॉइंग जारी होने से पहले चक्र की पुष्टि फ़ाउंड्री से कराई जाती है। दोनों विंडो को एक ही सेटिंग की तरह पढ़ें। 170 °C की तरफ़ चली एजिंग ताकत के बदले स्थिरता लेती है, और 490 °C से नीचे का सॉल्यूशन तांबा-भरे फ़ेज़ को घोल नहीं पाता, इसलिए एजिंग के पास प्रेसिपिटेट करने को कुछ नहीं बचता। एल्यूमीनियम डाई कास्टिंग का हीट ट्रीटमेंट इसी तंत्र को खोलता है।
चर | मान | इकाई | सबूत |
|---|---|---|---|
सॉल्यूशन तापमान | 490–510 | °C | फ़र्नेस रिकॉर्ड, चक्र की पुष्टि फ़ाउंड्री से |
एजिंग तापमान | 150–170 | °C | उसी लोड का फ़र्नेस रिकॉर्ड |
T6 के बाद तान का टारगेट | 400 | MPa | उसी हीट के साथ ढाला टेस्ट बार, ASTM B557 पर खींचा |
जॉइंट बॉस पर दीवार | 1.5 | mm | ड्रॉइंग, डिज़ाइन टारगेट |
T6 संभव है या नहीं, यह गैस की मात्रा तय करती है
ब्लिस्टर उसी गैस से आता है जो पहले से कास्टिंग के अंदर है। 490 से 510 °C पर वह गैस फैलती है, सतह नरम पड़ती है, और जहाँ दीवार सबसे पतली है वहाँ बुलबुला उसे उठा देता है। फ़र्नेस ने वही किया जो उसे कहा गया था; गैस को भराव ने पीछे छोड़ दिया था।
इसलिए T6 की शर्त गैस की मात्रा है, और वैक्यूम डाई कास्टिंग इसी वजह से फ़र्नेस से पहले बैठती है। तेज़ी से भरी 1.5 mm की दीवार मोटे सेक्शन से ज़्यादा गैस साथ लाती है, और भराव के दूर वाले सिरे पर ही कोल्ड शट या अधूरा भराव दिखता है। गैस की छिद्रता का नक़्शा बताता है कि वे खाली जगहें कहाँ बैठती हैं।
सबूत दो टुकड़ों में आता है। उसी हीट के साथ ढाला और ASTM B557 के हिसाब से खींचा बार पिघली धातु और फ़र्नेस लोड, दोनों बताता है। एक्स-रे या सीटी बताता है कि खाली जगह कहाँ बैठी है। इनमें से कोई गैस भरी कास्टिंग को ठोस नहीं बनाता, और जो बैच ब्लिस्टर देता है वह लंबी होल्ड की नहीं, भराव की तरफ़ लौटता है।
1.5 mm दीवार: मिश्र धातु क्या देती है और क्या लेती है
ADC12 सिलिकॉन और तरलता की वजह से पतला सेक्शन भर देती है, और इस फ़्रेम पर 1.5 mm डिज़ाइन टारगेट है। भराव मिश्र धातु से आता है। प्रक्रिया की विंडो उससे नहीं आती: एक कैविटी, वैक्यूम सहायता, और दीवार के दूर वाले सिरे पर ओवरफ़्लो, जहाँ धातु सबसे बाद में और सबसे ठंडी पहुँचती है।
क़ीमत वहाँ दिखती है जो दीवार नहीं कर सकती। 1.5 mm की कच्ची दीवार न डेटम है, न सीट। जॉइंट फेस फ़्रेम सीधा होने के बाद मशीन होता है, इसलिए दीवार भार उठाती है और आकार थामे रहती है, जबकि सीट कहीं और कटती है। पतली दीवार की मोटाई की चर्चा एनक्लोज़र की दीवार पर है; भार उठाने वाले फ़्रेम पर T6 चक्र और मशीनिंग का चरण भी जुड़ जाता है।
माँग | टारगेट | इकाई | कौन थामता है |
|---|---|---|---|
T6 के बाद तान | 400 | MPa | हीट ट्रीटमेंट और उसी हीट का बार |
दीवार मोटाई | 1.5 | mm | एक ही कैविटी में वैक्यूम भराव |
असेंबली फेस | ±0.02 | mm | स्ट्रेटनिंग, फिर सीएनसी |
आर्क एनोडाइजिंग परत | मापना बाक़ी | µm | परत मोटाई गेज, फिट पर मास्क |
क्वेंच का विरूपण और ±0.02 mm
क्वेंच 1.5 mm की दीवार को पहले ठंडा करती है और जॉइंट बॉस को सबसे बाद में। यही फ़र्क़ विरूपण है, और वह उसी फेस पर पड़ता है जिसे ±0.02 mm थामना है। ऊँचा तान टारगेट इस हिलने को रोकता नहीं, क्योंकि जो क्वेंच ताकत देती है वही हिलाहट भी देती है।
इसीलिए स्ट्रेटनिंग T6 और सीएनसी के बीच बैठती है। वह फ़्रेम को काम करने योग्य लिफ़ाफ़े में लौटा लाती है और अवशिष्ट तनाव पीछे छोड़ती है, जिसे कटर दूसरी बार खोलता है। इसलिए सीट स्ट्रेटनिंग के बाद कटती है, और डेटम कच्ची दीवार से नहीं, मशीन किए फेस से आता है।
ADC12 पर आर्क एनोडाइजिंग: सिलिकॉन, परत, फिट
आर्क एनोडाइजिंग (MAO) अपनी परत एल्यूमीनियम मैट्रिक्स से ही उगाती है, नीचे कोई इलेक्ट्रोप्लेटेड अंडरलेयर नहीं होता, और परत सतह के अंदर भी बढ़ती है और उसके ऊपर भी। ADC12 में सिलिकॉन के कण हैं जो परत में हिस्सा नहीं लेते, इसलिए कोटिंग उनके बीच के मैट्रिक्स का पीछा करती है और एक ही फेस पर असमान पढ़ी जा सकती है। परत मोटाई अभी नापी जानी है, इसलिए यहाँ कोई µm आँकड़ा नहीं आता।
फिट पर असर सीधा है। ±0.02 mm पर थमा असेंबली फेस परत चढ़ने के बाद ±0.02 mm पर नहीं रहता। आर्क एनोडाइजिंग कोटिंग से पहले थ्रेड, फिट, ग्राउंडिंग पॉइंट और डेटम मास्क करें, और मास्क की वह सूची ड्रॉइंग पर रखें। जो मद छूट जाए, वह कोटिंग लाइन पर नहीं, असेंबली में सामने आती है।
कटिंग फ़्लुइड और नमी: परत को क्या झेलना है
फ़्रेम औद्योगिक ऑटोमेशन में चलता है, कटिंग फ़्लुइड और नमी के बीच। परत को वह झेलना है, और इसके लिए आम तौर पर सॉल्ट स्प्रे का नतीजा पेश किया जाता है। मानक और घंटे अभी नापी गई परत के हिसाब से तय होने बाक़ी हैं, इसलिए ड्रॉइंग माँग लिखती है और आँकड़ा खुला छोड़ देती है, जब तक कोटिंग हाउस एक न दे। जल्दी लिखे घंटे बाद में रिजेक्शन बनाते हैं, क्योंकि तब परीक्षण ऐसा स्पेसिफ़िकेशन नापता है जिसे किसी ने सत्यापित ही नहीं किया।
जब ADC12 वेल्डेड स्टील या A356 से हार जाती है
इस रास्ते के बग़ल में दो विकल्प हैं: वेल्डेड स्टील का ढाँचा और ग्रेविटी कास्टिंग में A356। स्टील तब जीतता है जब फ़्रेम प्लेट और ट्यूब का ऐसा सेट हो जिसे वेल्डिंग शॉप बिना टूलिंग के बना दे। क़ीमत वज़न, हीट-अफ़ेक्टेड ज़ोन और ऐसा डेटम है जो कास्टिंग की ड्रॉइंग से फिर नहीं मिलता।
A356 तब जीतती है जब पुर्ज़े को T6 का नतीजा चाहिए और वह मोटे सेक्शन उठा सकता है। ग्रेविटी कास्टिंग धातु में कम गैस छोड़ती है, और मिश्र धातु ट्रीटमेंट पर ज़्यादा गुंजाइश के साथ जवाब देती है। क़ीमत साइकल टाइम और कच्ची अवस्था का टॉलरेंस है। ADC12 1.5 mm दीवार और वॉल्यूम थाम लेती है, और वह तब हारती है जब गैस का रास्ता थम न पाए या सेक्शन को मोटा करना पड़े। ADC12 उच्च दबाव डाई कास्टिंग का केस वह रास्ता दिखाता है जो थमता है, और A356-T6 हीट ट्रीटमेंट का पेज दूसरा पक्ष सामने रखता है।
FAQ