
एल्यूमीनियम डाई कास्टिंग रोबोट फ़्रेम: 1.5 mm, T6, 400 MPa
एल्यूमीनियम डाई कास्टिंग में ADC12 से ढाला रोबोट एक्सोस्केलेटन फ़्रेम तीन माँगें साथ उठाता है, और कोई एक चरण तीनों को नहीं थाम सकता: 1.5 mm की दीवार, ±0.02 mm के भीतर जॉइंट सीट, और T6 हीट ट्रीटमेंट के बाद 400 MPa का टारगेट। दीवार डाई भरते समय तय होती है, सीट क्वेंच के बाद, और तान शक्ति का टारगेट फ़र्नेस में। तीनों को बचाने वाला रास्ता यह है: वैक्यूम डाई कास्टिंग, गेट काटना, T6, स्ट्रेटनिंग, सीएनसी, मास्किंग के साथ आर्क एनोडाइजिंग, और अंत में फ़ाइनल इंस्पेक्शन।
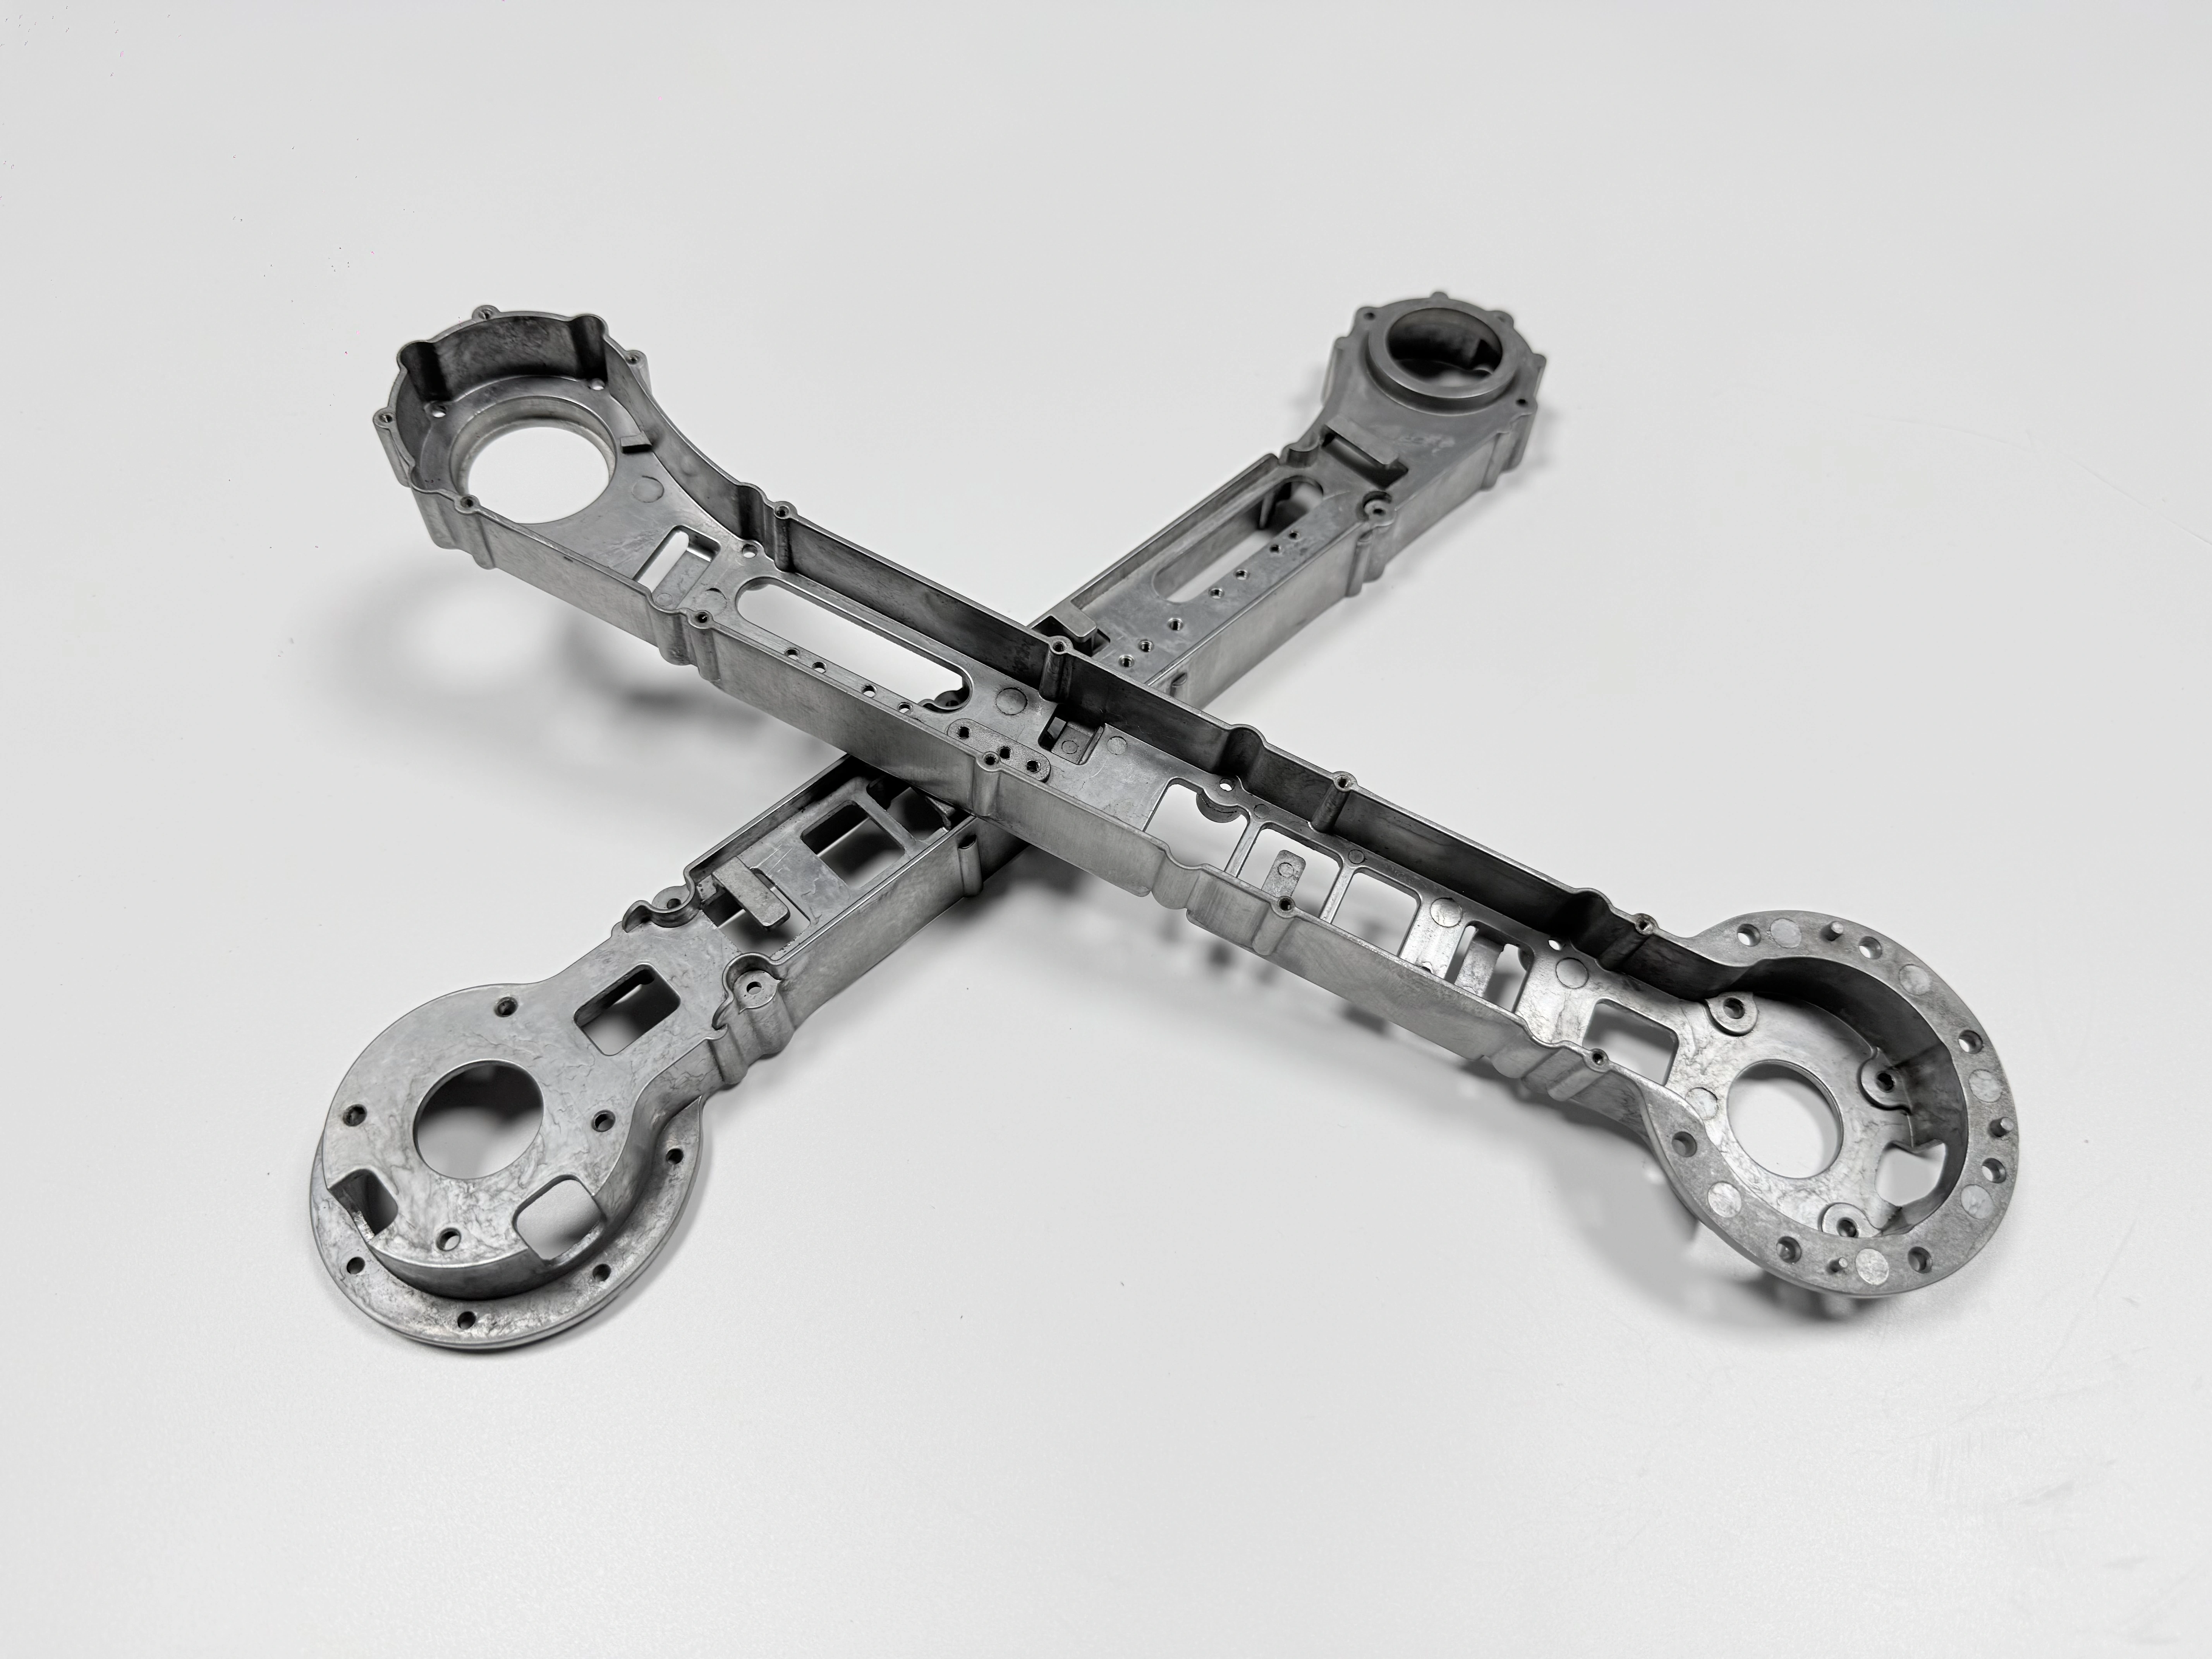
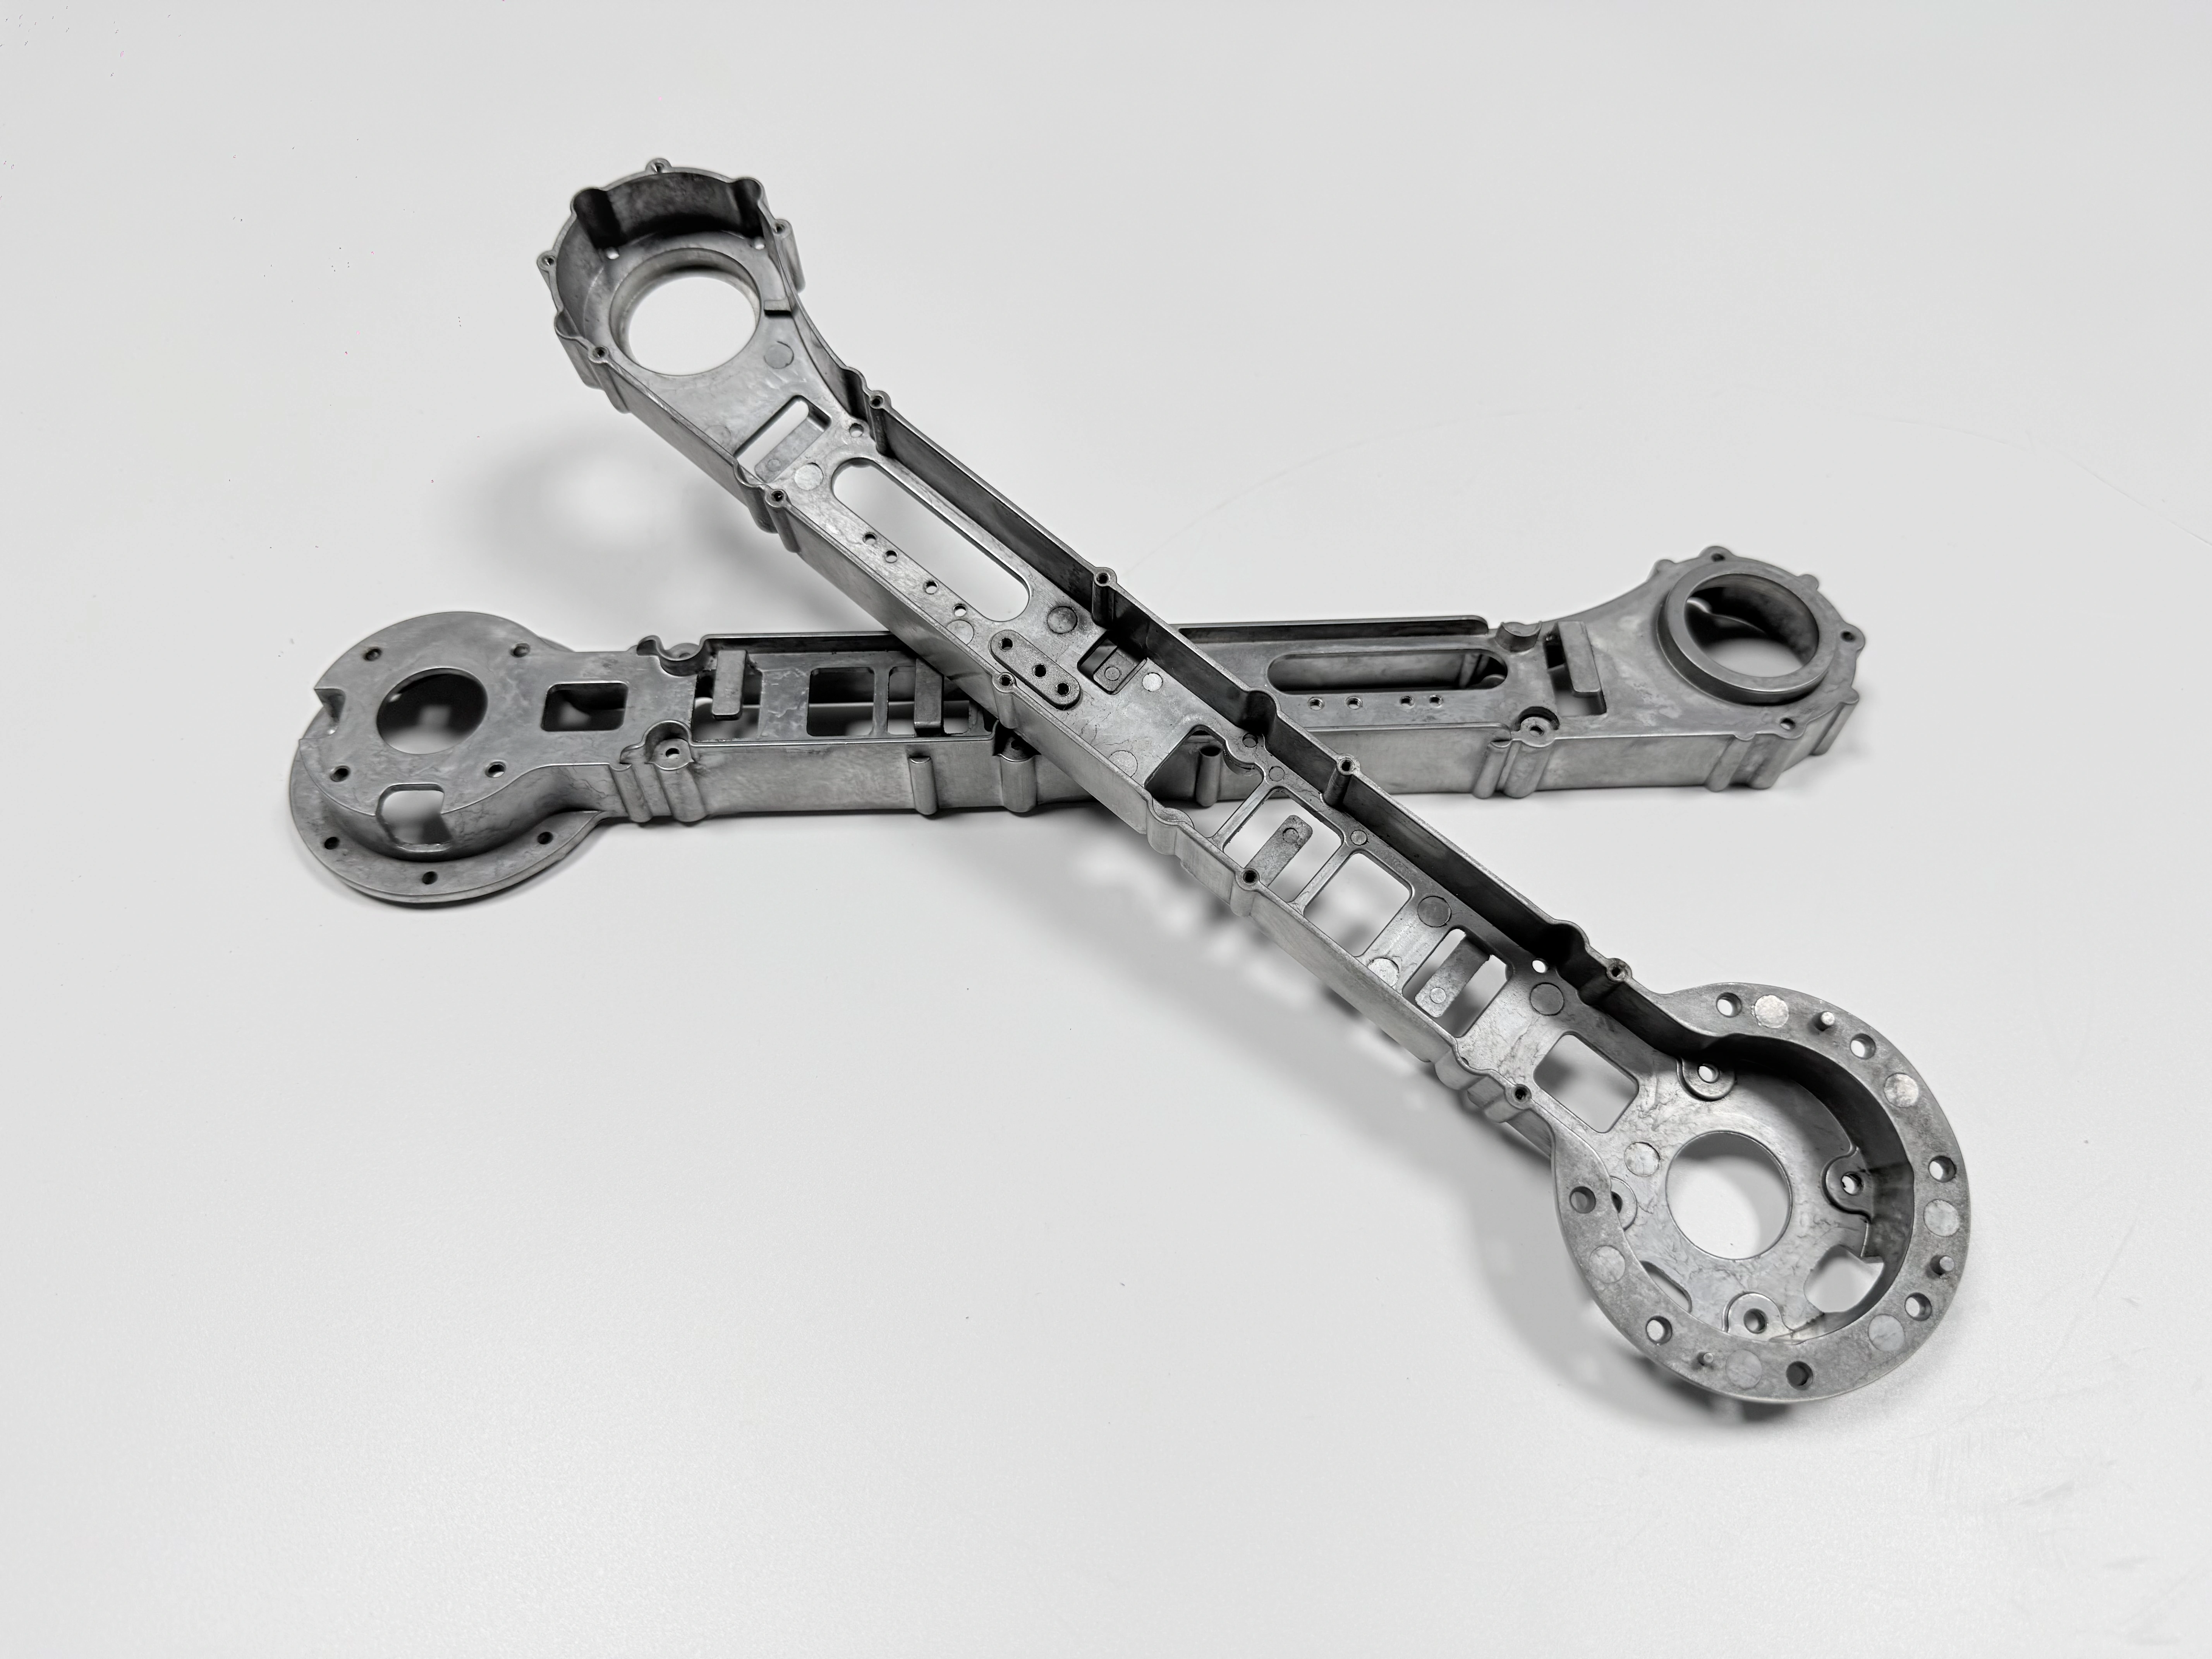
तीन आँकड़े, एक पुर्ज़ा: 1.5 mm, ±0.02, 400 MPa
हर माँग अपने ही चरण पर फेल होती है, इसलिए एक जाँच तीनों को पास नहीं कर सकती। 1.5 mm से कम दीवार भराव की जाँच में पकड़ी जाती है, ±0.02 mm से बाहर सीट कट के बाद सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पर, और छूटा हुआ तान टारगेट टेस्ट बार पर। जो कोटेशन तीनों को एक मशीनिंग टॉलरेंस में समेट दे, वह पहले दो आँकड़े गँवा चुका होता है।
कास्टिंग डाई से ऐसी ब्लैंक निकलती है जिसमें जॉइंट पर स्टॉक रहता है और कोई फ़िनिश फेस नहीं होता। मिश्र धातु ADC12 है, जिसका ASTM B85 में सबसे नज़दीकी ग्रेड A383 है, और 1.5 mm दीवार ड्रॉइंग का टारगेट है, शॉप की डिफ़ॉल्ट आदत नहीं। तालिका 1 हर आँकड़े के सामने वह चरण रखती है जो उसे तय करता है, और वह जाँच जो उसे साबित करती है।
माँग | टारगेट (mm, MPa) | कहाँ तय होती है | कैसे साबित होती है |
|---|---|---|---|
दीवार | 1.5 mm | वैक्यूम भराव, एक ही कैविटी, दूर वाले सिरे पर ओवरफ़्लो | एक्स-रे या सीटी स्कैन |
जॉइंट सीट | ±0.02 mm | स्ट्रेटनिंग, फिर डेटम से सीएनसी | सीएमएम पॉइंट मैप |
सीट फ्लैटनेस | 0.03 mm | मशीन किए फेस पर फ़ाइनल कट | सीएमएम, फ़्री स्टेट |
होल पोज़िशन | ±0.02 mm | कट के बाद फ़िक्स्चर और प्रोग्राम | सीएमएम पॉइंट मैप |
तान शक्ति | 400 MPa टारगेट | 490–510 °C पर T6, फिर 150–170 °C एजिंग | ASTM B557 पर टेस्ट बार |
टूलिंग से पहले ड्रॉइंग को क्या तय करना है
डाई कटने से पहले ड्रॉइंग चार चीज़ें तय करती है: डेटम फेस, उस पर छोड़ा गया स्टॉक, मास्क की सूची और हीट ट्रीटमेंट की अवस्था। जो फ़्रेम ड्रॉइंग ADC12 और दीवार की मोटाई लिखती है पर डेटम शॉप पर छोड़ देती है, उससे ऐसी ब्लैंक निकलती हैं जो बैचों के बीच आपस में नहीं बदलतीं। डेटम मशीन किया जॉइंट सीट है। कच्ची 1.5 mm दीवार उसकी जगह नहीं ले सकती।
स्टॉक को क्वेंच का विरूपण और कट, दोनों को समेटना होता है। फेस, उस पर का अलाउंस और उससे नापा गया हर आयाम एक ही शीट पर लिखें। कास्ट और मशीन किए पुर्ज़ों की डेटम रणनीति उसी कॉलआउट से शुरू होती है, और हीट ट्रीटमेंट की पंक्ति में T6 लिखा जाता है, जिसकी पुष्टि शॉप करेगी।
एक कैविटी, H13, वैक्यूम: डाई ऐसी क्यों बनती है
1.5 mm की दीवार को ऐसी भराव-विंडो चाहिए जो इस पुर्ज़े के आकार पर बहु-कैविटी डाई नहीं दे सकती। एक कैविटी शॉट का वज़न और वेंट का क्षेत्रफल एक ही अनुपात में रखती है, और वैक्यूम सिस्टम चार की जगह एक ही भराव से गैस खींचता है। डाई H13 हॉट-वर्क स्टील में कटती है, डिज़ाइन टारगेट 200,000 शॉट।
ओवरफ़्लो पतली दीवार के दूर वाले सिरे पर बैठता है, जहाँ धातु सबसे बाद में और सबसे ठंडी पहुँचती है। H13 पूरे रन में दीवार का ब्यौरा थामे रहता है और वह ताप-चक्र सहता है जो पतले कोर पर पड़ता है। दूसरी कैविटी उत्पादन दोगुना कर देती और उसी समय दबाव की विंडो आधी कर देती, इसलिए डाई टूलिंग का फ़ैसला दीवार की मोटाई और भराव-विंडो के पीछे चलता है।
काल्पनिक इंजीनियरिंग परिदृश्य: 320 × 180 × 90 mm का एक्सोस्केलेटन फ़्रेम, 1.5 mm दीवार और 1.2–1.8 kg का फ़िनिश वज़न टारगेट। आँकड़े ड्रॉइंग के टारगेट हैं, किसी नापे हुए बैच के नहीं। इस आकार पर एक कैविटी भराव की दूरी उस विंडो के भीतर रखती है जिसे एक वैक्यूम शॉट थाम सकता है।
1.5 mm भराव, बिना कोल्ड शट: धातु कहाँ रुकती है
1.5 mm पर धातु का मोर्चा दोनों सतहों से डाई को ऊष्मा देता है और दो प्रवाह मिलने से पहले ही जम सकता है। नतीजा कोल्ड शट होता है, यानी ऐसा लैप जो सतह पर लकीर और भार के नीचे क्रैक पढ़ा जाता है। सिर्फ़ दबाव उसे बंद नहीं करता, क्योंकि जम चुके मोर्चे को दीवार में धकेला नहीं जा सकता।
वैक्यूम उस गैस को घटा देता है जिसे मोर्चे को धकेलना पड़ता है, और मोटे जॉइंट बॉस पर रखा गेट सबसे तेज़ धातु को पतले सेक्शन की ओर बनाए रखता है। उसके बाद ओवरफ़्लो इतना बड़ा चाहिए कि ठंडा मोर्चा उसमें जगह पा जाए। इसमें से कुछ भी सतह पर नहीं दिखता, इसलिए एक्स-रे या सीटी स्कैन ही वह जाँच है जो मायने रखती है।
उसी फ़्रेम पर 3 mm दीवार ख़राबी को कुछ समय छिपा लेती है, जबकि 1.5 mm पर विंडो इतनी तेज़ बंद होती है कि ऑपरेटर प्रतिक्रिया भी नहीं दे पाता। एनक्लोज़र पर यह सीमा कहाँ से आती है, यह दीवार की मोटाई का शुरुआती बिंदु समझाता है।
490–510 °C पर T6: ब्लिस्टर का फ़ैसला
T6 की विंडो में 400 MPa का टारगेट और ब्लिस्टर का जोखिम साथ तय होते हैं। 490–510 °C का सॉल्यूशन ट्रीटमेंट तांबे और सिलिकॉन को सॉल्यूशन में लेता है, क्वेंच उस संरचना को बाँध देता है, और 150–170 °C की एजिंग सख़्ती देने वाला फ़ेज़ प्रेसिपिटेट करती है। 400 MPa उसी तैयार अवस्था का टारगेट है। कच्ची मिश्र धातु पर यह माँग नहीं रखी जाती।
सॉल्यूशन के तापमान पर धातु नरम पड़ती है और गैस के छिद्र फैलते हैं, और सतह के ठीक नीचे बैठा छिद्र उसे ऊपर उठा देता है। इसीलिए वैक्यूम डाई कास्टिंग T6 के बाद नहीं, पहले चलती है: गैस को फ़र्नेस तक पहुँचने से पहले कास्टिंग से निकलना होता है। किसी फ़्रेम के लिए यह कितना संभव है, इसकी पुष्टि डाई कटने से पहले हीट ट्रीटमेंट शॉप से कराई जाती है।
जब गैस की रीडिंग T6 को सहारा न दे, तो बैकअप T5 है, और ड्रॉइंग उसी के साथ बदलती है। पुर्ज़ों के साथ ढाला गया और ASTM B557 के हिसाब से खींचा गया टेस्ट बार बताता है कि फ़र्नेस ने उस हीट के साथ क्या किया। एल्यूमीनियम डाई कास्टिंग का हीट ट्रीटमेंट उसी विंडो को धातुकर्म की तरफ़ से समझाता है।
स्ट्रेटनिंग: क्वेंच और कट के बीच
स्ट्रेटनिंग इसलिए है क्योंकि क्वेंच फ़्रेम को उसके स्टॉक अलाउंस से बाहर छोड़ देता है। 1.5 mm दीवार जॉइंट बॉस से पहले ठंडी होती है, और फ़्रेम मोटी तरफ़ मुड़ जाता है। T6 के बाद और सीएनसी से पहले स्ट्रेटनिंग ब्लैंक को वापस लाती है। छोड़ दें, तो एक कोने पर कटर के पास काटने को धातु ही नहीं बचती।
दो क्रम संभव हैं, और दूसरी तालिका दोनों को साथ रखती है। एक सीट पर ±0.02 mm थामता है; दूसरा ग़लती को मशीनिंग के घंटों और स्क्रैप के डिब्बे में डाल देता है।
क्रम | क्या थामता है (mm) | क्या चुकाना पड़ता है | कहाँ फेल होता है |
|---|---|---|---|
T6 के बाद स्ट्रेटनिंग, फिर कट | कट के लिए स्टॉक छोड़कर ±0.02 mm के भीतर सीट | एक प्रेस चरण और स्ट्रेस-रिलीफ़ की जाँच | वह मुड़ाव जो प्रेस के बाद लौट आता है |
पहले कट, बाद में स्ट्रेटनिंग | जैसा मशीन किया, वही कट साइज़ | हर सीट पर दूसरा कट और दोबारा जाँच | स्ट्रेटनिंग अभी कटी सीट को खिसका देती है |
सीट स्ट्रेटनिंग के बाद डेटम से कटती है, और 0.03 mm फ्लैटनेस का टारगेट उसी कट से आता है। प्रेस के बाद बचा विरूपण सीट पर टेपर बनकर दिखता है, इसीलिए एक अकेली रीडिंग नहीं, सीएमएम पॉइंट मैप फ़ैसला करता है।
सीएनसी: जॉइंट सीट पर ±0.02 mm
जॉइंट सीट और होल एक ही सेटअप में, एक ही डेटम से कटते हैं, इसलिए सीट और होल पैटर्न एक ही संदर्भ साझा करते हैं। ±0.02 mm में थमी सीट मशीनिंग का नतीजा है, और वह तभी टिकती है जब स्टॉक, फ़िक्स्चर और प्रोग्राम तीनों एक ही बात कहें। दूसरा सेटअप टॉलरेंस के ढेर में एक और ग़लती जोड़ देता है।
1.5 mm दीवार को क्लैंप करना उसे दबा देता है। फ़िक्स्चर बॉस को सहारा देता है और कट के पास ही नीचे दबाता है, इसलिए पतली वेब पर क्लैंप का भार नहीं पड़ता, और पुर्ज़ा उसी तरह जाँचा जाता है जैसे उसे बोल्ट किया जाएगा। कास्टिंग की सीएनसी मशीनिंग ब्लैंक की हालत से शुरू होती है, और मशीन किए कास्टिंग के फ़िक्स्चर डिज़ाइन में सहारे की पूरी योजना आती है।
जो सीट फ़िक्स्चर में टॉलरेंस के भीतर नापी जाए और प्लेट पर बाहर, वह क्लैंपिंग की समस्या है, कटर की नहीं। ऐसी रीडिंग सुधार को प्रोग्राम की जगह फ़िक्स्चर के पास वापस भेजती है।
फ्लैटनेस 0.03 और होल पोज़िशन ±0.02: सीएमएम क्या पढ़ता है
0.03 mm की फ्लैटनेस मशीन किए फेस पर फ़्री स्टेट में पढ़ी जाती है, फ़्रेम को किसी चीज़ से बोल्ट करने से पहले। क्लैंप किए पुर्ज़े की प्लेट रीडिंग फ़िक्स्चर नापती है, पुर्ज़ा नहीं। ड्रॉइंग को लिखना होता है कि कौन-सी हालत लागू है, वरना दो इंस्पेक्टर एक ही फ़्रेम से दो नतीजे देंगे।
±0.02 mm की होल पोज़िशन पूरे पैटर्न को समेटने वाले सीएमएम पॉइंट मैप पर जाँची जाती है, किसी एक होल पर नहीं। मेटिंग फ़्रेम में स्लॉटेड होल उस कॉलआउट को ढीला कर सकते हैं, और यह फ़ैसला फ़िक्स्चर बनने से पहले लिया जाता है। कास्टिंग की पोस्ट मशीनिंग कट और दोबारा जाँच, एक ही रिलीज़ में साथ लाती है।
आर्क एनोडाइजिंग: परत जो दोनों ओर बढ़ती है
आर्क एनोडाइजिंग एल्यूमीनियम से ही सिरेमिक परत उगाती है, उसके नीचे छिलने वाली कोई प्लेटेड परत नहीं होती। परत अंदर धातु खाती है और बाहर उभरती है, इसलिए कोटेड फेस कटी सतह से ऊपर बैठता है और कोटेड बोर सिकुड़ जाता है। फिट वह पहली चीज़ है जिसे यह प्रक्रिया बदलती है।
इस मिश्र धातु पर परत की मोटाई अभी तय नहीं है, इसलिए ड्रॉइंग उस आँकड़े को खुला छोड़ती है और मास्क की सूची फिट बचाती है। सीट, थ्रेड, ग्राउंडिंग पॉइंट और डेटम नंगे रहते हैं। जो पुर्ज़ा फ़ाइनल कट से पहले कोट हो जाए, वह अपनी सीट का टॉलरेंस खो देता है।
इसीलिए कोटिंग सीएनसी के बाद चलती है, और परत मोटाई गेज जाँचता है कि बाथ ने क्या बनाया। एल्यूमीनियम पर आर्क एनोडाइजिंग कोटिंग पूरे परत-तंत्र की जानकारी देती है, और आर्क एनोडाइजिंग बताता है कि परत कैसे बनती है।
मास्किंग ड्रॉइंग का फ़ैसला है: ख़रीद आदेश से पहले तय करें
चार सतहें नंगी रहती हैं: थ्रेड, फिट, ग्राउंडिंग पॉइंट और डेटम। छूटा हुआ फ़ीचर कोटिंग टैंक पर नहीं दिखता, क्योंकि परत मास्क किए हिस्से पर और थ्रेड पर, दोनों जगह एक-सी दिखती है। वह असेंबली में दिखता है, जब स्क्रू अपनी तली तक बैठ जाए या सीट बंद ही न हो।
इलाज रीम या दोबारा कट है, जो बैच के हर पुर्ज़े पर दूसरा पास खर्च कराता है। मास्क की सूची ड्रॉइंग पर और ख़रीद आदेश पर होनी चाहिए, और गो/नो-गो गेज कोटिंग के बाद चलता है, पुर्ज़ों के असेंबली लाइन तक पहुँचने से पहले। कोटिंग चरण के आसपास के विकल्प सतह फिनिशिंग में आते हैं।
इंस्पेक्शन: रिलीज़ से पहले छह जाँचें
बैच को छह जाँचें रिलीज़ करती हैं, और हर एक ऐसी ख़राबी का जवाब देती है जो बाक़ी नहीं देख पातीं। टेस्ट बार ASTM B557 के हिसाब से खींचा जाता है, एक्स-रे या सीटी स्कैन पतली दीवार को समेटता है, सीएमएम पॉइंट मैप सीटों को, और गो/नो-गो गेज थ्रेड को। कोटिंग पर परत मोटाई की रीडिंग ली जाती है, और फ़िनिश पर सॉल्ट स्प्रे टेस्ट होता है, जिसका मानक और घंटे ड्रॉइंग पर लिखे होते हैं।
जिस बैच रिकॉर्ड में छहों हों, उसकी तुलना अगले बैच से हो सकती है। जिसमें सिर्फ़ सीएमएम के आँकड़े हों, उसकी नहीं। एल्यूमीनियम डाई कास्टिंग फ़्रेम का केस वही रिकॉर्ड सेट एक छोटे फ़्रेम पर दिखाता है। छिद्रता जोखिम मैपिंग बताता है कि गैस की रीडिंग कब स्वीकार होती है और कब नहीं।
छहों को एक साथ जोड़ने वाली ख़राबी वही है जो छिपती है: कास्टिंग भर जाती है, सतह ठीक दिखती है, और ब्लिस्टर T6 के बाद ही आता है। RFQ बाहर जाने से पहले छहों जाँचें और उनके गेज ड्रॉइंग पर लिखें।
FAQ
