
रोली-पोली सिक्का बैंक: जिंक डाई कास्टिंग, जोड़ और पीवीडी
जोड़ ही तय करता है कि जिंक डाई कास्टिंग से बना सिक्का बैंक गिफ़्ट जैसा पढ़ा जाएगा या हार्डवेयर जैसा। दो शेल स्प्लिट लाइन पर मिलते हैं, और ड्रॉइंग वहाँ 0.05 mm का लक्ष्य रखती है, जो बंद असेंबली पर फीलर गेज से नापा जाता है। पॉलिशिंग उस जोड़ को खिसका देती है, और जो रास्ता मिलने वाले फेस को आख़िरी पॉलिश पास से पहले मशीन कर देता है, वह बाद में उसे वापस नहीं पा सकता। क्रम बदलें तो रीडिंग भी उसके साथ बदल जाती है।
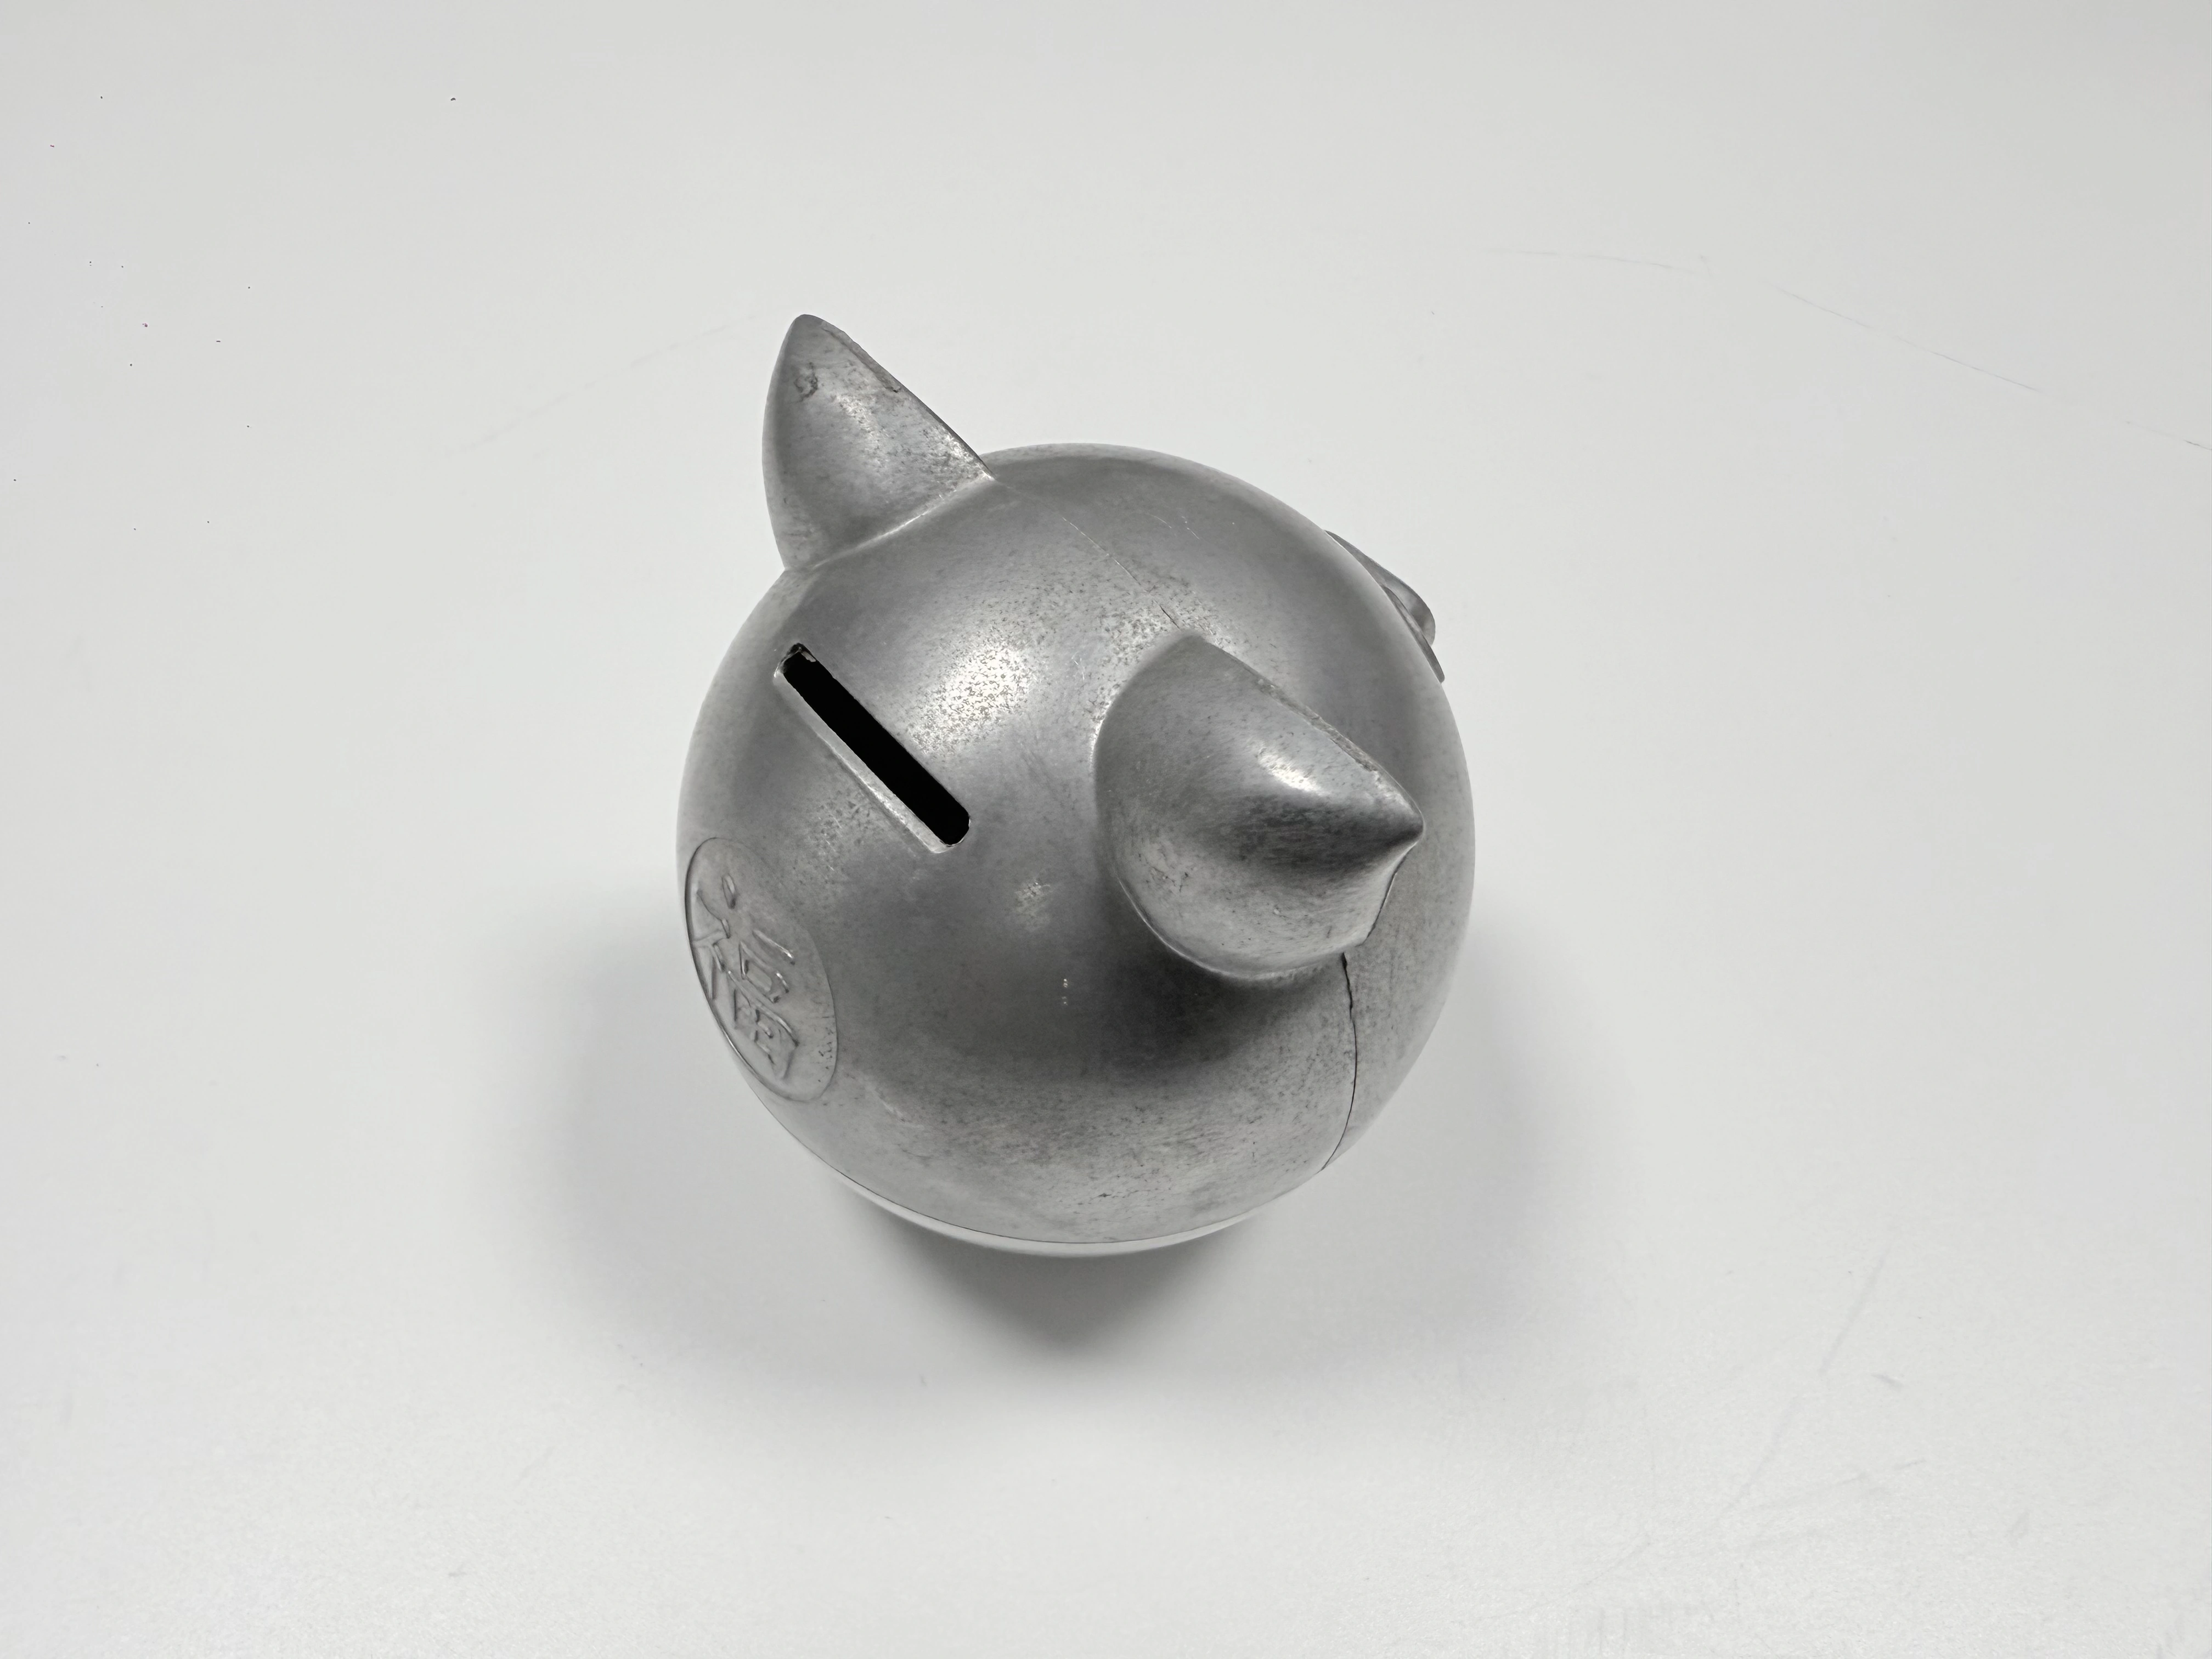
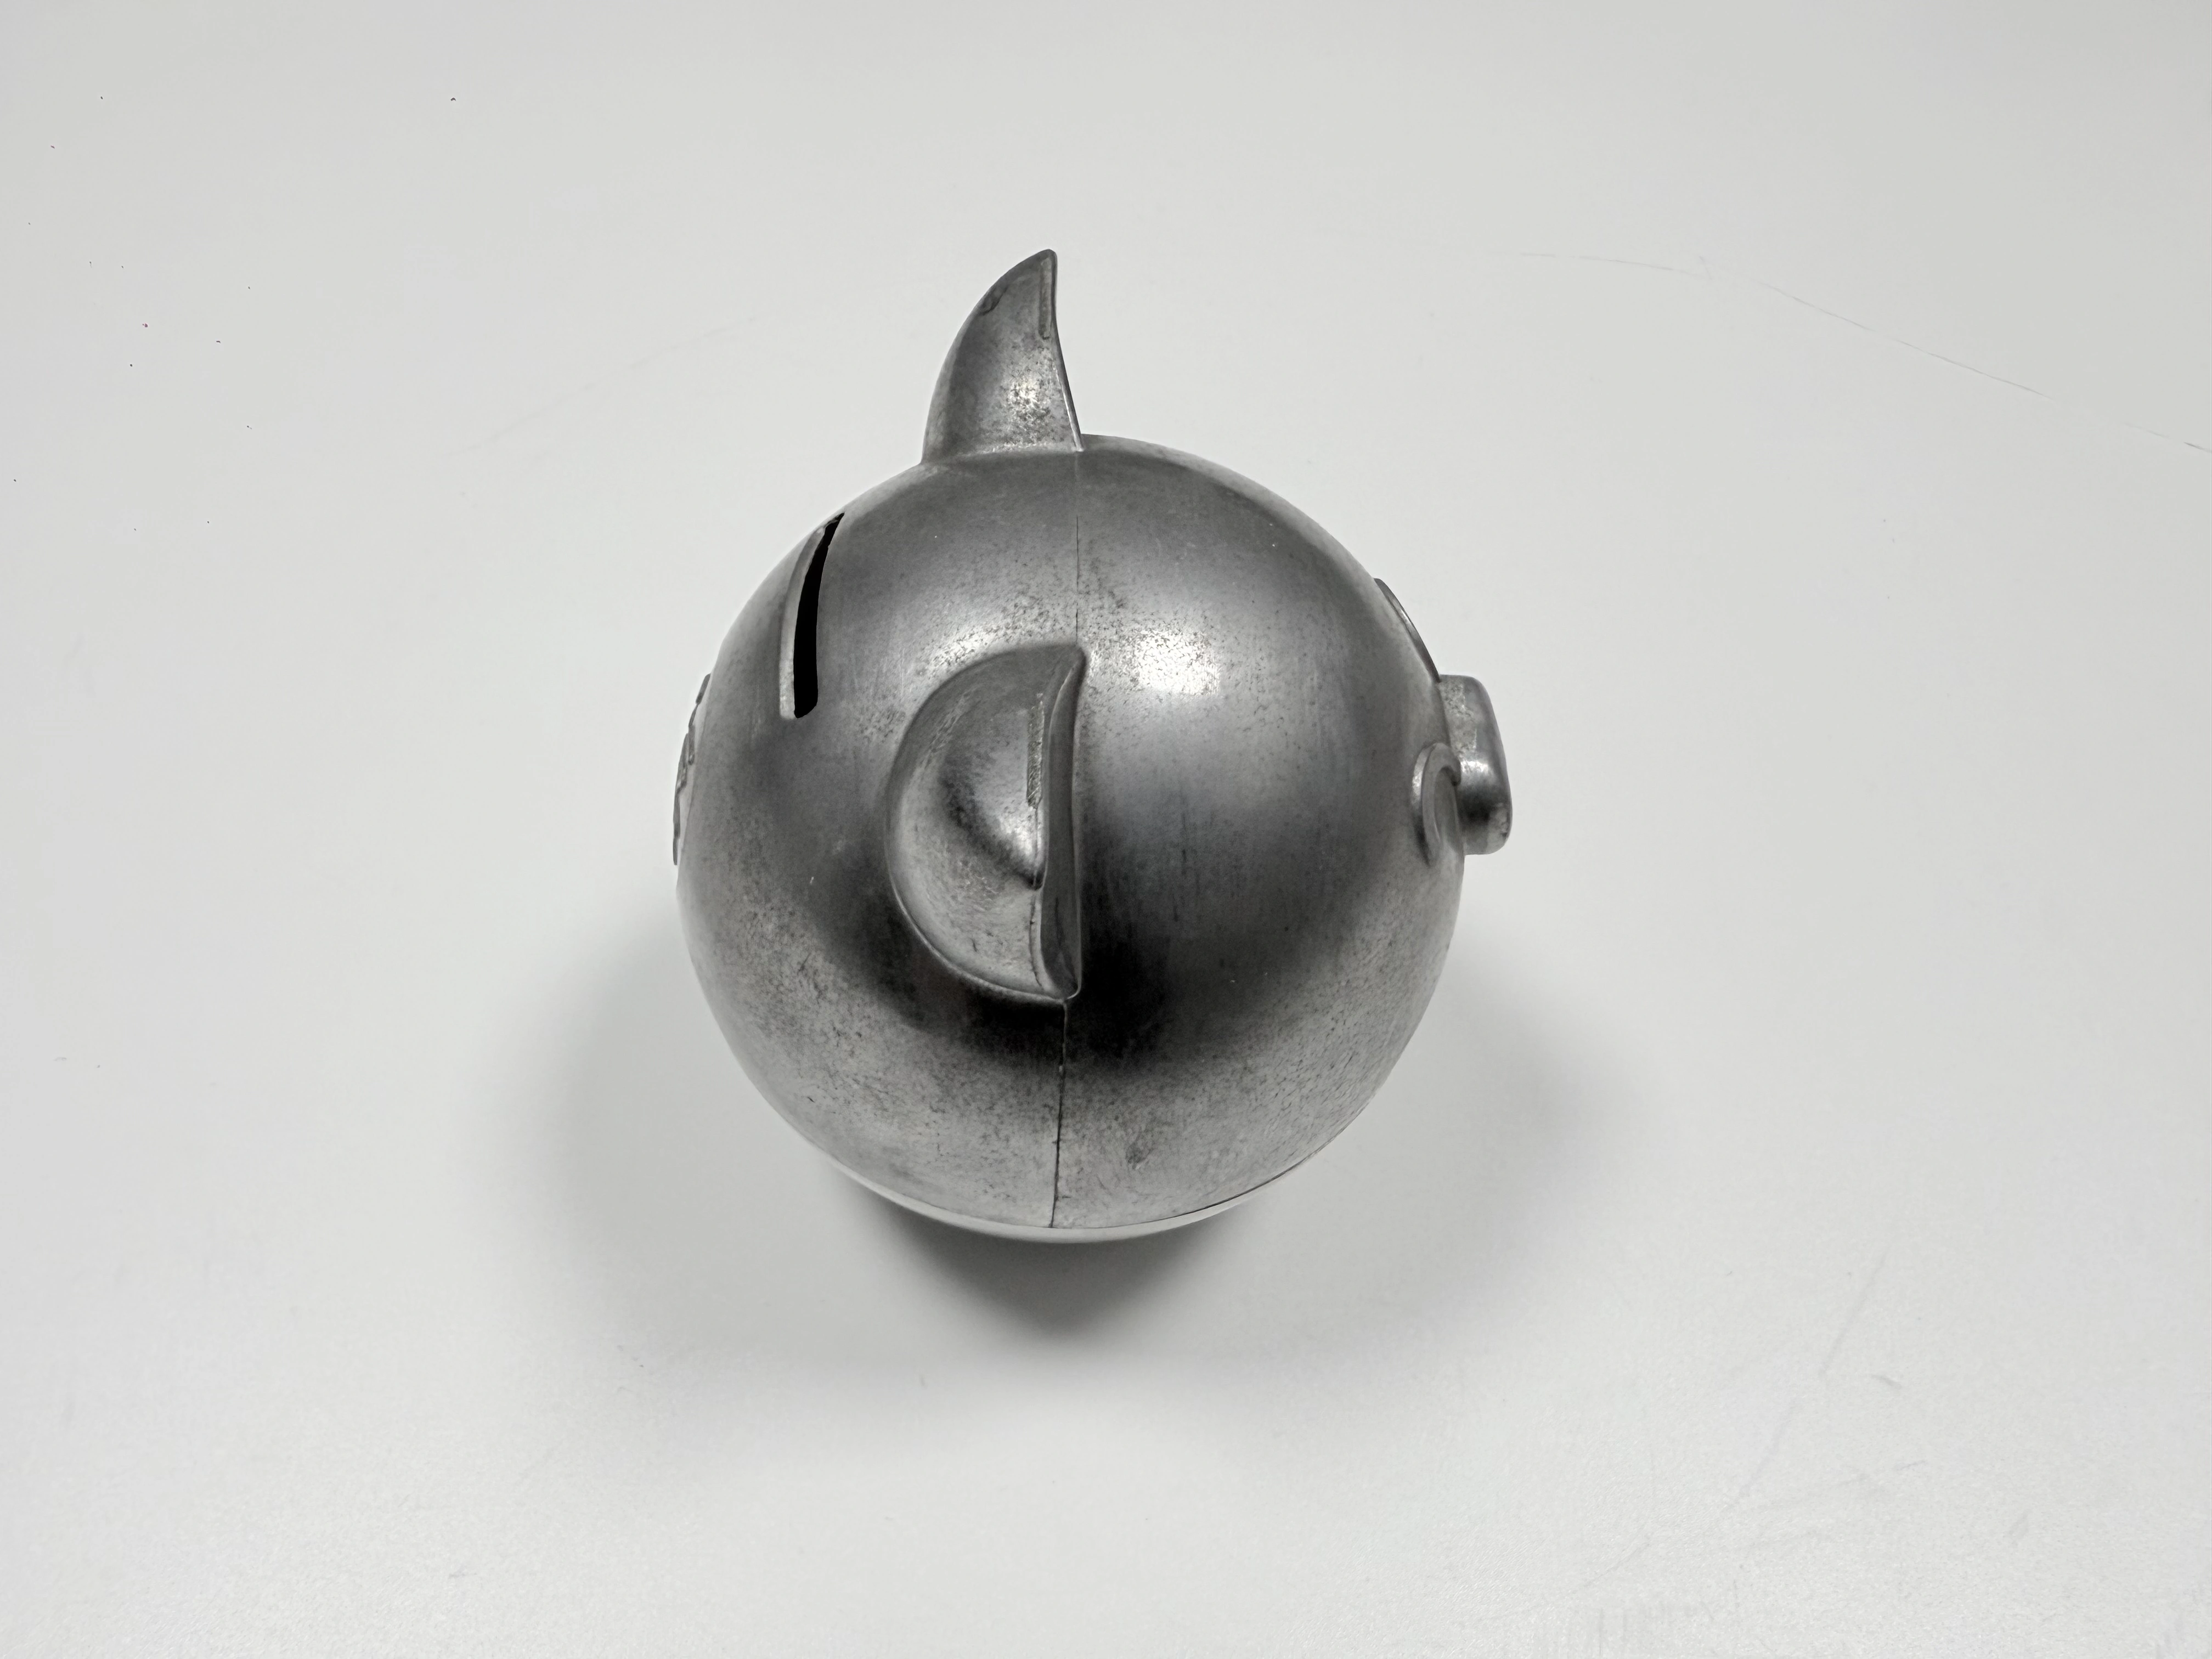
तीन नाप-सेट: टकराव क्यों होता है
इस पुर्ज़े को तीन नाप-सेट नियंत्रित करते हैं, और तीन चरण उनके मालिक हैं। डाई कुल ऊँचाई 95 mm, बेस Ø60 mm, दीवार 1.2 से 1.5 mm और बेस सेक्शन 12 mm तय करती है। फ़िनिश कट समतलता 0.05 mm पर रखता है, और कोटिंग उस सब के ऊपर 0.5 से 3 µm जोड़ देती है जो पॉलिश ने छोड़ा हो।
टकराव इसलिए है कि पॉलिशिंग दूसरे सेट और तीसरे सेट के बीच बैठती है और उस किनारे से धातु हटा देती है जो जोड़ को परिभाषित करता है। जिस टॉलरेंस को व्हील खिसका सके, वह न डाई के हाथ में है न कटर के। नियंत्रण उसी के पास चला जाता है जो आख़िरी पॉलिश पास चलाता है।
सामान्य कास्टिंग टॉलरेंस ISO 2768-1 क्लास f तक चलते हैं; मिलने वाले फेस और जोड़ के अपने कॉलआउट हैं। तालिका 1 डाई से असेंबली बेंच तक चलती है, और हर पंक्ति अपनी ऊपर वाली पंक्ति से शर्त विरासत में लेती है।
नाप | लक्ष्य (mm) | कहाँ तय होता है | किससे खिसकता है |
|---|---|---|---|
कुल ऊँचाई | 95 | डाई कैविटी | ड्राफ्ट और सिकुड़न |
बेस का व्यास | Ø60 | डाई कैविटी | कैविटी ब्लॉक का घिसाव |
दीवार का सेक्शन | 1.2–1.5 | डाई कैविटी | भराव दबाव, इजेक्शन |
बेस सेक्शन | 12 | डाई कैविटी | जमने का क्रम |
मिलने वाले फेस की समतलता | 0.05 | फ़िनिश कट | क्लैंप बल, डेटम का घिसाव |
असेंबली जोड़ | 0.05 | असेंबली | पॉलिश स्टॉक, किनारे की हालत |
बैंक को तीन काम करने हैं
बैंक को धक्के के बाद सीधा लौटना है, सिक्कों का भार थामना है, और दुकान की शेल्फ़ पर टिके रहना है। ख़ुद सीधा होना इस पर टिका है कि गुरुत्वाकर्षण केंद्र की ऊँचाई झूलने की त्रिज्या के सामने कहाँ बैठती है, और तैयार 300 g पर यह काम शेल के साथ ही ढले 12 mm के बेस से होता है। सिक्कों का भार गुरुत्वाकर्षण केंद्र ऊपर उठा देता है, इसलिए संतुलन की जाँच भरे बैंक पर चलती है।
यह वापसी शेल के प्रोफ़ाइल से नहीं आती। अर्धगोला तंत्र का इशारा भर देता है, तंत्र द्रव्यमान का बँटवारा है।
मिश्र धातु: ज़मक 5 क्यों
Zamak 5 (ASTM B86 AC41A) में Zamak 3 से ज़्यादा तांबा है, जो उसी कास्टिंग तापमान पर कठोरता और क्रीप प्रतिरोध दिलाता है। 1.2 से 1.5 mm की दीवार जिंक के शॉट पर भर जाती है, किसी ज़्यादा गर्म मिश्र धातु का ताप भार झेले बिना, और सतह 120 से 150 °C पर पीवीडी (फिज़िकल वेपर डिपोज़िशन) परत से पहले Ra 0.5 तक पॉलिश हो जाती है।
इसकी क़ीमत लगातार भार के नीचे आयामी स्थिरता है। जिस पुर्ज़े को सालों तक बोर थामना हो, वह कम तांबे वाले ग्रेड में जाता है; बेस में ढला वज़न लिए सजावटी शेल नहीं जाता।
बेस, दीवार, स्प्लिट लाइन: तीसरा टकराव
बेस में 12 mm सेक्शन है और उसके ऊपर दीवार 1.2 से 1.5 mm चलती है। यही सीढ़ी तय करती है कि सिकुड़न कहाँ बैठेगी। मोटा सेक्शन सबसे आख़िर में जमता है; पतली दीवार पहले जमकर फ़ीड का रास्ता दबा देती है।
बचता है बेस के अंदर छिद्रता और बाहर सिंक मार्क। कोटिंग सिंक को छिपाती नहीं; परत उस धँसाव की नक़ल करती है और कंट्रास्ट बढ़ा देती है, इसलिए शेल्फ़ की रोशनी में वह निशान चमकीले छल्ले की तरह पढ़ा जाता है।
इलाज ज्यामिति में हैं। बेस को टेपर दें, गेट मोटे सेक्शन में ले जाएँ, बेस को अलग ठंडा करें, और संक्रमण में भी पतली दीवार के डिज़ाइन के नियम बनाए रखें। सामग्री बचाने के लिए बेस पतला करने से गुरुत्वाकर्षण केंद्र ऊपर चला जाता है और बैंक सीधा लौटना छोड़ देता है।
बेस ढाला जाता है, डाला नहीं जाता। स्टील का स्लग द्रव्यमान और नीचे बैठा सकता है, पर उसकी क़ीमत एक दूसरा पुर्ज़ा, एक प्रेस चरण और ऐसी फ़िट है जो हैंडलिंग के साथ ढीली पड़ जाती है।
टूलिंग: गेट, ओवरफ़्लो, इजेक्टर
डाई में दो फ़ैसले दिखने वाला फेस तय करते हैं: गेट कहाँ गिरे और इजेक्टर पिन कहाँ बैठें। गेट मोटे बेस की तरफ़ जाता है, इसलिए जो धातु सबसे आख़िर में जमती है वही सबसे आख़िर में भरती भी है। ओवरफ़्लो सिक्के की स्लिट के उस पार बैठता है, जहाँ वरना ठंडी धातु की धार रुक जाती।
इजेक्टर पिन बेस के अंदर लगते हैं, शेल पर कभी नहीं। दिखने वाले फेस पर पिन का पैड ऐसा निशान छोड़ता है जिसे पॉलिश समतल कर देती है और फिर कोटिंग उसे उघाड़ देती है।
चपटी पीठ वाले हाउसिंग के लिए बनी डाई यह शेल नहीं बना सकती। इजेक्टर का लेआउट बैठाने की जगह ही नहीं होती, और दीवार को जो ओवरफ़्लो चाहिए वह दिखने वाले फेस पर गिरेगा। दो शेल वाले बैंक की डाई टूलिंग उसी लेआउट से शुरू होती है।
कास्टिंग: दिखने वाला फेस छिद्र-मुक्त रखना
परत किसी छिद्र को छिपा नहीं सकती। 20 µm चौड़ा खुला छिद्र 0.5 से 3 µm कोटिंग की मोटाई का 6 से 40 गुना है, और कोटिंग छिद्र की दीवार पर उतनी ही आसानी से जमती है जितनी फेस पर। जो काले बिंदु की तरह आता है, कोटिंग के बाद और गहरा आता है।
पाँच दोष कोटिंग लाइन तक पहुँचते हैं, और ज़्यादातर पॉलिश से पहले ही शुरू हो चुके होते हैं। तालिका 2 बताती है कि हर दोष कहाँ दिखता है और निरीक्षक क्या नापता है।
दोष | कहाँ दिखता है | कारण | मानक |
|---|---|---|---|
जोड़ पर V ग्रूव | पॉलिश के बाद जोड़ की लाइन | पॉलिश व्हील से लुढ़का किनारा | कट किनारे से आगे प्रवेश नहीं |
सिंक का छल्ला | कोटिंग के बाद बेस का संक्रमण | पतली दीवार से भूखा मोटा सेक्शन | D65 में न दिखे |
कोल्ड शट | पतली दीवार का दूर वाला कोना | ओवरफ़्लो से पहले जम गई धार | दिखने वाले फेस पर लैप लाइन नहीं |
छाया की लाइन | बेस की गहरी गुहा | रैक का कोण, मास्क किनारा | D65 में लाइन न दिखे |
खुला छिद्र | पॉलिश किया फेस | गेट के पास फँसी गैस | पहले पास के बाद गड्ढा नहीं |
सतह के नीचे की छिद्रता अलग समस्या है, और कोई बाद का पास उसे खोल देता है। पहले पास के बाद दिखा छिद्र दूसरे पास से भर नहीं सकता, इसलिए कास्ट सतह व्हील छूने से पहले जाँची जाती है।
मशीनिंग क्रम: रूट A बनाम रूट B
दो रास्ते एक ही ड्रॉइंग तक पहुँचते हैं, पर जोड़ सिर्फ़ एक थामता है। फ़र्क़ यह है कि मिलने वाले फेस का आख़िरी कट कब होता है, और इसीलिए यह सीएनसी पोस्ट मशीनिंग का फ़ैसला है।
रूट A मिलने वाला फेस मशीन करता है, दिखने वाले फेस की पॉलिश करता है, फिर कोटिंग करता है। कट के लिए एक सेटअप, एक पॉलिश पास, कोई दूसरी क्लैंपिंग नहीं। व्हील उसी किनारे पर लुढ़कता है जो अभी मशीन हुआ, और दो गोल किनारे जोड़ के साथ ऐसा ग्रूव बना देते हैं जो संपर्क रेखा की ओर सँकरा होता जाता है।
वह ग्रूव गैप नहीं है। दोनों शेल संपर्क रेखा पर अब भी छूते हैं; पॉलिश ने उसके दोनों ओर धातु में V काट दिया है। 0.05 mm का फीलर तब तक घुसता है जब तक टेपर ब्लेड को जकड़ न ले, इसलिए रीडिंग घुसने की गहराई है, दोनों हिस्सों के बीच का फ़ासला नहीं।
रूट B पहले पॉलिश करता है, फिर मशीन की गई बेस सीट से मिलने वाले फेस की फ़िनिश मशीनिंग करता है, फिर कोटिंग करता है। आख़िरी कट गोल किनारा हटाता है और जोड़ उस आख़िरी चरण के बाद तय करता है जो धातु हिला सकता है। क़ीमत हर पुर्ज़े पर एक अतिरिक्त क्लैंपिंग है।
एक उदाहरण बैच रिकॉर्ड फ़र्क़ दिखाता है। रूट A पर ज़्यादातर पुर्ज़ों में गेज जोड़ पर 0.10 से 0.12 mm घुसा, जबकि नियम कोई प्रवेश नहीं देता, और दोबारा पॉलिश करने से वह और आगे बढ़ा। रूट B पर आने से रीडिंग वहीं लौटी जहाँ ब्लेड कट किनारे पर रुक जाता है।
पॉलिशिंग: जोड़ हिलाए बिना Ra 0.5
Ra 0.5 µm एक औसत है, और परत औसत नहीं देखती। Rz शिखर से गर्त तक का मान है, और कोटेड जिंक फेस पर काम करने वाली जोड़ी Ra 0.5 के साथ Rz 2 से 4 है। जो सतह Ra का कॉलआउट पूरा करती है पर परत से ऊँचे शिखर ढोती है, वहाँ खरोंचें दिखेंगी।
पॉलिशिंग चरणों में चलती है: एक कट पास जो कास्ट सतह हटाता है और एक कलर पास जो फेस को Ra 0.5 तक लाता है। कट पास पर रुकने से दिशा वाली खरोंचें रह जाती हैं जिन्हें कोई कोटिंग नहीं ढकती। जोड़ के किनारे पर कलर पास चलाने से वह लुढ़क जाता है।
अकेला Ra मान पीवीडी के लिए स्वीकृति का मानक नहीं है। ड्रॉइंग को दोनों मान चाहिए और जोड़ पर किनारे की हालत भी, वरना दो सप्लायर दो अलग सतहें प्रमाणित कर देंगे। जिंक पुर्ज़ों के लिए सतह फ़िनिशिंग के चौड़े विकल्प भी यही क्रम मानते हैं।
पीवीडी: लेयर स्टैक, रंग, मास्किंग
पीवीडी 120 से 150 °C पर चढ़ती है और 0.5 से 3 µm बनाती है, इतनी पतली कि नतीजा सब्सट्रेट तय करता है। आसंजन ASTM D3359 पर 4B से 5B, संक्षारण ASTM B117 पर 48 घंटे, और रंग D65 लाइट बॉक्स में जाँचा जाता है।
लेयर स्टैक तय करता है कि मास्क किया फेस क्या दिखाएगा। जिंक पर सजावटी पीवीडी आम तौर पर इलेक्ट्रोप्लेटेड तांबा/निकल की निचली परत पर बैठती है, जहाँ ऊपरी परत रंग और घिसाव देती है और निचली परत समतलन व संक्षारण प्रतिरोध। उस स्टैक के साथ मास्क किया मिलने वाला फेस निकल दिखाता है। उसके बिना वही फेस जिंक दिखाता है, और मास्क किनारा पहला संक्षारण बिंदु बन जाता है।
इस पुर्ज़े पर स्टैक तांबा/निकल और ऊपर पीवीडी है, जो कोटर के स्पेसिफ़िकेशन से पुष्टि के अधीन है। सिर्फ़ पीवीडी लिखी ड्रॉइंग निचली परत, उसकी मोटाई और मास्क वाले फेस अनिश्चित छोड़ देती है, और तीन कोटेशन तीन अलग पुर्ज़े बयान करेंगे।
मास्किंग कोटिंग की कतार में नहीं, टूलिंग रिव्यू में आनी चाहिए। मिलने वाला फेस, सिक्के की स्लिट और स्क्रू के बॉस रैक और पंप-डाउन के दौरान मास्क रहते हैं। कोटिंग का ब्यौरा जिंक डाई कास्टिंग पर पीवीडी में है, और प्रोसेस विंडो पीवीडी कोटिंग के नीचे।
असेंबली: जोड़, सिक्के, ड्रॉप जाँच
असेंबली मास्क किए मिलने वाले फेस पर दो शेल बंद करती है, स्क्रू फिट करती है, और जोड़ के चारों ओर चार जगह 0.05 mm फीलर से जोड़ नापती है। जाँच बंद बैंक पर चलती है, अलग हिस्सों पर नहीं।
आख़िरी संतुलन जाँच से पहले सिक्कों का भार डाला जाता है। जो बैंक खाली सीधा लौटता है और भरा रहने पर पड़ा रहता है, उसमें संतुलन की समस्या है, जोड़ की नहीं।
ड्रॉप और हैंडलिंग परीक्षण इस ड्रॉइंग से बाहर हैं। घर के अंदर की रिटेल और गिफ़्ट उपयोग पर बाहरी मौसम का कोई दावा नहीं है, और कोटिंग का चरण वह दायरा नहीं बदल सकता। पहले पुर्ज़े से दोहराए ऑर्डर तक का रास्ता सिक्का बैंक के केस स्टडी में लिखा है।
निरीक्षण: चार गेट
चार गेट तैयार पुर्ज़े को रिजेक्ट पुर्ज़े से अलग करते हैं, और हर गेट का एक यंत्र है। दूसरा गेट सबसे ज़्यादा मायने रखता है, क्योंकि सतह महँगी होने से पहले का वही आख़िरी गेट है।
गेट | क्या जाँचा जाता है | गेज | मानक |
|---|---|---|---|
1 कच्चा कास्टिंग | दिखने वाला फेस, गेट का ठूँठ, ओवरफ़्लो | आँख, छिछले कोण की रोशनी | खुला छिद्र नहीं, सिंक नहीं |
2 पॉलिश के बाद | खुरदरापन, जोड़ का किनारा | पोर्टेबल प्रोफ़ाइलोमीटर | Ra 0.5, Rz 2–4, किनारा साबुत |
3 फ़िनिश कट के बाद | मिलने वाला फेस, डेटम | बेस सीट पर सीएमएम | समतलता 0.05, जोड़ 0.05 |
4 कोटेड पुर्ज़ा | जोड़, आसंजन, रंग, सॉल्ट स्प्रे | फीलर, टेप, D65 बॉक्स, चैंबर | प्रवेश नहीं, 4B–5B, 48 घंटे |
जो गेट बिना यंत्र बताए कोई आँकड़ा दे, वह गेट नहीं है। फीलर की रीडिंग, Ra का मान और आसंजन का ग्रेड, तीनों ड्रॉइंग पर नामित एक-एक गेज के हैं।
लागत के चालक: पॉलिशिंग, पीवीडी, सीएनसी समय
इस पुर्ज़े की लागत तीन जगह बैठती है, और उनमें से कोई मिश्र धातु नहीं है। फ़िनिश कट के लिए अतिरिक्त क्लैंपिंग सबसे छोटी है। नियंत्रित किनारे के साथ Ra 0.5 तक पॉलिशिंग में दो पास लगते हैं, और पीवीडी की लागत रैक के घनत्व और मास्किंग की मज़दूरी के साथ बढ़ती है, पुर्ज़े के वज़न के साथ नहीं।
काग़ज़ पर रूट A सस्ता रास्ता है। वह पहली बार महँगा पड़ने लगता है जब कोई बैच जोड़ की जाँच में फेल हो जाए और हर पुर्ज़े को दूसरी पॉलिश चाहिए।
RFQ के साथ असेंबली ड्रॉइंग, मिलने वाले फेस का कॉलआउट और मास्क वाले फेस की सूची भेजें। पहले पुर्ज़े की जाँच में 0.05 mm ब्लेड से जोड़ और दिखने वाले फेस पर Rz के साथ Ra आता है।
FAQ
