
ज़िंक डाई कास्ट वॉच केस: 0.9 मिमी लग और Cu/Ni/Cr
38.0×38.0×9.5 मिमी और 12±1 ग्राम का स्क्वायर मिडिल फ्रेम चार माप रखता है: मिरर स्टेप 0.03 मिमी, मूवमेंट कैविटी 30.0 मिमी, क्राउन बोर Ø3.0 मिमी और दो लग बोर Ø1.5 मिमी। ज़िंक डाई कास्टिंग चारों तब रखती है जब दीवार पहले ढली हो, स्टेप पॉलिशिंग व्हील के बाद मिली हो और Cu/Ni/Cr अंत में 18–27 µm में चढ़े। स्टेप पॉलिश से पहले मिलेंगे तो 0.03 मिमी ड्रॉइंग से बाहर चला जाएगा।
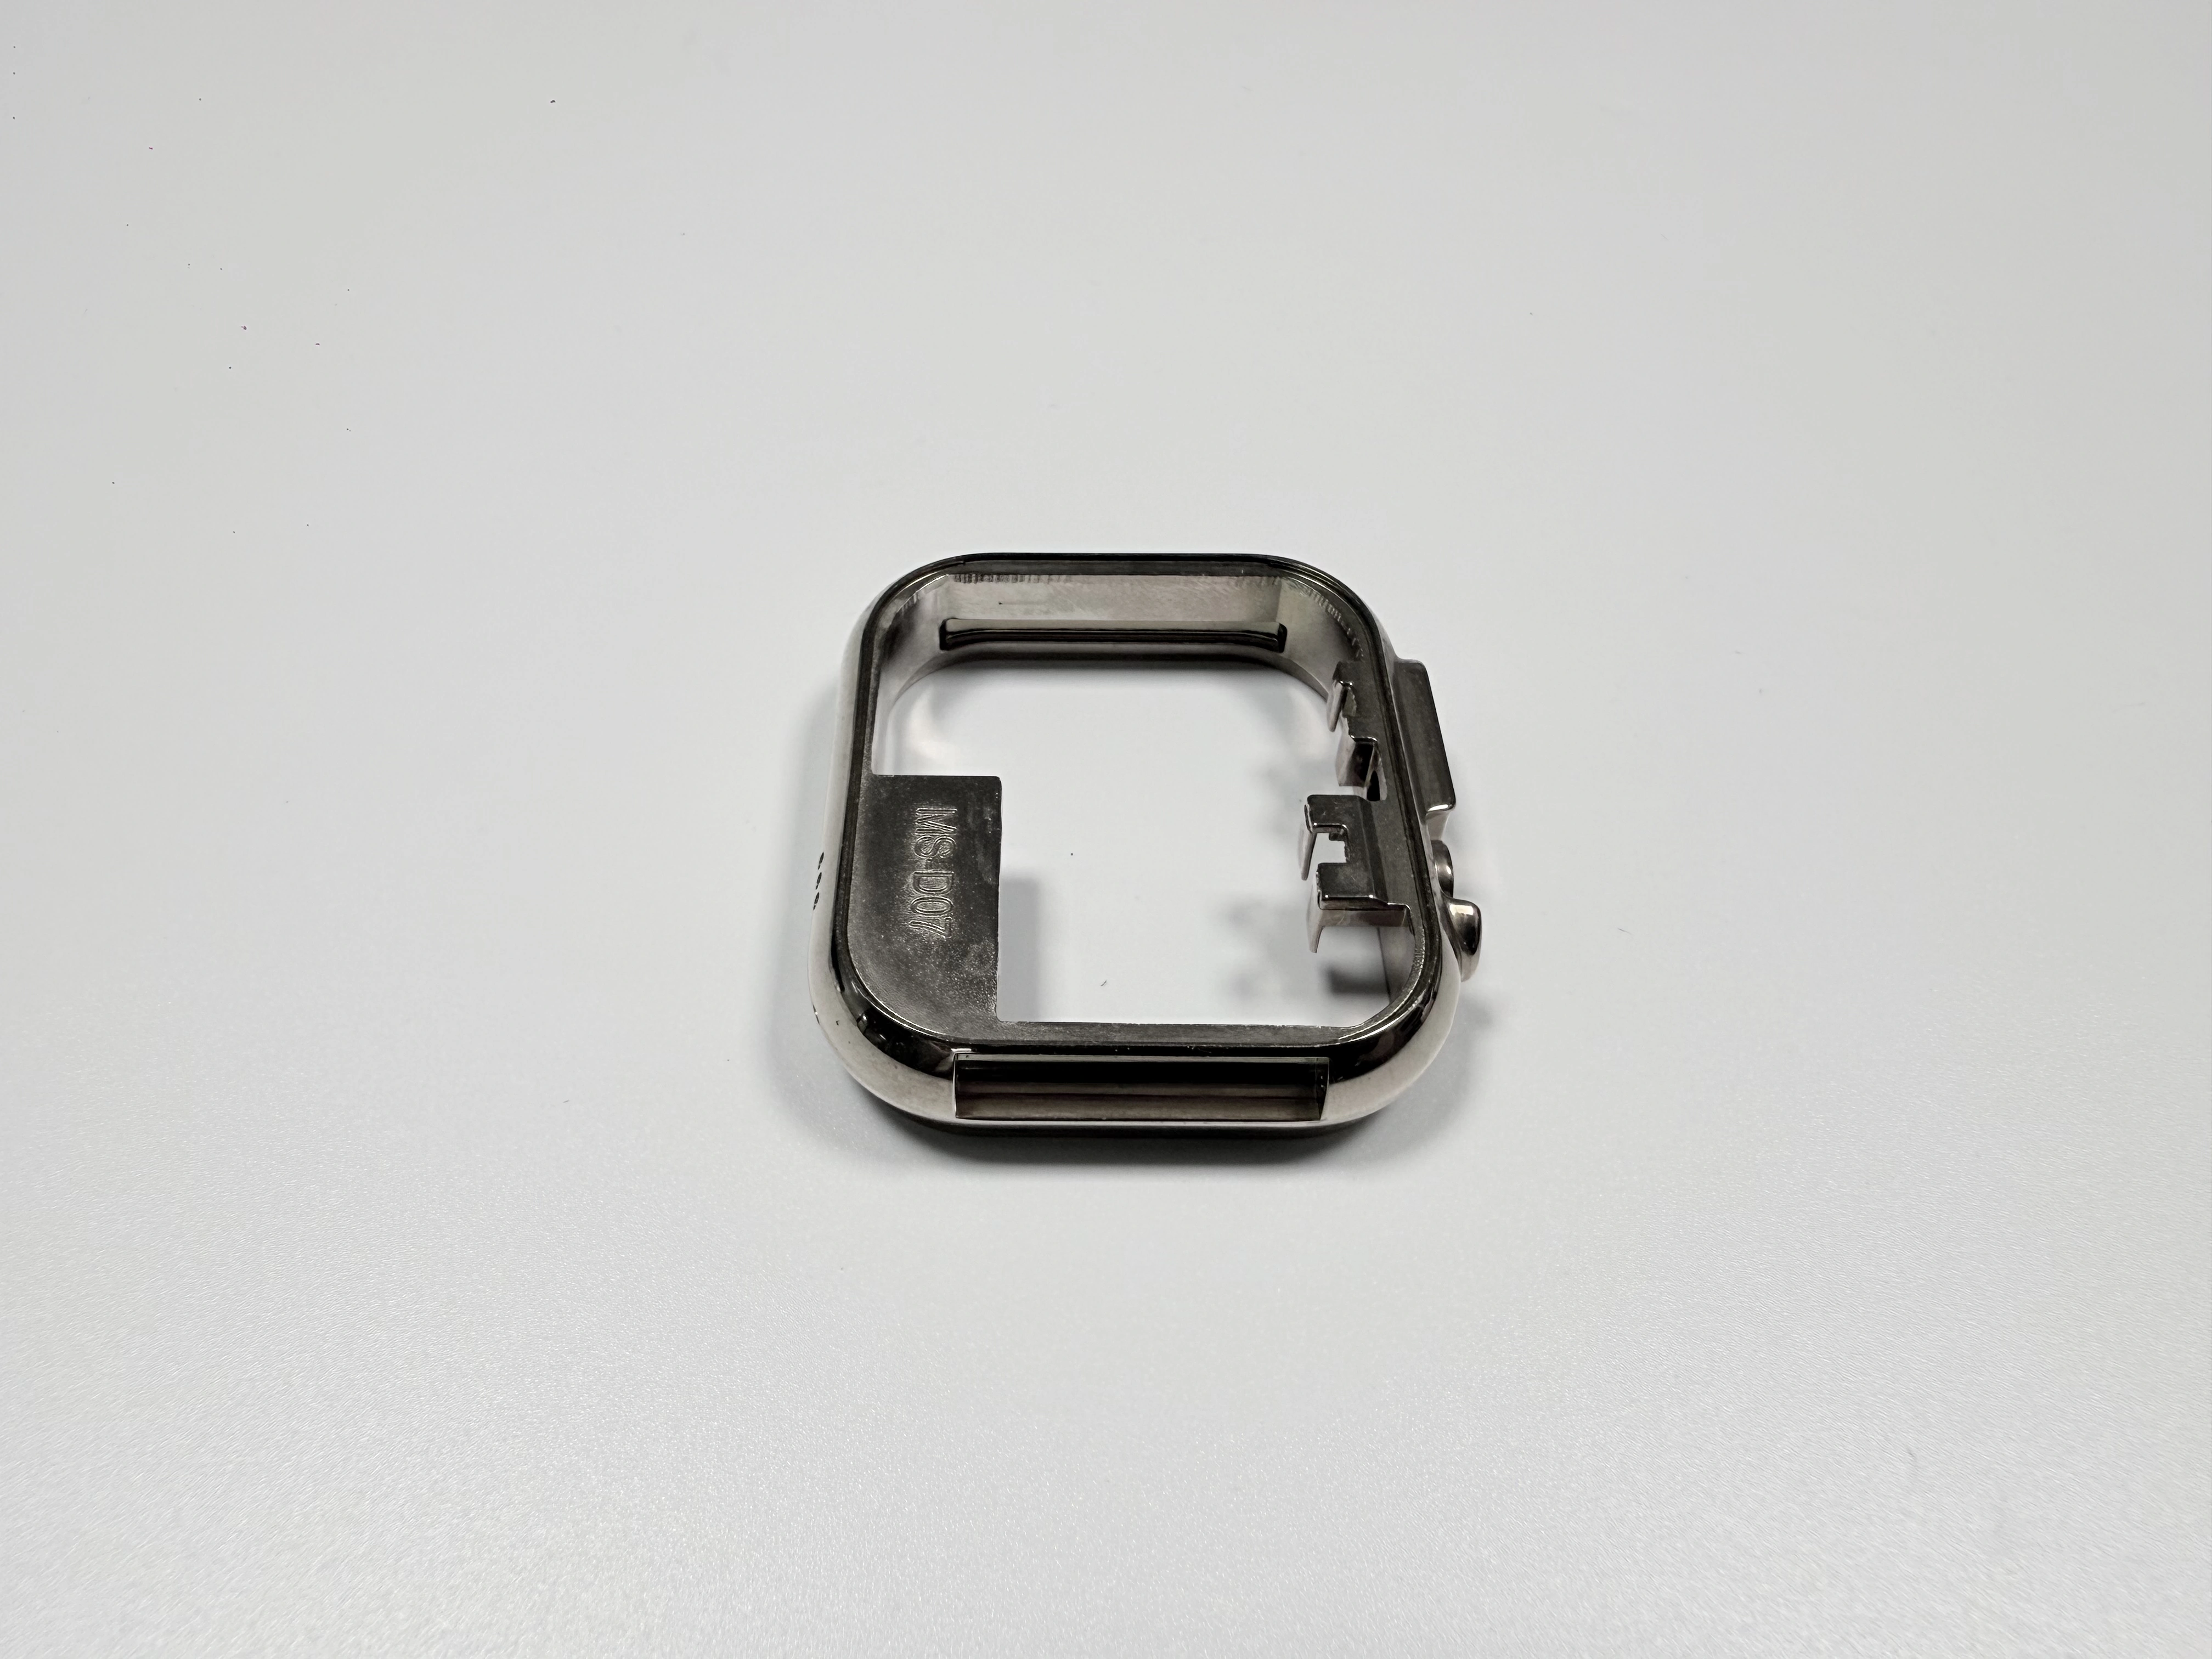
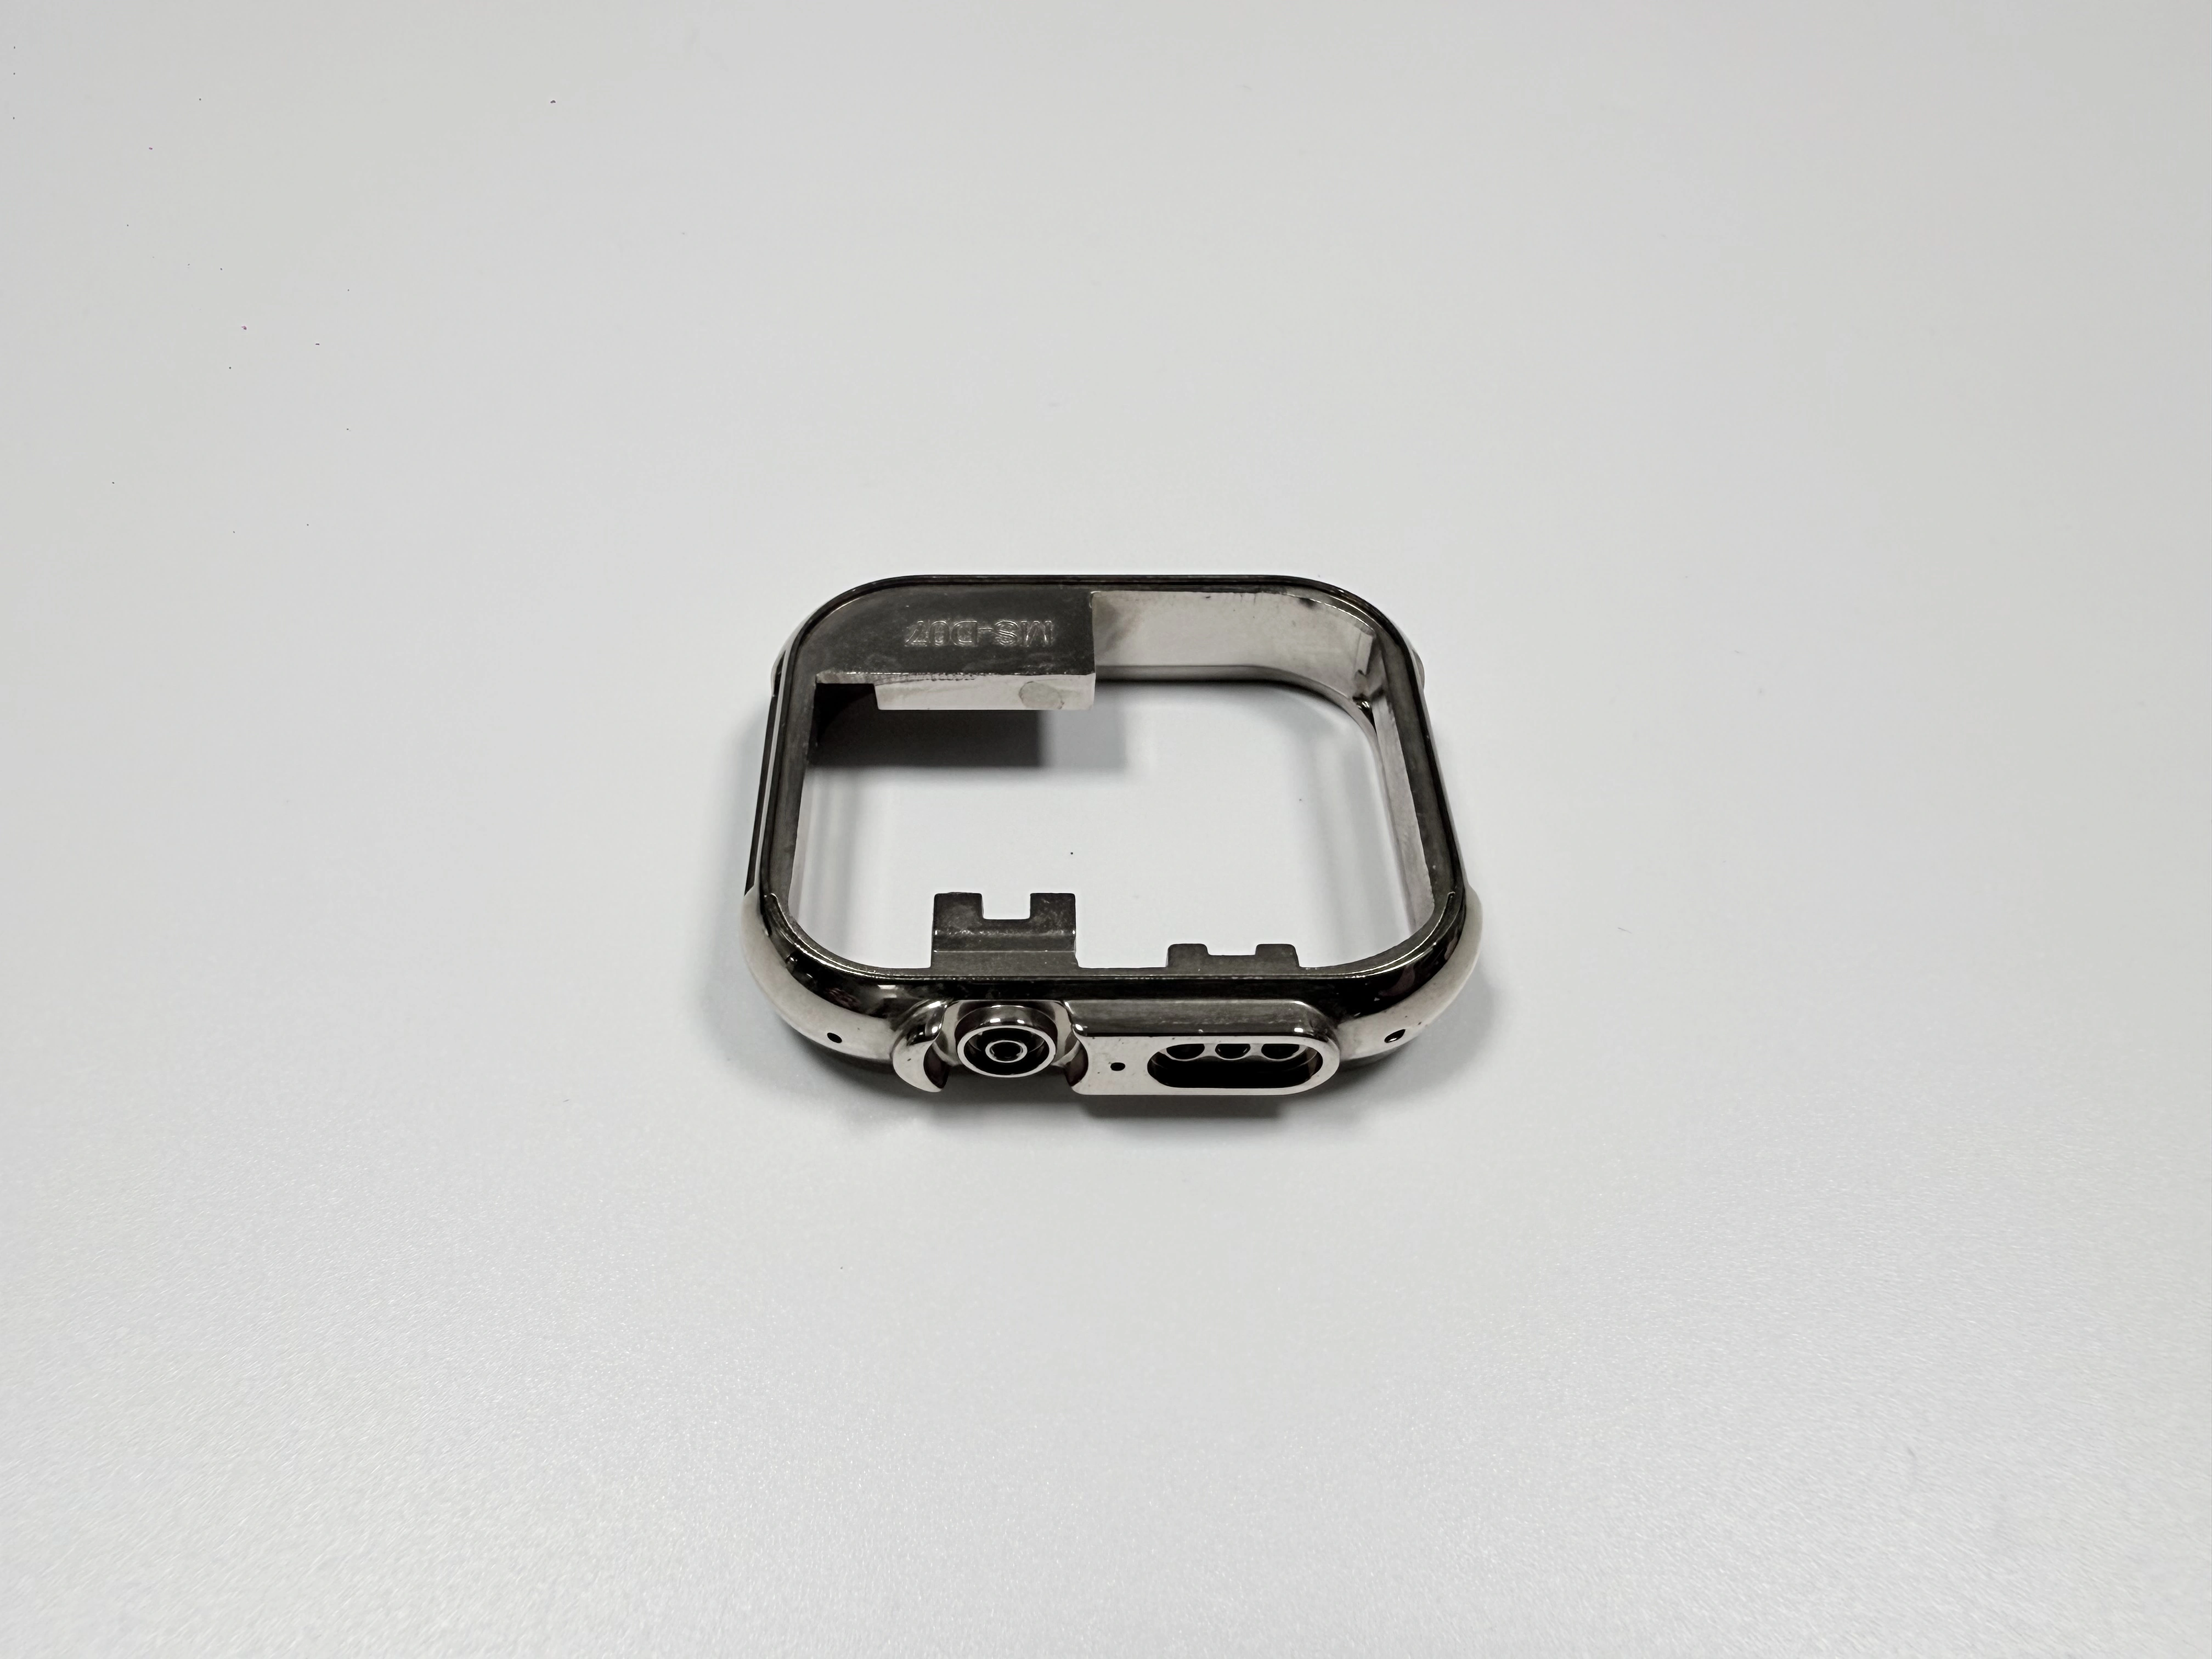
स्क्वायर केस फ्रेम को कौन-कौन से चार इंटरफ़ेस रखने होते हैं?
चार इंटरफ़ेस चार अलग ऑपरेशन पर पड़ते हैं। स्टेप सीट क्रिस्टल लेती है, कैविटी मूवमेंट को जगह देती है, क्राउन बोर स्टेम को रास्ता देता है और दो लग बोर स्प्रिंग बार रखते हैं। कैविटी 30.0 मिमी, ऊपरी विचलन 0.05 मिमी, निचला 0। लग बोर Ø1.5 मिमी, ऊपरी विचलन 0.03 मिमी, निचला 0, साथ में Ø0.05 मिमी कोएक्सियलिटी। तालिका 1 चारों को एक साथ रखती है।
इंटरफ़ेस | लक्ष्य (मिमी) | स्वीकार्य सीमा (मिमी) | गेज |
|---|---|---|---|
मिरर स्टेप की ऊँचाई | 0.03 | 0–0.03 | प्लेट और फीलर गेज |
मूवमेंट कैविटी | 30.0 | 30.00–30.05 | कैविटी प्लग गेज |
क्राउन बोर | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 प्लग गेज |
लग बोर, दो | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 प्लग गेज |
कठिनाई लग की दीवार में है। सबसे पतली जगह 0.9 मिमी और क्राउन की ओर 1.2 मिमी, इसलिए Ø1.5 मिमी का बोर आसपास की धातु से चौड़ा है और ड्रिल खुली हवा में निकलती है। तीन फ़ीचर एक क्लैंपिंग में मिलते हैं, चौथा वहाँ ड्रिल होता है जहाँ निकास को कोई सहारा नहीं।
12 ग्राम का फ्रेम कौन-से मशीनिंग स्टेप बदल देता है?
मिश्र धातु ASTM B86 AC41A की Zamak 5 है, जो 12±1 ग्राम के तैयार वज़न के करीब ढली जाती है। यह उस रास्ते को हटाती है जिसमें स्टेनलेस ब्लॉक को उसी लिफ़ाफ़े तक टर्न और मिल किया जाता है: बाहरी आकार टर्न, कैविटी मिल, स्टेप मिल, क्राउन और दोनों लग ड्रिल। चार इंटरफ़ेस यानी चार टूल पाथ और चार सेटअप; कास्टिंग एक शॉट में आकार बना देती है और मशीनिंग के पास सिर्फ़ चार टॉलरेंस वाली सीटें छोड़ती है।
पेंट किया ज़िंक उसी कास्टिंग पर तीसरा रास्ता है, शुरू में सस्ता और किनारे पर नरम। बेज़ल हर दिन उसी कोटेड किनारे को रगड़ता है, इसलिए जैसे ही ड्रॉइंग में रूप आता है, पेंट की कीमत बढ़त खत्म हो जाती है।
ड्रॉइंग के माप कोटिंग से पहले हैं या बाद में?
फ्रेम की हर टॉलरेंस को कोटिंग से पहले या बाद का नोट चाहिए। तांबा, निकल और क्रोम हर सतह पर 18–27 µm जोड़ते हैं: Ø1.5 मिमी का बोर व्यास में 0.036–0.054 मिमी सिकुड़ता है और स्टेप सीट उतना ही ऊपर उठती है। स्टेप के लिए सिर्फ़ 0.03 मिमी है, इसलिए यह उठान बैंड का 60–90% भर देता है।
स्टेप सीट, क्राउन बोर और दोनों लग बोर पर पहले या बाद का नोट पोस्ट मशीनिंग को बताता है कि कोटिंग कहाँ गिरेगी, वहाँ स्टॉक छोड़ना है। यह नोट न हो तो दो वर्कशॉप एक ही ड्रॉइंग से दो अलग तैयार माप बनाते हैं, और जो गेज एक पीस पास करता है वही अगली रिजेक्ट कर देता है।
गेट मोटी लग दीवार पर क्यों होना चाहिए?
8407 इंसर्ट में 4-कैविटी डाई, 300,000 शॉट के डिज़ाइन लक्ष्य पर, 12 और 6 बजे की मोटी लग दीवारों को भरती है। मोटी दीवार सबसे बाद जमती है, दबाव वहीं से कैविटी में जाना चाहिए और गेट के लिए दूसरी जगह नहीं है। क़ीमत: 0.9 मिमी की दीवार सबसे बाद भरती और सबसे पहले जमती है। ओवरफ़्लो 3 बजे नॉच के दोनों ओर है और ठंडे फ़्रंट को दोनों पतले किनारों से खींच लेता है।
गेट पिछली सतह पर ले जाएँ तो दूर का लग सबसे बाद भरेगा और कोल्ड शट की लाइन बचेगी जिसे कोटिंग बंद नहीं करती। चार-कैविटी डाई एक-कैविटी से महँगी है, पर उसकी लागत बैच पर बँटती है, टुकड़ों की संख्या पर, कैविटी की संख्या पर नहीं। 300 पीस पर वह 300 से बँटती है; धातु गिनने से पहले ही वह क़ीमत का सबसे बड़ा हिस्सा है।
400–420 °C का पिघला धातु 0.9 मिमी दीवार में गर्मी कहाँ खोता है?
400–420 °C का पिघला धातु 0.9 मिमी दीवार के आख़िरी मिलीमीटर में गर्मी खोता है। 150–180 °C की डाई सतह उसे अगले शॉट के आने से तेज़ खींच लेती है, 20–30 MPa विशिष्ट दबाव और 25–35 सेकंड साइकल पर। इस दीवार पर विंडो अधूरे लग और पार्टिंग लाइन के फ़्लैश के बीच रहती है।
ये आँकड़े इस मिश्र धातु के सामान्य मान हैं, किसी एक मशीन की सेटिंग नहीं; इस डाई की विंडो कहाँ पड़ेगी, यह पहले ट्रायल शॉट तय करते हैं। ट्रायल शॉट मशीन घंटे देते हैं, बिकने लायक पीस नहीं, इसलिए सँकरी विंडो का ख़र्च सैंपल ऑर्डर पूरा उठाता है और रनिंग ऑर्डर उसे बैच में बाँट देता है।
टंबलिंग पॉलिश और इंस्पेक्शन से पहले क्यों है?
टंबलिंग ग्यारह में से तीसरा स्टेप है, पॉलिशिंग व्हील से पहले और हर गेज से पहले। पार्टिंग लाइन का फ़्लैश और लग के पास गेट का अवशेष दीवार की असली हालत छिपाते हैं; सिरेमिक मीडिया उस तेज़ किनारे को गोल कर देता है जिस पर व्हील चल सके।
मीडिया Ø1.5 मिमी के बोर में फँसता है, इसलिए हर छेद बैरल के बाद गेज से जाता है, पहले नहीं। बैरल न हो तो वही फ़्लैश बेंच पर एक-एक पीस कर हटेगा और शॉट की लय पर चलने वाली लाइन में एक हाथ का ऑपरेशन जुड़ जाएगा।
कास्टिंग के बाद कौन-से तीन फ़ीचर मिलने चाहिए?
कास्टिंग के बाद तीन फ़ीचर मिलते हैं: 0.03 मिमी का मिरर स्टेप, दोनों Ø1.5 मिमी लग बोर और क्राउन नॉच। CNC मशीनिंग तीनों एक सेटअप में करती है, क्राउन को Ø3.0 मिमी तक बोर करती है और दोनों लग एक ही अक्ष पर ड्रिल करती है।
ड्रिल के धातु छूने से पहले चैम्फ़र आता है और निकास पर फ़ीड गिरती है। एक उदाहरण रिकॉर्ड में 300 पीस में नौ लग निकास चिपके हुए दर्ज हैं; वे नौ स्क्रैप हुए, चैम्फ़र और कम फ़ीड ने अगला लॉट शून्य पर ला दिया। निकास पर चिप स्क्रैप है, रीवर्क नहीं, क्योंकि ब्लेंडिंग बोर को टॉलरेंस से बाहर ले जाती है।
0.03 मिमी का स्टेप मिला जाता है, पॉलिश क्यों नहीं?
मिलिंग व्हील के बाद आती है, क्योंकि पॉलिशिंग व्हील वहाँ सबसे ज़्यादा काटती है जहाँ दबाती है और कोई नापने योग्य सतह नहीं छोड़ती। तालिका 2 दोनों क्रम साथ रखती है; फीलर गेज से पुष्टि होने वाला स्टेप सिर्फ़ एक में बचता है।
क्रम | रखता है? | जोड़ता है |
|---|---|---|
पॉलिश, फिर मिल | हाँ, 0.03 मिमी मिलिंग में तय होता है | एक अतिरिक्त सेटअप |
मिल, फिर पॉलिश | नहीं, पॉलिश में स्टेप खिसकता है | दोबारा मिलिंग और जाँच |
दोनों क्रमों में एक सेटअप का फ़र्क़ है और क़ीमत का फ़र्क़ वहीं है: दूसरी फ़िक्स्चर स्थिति, दूसरा डेटम और दूसरी इन-प्रोसेस जाँच, हर पीस पर। मिलिंग के बाद 0.03 मिमी से ऊपर का स्टेप स्क्रैप होता है, क्योंकि दूसरा पास पूरी सतह काटता है, सिर्फ़ ऊँचा हिस्सा नहीं।
X-रे थिकनेस गेज कौन-सी तीन परतें नापता है?
रिलीज़ हर सतह पर तीन परतें पुष्ट करता है: तांबा 8–12 µm, निकल 10–15 µm और क्रोम 0.1–0.3 µm, कुल 18–27 µm। X-रे उपकरण हर परत अलग पढ़ता है, निकल की परत घिसाव वाले क्रोम के नीचे जंग का बैरियर रखती है।
बुलबुले उस छिद्र में शुरू होते हैं जहाँ तांबे के बाथ का एसिड रह जाता है और बंद निकल फ़िल्म के नीचे फैलता है। छिद्रहीनता डाई और शॉट की बात है, इसलिए कोटिंग और कास्टिंग की स्पेक एक ही दस्तावेज़ होती है। तीन परतें यानी बाथ से तीन बार गुज़रना, रैक घनत्व तय करता है कि एक बार में कितने पीस जाएँ, और 12 ग्राम, 0.9 मिमी दीवार वाला पीस रैक भरने में कमज़ोर है। सरफ़ेस फ़िनिशिंग उस रैक के आसपास के विकल्प बताती है।
कोटेड पीस को कौन-से आठ चेक रिलीज़ करते हैं?
आठ चेक पीस रिलीज़ करते हैं, तीन कोटिंग टेस्ट हैं, और हर एक वह दोष पकड़ता है जो बाक़ी नहीं देखते। तालिका 3 टेस्ट को हीट-शॉक ओवन से सॉल्ट-स्प्रे चैंबर तक रखती है।
टेस्ट | मानक | सीमा |
|---|---|---|
हीट शॉक | ASTM B571 | 200 °C, 1 घंटा, बुलबुला नहीं |
सॉल्ट स्प्रे | ASTM B117 | 240 घंटे, बेस मेटल जंग नहीं |
CASS | ASTM B368 | 48 घंटे, ग्रेड 9 या बेहतर |
आठ चेक हर लग के Ø1.5 मिमी प्लग गेज और 0.03 मिमी फीलर वाली प्लेट से लेकर कैविटी प्लग गेज, विज़न सिस्टम या CMM, X-रे गेज, हीट-शॉक ओवन, सॉल्ट चैंबर और D65 लाइट बॉक्स तक जाते हैं। एक हटाया तो एक तरह का दोष बिना देखे निकल जाएगा।
240 घंटे का सॉल्ट स्प्रे डिलीवरी पर उतना ही दबाव डालता है जितना स्वीकृति पर। एक चैंबर एक पीस को दस दिन रोकता है; पहले दिन डाला गया पहला पीस सबसे जल्दी शिपिंग तारीख़ तय करता है, और कोई जल्दी वाला रैक इस भिगोने को छोटा नहीं करता।
कास्टिंग प्लस कोटिंग कब ग़लत रास्ता है?
तीन हालत इसे रोकती हैं: 0.9 मिमी से कम दीवार, डाइविंग रेटिंग और लगातार घिसाव वाली सतह। कोटेड Zamak फ्रेम पसीना, रगड़ और रोज़ की चोट सहता है; यह डाइवर नहीं है, और 18–27 µm कोटिंग यह नहीं बदलती।
ठोस स्टेनलेस से मशीन किया पीस ज़्यादा घिसाव-रोधी और भारी है: जो ड्रॉइंग 0.9 मिमी से कम दीवार पर 0.03 मिमी माँगती है, वह पहले ही दूसरा रास्ता चुन चुकी है। इससे पतला शॉट में ही फेल होता है, डाई का पैसा दिया जा चुका है और पॉलिश उसे वापस नहीं लाती। दूसरी कोटिंग वाला केस यही सीमा Zamak पीस पर दर्ज करता है।
कोटेड फ्रेम का कोटेशन किन चीज़ों से बनता है?
12 ग्राम पीस की क़ीमत पाँच मदों से बनती है। एक सेटअप तीन मशीन फ़ीचर ढकता है, दो पॉलिश चेहरे ढकते हैं, और बाक़ी रैक घनत्व, पतली दीवार का नुक़सान और बैच पर बँटी डाई लागत है।
चार इनपुट इन मदों को तय करते हैं: हर टॉलरेंस पर कोटिंग से पहले/बाद के नोट वाली 2D ड्रॉइंग, 3D मॉडल, बैच साइज़ और दिखने वाली सतहों की फ़िनिश क्लास। एक भी कम हो तो जवाब ऐसी रेंज बनता है जिसकी दूसरे कोटेशन से तुलना नहीं हो सकती। चारों भेजें और पहले पीस पर स्टेप और दोनों लग जाँचें।
अक्सर पूछे जाने वाले प्रश्न
