
बेज़ल रिंग क्या है? Zamak डाई कास्टिंग और प्रेस फ़िट
वॉच बेज़ल रिंग वह रिंग है जो क्रिस्टल पर और केस के मुँह में दबती है, और यह सजावटी पुर्ज़े से पहले फ़िट का पुर्ज़ा है। चार इंटरफ़ेस और तीन संख्याएँ तय करती हैं कि यह चलेगी या नहीं: 0.05 मिमी गोलाई, 0.03 मिमी समतलता, और 18–27 µm का Cu/Ni/Cr, जिसे प्रेस फ़िट को सहना पड़ता है।
पुर्ज़ा Ø35.0 मिमी की रिंग है, Zamak 5 में, ASTM B86 AC41A के अनुसार, 1.8±0.05 मिमी ऊँची, 4.5±0.5 ग्राम, और 1.5–1.8 मिमी दीवार वाली। डाई कास्टिंग आकार देती है; टर्निंग, पॉलिश और प्लेटिंग फ़िट देते हैं।
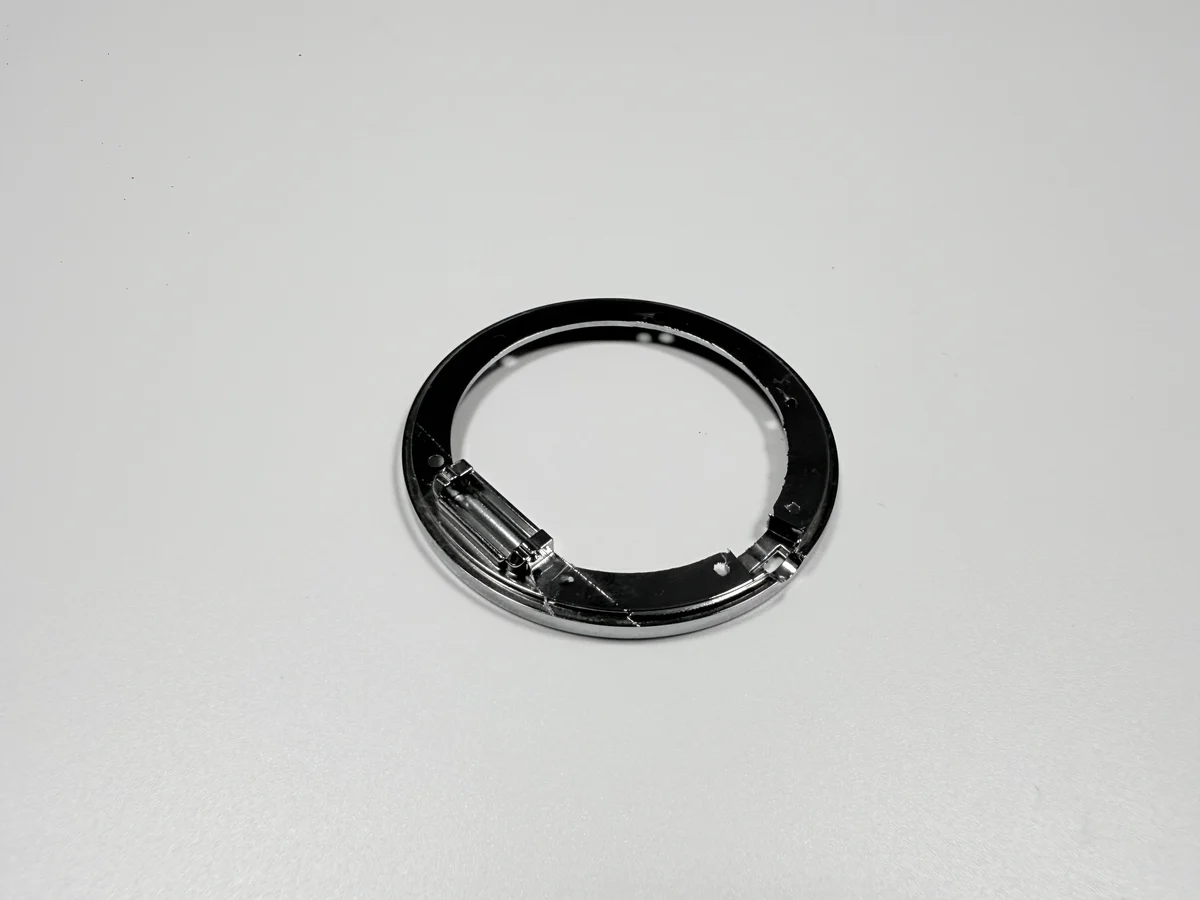
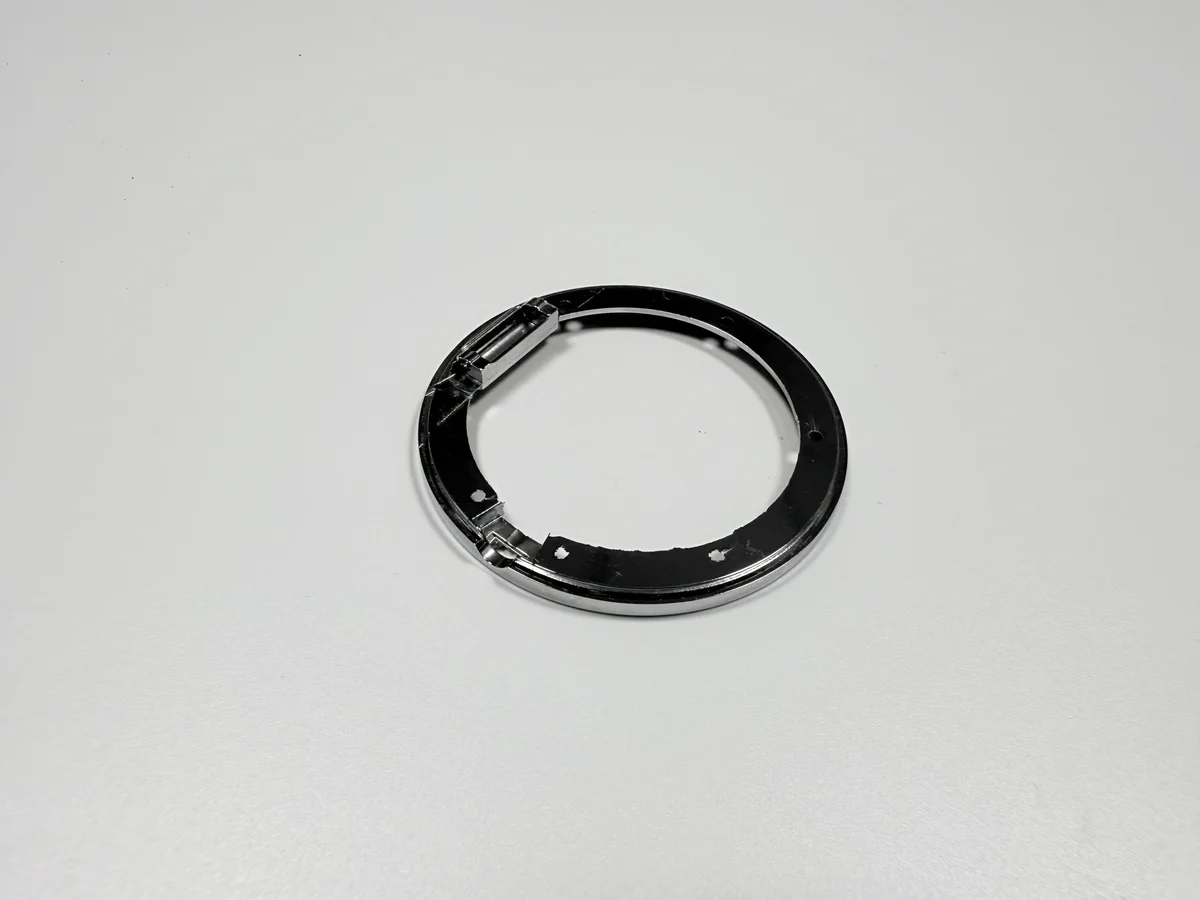
बेज़ल रिंग वॉच केस में क्या पकड़ती है?
रिंग क्रिस्टल को अपनी जगह पर रखती है और क्रिस्टल तथा केस के बीच का अंतर बंद करती है। अंदरूनी स्टेप क्रिस्टल के किनारे पर दबता है, बाहरी व्यास केस के मुँह में बैठता है, और रिंग इंटरफ़ेरेंस तथा एडहेसिव की एक बूँद से पकड़ी रहती है।
उसका दिखने वाला फ़ेस वह है जिसे मालिक देखता है, पॉलिश किया हुआ और प्लेटेड; जो सतहें फ़िट उठाती हैं वे टर्न होकर असेंबली के अंदर रहती हैं।
दोनों काम एक-दूसरे से खिंचते हैं: पॉलिश सतह नरम हैंडलिंग माँगती है, प्रेस फ़िट तय किनारा माँगता है। प्रक्रिया फ़िट फ़ेस काटने से पहले सजावटी फ़ेस पूरा कर देती है।
इसका टॉलरेंस कौन-से चार इंटरफ़ेस तय करते हैं?
चार: वह अंदरूनी स्टेप जो क्रिस्टल पर दबता है, वह बाहरी व्यास जो केस में बैठता है, दिखने वाला फ़ेस, और वह अंदरूनी स्टेप फ़ेस जो डेटम का काम करता है।
डेटम स्टेप फ़ेस है, और हर रीडिंग वहीं से शुरू होती है। इसे बाहरी दीवार पर ले जाएँ तो हर नाप चक के साथ चलता है, क्योंकि जॉ उसी दीवार को छूते हैं।
इसके बाद टॉलरेंस की सूची आती है। बोर पर +0.05/0 मिमी है क्योंकि वह क्रिस्टल पर दबता है, बाहरी व्यास पर ±0.1 मिमी है क्योंकि वह केस में जाता है, और ऊँचाई पर ±0.05 मिमी है क्योंकि स्टैक उसी पर बंद होता है।
रिंग को टर्न करने के बजाय Zamak 5 में क्यों ढालें?
क्योंकि स्टेप और बोर वाली पतली रिंग ठोस से काटने में महँगी है और नेट शेप के करीब ढालने में सस्ती। Zamak 5 एक ही शॉट में 1.5–1.8 मिमी की दीवार भर देता है, और टर्निंग सिर्फ़ टॉलरेंस फ़ेस हटाती है।
स्टेनलेस की टर्निंग ज़्यादा सख़्त रिंग देती है, ज़्यादा वज़न और ज़्यादा लागत पर, जैसा कॉइन बैंक केस किसी दूसरे पुर्ज़े पर दिखाता है।
कास्टिंग मार्ग पर एक तय लागत है जो टर्निंग पर नहीं: टूल। 400,000 शॉट के लिए बना छह-कैविटी टूल तभी वसूल होता है जब ऑर्डर उसकी लागत बाँट दे।
1.8 मिमी दीवार को 0.05 गोलाई पर पकड़ना कठिन क्यों है?
क्योंकि दीवार इतनी पतली है कि चक के नीचे हिल जाए। इतनी पतली रिंग पर तीन जॉ उसे तिकोना मोड़ देते हैं, टूल मुड़े शरीर में गोला काटता है, और जॉ छूटते ही रिंग वापस उछलती है।
डाई भी मायने रखती है: पतली रिंग असमान रूप से ठंडी होती है और डाई से थोड़ी अगोल निकलती है; वह गलती पहले कट में उतर जाती है।
नियंत्रण टर्निंग सेटअप में है: कम क्लैंपिंग बल, सपोर्ट रिंग, बोर और बाहरी व्यास के लिए एक ही क्लैंपिंग, और ऐसा नाप जो दर्ज करे कि रिंग फ़िक्स्चर में नापी गई या खुली।
पॉलिश 0.03 मिमी समतलता के साथ क्या करती है?
पॉलिश बजट खर्च कर देती है: वह टर्निंग पास से पहले चलती है, और पहिया धातु असमान रूप से हटाता है, इसलिए स्टेप फ़ेस को जो समतलता चाहिए उसका कुछ हिस्सा स्टेप कटने से पहले ही जा चुका होता है।
क्रम जानबूझकर ऐसा है। पहले स्टेप काटें तो पहिया उसी पर बैठता है, और कोई पॉलिश ऑपरेटर 1.8 मिमी फ़ेस पर 0.03 मिमी हाथ से नहीं पकड़ सकता।
इसीलिए टर्निंग के बाद समतलता सरफ़ेस प्लेट पर फीलर गेज से जाँची जाती है, और इसीलिए ड्रॉइंग लिखती है कि कॉलआउट किस फ़ेस पर लागू है। गलत फ़ेस पर 0.03 मिमी कोई टॉलरेंस नहीं है।
18–27 µm प्लेटिंग प्रेस फ़िट को कैसे बदलती है?
उसे बंद कर देती है। कोटिंग बोर पर और बाहरी व्यास पर बैठती है, और 0.02–0.05 मिमी का इंटरफ़ेरेंस दोनों तरफ़ से खर्च हो जाता है।
व्यास के आर-पार 18–27 µm प्रति फ़ेस 0.036–0.054 मिमी बनता है, जो इंटरफ़ेरेंस पट्टी से चौड़ा है, इसलिए प्लेटिंग से पहले फ़िनिश बोर के नाप पर काटी गई रिंग ज़्यादा टाइट पहुँचती है। परत का ढाँचा इलेक्ट्रोप्लेटिंग नोट्स में लिखा है।
स्वीकृति साथी केस के साथ 200–600 N पर ट्रायल प्रेस है, पोस्ट मशीनिंग चरण पर। गेज धातु नापता है; सिर्फ़ प्रेस धातु और कोटिंग दोनों नापता है।
गेट और ओवरफ़्लो की जगह पिट्स कैसे बदलती है?
ये जगहें तय करती हैं कि आख़िरी धातु कहाँ जमती है, और पोरोसिटी वहीं इकट्ठी होती है। बाहरी व्यास के चारों ओर ओवरफ़्लो के साथ रिंग गेट ठंडी धातु को बाहर की ओर, दिखने वाले फ़ेस से दूर धकेलता है।
ओवरफ़्लो की जगह बदलिए और आख़िरी धातु भी वहीं चली जाती है। दिखने वाले फ़ेस के नीचे का छिद्र पॉलिश के बाद पिट बन जाता है; जो धातु कटकर हटती है, उसमें वह मिट जाता है।
टंबलिंग और पॉलिश का चरण इसे ठीक नहीं कर सकता, क्योंकि वह सतह से धातु हटाता है, नीचे के छेद को भरता नहीं।
प्लेटिंग से पहले 0.03 कौन-सा गेज पकड़ता है?
समतलता के लिए सरफ़ेस प्लेट और फीलर गेज, गोले के लिए राउंडनेस इंस्ट्रूमेंट, प्लेटिंग से पहले के नाप के लिए बोर गेज, कोटिंग के लिए एक्स-रे और फ़िट के लिए ट्रायल प्रेस।
रीडिंग फ़र्स्ट आर्टिकल रिपोर्ट में उस चरण के साथ दर्ज होती हैं जहाँ वे ली गईं: प्लेटिंग के बाद पढ़ी गई समतलता में कोटिंग शामिल है, पहले पढ़ी गई में नहीं।
ट्रायल प्रेस आख़िरी गेट है और अकेला वह है जो असेंबली साबित करता है, और कोटेशन से सबसे ज़्यादा वही छूट जाता है।
Zamak 5 बेज़ल रिंग क्यों फेल होती है?
तीन हालतें उसे सेवा से बाहर करती हैं: ऐसी डाइव रेटिंग जो वह न रख पाए, दिखने वाले फ़ेस पर लंबा घर्षण, या कास्टिंग को ज़रूरी 1.5 मिमी से नीचे की दीवार।
कोटिंग पतली है, इसलिए निकल तक पहुँचने वाला खरोंच ऐसा निशान छोड़ देता है जिसे पॉलिश हटा नहीं सकती। पसीना और घर्षण उसके काम के दायरे में हैं; पत्थर का संपर्क और खारा पानी नहीं।
जब हालत उस लकीर को पार करती है, विकल्प स्टेनलेस रिंग या पेंट की ज़िंक रिंग रह जाते हैं, और दोनों फ़िट तथा फ़िनिश बदल देते हैं। फ़ैसला टूल कटने से पहले का है, क्योंकि टूल ज़िंक मार्ग की तय लागत है।
| विशेषता | लक्ष्य | टॉलरेंस | गेज |
|---|---|---|---|
| बाहरी व्यास | Ø35.0 मिमी | ±0.1 मिमी | माइक्रोमीटर |
| बोर | Ø32.0 मिमी | +0.05/0 मिमी | बोर गेज |
| गोलाई | 0.05 मिमी | 0.05 मिमी अधिकतम | राउंडनेस इंस्ट्रूमेंट |
| समतलता | 0.03 मिमी | 0.03 मिमी अधिकतम | सरफ़ेस प्लेट और फीलर |
| प्रेस बल | 200–600 N | 200–600 N | केस के साथ ट्रायल प्रेस |
चारों इंटरफ़ेस ड्रॉइंग के साथ भेजिए। तब रिंग का दाम एक गेज और एक चरण के हिसाब से लगाया जा सकता है, और टर्निंग तथा प्लेटिंग के चरण उन्हीं संख्याओं पर तय होते हैं।
FAQ
