
पतली दीवार डाई कास्टिंग: 1.5 mm ADC12 फ़्रेम, T6, 400 MPa
पतली दीवार डाई कास्टिंग उच्च दबाव वाली डाई कास्टिंग है, जिसमें दीवार इतनी पतली होती है कि कैविटी भरने से पहले ही धातु जम जाती है; प्रक्रिया दीवार के आँकड़े से नहीं, भराव की विंडो से तय होती है। ADC12 के रोबोट फ़्रेम पर संदर्भ दीवार 1.5 mm है, यानी ड्रॉइंग का टारगेट, शॉप की डिफ़ॉल्ट आदत नहीं। असेंबली फेस ±0.02 mm के भीतर रहते हैं और T6 के बाद तान शक्ति का टारगेट 400 MPa है। इन तीनों को कोई एक चरण नहीं थामता; एल्यूमीनियम डाई कास्टिंग और उसके बाद के छह ऑपरेशन थामते हैं।
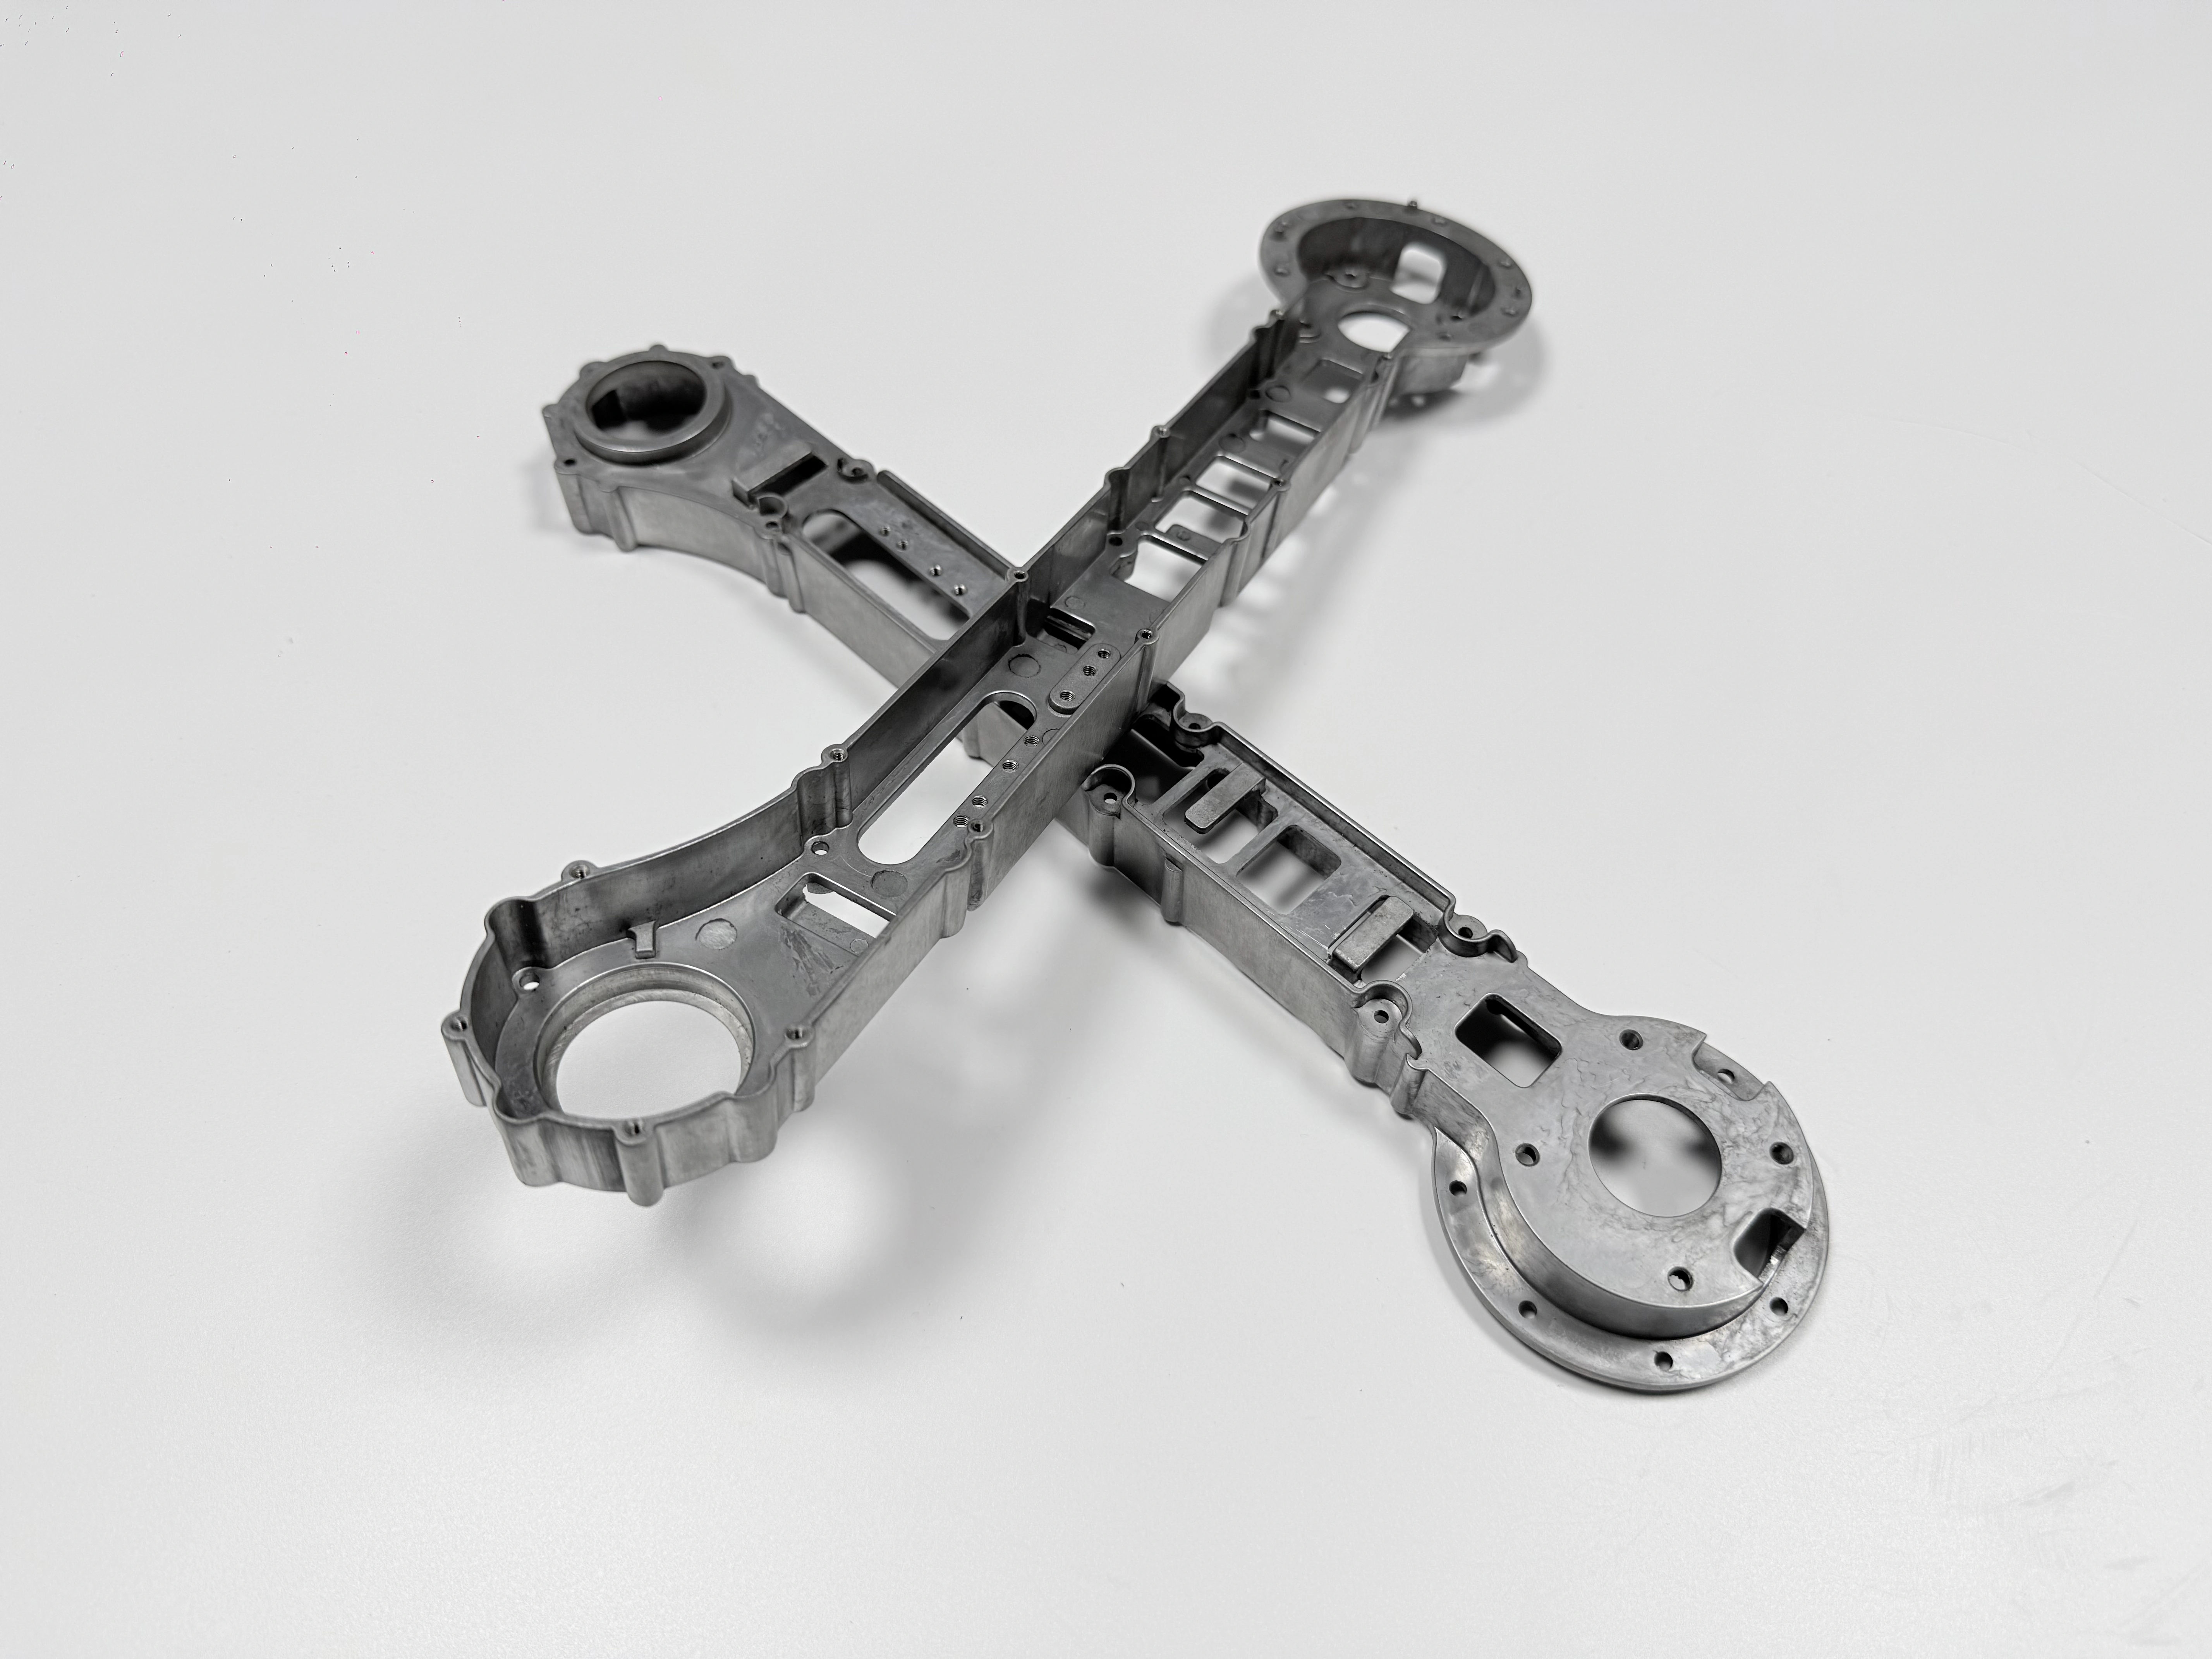
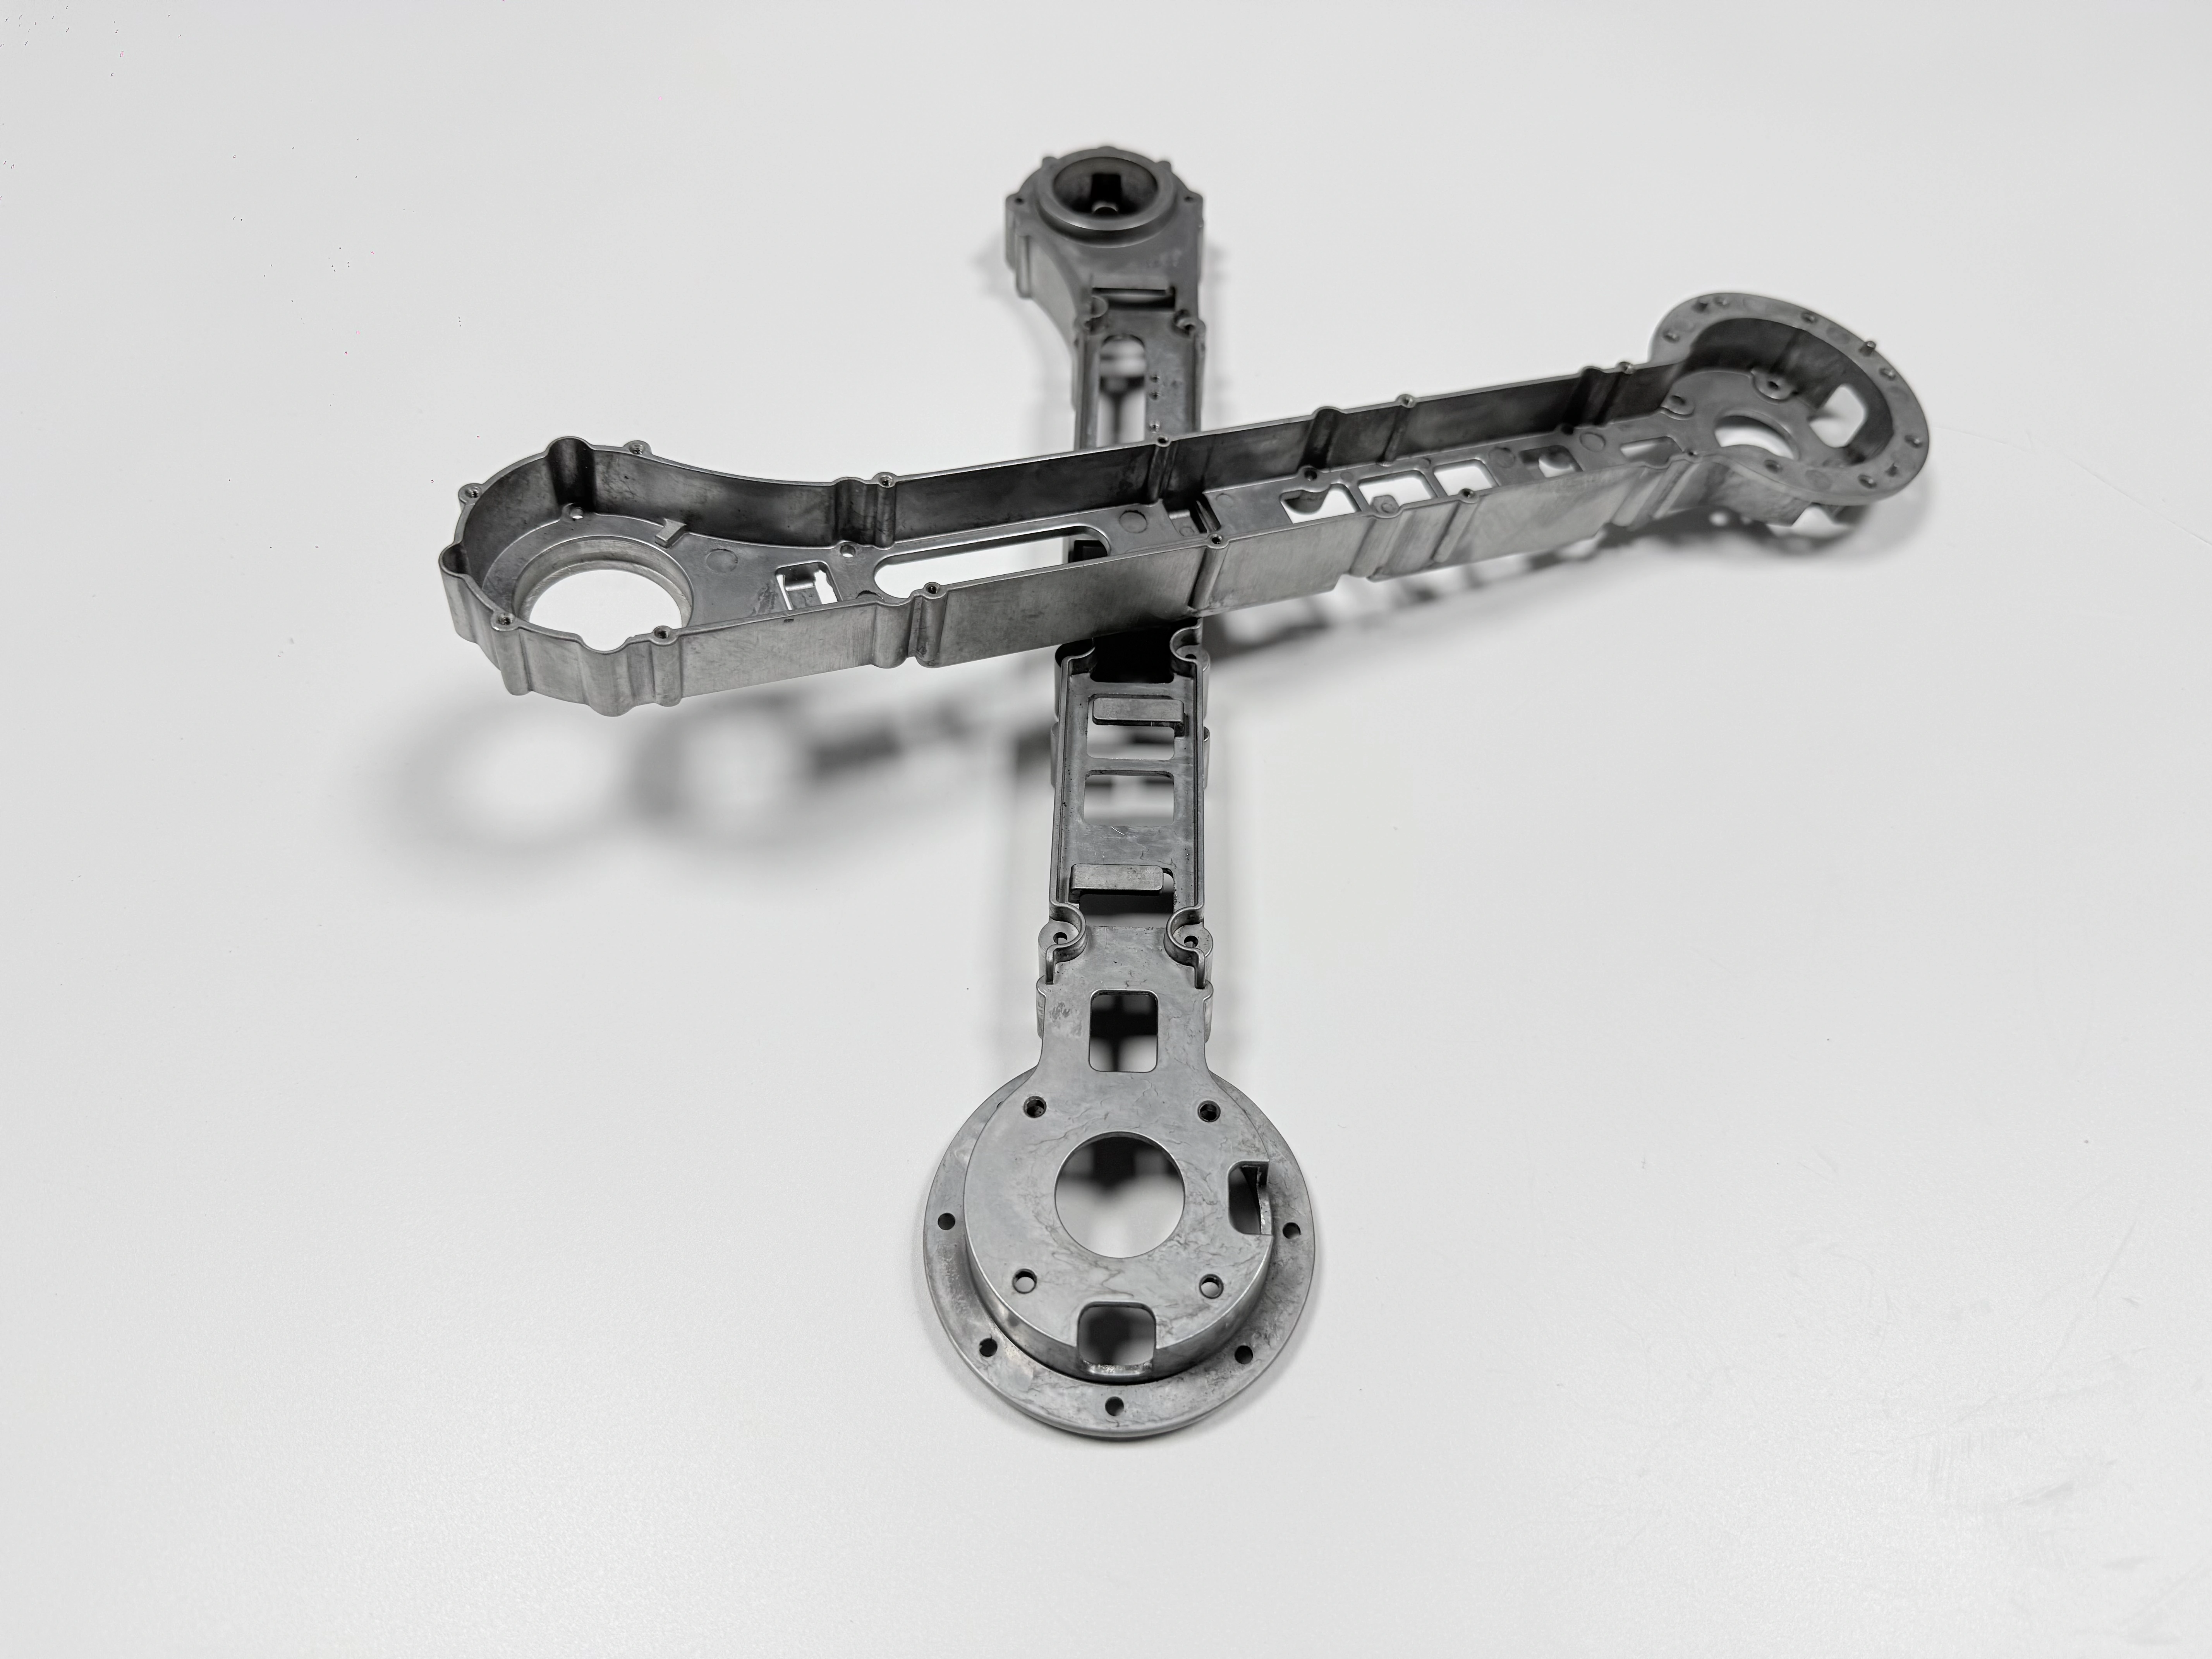
1.5 mm पर पतली दीवार डाई कास्टिंग का मतलब
1.5 mm पर पतली दीवार डाई कास्टिंग दीवार के आँकड़े से पहले भराव की समस्या है। धातु का मोर्चा दोनों डाई सतहों को इतनी तेज़ी से ऊष्मा देता है कि वह चलने से पहले ठंडा पड़ जाता है, इसलिए देर से पहुँचा मोर्चा जमे हुए किनारे से मिलता है और दोनों धाराएँ वेल्ड की जगह कोल्ड शट बनकर जुड़ती हैं। गेट मोटे जॉइंट बॉस पर लक्षित रहता है, वैक्यूम मोर्चे से आगे की गैस खींच लेता है, और ओवरफ़्लो पतली दीवार के दूर वाले सिरे पर बैठता है।
यही जोड़ 1.5 mm के आँकड़े की क़ीमत है। वैक्यूम के बिना दीवार चलाएँ, तो दूर वाला सिरा अधूरा भरता है; शॉट को दो कैविटी में बाँटें, तो हर पतली दीवार को उस दबाव का कम हिस्सा मिलता है जिस पर भराव टिकता है।
यह दीवार 320 × 180 × 90 mm के फ़्रेम पर डिज़ाइन टारगेट है और वज़न का टारगेट 1.2 से 1.8 kg, साबित मोटाई नहीं। सामान्य दीवार मोटाई का नियम एनक्लोज़र के लिए ऊँची न्यूनतम सीमा रखता है; 1.5 mm भराव के नियंत्रण से ख़रीदा जाता है।
यह क्या नहीं है: सैंड कास्टिंग या वेल्डमेंट
पतली दीवार डाई कास्टिंग छोटे दीवार कॉलआउट वाली सैंड कास्टिंग नहीं है। सैंड मोल्ड गुरुत्व से भरता है, और उसकी दीवार की सीमा रेत की ताक़त और धातु की तरलता से आती है, डाई की भराव-विंडो से नहीं।
वेल्डमेंट की बनावट ही अलग है। वेल्ड किया स्टील फ़्रेम कठोरता बंद सेक्शन और कई जोड़ों से पाता है; कास्टिंग उस पूरी असेंबली की जगह एक पुर्ज़ा रख देती है और लागत को मोल्ड में डाल देती है।
जब T6 आउटपुट से ज़्यादा मायने रखे, तो A356 की गुरुत्व कास्टिंग ज़्यादा नज़दीकी विकल्प है। वह T6 साइकल ले लेती है और पतली दीवार छोड़ देती है। कम मात्रा, या ऐसी दीवार जिस पर भार नहीं पड़ता, मोल्ड की क़ीमत शायद ही वसूल करती है।
रास्ते का क्रम वही, जो तालिका में है
रास्ता तय क्रम में चलता है, क्योंकि हर चरण वह हालत बनाता है जिसे अगला चरण जाँचता है। वैक्यूम डाई कास्टिंग फ़्रेम को एक ही कैविटी वाले H13 मोल्ड में भरती है, डिज़ाइन टारगेट 200,000 शॉट। गेट T6 से पहले कटते हैं, फिर T6 चलता है, उसके बाद स्ट्रेटनिंग, फिर सीएनसी सीटें काटता है, मास्किंग के साथ आर्क एनोडाइजिंग (MAO) परत चढ़ाता है, और अंत में फ़ाइनल इंस्पेक्शन रिलीज़ करता है।
यह क्रम दफ़्तरी नहीं है। T6 के बाद गेट काटें, तो कट गेट की जड़ पर ब्लिस्टर खोल सकता है। सीएनसी के बाद स्ट्रेटनिंग करें, तो प्रेस उस सीट को खिसका देता है जो ±0.02 mm पर पहले ही खरी उतरी थी। आख़िरी कट से पहले कोट करें, तो कटर उसी परत को हटा देता है जो अभी उगी थी। तालिका 1 हर माँग के सामने उसका चरण और उसकी जाँच रखती है।
माँग | टारगेट (mm, MPa, °C) | कहाँ तय होती है | कैसे साबित होती है |
|---|---|---|---|
दीवार | 1.5 mm | वैक्यूम भराव, एक कैविटी | एक्स-रे या सीटी |
असेंबली फेस | ±0.02 mm | स्ट्रेटनिंग, फिर सीएनसी | सीएमएम पॉइंट मैप |
तान शक्ति | 400 MPa टारगेट | T6: 490–510 / 150–170 °C | ASTM B557 टेस्ट बार |
ASTM B85 के तहत ADC12
ADC12 एक Al-Si-Cu उच्च दबाव डाई कास्टिंग मिश्र धातु है, और ASTM B85 में उसका सबसे नज़दीकी ग्रेड A383 है। मानक संरचना और नाम तय करता है; T6 के बाद की तान शक्ति का मान नहीं। यह फ़र्क़ फ़्रेम की ड्रॉइंग पर मायने रखता है, क्योंकि 400 MPa हीट ट्रीटमेंट किए पुर्ज़े का टारगेट है, ग्रेड का गुण नहीं।
यह मिश्र धातु पतले सेक्शन अच्छी तरह भरती है, और T6 साइकल उसके तांबे व सिलिकॉन पर ही काम करता है। जो कॉलआउट ADC12 लिखता है पर मानक नहीं, या मानक लिखता है पर टेम्पर नहीं, वह स्वीकृति का आधार खुला छोड़ देता है।
T6: सॉल्यूशन 490–510 °C, एजिंग 150–170 °C
T6 तीन हिस्सों वाला हीट ट्रीटमेंट है: 490–510 °C पर सॉल्यूशन, उसके बाद क्वेंच, और 150–170 °C पर एजिंग। सॉल्यूशन का ठहराव तांबे और सिलिकॉन को ठोस विलयन में लेता है, क्वेंच उन्हें बाँधे रहता है, और एजिंग सख़्ती देने वाला फ़ेज़ प्रेसिपिटेट करती है। 400 MPa का टारगेट उसी अवस्था पर लागू है।
किसी फ़्रेम के लिए यह कितना संभव है, इसकी पुष्टि मोल्ड कटने से पहले हीट ट्रीटमेंट शॉप से कराई जाती है। 1.5 mm की दीवार जॉइंट बॉस से पहले ठंडी होती है: दीवार पहले जमती है, बॉस सिकुड़ता रहता है, और फ़्रेम अपनी सीटों से दूर मुड़ जाता है।
स्ट्रेटनिंग T6 के बाद और सीएनसी से पहले आती है, इसलिए ब्लैंक अपने स्टॉक अलाउंस के भीतर लौट आता है, जब सीटों पर काटने की धातु बाक़ी रहती है। प्रेस छोड़ें, तो कटर सख़्त फ़्रेम से मुड़ाव ही निकालता है। यह साइकल एल्यूमीनियम हीट ट्रीटमेंट में समझाया गया है।
गैस की छिद्रता और ब्लिस्टर
गैस की छिद्रता भराव के दौरान कास्टिंग में फँसी गैस है, और ब्लिस्टर वही गैस सॉल्यूशन ट्रीटमेंट के दौरान बाहर निकलती है। 1.5 mm की दीवार में धातु तेज़ और पतली चलती है, इसलिए वह मुड़कर गैस को साथ ले लेती है। वैक्यूम डाई कास्टिंग उस गैस को घटा देती है जिसे मोर्चे को धकेलना पड़ता है।
फ़र्नेस उस फँसी गैस को दिखा देता है। 490–510 °C पर मिश्र धातु नरम पड़ती है, छिद्र की गैस फैलती है, और सतह के ठीक नीचे बैठा छिद्र ब्लिस्टर बनकर ऊपर उठता है। जो पुर्ज़ा ठीक दिखता था, वह वहीं फेल हो सकता है, इसलिए वैक्यूम T6 की शर्त है, बाद का इलाज नहीं।
जाँच फ़र्नेस से पहले चलती है: कास्टिंग पर एक्स-रे या सीटी, और उसी हीट से लिया टेस्ट बार ASTM B557 के हिसाब से खींचा जाता है। जब गैस T6 को सहारा न दे, तो बैकअप T5 है और ड्रॉइंग बदलती है।
डेटम और 0.02 mm का असेंबली फेस
डेटम वह मशीन किया फ़ीचर है जिससे असेंबली फेस और होल पैटर्न कटते और नापे जाते हैं। इस फ़्रेम पर वह मशीन किया पैड है, कच्ची 1.5 mm दीवार नहीं। दीवार पर ड्राफ्ट, कास्ट स्किन और क्वेंच का विरूपण, तीनों होते हैं, इसलिए उस पर किया कट तीनों विरासत में लेता है।
क्रम स्ट्रेटनिंग को सीएनसी पोस्ट मशीनिंग से पहले रखता है, और फेस व होल उसी पैड से एक ही सेटअप में कटते हैं। सीट ±0.02 mm का टारगेट है, फेस फ्लैटनेस 0.03 mm, होल पोज़िशन ±0.02 mm, सब मशीन किए हिस्से पर। दूसरा सेटअप कटर के कुछ जोड़ने से पहले ही रीलोकेशन की ग़लती जोड़ देता है।
नाप भी उसी नियम पर चलता है। फ़िक्स्चर में लिया गया सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पॉइंट मैप फ़िक्स्चर का बयान करता है। फ्लैटनेस कॉलआउट को लिखना होता है कि वह फ़्री स्टेट में लागू है या बोल्ट के नीचे; वरना दो इंस्पेक्टर दो नतीजे देंगे।
आर्क एनोडाइजिंग की परत और मास्किंग
आर्क एनोडाइजिंग प्लाज़्मा की मदद से चलने वाली एनोडिक प्रक्रिया है जो एल्यूमीनियम में से ही सिरेमिक परत उगाती है, नीचे कोई प्लेटेड परत नहीं होती। परत अंदर धातु खाती है और बाहर उभरती है, इसलिए कोटेड फेस कटी सतह से ऊपर बैठता है और कोटेड बोर सिकुड़ जाता है।
यही वृद्धि वजह है कि आर्क एनोडाइजिंग सीएनसी के बाद चलती है और मास्क की सूची ड्रॉइंग का फ़ैसला है। थ्रेड, फिट, ग्राउंडिंग पॉइंट और डेटम नंगे रहते हैं। एक भी छूटे, तो परत फिट पहले ही बदल चुकी होती है; ग़लती असेंबली में दिखती है, जहाँ स्क्रू अपनी तली तक बैठ जाता है या सीट बंद ही नहीं होती।
इस मिश्र धातु पर परत की मोटाई अभी नापी जानी है, इसलिए ड्रॉइंग वह आँकड़ा खुला छोड़ती है। छूटे मास्क का इलाज रीम या दोबारा कट है, यानी पूरे बैच पर दूसरा पास। आर्क एनोडाइजिंग कोटिंग पूरे परत-तंत्र की जानकारी देती है।
इंस्पेक्शन: टेस्ट बार, सीटी, सीएमएम, गेज
इंस्पेक्शन वे जाँचें हैं जो बैच रिलीज़ करती हैं, और हर जाँच वह ख़राबी पकड़ती है जो बाक़ी नहीं देख पातीं। ASTM B557 के हिसाब से खींचा टेस्ट बार हीट ट्रीटमेंट का बयान देता है। एक्स-रे या सीटी पतली दीवार और गैस को समेटता है, और सीएमएम पॉइंट मैप सीटों व होल को।
कोटिंग दो और जोड़ती है: कोटेड सतह पर परत मोटाई गेज, और हर मास्क किए थ्रेड पर गो/नो-गो गेज। सॉल्ट स्प्रे ड्रॉइंग पर लिखा जाता है, पर उसका मानक और घंटे खुले छूटे हैं, क्योंकि परत नापे जाने से पहले लिखा आँकड़ा अंदाज़ा ही होता है।
जिस रिकॉर्ड में छहों हों, उसकी तुलना अगले बैच से हो सकती है। जिसमें सिर्फ़ सीएमएम के आँकड़े हों, उसकी नहीं, क्योंकि वह उस गैस के बारे में कुछ नहीं कहता जो T6 तय करती है, और उस परत के बारे में भी नहीं जो फिट तय करती है। ADC12 डाई कास्टिंग का केस वही मिश्र धातु उत्पादन पुर्ज़े पर दिखाता है।
यह रास्ता कहाँ हारता है
पतली दीवार डाई कास्टिंग का रास्ता वहीं सीमा पर आता है जहाँ कोई ज़रूरी शर्त छूट जाए। ढीले टॉलरेंस वाले फ़्रेम को एक कैविटी की वैक्यूम टूलिंग नहीं चाहिए। जिस दीवार पर भार नहीं पड़ता, उसे 1.5 mm नहीं चाहिए। छोटा उत्पादन 200,000 शॉट के डिज़ाइन टारगेट पर बने मोल्ड की क़ीमत शायद ही वसूल करता है।
वेल्ड किया स्टील ढाँचा लागत को कई पुर्ज़ों में बाँट देता है और उसे मोल्ड नहीं चाहिए। A356 की गुरुत्व कास्टिंग T6 ले सकती है, बशर्ते दीवार मोटी रखी जा सके। हर विकल्प कुछ छोड़ता है जो डाई कास्टिंग का रास्ता देता है: पुर्ज़ों का एकीकरण, कास्ट का ब्यौरा, या पतली दीवार।
रास्ता तब भी हारता है जब ड्रॉइंग अधूरी हो। मास्क की सूची कोटिंग शॉप पर छोड़ देना, डेटम मशीन शॉप पर छोड़ देना, या बिना व्यवहार्यता जाँच के T6 का कॉलआउट, तीनों फ़ैसला आगे के चरणों में धकेल देते हैं, जहाँ वह एक रिवीज़न की जगह पूरे बैच की क़ीमत लेता है।
FAQ
