
Caixa de alumínio fundido: paredes de 2,5 mm e planura de 0,10 mm
Uma caixa de alumínio fundido por injeção, desenhada para equipamento de comando de 120 por 90 mm, decide-se em duas faces: a abertura sobre a qual a tampa fecha e a face superior sob a qual assenta a placa de circuito. A opção de fundição por injeção de alumínio vaza paredes de 2,5 mm, nervuras de 2,0 mm e as bossas M3 numa só injeção, e a maquinação posterior fresa a face de abertura até ficar plana e mascara as faces de ajuste antes da pintura.
A caixa mede 120×90×45 mm e pesa 380±30 g, com a face de abertura contida em 0,10 mm e a posição das bossas M3 dentro de Ø0,2 mm. Cada número é um objetivo do desenho e não uma leitura de amostra, e a liga é indicada como ADC12 segundo a ASTM B85, no estado F em bruto.
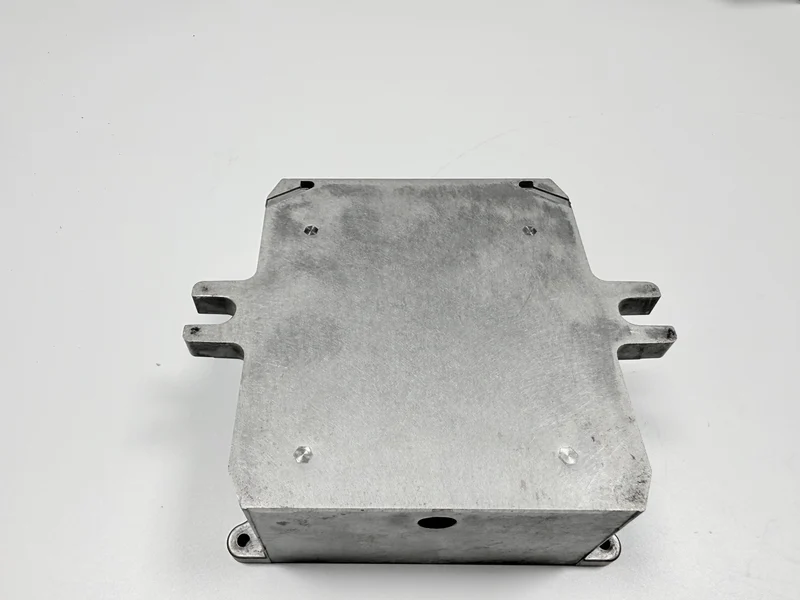
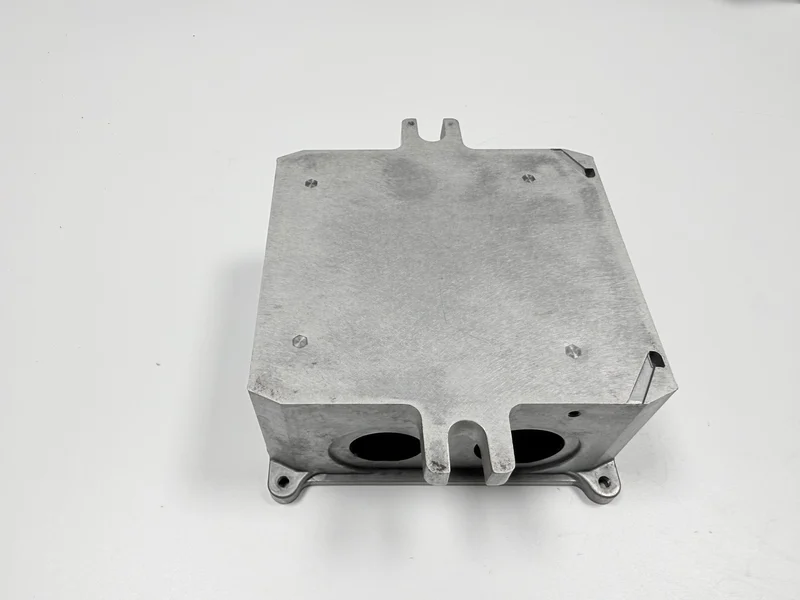
O que substitui a fundição por injeção numa caixa de 120 por 90 mm?
O alumínio fundido por injeção substitui uma caixa de aço dobrado ou um perfil extrudido fechado com tampas nas extremidades, e a troca desloca trabalho entre a prensa e a bancada. Uma caixa dobrada dispensa molde, mas leva uma costura ao longo de cada canto, e fechá-la acrescenta uma operação a cada caixa.
A 120 por 90 por 45 mm e com uma parede de 2,5 mm, a forma sai do molde numa só injeção e a bancada acrescenta as duas faces fresadas, as bossas roscadas e as etapas de pintura. A cota da parede fecha primeiro, porque é a que decide o enchimento, e a página sobre o ponto de partida da espessura de parede defende o mesmo argumento pelo outro lado.
Uma caixa dobrada gasta o dinheiro em mão de obra; a caixa fundida gasta-o num molde cortado uma vez, e uma encomenda pequena encontra esse custo antes de encontrar o metal. A troca só compensa com peças iguais.
Que cotas ficam fixas antes de o molde ser cortado?
Cinco características fecham antes de o molde ser cortado, porque uma alteração depois do corte é trabalho de molde. Duas são limites e três são nominais, e a tabela separa as duas famílias: um limite é um teto, um valor nominal é um número com faixa.
| Característica | Objetivo | Intervalo admissível | Definido por |
|---|---|---|---|
| Planura da face de abertura | 0,10 mm no máximo | Não mais de 0,10 mm | Molde e passe de acabamento |
| Contorno na abertura | 120 × 90 mm | ± 0,3 mm | Molde e corte da abertura |
| Espessura de parede | 2,5 mm | 2,5 ± 0,2 mm | Molde e ataque |
| Espessura da nervura | 2,0 mm | Sem tolerância indicada | Molde |
| Posição da bossa M3 | Ø0,2 mm no máximo | Não mais de Ø0,2 mm | Molde, depois o macho de roscar |
Onde as nervuras, as janelas e as bossas se encontram, as características de parede decidem quais das cinco se movem em conjunto.
Porque é que a face de abertura é o datum do corte da face superior?
A face de abertura é o datum porque a tampa fecha sobre ela e a placa pende de bossas que se levantam a partir dela, pelo que todos os outros cortes têm uma face a partir da qual medir.
Um só passe não consegue acabar as duas faces e manter esse datum, porque a segunda face é cortada com a peça fixada na primeira. A cadeia corre então em dois: desbastar a face de abertura para estabelecer o datum, fresar a face superior a partir dele, alívio de tensões, e depois acabar a face de abertura. Esta ordem é uma hipótese pendente de aprovação pela fundição.
Um datum tirado da face superior inverte os dois passes. Fixar o datum na face de abertura custa uma decisão na fase de desenho; mudá-lo mais tarde custa uma segunda fixação em cada caixa e uma nova primeira peça.
Como se enchem paredes de 2,5 mm em torno de nervuras de 2,0 mm?
Neste desenho de molde, o ataque está colocado na secção espessa do fundo, pelo que o metal entra pelo fundo, atravessa-o e sobe as paredes de 2,5 mm pelo interior. As nervuras de 2,0 mm alimentam-se da parede que encontram, e a raiz mais afastada do ataque é a última a encher. A posição do ataque está pendente de aprovação pela fundição.
Metal líquido a 650–680 °C e um molde a 200–230 °C formam a janela de processo típica, e é estreita porque a parede solidifica antes das nervuras. Baixar o metal e a parede pode fechar a frio antes de as nervuras encherem; subir e as raízes pedem mais alimentação do que o ataque consegue passar.
A raiz de uma nervura é um ponto quente numa peça sem qualquer outra secção espessa. A página da raiz da nervura responde às marcas de afundamento nessa face.
Onde se situa a janela de processo numa caixa fina?
A janela ocupa três lugares em vez de um valor único: a intensificação eleva a pressão de injeção a 70–90 MPa depois do enchimento, o ciclo corre em 55–75 s e os extravasamentos ficam nos quatro cantos. A pressão trabalha através do ataque no fundo, por isso uma parede afastada dele recebe menos força por unidade de área.
O ciclo mantém o molde à temperatura entre injeções, e os quatro extravasamentos de canto recolhem a frente fria antes de ela chegar a uma raiz de nervura. Pressão e ciclo são típicos; a disposição dos extravasamentos é um objetivo do desenho.
Como o ciclo se situa em 55–75 s, o tempo de prensa é um bloco do orçamento, e um ciclo mais longo aumenta o custo de cada injeção sem alterar a peça.
Que faces são maquinadas depois do vazamento?
A maquinação cobre duas faces e um conjunto de furos: a face de abertura, a face superior e as bossas M3. As faces vazadas mantêm o acabamento do molde e não voltam à fresa.
A cadeia passa pelo vazamento, corte de ataques, acabamento vibratório, fresagem da face de abertura e da face superior, roscagem, lavagem, pintura com as faces de ajuste mascaradas e inspeção final. Oito passos, e a fresa e o macho de roscar são os dois que mudam uma cota; os outros seis mudam o aspeto, a limpeza ou a camada.
Duas faces fresadas em duas fixações são duas estações, pelo que o bloco de maquinação de um orçamento se divide aí. Onde as janelas e as bossas se situam contra essas faces está descrito em que características precisam de fresagem.
Porque é que as bossas M3 são roscadas depois da maquinação?
A roscagem vem depois da fresagem porque o macho tem de seguir o datum que a fresa acabou de cortar. Roscar primeiro deixa a rosca onde o fundido a colocou, de modo que bossa e face discordam por tudo o que a fresa retirou da face.
Uma rosca cortada numa bossa porosa em bruto pode espanar na montagem, e uma rosca espanada inutiliza uma caixa que já leva as duas faces fresadas.
Os critérios de libertação dessa rosca estão na página do espanamento de roscas, na lista de perguntas frequentes abaixo.
Porque é que as faces de ajuste são mascaradas antes da pintura?
As faces de ajuste levam máscara porque um filme de 60–80 µm entre duas faces que têm de assentar levanta a tampa do seu assento. É um filme normal em pintura e espesso para uma junta metal-metal.
O mascaramento é um item do desenho e não um consumível. O desenho de mascaramento nomeia a face de abertura, os topos das bossas e cada furo M3, e a forma como essa lista se constrói por furo e não por área está descrita na página do mascaramento.
Esta caixa leva duas superfícies em faces diferentes: pó de 60–80 µm no exterior, e oxidação condutiva de 0,3–1,0 µm segundo a MIL-DTL-5541 Type II na cavidade, onde é preciso um caminho de massa, e a página dos revestimentos condutivos cobre esse filme. O pó de 60–80 µm e o ensaio de corte em cruz aplicam-se ao acabamento em pó; o acabamento condutivo sai por espessura e por 2,5 mΩ de resistência de contacto ou menos.
Como se liberta a face de abertura de 0,10 mm?
Uma placa de superfície e uma lâmina de apalpação de 0,10 mm libertam a face de abertura: a face assenta na placa e a lâmina não pode entrar em volta do quadro. A leitura vem sempre de uma peça livre, porque uma face apertada no dispositivo lê-se em função do dispositivo.
O passe de acabamento vem em último na ordem de dois passes, depois do alívio de tensões se o percurso o incluir. Um registo de exemplo encontrou seis de 200 peças a 0,15 mm, e a reverificação depois da alteração de processo leu 0,06 mm.
Porque é que uma face se move sob a extração e a fixação é assunto da página da face de abertura, que usa a mesma verificação com placa.
Que calibres libertam uma caixa pintada?
Seis verificações libertam uma caixa pintada. A face de abertura lê-se numa placa com lâmina de apalpação, a posição das bossas mede-se numa CMM, e a tabela abaixo leva as outras quatro.
| Verificação | Especificação | Critério de aceitação | Instrumento |
|---|---|---|---|
| Rosca M3 | M3 | O lado passa entra, o não-passa não entra | Calibre passa-não-passa |
| Torque de prova | 2,5 N·m | Segura sem rodar | Chave dinamométrica |
| Espessura da camada, acabamento em pó | 60–80 µm | Dentro da faixa | Medidor de filme magnético |
| Aderência da camada, acabamento em pó | ISO 2409 ≤1, classe 1 ou melhor | Classe 0 ou 1 | Lâmina de corte em cruz |
| Face de aspeto | Nada visível a 300 mm | Qualquer marca visível reprova | Lâmpada D65 |
O tempo de bancada acompanha as seis verificações, e a placa e a lâmpada D65 decidem a maior parte das discussões porque ambas julgam uma face que nenhum outro calibre vê. Uma camada que descola no corte em cruz reprova independentemente do que o medidor de filme lê, por isso as duas leituras vão para o mesmo relatório.
Quando é que uma caixa dobrada ou extrudida é a melhor compra?
Uma caixa dobrada ganha quando a encomenda é demasiado pequena para amortizar um molde e quando a blindagem não é a função decisiva. Um perfil extrudido ganha quando a secção se mantém constante e as extremidades fecham com tampas, porque o seu ferramental custa menos do que um molde.
A fundição por injeção ganha quando uma peça tem de levar bossas, janelas e uma abertura plana, e quando a série é longa o suficiente para repartir o molde.
Vazamento e maquinação numa só encomenda correm como uma só cadeia, como num caso de tampa de alumínio fundida.
Esta caixa serve equipamento interior, e o desenho não declara exposição exterior nem névoa salina. Peça a parede, a posição das bossas e a face de abertura como três linhas separadas antes de escolher um processo.
O que contém o orçamento de uma caixa fundida por injeção?
Quatro blocos cobrem os oito passos, e o molde está em todos sem ser um deles. O vazamento com o corte de ataques e o acabamento vibratório leva os passos um a três, as duas faces fresadas com a roscagem levam os passos quatro e cinco, e a lavagem, a máscara, a pintura e as verificações de libertação levam os passos seis a oito.
Numa caixa de 380 g, o material é um de quatro fatores, e um preço calculado ao peso perde o molde, os dois passes de fresa, o mascaramento e as verificações de libertação.
O molde é de uma só cavidade em H13, com uma vida de projeto de 150 000 injeções, e esse custo não se move com a encomenda, pelo que uma série curta carrega uma parte grande dele em cada caixa. O alívio de tensões, quando a cadeia o leva, acrescenta uma janela de forno entre os dois passes de fresa e entra no terceiro bloco.
Quatro itens aguardam a fundição: o grau de ADC12, o esquema do molde e a sua vida de projeto, o alívio de tensões e o acabamento superficial.
Envie o desenho com as cinco características fixas, a superfície escolhida e a lista de mascaramento, e verifique a face de abertura e a rosca na primeira peça.
Perguntas frequentes
O que deve um comprador perguntar antes de pedir orçamento para uma caixa?
Feche as cinco características antes de o molde ser cortado e fixe o acabamento superficial e a lista de mascaramento antes da primeira peça pintada.
- Porque é que a face de abertura de uma caixa perde 0,10 mm de planura?
- Porque é que as marcas de afundamento aparecem na raiz das nervuras depois da pintura?
- Porque é que as roscas M3 espanam numa caixa fundida?
- Porque é que a pintura em pó obtura os furos M3 de uma caixa?
- O que determina o custo de uma caixa de alumínio fundido?
