
Caixa de rolamento dividida: fundição por gravidade da parede ao furo
Uma caixa de rolamento dividida é vazada numa coquilha de aço, separada em duas metades, aparafusada de novo num só corpo e mandrilada como uma peça única. Dividida quer dizer que o assento semicircular leva o anel exterior do rolamento e que uma tampa fecha o círculo. A etapa de fundição por gravidade, que enche o molde apenas com o peso do metal, fixa a parede de 5–8 mm e a alimentação por trás do assento. A mandrilagem decide se o furo e o assento partilham um só eixo.
A peça é uma caixa em A356-T6 de 120×95×70 mm e 420±30 g, com um furo de Ø60 H8. Cada um destes números é um alvo de desenho e não uma leitura de amostra, e é a esse alvo que o molde, o vazamento e o passe de mandrilagem respondem.
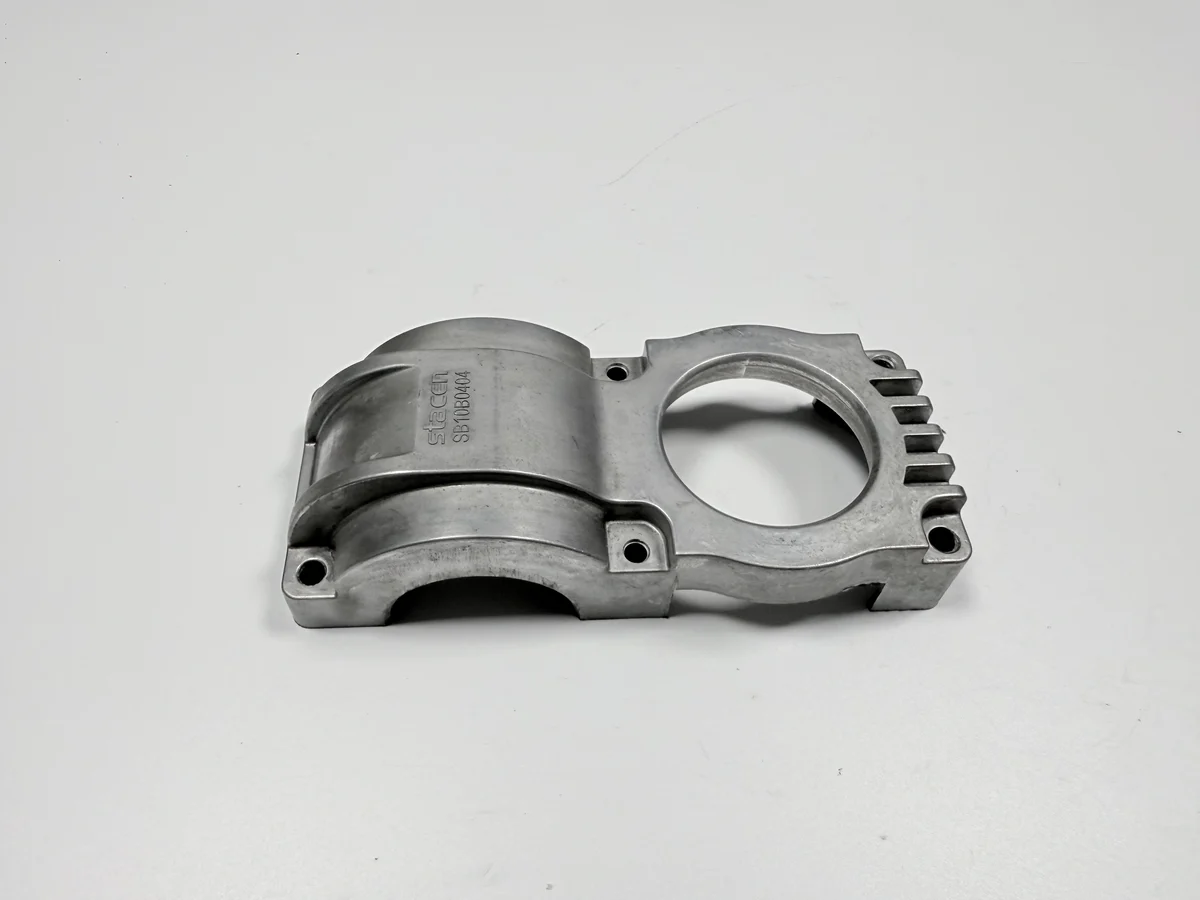
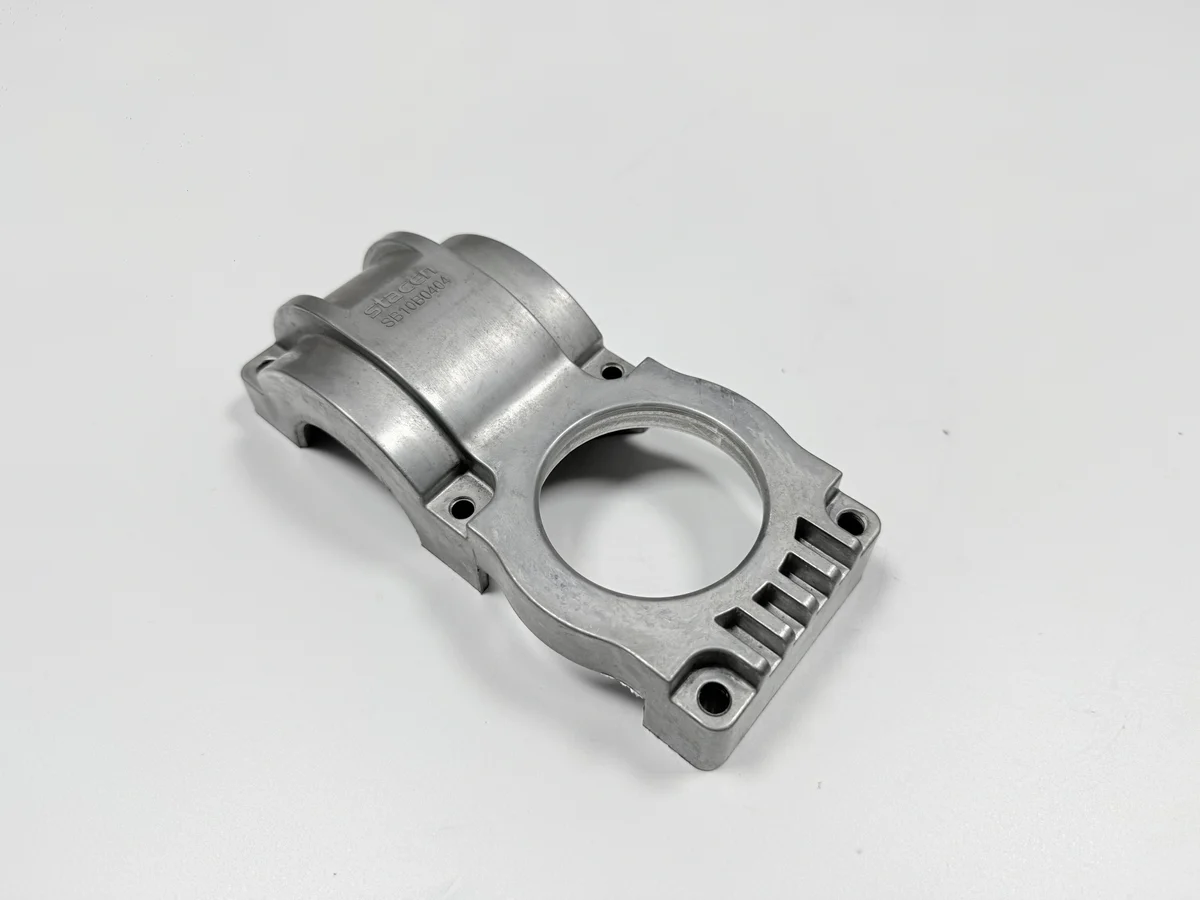
O que substitui a fundição por gravidade de uma caixa de rolamento?
Substitui uma caixa de alumínio vazada em areia ou uma de ferro fundido, e a troca desloca trabalho da oficina de maquinação para o molde. A areia exige um modelo barato e deixa as secções espessas, pelo que a caixa chega pesada e é maquinada em todas as faces. O ferro traz uma rigidez que o alumínio não tem, a um peso que o chassis carrega.
A rota da coquilha de aço aguenta-se enquanto a parede ficar perto dos 5–8 mm do desenho e o lote pagar o ferramental. A areia fica com a envolvente grande ou a peça única, e o ferro com o caso em que a rigidez pesa mais do que o peso. Esta peça está desenhada para serviço interior, dentro de uma máquina, com óleo e vibração e sem exposição exterior prometida.
Como o molde é de aço e volta à prensa, o seu custo reparte-se por ciclos e não por um modelo único, pelo que uma série curta carrega mais ferramental por caixa. A troca entre rotas é uma questão de volume, exposta em escolher um processo de fundição pelo custo.
Porque é que esta caixa pede uma coquilha de aço e não areia?
Porque o aço extrai calor através da parede com rapidez suficiente para manter uma secção de 5–8 mm, e porque a mesma cavidade devolve a mesma forma em cada ciclo. Um molde de areia é refeito a cada vazamento, pelo que a parede oscila com o calcamento e com o ângulo de saída.
A coquilha é o molde metálico permanente que abre e fecha em cada ciclo; ao contrário da areia, reparte o custo por milhares de ciclos. Uma coquilha faz uma ou duas peças por ciclo, valor típico que ainda aguarda o aval da fundição, e a vida conta-se em ciclos e não em anos.
Que interfaces tem a caixa de segurar?
Três: o furo de Ø60 H8 que leva o anel exterior do rolamento, o assento semicircular sobre o qual a tampa fecha, e a face de montagem com quatro furos de Ø9. O datum é o eixo do furo e a face de montagem, pelo que uma leitura tirada noutro ponto descreve o dispositivo.
Como tolerância de furo, o limite inferior fica na medida nominal e o superior abre uma faixa estreita, por isso o ajuste faz-se por esse diâmetro. Assento e furo partilham um eixo dentro de 0,05 mm, e o furo fica perpendicular à face de montagem dentro de 0,05 mm. Ambos são alvos de desenho, e ambos se ganham numa só fixação de mandrilagem.
Que cotas ficam fixas antes de o molde ser cortado?
Cinco números fecham antes de o molde ser cortado: o furo, a planura das faces de separação, a perpendicularidade do furo em relação à face de montagem, a posição do padrão de furos e a envolvente. Os cinco são alvos de desenho e custam menos a mudar no papel do que no aço.
| Característica | Alvo de desenho | Intervalo admissível | Verificado com |
|---|---|---|---|
| Furo | Ø60 H8 | Limites H8 conforme desenho | Micrómetro de interiores, três pontos |
| Faces de separação | 0,05 mm de planura | Não mais de 0,05 | Placa de planura e calibrador de lâminas |
| Furo em relação à face de montagem | 0,05 mm | Perpendicular dentro de 0,05 | CMM |
| Furos da flange | 4×Ø9 | Posição Ø0,3 mm | Calibrador passa/não passa e montagem de ensaio |
| Envolvente | 120×95×70 mm | Conforme desenho | Paquímetro |
Uma mudança depois de o molde estar cortado é trabalho de ferramental, por isso o desenho tem de ser aprovado primeiro. O sobremetal de mandrilagem é o argumento habitual: o metal que fica no furo ainda se corta, enquanto um padrão de furos aberto fora de posição não se empurra para trás.
Como se enche uma parede de 5–8 mm numa coquilha de aço?
A parede enche-se enquanto o canal de alimentação ainda a abastece, e a coquilha extrai calor pelas duas faces, pelo que a secção solidifica dos dois lados ao mesmo tempo. A liga é alumínio A356 (AlSi7Mg, GB/T 1173 ZL101A) no estado T6, vazada a 700–740 °C para dentro de um molde pré-aquecido a 250–350 °C, faixa típica que aguarda o aval da fundição.
Esse estado é um tratamento térmico completo: solubilização, têmpera em água e envelhecimento artificial; sem ele, a parede não levaria a carga do rolamento. A extremidade espessa dessa faixa solidifica em último e fica ao lado do assento semicircular. A secção de 5–8 mm não é desigual por acaso: o assento leva a carga e essa espessura é também a massa que a alimentação tem de alcançar em último.
Onde se forma o vazio de retração nesta caixa?
Forma-se sob o assento semicircular, no nó onde a parede encontra o assento, porque essa massa solidifica em último com a alimentação já fechada. O vazio de retração é a cavidade que resta quando o metal em contração já não tem líquido de onde puxar. Fica abaixo da face que a ferramenta vai cortar, pelo que o primeiro sinal é uma marca num assento maquinado e não um defeito na fundição.
Um vazio acima de Ø1 mm rejeita a caixa; um de Ø1 mm ou menos passa se o assento estiver são no resto. A decisão toma-se a olho, confirma-se com líquidos penetrantes e entra no relatório de primeira peça como critério de rejeição, não como nota de retrabalho.
A correção está no vazamento, onde um massalote ainda pode alimentar o nó do assento. O massalote é o reservatório que mantém metal líquido junto à peça enquanto esta contrai. Como o defeito aparece depois da mandrilagem, o tempo de máquina gasta-se antes de ele se ver, e um orçamento que só cota o passe de mandrilagem não o remove.
Que faces são maquinadas depois do vazamento?
Três características são maquinadas: as faces de separação são fresadas, o furo é mandrilado depois de as metades estarem aparafusadas, e os quatro furos da flange são brocados. As faces vazadas mantêm o acabamento da granalhagem, e cada face maquinada fica como foi cortada.
A cadeia passa pela fusão e desgaseificação, o vazamento, a desmoldagem, o corte de ataques e massalotes, o desbarbamento, a granalhagem, o fresamento das faces de separação, a mandrilagem com as metades unidas, a furação da flange e a inspeção final. Dez passos, com o âmbito de maquinação posterior a cargo desses três cortes.
O fresamento vem antes da mandrilagem por necessidade. Uma face de separação cortada depois do furo moveria o eixo em que o furo foi maquinado, e a caixa teria de ser mandrilada outra vez.
Porque é que as metades são aparafusadas antes da mandrilagem?
Porque cada metade mandrilada em separado dá dois eixos ao assento e ao furo, e um anel de rolamento montado sobre dois eixos gasta-se de um lado. Aparafusar devolve à caixa a forma de serviço, e um só passe corta as duas metades sobre um único eixo.
A ficha do produto coloca o assento semicircular nessa mesma fixação, que é como se alcança o alvo de 0,05 mm de coaxialidade; essa sequência ainda aguarda confirmação. A coaxialidade lê-se num CMM (máquina de medição por coordenadas) a partir do eixo do furo e da face de montagem, e uma montagem de ensaio prova que o rolamento entra, não que o anel assenta num só eixo.
Como o aparafusamento, o passe de mandrilagem e o desaparafusamento são três estações, o passo custa mais do que um passe único. Essa diferença pertence ao orçamento, e uma comparação sem ela mede dois processos diferentes.
Porque é que a granalhagem precede a maquinação?
Porque a granalha alcança todas as faces vazadas enquanto as faces de separação e o furo ainda têm sobremetal. O grau Sa 2,5 segundo a ISO 8501-1 é o acabamento dessas superfícies vazadas, e as faces maquinadas não são granalhadas de todo.
O grau significa que não resta carepa, ferrugem nem pintura, apenas metal de rugosidade uniforme comparado com a fotografia da norma. Se se trocarem os dois passos, a granalha pica as faces que levam o rolamento e a junta. Recuperá-las obriga a mascarar antes ou a cortar outra vez depois, numa peça cujos limites já são de 0,05 mm.
Essa ordem decide também a base de cotação da granalhagem: a área de superfície vazada e não a peça inteira, já que as faces maquinadas nunca veem a granalha.
Que ensaios libertam uma caixa de rolamento?
Seis verificações libertam a caixa. O CMM resolve perpendicularidade e coaxialidade, um micrómetro de três pontos mede o furo, e uma placa com calibrador de lâminas testa as faces de separação. Os calibradores e uma montagem de ensaio provam os furos da flange, os líquidos penetrantes encontram um assento aberto, e uma verificação de rugosidade fecha as faces maquinadas.
| Verificação | Aceite quando | Instrumento |
|---|---|---|
| Furo e ovalidade | 0,03 mm no máximo | Micrómetro de interiores de três pontos |
| Perpendicularidade | 0,05 mm no máximo | CMM, face de montagem como datum |
| Coaxialidade | 0,05 mm no máximo | CMM, eixo do furo como datum |
| Faces de separação | Planura dentro de 0,05 | Placa e calibrador de lâminas |
| Furos dos parafusos | Calibradores passam, peça monta | Passa/não passa e montagem de ensaio |
| Assento | Sem vazio aberto acima de Ø1 mm | Olho, depois líquidos penetrantes |
Ovalidade e perpendicularidade resolvem a maioria das discussões: ambas se movem quando a peça é apertada. Um furo medido no dispositivo lê um valor e o mesmo furo solto lê outro, pelo que o relatório tem de nomear o estado em que mediu.
Os líquidos penetrantes cobrem o que o olho perde: uma cavidade que chega à face maquinada mas que à lâmpada se lê como um borrão. Têm um limite que vale a pena escrever no desenho: uma cavidade fechada sob a pele não retém corante.
Como se liberta o furo depois da montagem?
O furo liberta-se depois de as metades estarem aparafusadas, porque a carga dos parafusos o move. As leituras tiradas antes descrevem uma peça solta, enquanto o furo sob carga é aquele que o rolamento encontra.
Um registo de exemplo mostra a diferença. Um furo oval de 0,05 mm lido depois do aparafusamento voltou a 0,02 mm com a mandrilagem em conjunto e um passe de alívio de tensões, com a linha do passe ainda nos 0,03 mm.
Essa reverificação pertence ao relatório de CMM com o estado aparafusado nomeado, do mesmo modo que a inspeção por CMM é documentada noutras peças.
O que contém o orçamento de uma caixa de rolamento?
Quatro blocos: a coquilha de aço amortizada ao longo dos ciclos, o vazamento com corte de ataques e desbarbamento, a maquinação com o passo de mandrilagem em conjunto, e a granalhagem com os ensaios de libertação. Numa caixa de 420 g o metal é o bloco mais pequeno, pelo que um orçamento feito sobre o peso perde a maior parte do trabalho.
Cada bloco escala com a sua própria variável, da quantidade do lote à área vazada.
Como o passo de mandrilagem leva um aparafusamento, um passe e um desaparafusamento com reverificação, é o bloco que falta mais vezes quando dois orçamentos se põem lado a lado. O segundo é o alívio de tensões, que não se recupera depois do acabamento.
Peça o passo de mandrilagem em conjunto e a linha de líquidos penetrantes pelo nome. Um é cotado como maquinação corrente, a outra como inspeção, e uma caixa comparada sem eles compara-se sobre os quatro blocos errados. O vazamento e a maquinação de um mesmo pedido correm como uma só rota, mostrada em um projeto de dobradiça fundida sob pressão e maquinada e em maquinação contra fundição.
Perguntas frequentes
