
PVD em fundidos de zinco: cores, desgaste e limites
O revestimento PVD em peças fundidas de zinco é uma etapa de deposição a vácuo, não um banho de eletrodeposição, e acrescenta cor e resistência ao desgaste a uma superfície acabada. O filme mede 0,5–3 µm, depositado a 120–150 °C, bem abaixo da faixa que moveria uma peça de Zamak 5 (ASTM B86 AC41A). Três condições decidem o resultado: uma superfície dentro da escala do filme, uma pilha nomeada por baixo e mascaramento nas faces que precisam ficar limpas. A etapa de revestimento PVD roda por último, e as etapas anteriores decidem se ele segura.
O que é PVD sobre zinco
PVD (deposição física de vapor) é um processo a vácuo que vaporiza um alvo sólido e condensa o vapor sobre a peça como filme fino. No zinco, o substrato fica em 120–150 °C e o filme chega a 0,5–3 µm, então a peça fundida de zinco mantém as dimensões através da etapa de revestimento. O depósito acompanha a superfície polida em vez de reformá-la.
A dureza vem do composto, e a faixa de trabalho dos filmes de nitreto decorativos é 1500–3000 HV (típico). Essa dureza fica sobre um substrato de zinco macio, então o filme protege a superfície só enquanto o metal abaixo continua apoiado. Um amassado na fundição vira trinca no filme, e esse é o primeiro limite de onde o PVD cabe.
O que ele não é
O PVD não é eletrodeposição, e não é etapa de reparo. A eletrodeposição constrói espessura a partir de uma solução e nivela a superfície enquanto cresce; o PVD acrescenta um filme que copia a geometria onde pousa. Nada de escoamento, nivelamento ou preenchimento acontece na câmara de vácuo.
Essa diferença fixa a regra para poros e riscos. Um poro aberto de dezenas de micrômetros é muito maior que o filme de 0,5–3 µm, então o vapor reveste a parede do poro e o poro continua aberto. Um risco, uma falha fria ou uma aresta arredondada se comportam do mesmo jeito: visíveis antes do revestimento, mais visíveis depois, porque o filme acrescenta contraste de cor ao defeito.
O mesmo equipamento reveste ferramental, e esse serviço é outro regime. Numa matriz, o filme protege o aço ferramenta do desgaste e estende a vida da matriz; numa peça, ele precisa parecer certo e sobreviver ao manuseio. PVD em ferramentas e matrizes de fundição cobre o lado do ferramental, onde a aceitação depende de desgaste abrasivo e trinca térmica, não de cor.
Pilha de camadas: eletrodeposição mais camada superior
A pilha de camadas é a sequência completa entre o zinco e a cor visível. Em peças de zinco decorativas ela costuma significar uma base de cobre/níquel eletrodepositada com uma camada superior de PVD, e as espessuras de eletrodeposição nessa pilha ainda estão para confirmar. A eletrodeposição nivela a fundição e carrega o dever de corrosão; a camada superior fornece cor e resistência ao desgaste.
As faces mascaradas mostram essa pilha, não zinco nu. Quando o filme para numa linha de máscara, a superfície exposta é níquel, que é o resultado pretendido: a junta fecha sobre metal eletrodepositado, e a proteção contra corrosão não fica só na camada superior. Uma pilha sem eletrodeposição expõe zinco na mesma face e muda tanto o resultado de corrosão quanto o acerto de cor.
Tipos de filme e espessura
O tipo de filme é o composto que forma a camada superior, e a espessura é quanto dele pousa na face visível. O nitreto de titânio (TiN) responde pela família dourada, o carbonitreto de titânio (TiCN) caminha para rose e preto, o nitreto de cromo (CrN) cobre gunmetal e preto, e o nitreto de zircônio (ZrN) fica entre dourado e champagne. Cada um desses filmes é depositado dentro de uma janela de 0,5–3 µm.
Filme | Espessura (µm) | Família de cor | Ensaio |
|---|---|---|---|
TiN (nitreto de titânio) | 0,5–3 | Dourado, champagne | Corte em grade ASTM D3359, 4B–5B |
ZrN (nitreto de zircônio) | 0,5–3 | Champagne, dourado claro | Puxamento com fita ASTM D3359, 4B–5B |
TiCN (carbonitreto de titânio) | 0,5–3 | Rose, preto | Névoa salina ASTM B117, 48 h |
CrN (nitreto de cromo) | 0,5–3 | Gunmetal, preto | Névoa salina neutra ASTM B117, 48 h |
Eletrodeposição Cu/Ni mais camada superior | 0,5–3 (filme superior) | As cinco famílias | Os dois ensaios na peça revestida |
Espessura dentro da janela é uma troca, não uma meta a maximizar. Um filme mais espesso cobre um pico mais alto e conserva a cor por mais tempo sob desgaste, e também acumula tensão, amolece a definição da aresta e desloca a cor. A faixa de 0,5–3 µm é a janela de trabalho para zinco decorativo, não uma especificação de corrosão; o desempenho em névoa salina vem da pilha, não só da camada superior.
Faixa de cor e limites
A cor vem do composto da camada superior e da espessura dele, não de corante nem de tinta. A faixa cobre cinco famílias: dourado, champagne, rose, preto e gunmetal. Cada família é uma janela, não um ponto único, e a janela estreita quando a peça fica mais plana e maior.
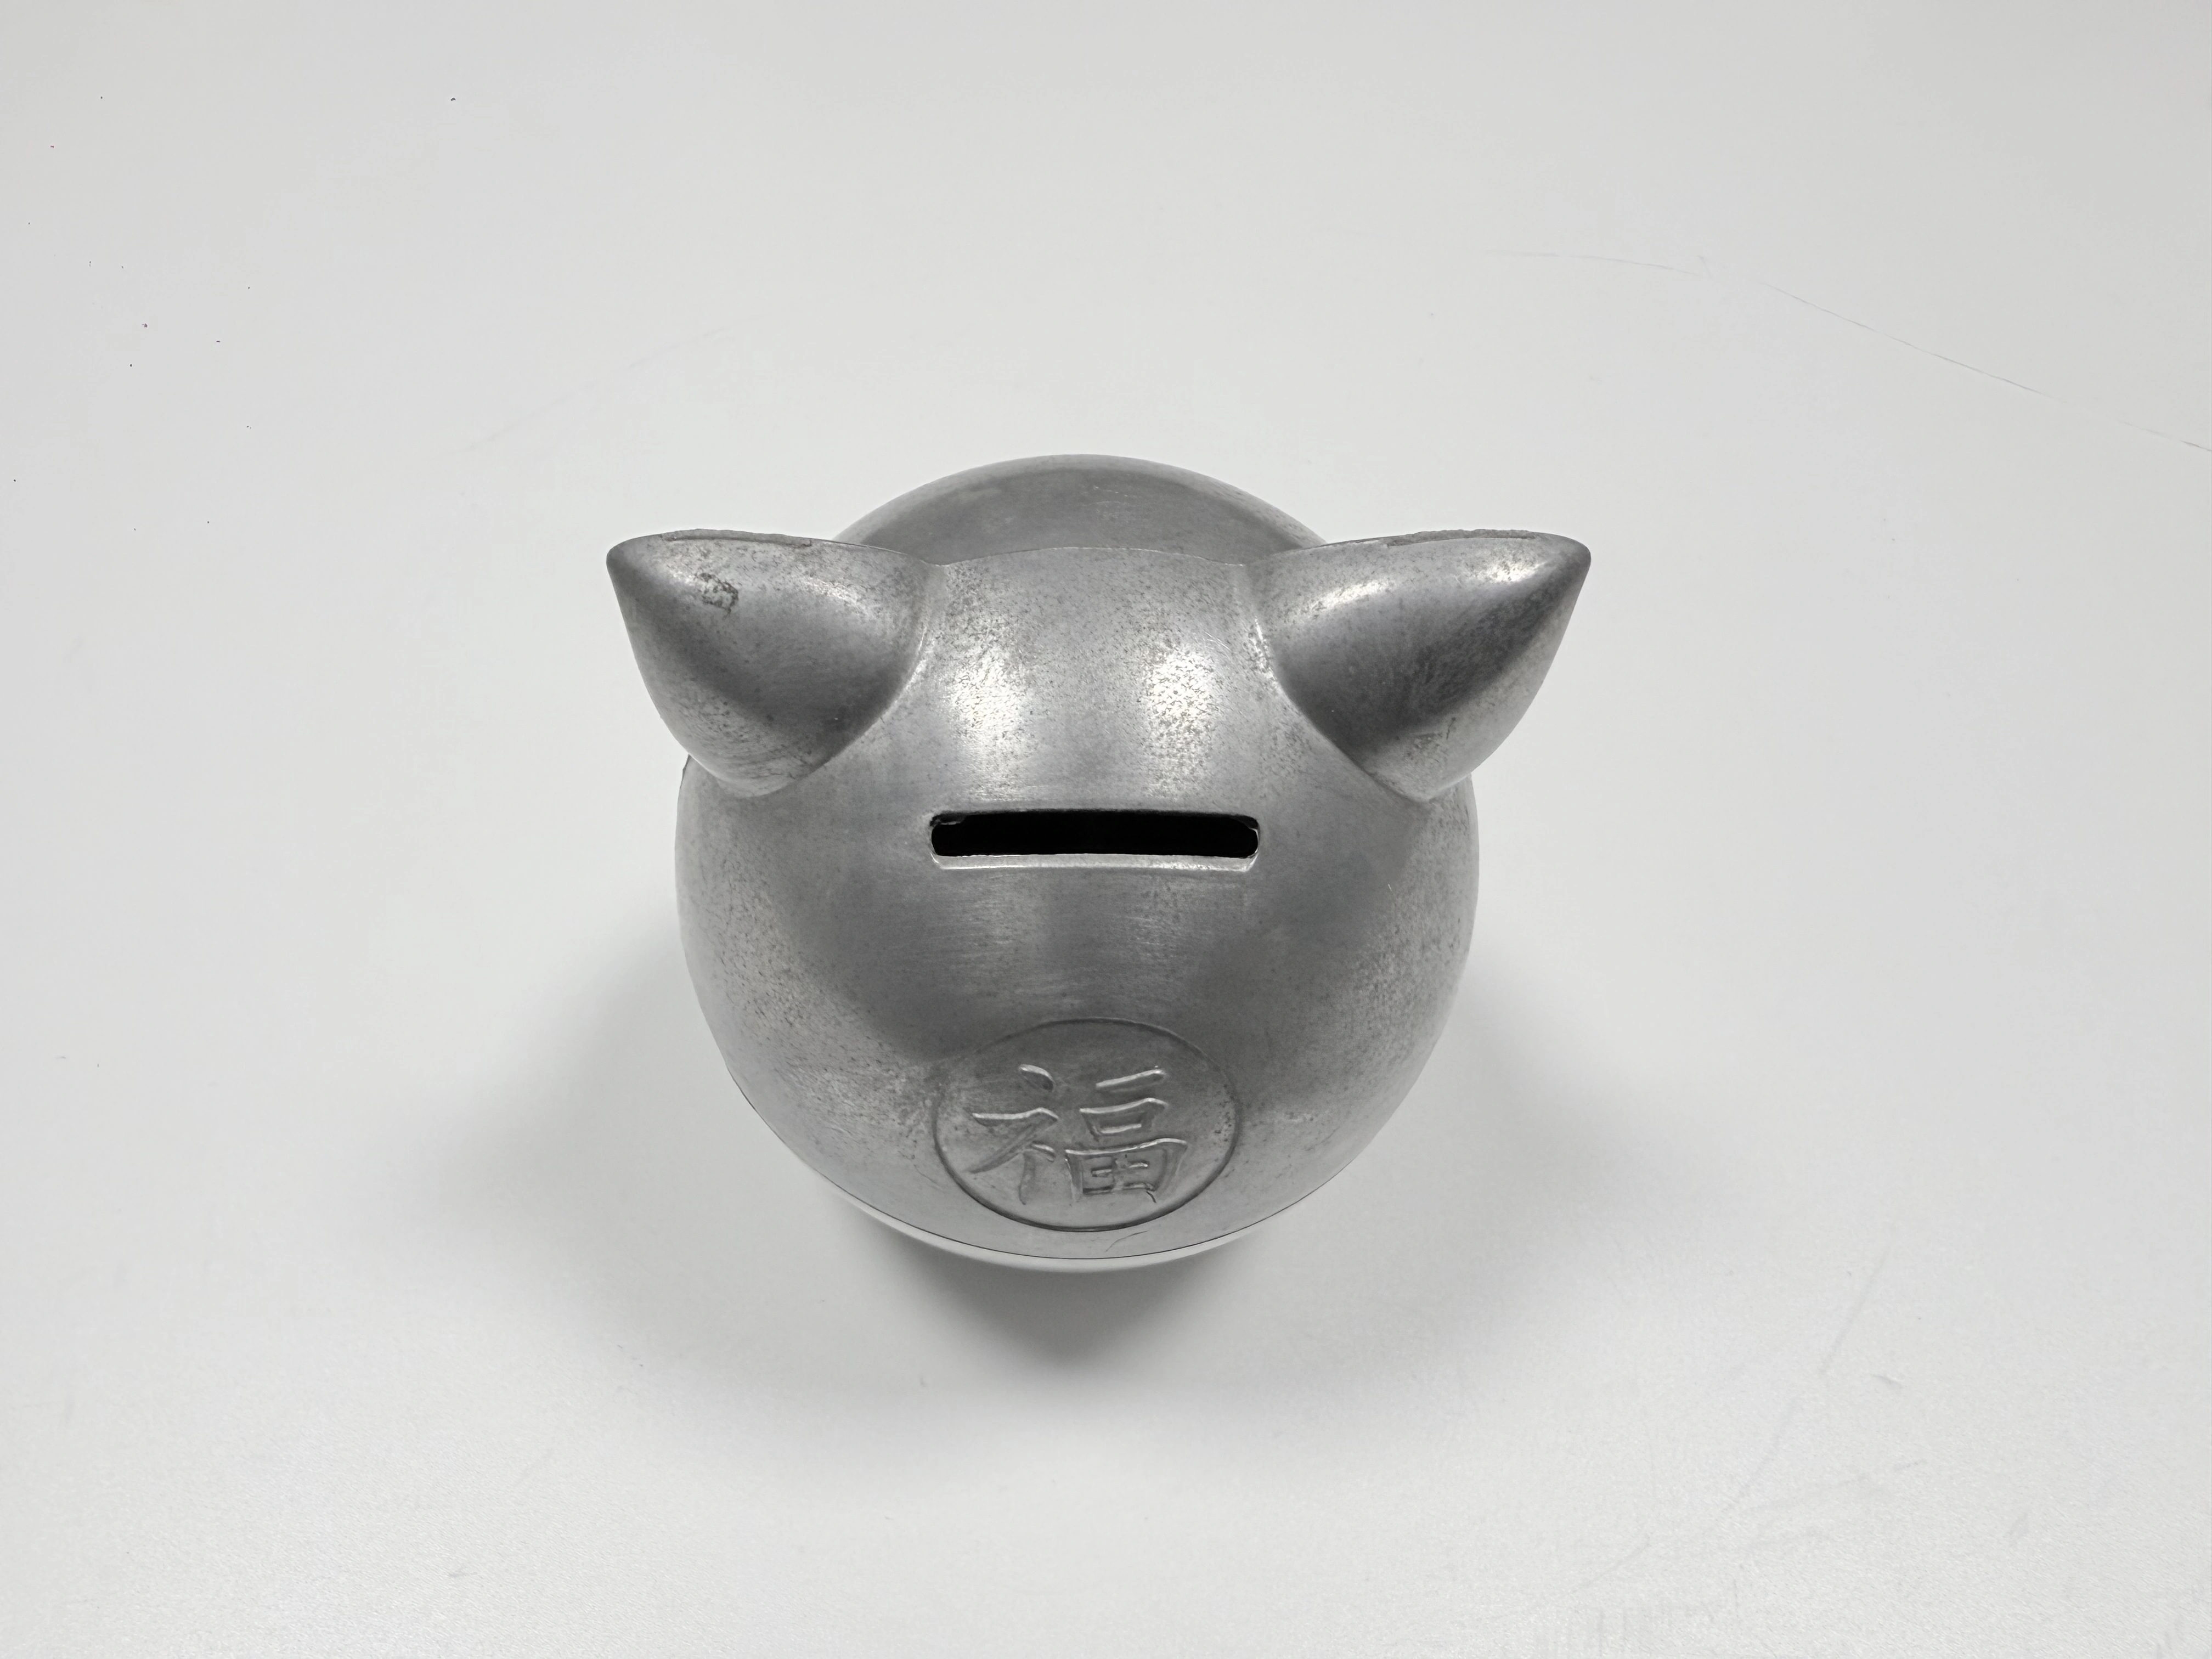
Dois limites importam quando a cor é especificada. A cor desloca com a espessura, então uma peça revestida no fundo da janela não acompanha outra revestida no topo sob luz D65. A cor também desloca com o ângulo numa carcaça curva, onde o vapor chega com incidência diferente ao longo da face; uma frente plana lê uniforme, enquanto uma curva composta lê como gradiente.
Ensaios de aderência e corrosão
Aderência é a ligação entre o filme e a camada abaixo dele, e resistência à corrosão é a resposta da pilha a um ambiente salino. A aderência é conferida com corte em grade e puxamento com fita conforme a ASTM D3359, em que 4B–5B é a faixa de aprovação. A corrosão é conferida em névoa salina neutra conforme a ASTM B117, rodada por 48 h como ensaio de triagem.
Nenhum dos dois ensaios prova vida em serviço. Uma triagem de 48 h em névoa salina ranqueia uma pilha contra outra; não descreve um ano ao tempo. O ensaio de fita mede a ligação com a eletrodeposição, e uma peça pode passar em 4B–5B enquanto um poro em outro ponto da mesma face mostra corrosão branca depois de armazenagem úmida.
Cavidade profunda e sombreamento
Sombreamento é o afinamento do filme dentro de um recesso que o vapor alcança em ângulo rasante. O depósito depende de linha de visão, então uma cavidade mais profunda do que larga recebe menos material no fundo e na parede oposta. A zona fina lê como linha escura depois que a cor entra, e aparece na parede virada para longe do alvo.
O ângulo no gabarito e a rotação reduzem o sombreamento sem removê-lo. Inclinar a peça na direção do alvo, girá-la em dois eixos e abrir a máscara na boca da cavidade aumentam a espessura do filme dentro do recesso. Uma cavidade várias vezes mais profunda do que larga ainda mostra uma linha numa parede, e essa peça precisa de mudança de projeto, não de uma corrida de revestimento mais longa.
Mascaramento e junta
Mascaramento é um anteparo físico que mantém o filme fora de uma face que precisa ficar dentro da tolerância. Faces de montagem, roscas e a fenda de moedas são mascaradas num cofrinho; a regra para qualquer peça é que face de localização ou de vedação não recebe filme. O filme é de escala micrométrica, e ainda assim é o bastante para mudar um ajuste que fecha sobre metal usinado.
A qualidade da máscara aparece na borda. Uma máscara que escorrega deixa um limite de filme mole e irregular, e uma máscara generosa demais cobre uma face visível e deixa uma faixa nua. A rota de processo do cofrinho roda na mesma ordem numa carcaça real: polir, acabar a usinagem da face de montagem e revestir com essa face mascarada.
Quando o PVD é a escolha errada
O PVD é a escolha errada quando a carga de serviço excede o que um filme de escala micrométrica carrega, ou quando a geometria não pode ser revestida de forma uniforme. Uma peça em exposição salina externa contínua precisa de um sistema eletrodepositado mais espesso, porque 48 h de triagem em névoa não modelam um ciclo marinho. Uma peça que recebe impacto pontual sobre zinco macio falha amassando o metal e trincando o filme acima.
Mais três casos encerram a conversa: porosidade aberta numa face visível, cavidade cega cuja profundidade passa da largura e face plana grande que precisa acertar cor em todo o lote. Em cada um deles a etapa de revestimento multiplica um defeito que já existe ou não alcança a superfície. Uma peça de Zamak com acabamento PVD espelhado é o caso inverso, em que substrato polido e geometria aberta deixam o filme pousar uniforme.
FAQ
