
O que é uma caixa de rolamento dividida? Guia da fundição A356
Uma caixa de rolamento dividida leva um veio ou um rolamento num corpo de duas peças: uma metade de base e uma tampa aparafusada por cima. A fundição por gravidade forma as duas metades e as suas quatro orelhas de fixação numa coquilha de aço; o furo é cortado depois, já com as metades aparafusadas.
A caixa é um fundido em A356-T6 de 120×95×70 mm e 420±30 g, com uma parede de 5–8 mm e um furo de Ø60 H8. Cada número é um alvo de desenho e não uma leitura de amostra, e é a esse alvo que o molde, o vazamento e o passe de mandrilagem respondem.
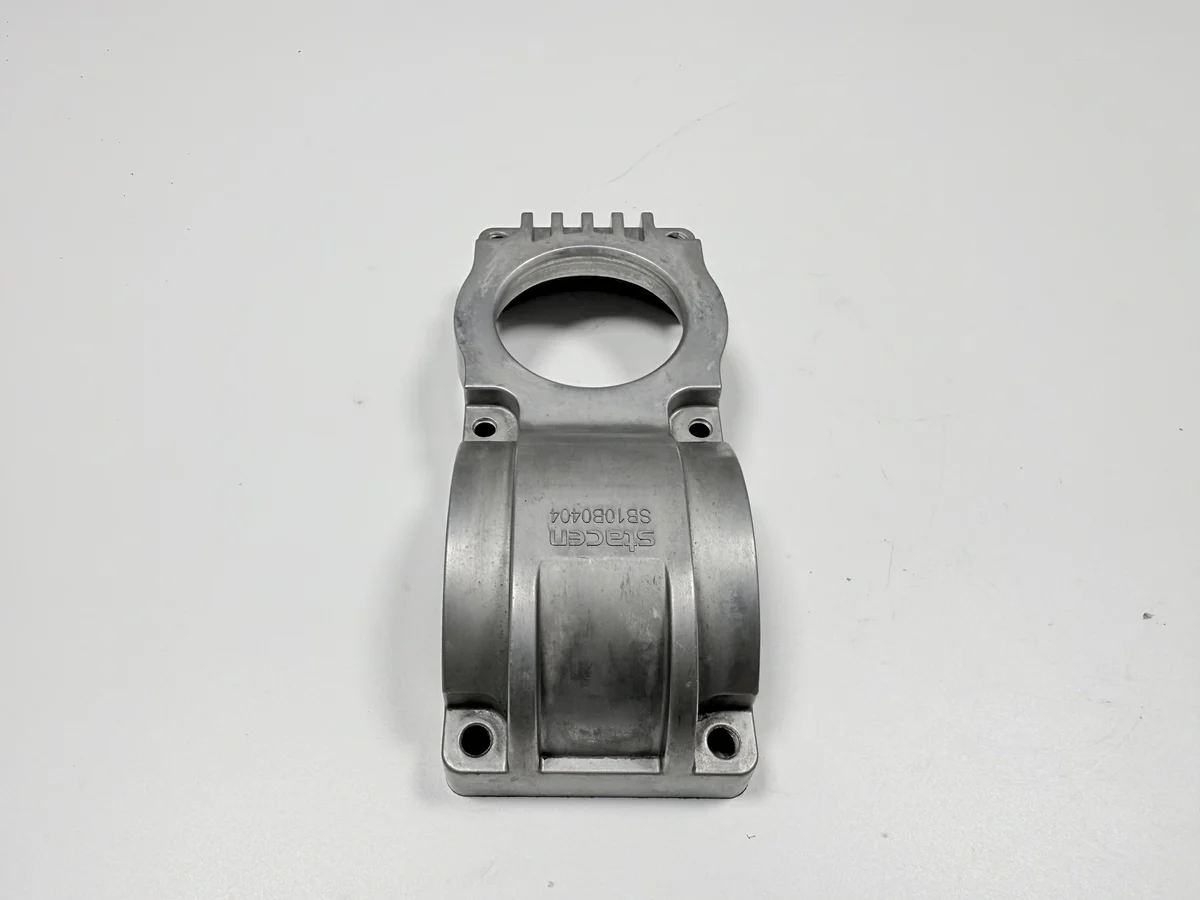
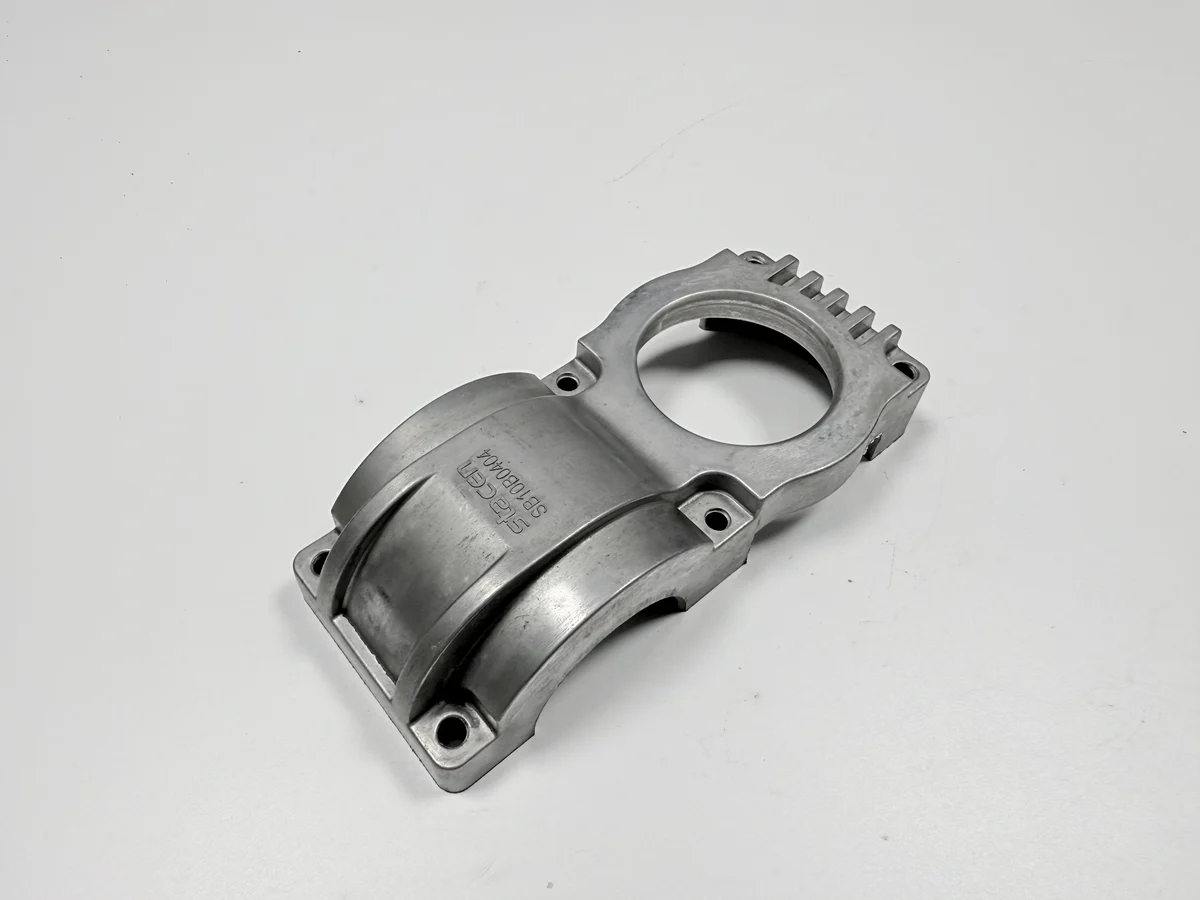
O que segura uma caixa de rolamento dividida?
A caixa segura uma de duas coisas: um anel exterior de rolamento prensado no furo, ou um colo de veio apoiado no assento semicircular. O assento é a face semicircular que a linha de separação corta em duas, pelo que a tampa fecha sobre o colo vindo de cima. Quatro orelhas de fixação aparafusam o corpo a um chassis. A posição do rolamento segue o eixo do furo e a face de montagem, e é por isso que ambos são datums: as superfícies de referência a partir das quais cada leitura começa.
Porque é que a caixa é dividida em duas metades?
A divisão deixa o veio entrar por cima em vez de passar por um anel fechado, o que assenta numa caixa na ponta de uma redutora ou de um tambor de transportador. As metades são aparafusadas e mandriladas como um só corpo depois, pelo que a junta pertence à cadeia de exatidão e não à tampa.
As faces de separação são mantidas planas a 0,05 mm por essa razão. Uma face que bascula fecha nos parafusos e abre no furo, e a carga de aperto puxa o furo fora de redondo. O par é maquinado em conjunto, pelo que as metades ficam um jogo emparelhado e uma tampa de outro jogo não serve de sobressalente. Numa caixa aparafusada, trocar a tampa é a primeira coisa que se tenta quando o furo não fecha, e é também a primeira que estraga a leitura.
Que três superfícies fixam a exatidão da caixa?
Três superfícies carregam as tolerâncias: o furo Ø60 H8, as duas faces de separação e a face de montagem. O H8 é a faixa de tolerância do furo no desenho, e não um acabamento.
Os datums são a face de montagem e o eixo do furo, pelo que a perpendicularidade de 0,05 mm se lê entre os dois e o assento semicircular é mantido coaxial ao furo dentro de 0,05 mm. Os furos da flange a 4×Ø9 ficam dentro de uma tolerância de posição de Ø0,3 mm: uma quarta verificação, não um quarto datum.
Porque é que o furo é mandrilado depois do aparafusamento?
O aparafusamento vem primeiro porque cada metade mandrilada por si dá ao assento e ao furo eixos separados, e um anel de rolamento prensado sobre dois eixos gasta-se de um lado. Os parafusos fecham a junta, o furo move-se com essa carga de aperto, e um só passe corta as duas metades de volta para um eixo único.
A ordem é fixa: fresar as faces de separação, aparafusar as metades, mandrilar e depois brocar os furos da flange. Uma face fresada depois do furo deslocaria o eixo sobre o qual o furo foi assente. Aparafusar, mandrilar e desaparafusar são três estações, e é por isso que o passo aparece como linha própria num orçamento e não dentro da maquinação corrente.
Porque é que esta caixa usa A356-T6?
O A356 é AlSi7Mg, a mesma liga que o GB/T 1173 ZL101A, e o T6 é o estado: solubilização, têmpera em água e depois envelhecimento. A liga enche uma parede de 5–8 mm numa coquilha de aço, maquina-se sem rasgar e segura o orçamento de 420±30 g. O vazamento corre a 700–740 °C para um molde pré-aquecido a 250–350 °C, seguido de solubilização a 535–545 °C e de envelhecimento a 155–165 °C durante 4–6 h, tudo a aguardar o aval da fundição.
O acabamento é uma granalhagem a Sa 2,5 segundo a ISO 8501-1 nas faces vazadas, com o furo e as faces de separação deixados como cortados. A anodização não está confirmada para esta peça, pelo que um desenho que peça cor ou espessura de película acrescenta uma especificação e um custo. A galvanoplastia ou a pintura seguem a mesma regra e exigem mascaramento no furo e na junta, já que qualquer camada depositada no furo altera a medida com que o rolamento conta.
Porque é que uma parede de 5–8 mm traz risco de vazio de retração?
A parede é de 5–8 mm por desenho, e a sua extremidade espessa fica no assento semicircular. Esse nó solidifica em último, a alimentação já fechou, e a cavidade que resta fica abaixo da face que a ferramenta de mandrilar vai cortar.
Um vazio acima de Ø1 mm rejeita a caixa; um de Ø1 mm ou menos passa se o assento estiver são no resto. A decisão toma-se a olho no assento maquinado e confirma-se com líquidos penetrantes. Como o defeito só aparece depois da mandrilagem, o tempo de corte gasta-se antes de ele se ver, e o vazamento é o único lugar que resta para o corrigir.
Que instrumento verifica cada característica?
Cada característica tem um instrumento: um micrómetro de interiores de três pontos para o furo e a sua ovalidade, um CMM para a perpendicularidade e a coaxialidade, e uma placa de planura com calibrador de lâminas para as faces de separação. Os furos da flange levam calibradores passa/não passa e uma montagem de ensaio, e o assento leva líquidos penetrantes.
A tabela põe alvo, intervalo admissível e instrumento lado a lado, porque uma leitura sem o estado em que foi tirada prova pouco. Um furo medido no dispositivo e o mesmo furo solto dão dois números, e o relatório tem de nomear qual deles sustenta. É o que a inspeção por CMM resolve.
| Característica | Alvo de desenho | Intervalo admissível | Verificado com |
|---|---|---|---|
| Furo | Ø60 H8 | Limites H8, ovalidade 0,03 mm no máximo | Micrómetro de interiores, três pontos |
| Faces de separação | 0,05 mm de planura | 0,05 mm ou menos | Placa de planura e calibrador de lâminas |
| Furo em relação à face de montagem | 0,05 mm de perpendicularidade | 0,05 mm ou menos | CMM, face como datum |
| Assento em relação ao furo | 0,05 mm de coaxialidade | dentro de 0,05 mm | CMM, furo como datum |
| Furos da flange | 4×Ø9 | posição Ø0,3 mm | Calibradores passa/não passa e montagem de ensaio |
| Superfície vazada | Sa 2,5 | Grau ISO 8501-1 ou melhor | Comparador |
Quando é que uma caixa fundida falha em serviço?
A caixa falha onde as três superfícies chegam aos seus limites. Um vazio sob o assento deixa o anel bascular, um furo oval aperta o anel e faz correr quente, e furos de parafuso fora de posição deixam duas das quatro orelhas a carregar o esforço. Uma face de separação que bascula abre o furo cada vez que a junta é apertada.
As condições de serviço limitam o desenho. Esta caixa trabalha no interior, dentro de equipamento, com óleo e vibração, e não se promete exposição exterior nem lavagem. Passada essa linha, a rota de corrosão e o caminho de carga mudam, e o alumínio deixa de ser a resposta certa.
Quando é que a peça deve ser vazada em areia ou em ferro?
A fundição em areia fica com a envolvente grande e a peça única, porque um modelo custa menos do que uma coquilha de aço e as secções espessas são normais ali; a superfície chega mais rugosa e mais faces têm de ser cortadas. O ferro fundido fica com o caso em que a rigidez pesa mais do que o peso, a uma massa que o chassis tem de carregar.
A rota da coquilha de aço aguenta-se enquanto a parede ficar nos 5–8 mm do desenho, o lote pagar o ferramental e o serviço ficar no interior. Um molde dá uma ou duas peças por ciclo, valor a aguardar o aval da fundição, e o seu custo reparte-se pelos ciclos que o partilham, pelo que uma série curta carrega uma fatia de ferramental diferente de uma longa. A comparação entre rotas está em escolher um processo de fundição e em maquinação contra fundição; uma dobradiça fundida sob pressão e maquinada mostra verificações de libertação semelhantes.
Envie o desenho com o furo, a planura das faces de separação e o datum assinalados, mais a dimensão do lote e a condição de serviço. Esses cinco itens decidem se vale a pena cortar o ferramental e o que a primeira peça verifica.
Perguntas frequentes
