
Anéis de retenção de luneta de marca própria: cotas e revestimento
Quatro registos sustentam um programa de anéis de retenção de marca própria: a revisão do desenho, a amostra de cor e acabamento, a folha de lote com a propriedade da ferramenta e o relatório de primeira peça com o respetivo ensaio de prensagem. A banda de Ø26,0 mm muda pouco entre encomendas; são os registos que decidem se a segunda coincide com a primeira.
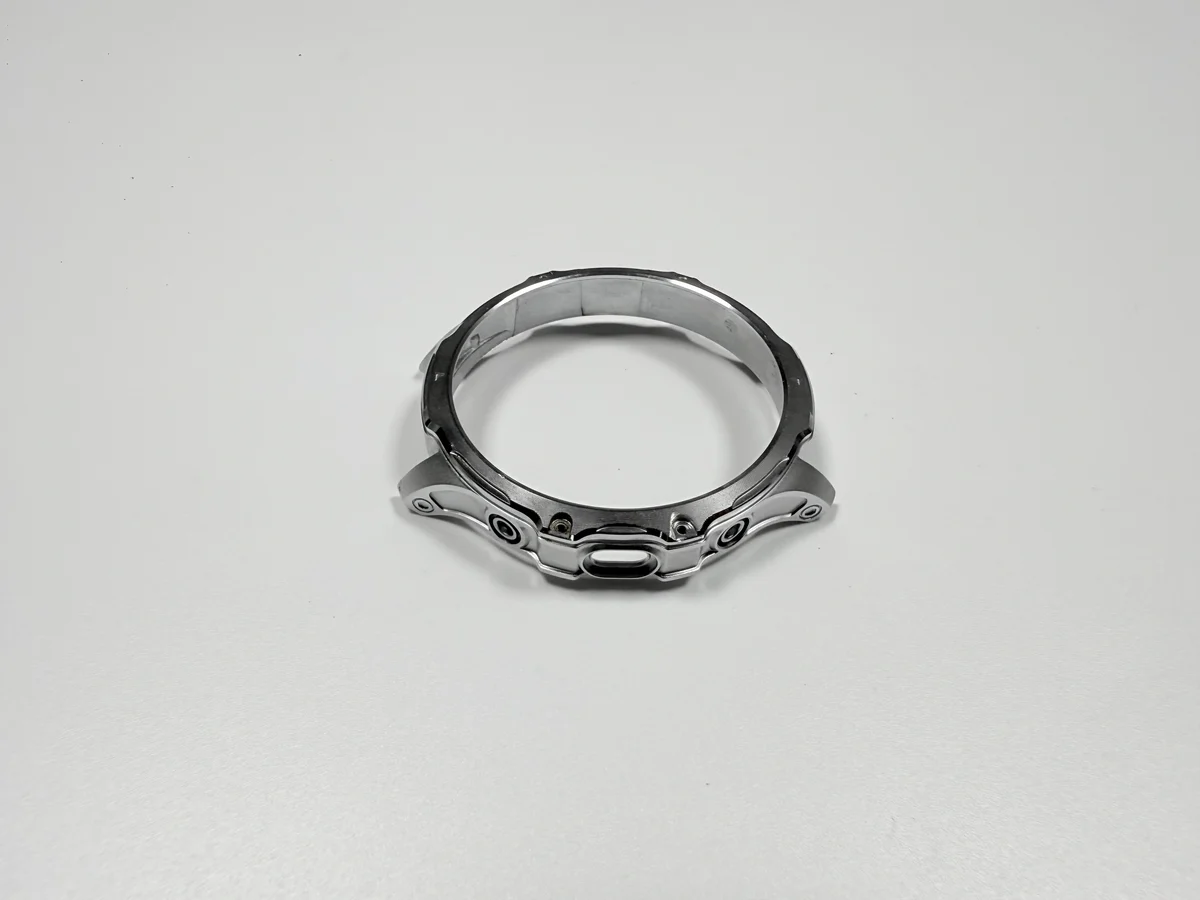
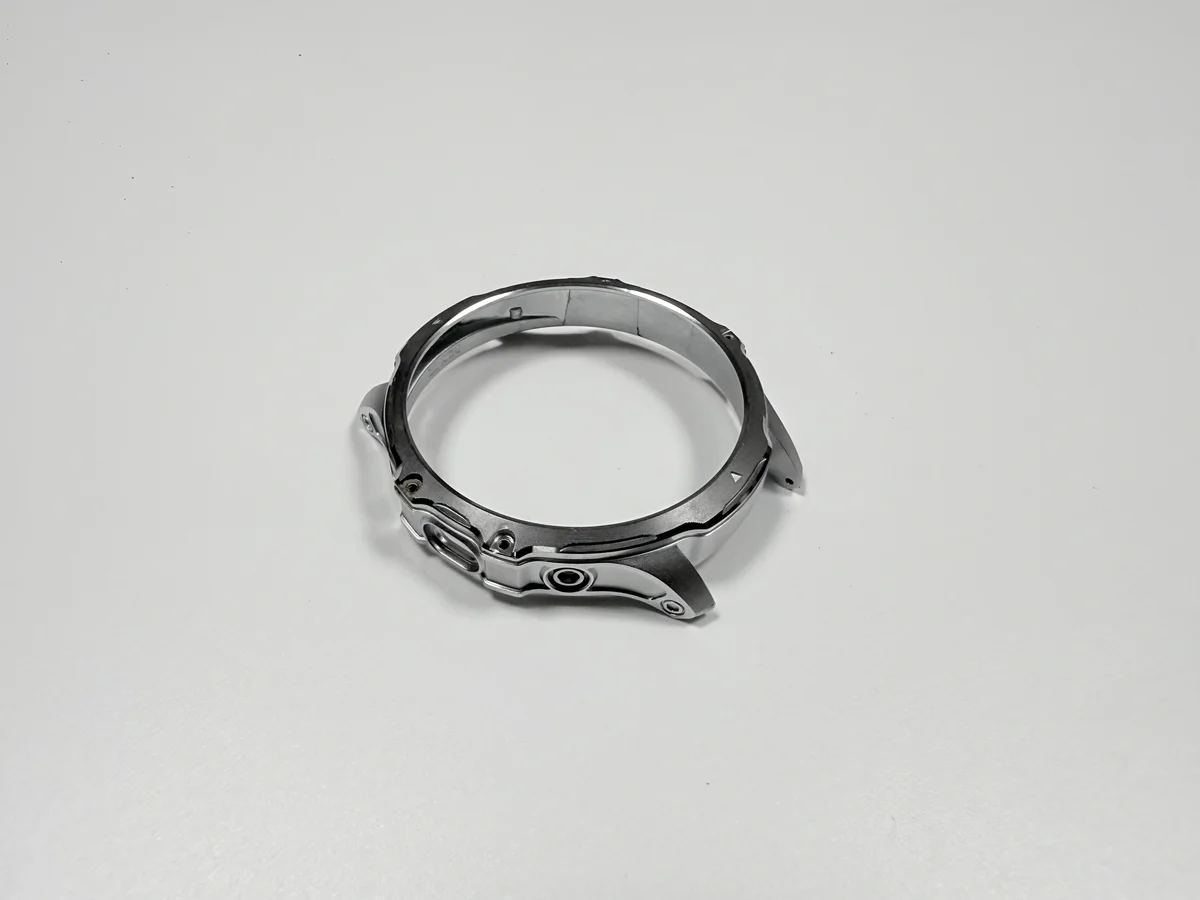
A peça é uma parede de 0,8 mm em Zamak 5 segundo ASTM B86 AC41A, fundida com três garras interiores de 1,2±0,05 mm de altura, tudo alvos de projeto. A fundição sob pressão fixa a forma uma vez, e cada lote posterior é verificado contra o papel e não contra o lote anterior.
O que fica decidido antes do corte da ferramenta?
Cinco cotas e um empilhamento de revestimento ficam fixados antes do corte. As cotas são o diâmetro exterior, a parede, a altura da garra, a posição da garra e a planicidade, com Ø26,0 0/-0,05 mm, 0,8±0,05 mm, 1,2±0,05 mm, Ø0,1 mm e 0,05 mm. O empilhamento é Ni 3–5 µm, ou Cu 8–12, Ni 5–8 e Cr 0,1–0,3 µm.
Uma alteração depois do corte é trabalho de ferramenta. A parede e as garras partilham um único inserto 8407, por isso mexer em qualquer delas volta a cortar aço.
A janela de prensagem pertence à mesma decisão. Uma altura de garra de 1,2±0,05 mm só faz sentido contra 80–200 N lidos com a caixa de acoplamento, uma medição de ajuste de montagem e não uma sensação de oficina.
Que documentos exige um programa de anéis de retenção?
O programa funciona com quatro documentos. Um desenho 2D indica cada tolerância e a etapa a que se aplica, antes ou depois do revestimento. Um modelo 3D cobre as faces que um corte não mostra, uma amostra física fixa o acabamento e a folha de lote regista a quantidade e a propriedade da ferramenta.
A revisão do desenho é o registo que falha em silêncio. Uma letra de revisão que não viaja com o lote deixa que se inspecione um anel revestido contra uma cota de antes do revestimento: o anel passa na bancada e a caixa não o aceita.
A amostra é uma referência física, não uma fotografia. Um ecrã acrescenta o seu próprio desvio de cor, e um acabamento aprovado no monitor fica aprovado contra esse monitor. A referência fica com quem faz o revestimento.
Cada registo leva um número e a faixa que lhe corresponde.
| Registo | Número que leva | Alvo | Faixa admissível |
|---|---|---|---|
| Revisão do desenho | Diâmetro exterior | Ø26,0 mm | 25,95–26,00 mm |
| Revisão do desenho | Parede | 0,8 mm | 0,75–0,85 mm |
| Relatório de primeira peça | Altura da garra | 1,2 mm | 1,15–1,25 mm |
| Relatório de primeira peça | Força de prensagem | 80–200 N | 80–200 N com a caixa |
| Amostra de cor | Camada de níquel | 3–5 µm | 3 µm mínimo |
| Folha de lote | Posição da garra | Ø0,1 mm | Ø0,1 mm máx. |
Como se reparte o custo da ferramenta por lote?
A ferramenta é cotada uma vez e dividida pelo lote. Oito cavidades dimensionadas para 500 000 golpes produzem quatro milhões de anéis durante a vida da ferramenta, por isso a parte de cada anel desce à medida que a encomenda cresce. Com algumas centenas de peças, a linha da ferramenta pode exceder a fundição, o acerto e a galvanoplastia somados.
A propriedade decide a repetição. Uma ferramenta do cliente chega à segunda encomenda sem linha de ferramenta, enquanto uma ferramenta do fornecedor volta a ser amortizada ou é cotada com uma nova parte.
Um anel de 1,8±0,2 g é cotado ao golpe e não ao grama.
Por onde falha primeiro um programa de anéis de retenção?
Dois pontos falham tarde: um acabamento aprovado num ecrã e uma altura de garra que deriva depois da primeira peça. Um registo de exemplo situa o segundo ponto na prensa: sete raízes de garra partiram em 1 000 peças a 320 N, 1,6 vezes o limite de 200 N, e um raio na raiz mais um batente de curso fizeram passar o lote. Uma carrura de parede fina leva o mesmo problema de espessura numa peça maior.
O primeiro deslize custa prazo e não anéis. Um acabamento que falha a amostra significa um banho novo, uma primeira peça nova e um segundo ensaio de prensagem.
O que deve constar da cotação?
Quatro linhas entram na cotação: a amortização da ferramenta, a fundição com corte do ataque, o acerto e o polimento das garras, e a galvanoplastia com o ensaio de ajuste. O ensaio fica em linha própria porque se repete com cada acabamento.
Um número calculado ao peso deixa duas dessas linhas de fora. A galvanoplastia cota-se pela densidade no bastidor e pelo mascaramento, e o acerto cota-se contra a janela de 1,2±0,05 mm e não contra a rebarbagem.
Os quatro dados chegam com o pedido: um desenho 2D, um modelo STEP ou IGES, uma amostra ou padrão de aspeto e o tamanho do lote com a propriedade da ferramenta. Falte um e a resposta é uma estimativa vestida de cotação.
O que se repete quando o acabamento passa a Cu/Ni/Cr?
Uma mudança de acabamento repete três passos e deixa a ferramenta intacta. A amostra é comparada outra vez, a primeira peça é repetida e o ensaio de prensagem faz-se com a caixa de acoplamento.
A razão está no empilhamento. As três camadas somam 13,1–20,3 µm por cálculo e acrescentam 0,026–0,041 mm ao anel nos dois lados. Contra uma faixa unilateral de 0,05 mm no diâmetro exterior, esse crescimento sai da tolerância e não da caixa.
O controlo de alterações mantém a repetição fiel. Uma nota de alteração indica a revisão do desenho, a amostra que substitui e a data da nova primeira peça; a amostra antiga é retirada.
Envie o desenho com a letra de revisão, a amostra ou referência e o tamanho do lote com a propriedade da ferramenta; o acerto e a galvanoplastia podem ser cotados contra um desenho e não contra uma descrição.
Perguntas frequentes
Porque é que a altura da garra é mantida a 0,05 mm num anel de luneta?
Porque é que o revestimento parece fino dentro de um anel de retenção de luneta?
O que determina o custo de um anel de retenção de luneta em Zamak?
Porque é que um anel de retenção revestido já não entra na caixa?
Porque é que as raízes das garras partem num anel de retenção de luneta em Zamak?
