
Anéis de luneta de marca própria: fundição, revestimento e cor
Um programa de anéis de luneta de marca própria assenta em quatro documentos: a revisão do desenho, a amostra do cliente, a especificação de revestimento com os respetivos ensaios, e o lote com a propriedade da ferramenta. O anel em si não muda entre encomendas; são os documentos que fazem a segunda encomenda coincidir com a primeira.
A peça é uma luneta de Ø35,0 mm em Zamak 5 segundo a ASTM B86 AC41A, com 1,8±0,05 mm de altura e 4,5±0,5 g. Leva 18–27 µm de Cu/Ni/Cr e um ajuste prensado de 0,02–0,05 mm. A fundição sob pressão fixa a forma uma vez; os documentos mantêm-na nas encomendas seguintes.
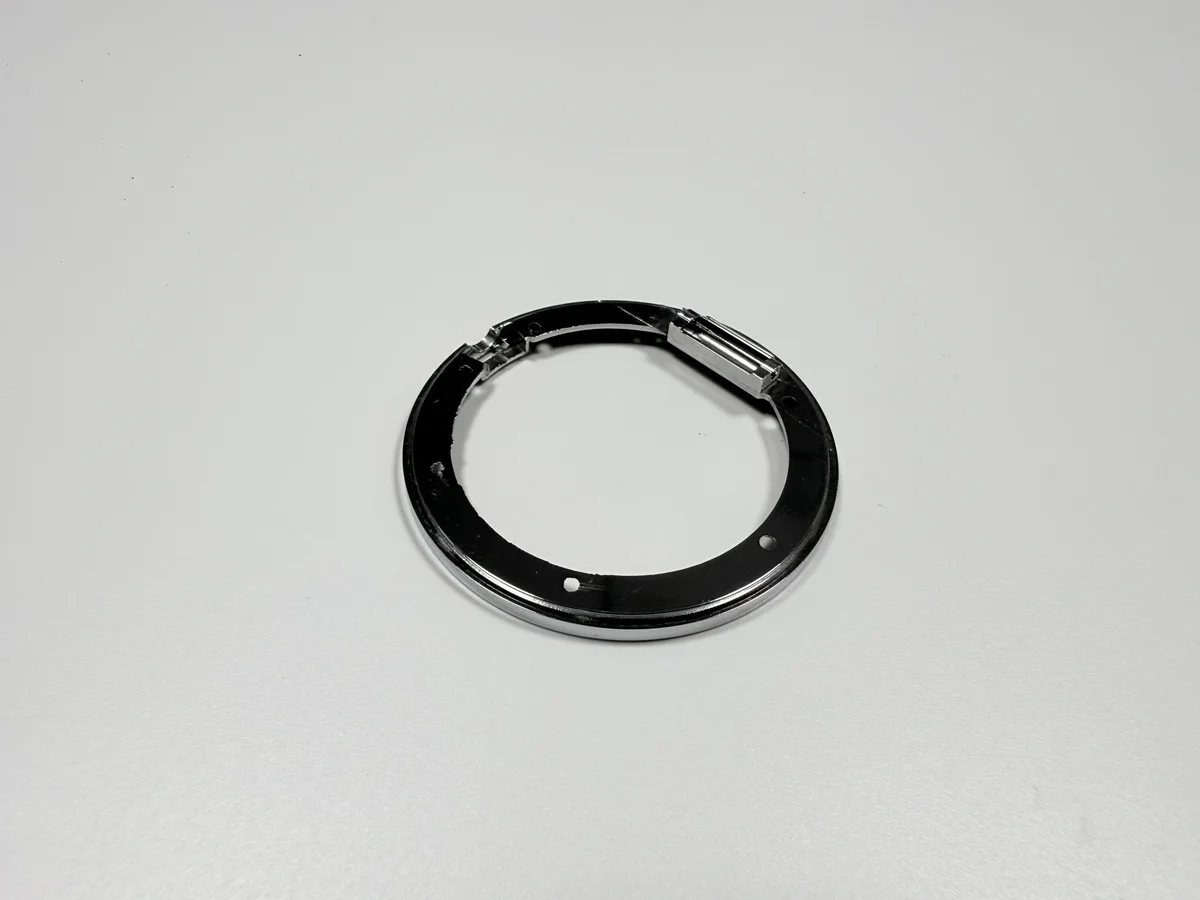
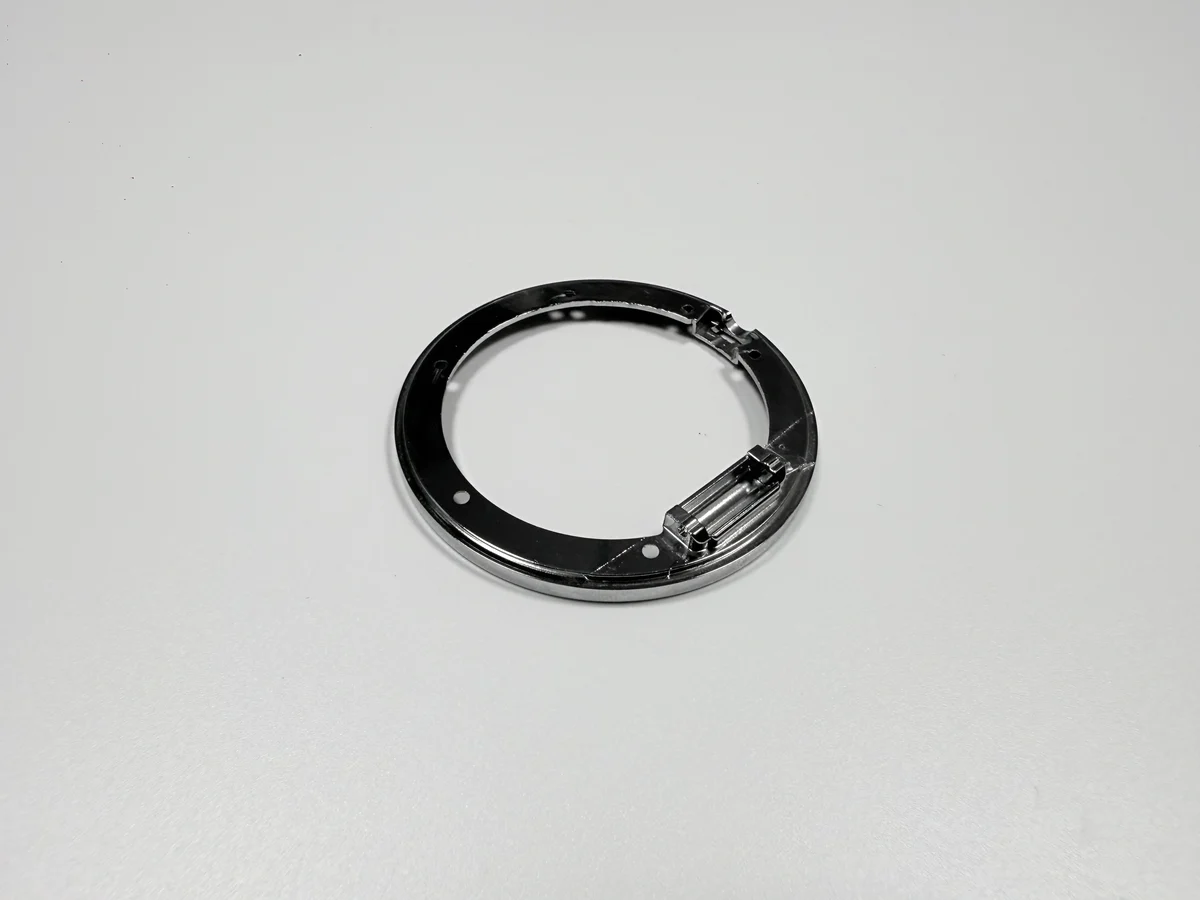
O que tem de ficar fixado antes de o molde ser cortado?
Cinco cotas, uma pilha de camadas e uma amostra de cor. As cinco são o diâmetro exterior, o furo, a altura, a circularidade e a planura; a pilha é Cu 8–12, Ni 10–15 e Cr 0,1–0,3 µm; a amostra é a referência do cliente para ΔE ≤1.
Um molde cortado antes de essas cotas ficarem fixadas transforma cada alteração posterior em trabalho de ferramenta: uma mudança de furo mexe no aço, uma mudança de planura mexe na sequência de polimento.
A parede pertence à mesma decisão: 1,5–1,8 mm funde e segura 0,05 mm de circularidade quando a ferramenta é concebida para isso, e depois de a ferramenta existir uma mudança de parede é uma ferramenta nova.
Em que documentos assenta um programa de lunetas?
Com quatro: um desenho 2D com a indicação de revestimento, um modelo 3D para as faces que um corte não consegue mostrar, uma amostra ou padrão do cliente para a cor, e o tamanho do lote com a propriedade da ferramenta.
O desenho contém as tolerâncias e a etapa em que cada uma se aplica; sem a etapa, um anel revestido é inspecionado contra uma cota de antes do banho.
A amostra é uma referência física, não uma fotografia. Um ecrã ou uma fotografia impressa trazem o seu próprio desvio de cor, e um anel aprovado contra uma fotografia é um anel aprovado contra o fotógrafo.
Como é que o tamanho do lote altera a parte da ferramenta?
A ferramenta é cotada uma vez e dividida pelo lote. Uma ferramenta de seis cavidades concebida para 400 000 golpes distribui o custo por 2,4 milhões de anéis ao longo da vida útil, e a parte por anel cai à medida que a encomenda cresce.
Os lotes pequenos fazem a ferramenta pesar: com algumas centenas de peças, a linha da ferramenta pode exceder fundição, polimento e revestimento somados.
A propriedade da ferramenta altera a segunda encomenda. Uma ferramenta do cliente não leva linha de ferramenta quando o programa se repete; uma ferramenta do fornecedor é amortizada outra vez ou cotada com uma nova parte.
Onde é que um programa de lunetas derrapa primeiro?
Em dois pontos: uma cor aprovada num ecrã que falha no colorímetro, e uma mudança de cor cotada como substituição e não como uma nova primeira peça.
A primeira derrapagem é de calendário. Uma amostra que não corresponde significa um novo banho, uma nova primeira peça e uma nova prensagem de ensaio, e a data de lançamento desloca-se com eles.
A segunda derrapagem é de ajuste. Uma mudança de cor pode mexer na espessura de níquel, que mexe no revestimento total e no ajuste de interferência; o anel que prensava antes da mudança de cor pode não prensar depois dela, como noutra peça de relógio de parede fina.
O que entra na cotação?
Quatro linhas: amortização da ferramenta, fundição e rebarbação, polimento e torneamento, e revestimento com o ensaio de ajuste. O ensaio tem linha própria porque se repete com cada cor e cada lote de caixas.
A cotação deve também dizer o que exclui: um preço que deixa de fora o ensaio, a comparação com a amostra ou o ensaio de névoa salina transferiu esses custos para o primeiro lote.
A linha de pós-usinagem é onde duas cotações costumam divergir. Um fornecedor conta uma preparação de torneamento, outro conta duas, e a diferença aparece na circularidade que o anel segura e não apenas no preço.
O que se repete na segunda encomenda?
Repetem-se quatro documentos e a janela de processo: revisão do desenho, amostra, especificação de revestimento, lote e propriedade da ferramenta, mais os parâmetros de revestimento da primeira peça.
Com os quatro em cima da mesa, a segunda encomenda corre como continuação. Faltando um, recomeça como trabalho novo e paga outra vez primeira peça e ensaio de ajuste.
O registo de cor é o que se perde com mais frequência. O número da amostra aprovada e a data de aprovação são a referência contra a qual uma terceira encomenda é comparada; sem eles, a comparação deriva para o último lote produzido e não para o que foi aprovado.
| Documento | O que fixa | Número que tem de aparecer |
|---|---|---|
| Desenho 2D com indicação de revestimento | Contorno, furo, degrau, etapa | Ø35,0±0,1, Ø32,0 +0,05/0, 0,05, 0,03, 18–27 µm |
| Modelo 3D (STEP ou IGES) | Faces que um corte não consegue mostrar | Só forma, sem tolerância |
| Amostra ou padrão do cliente | Cor sob uma luz declarada | ΔE ≤1 |
| Lote e propriedade da ferramenta | Como a ferramenta é dividida, quem a detém | Meta de projeto de 400 000 golpes |
Envie os quatro documentos com o pedido. A preparação de torneamento pode então ser cotada contra um desenho e não contra uma descrição, e a cor contra uma amostra e não contra um nome.
Perguntas frequentes
