
Carrura de marca própria: fundição Zamak e revestimento
Uma carrura de marca própria repete-se como um conjunto de dossiês: a revisão do desenho, o padrão, a instrução de revestimento com a lista de ensaios e a série com a propriedade do molde. A carrura mede 38,0 mm de lado, 9,5±0,1 mm de altura e 12±1 g em Zamak 5 conforme ASTM B86 AC41A, com paredes de 0,9–1,2 mm e 18–27 µm de Cu/Ni/Cr. A fundição sob pressão de zinco fixa a forma uma vez, os dossiês trazem a segunda encomenda à primeira.
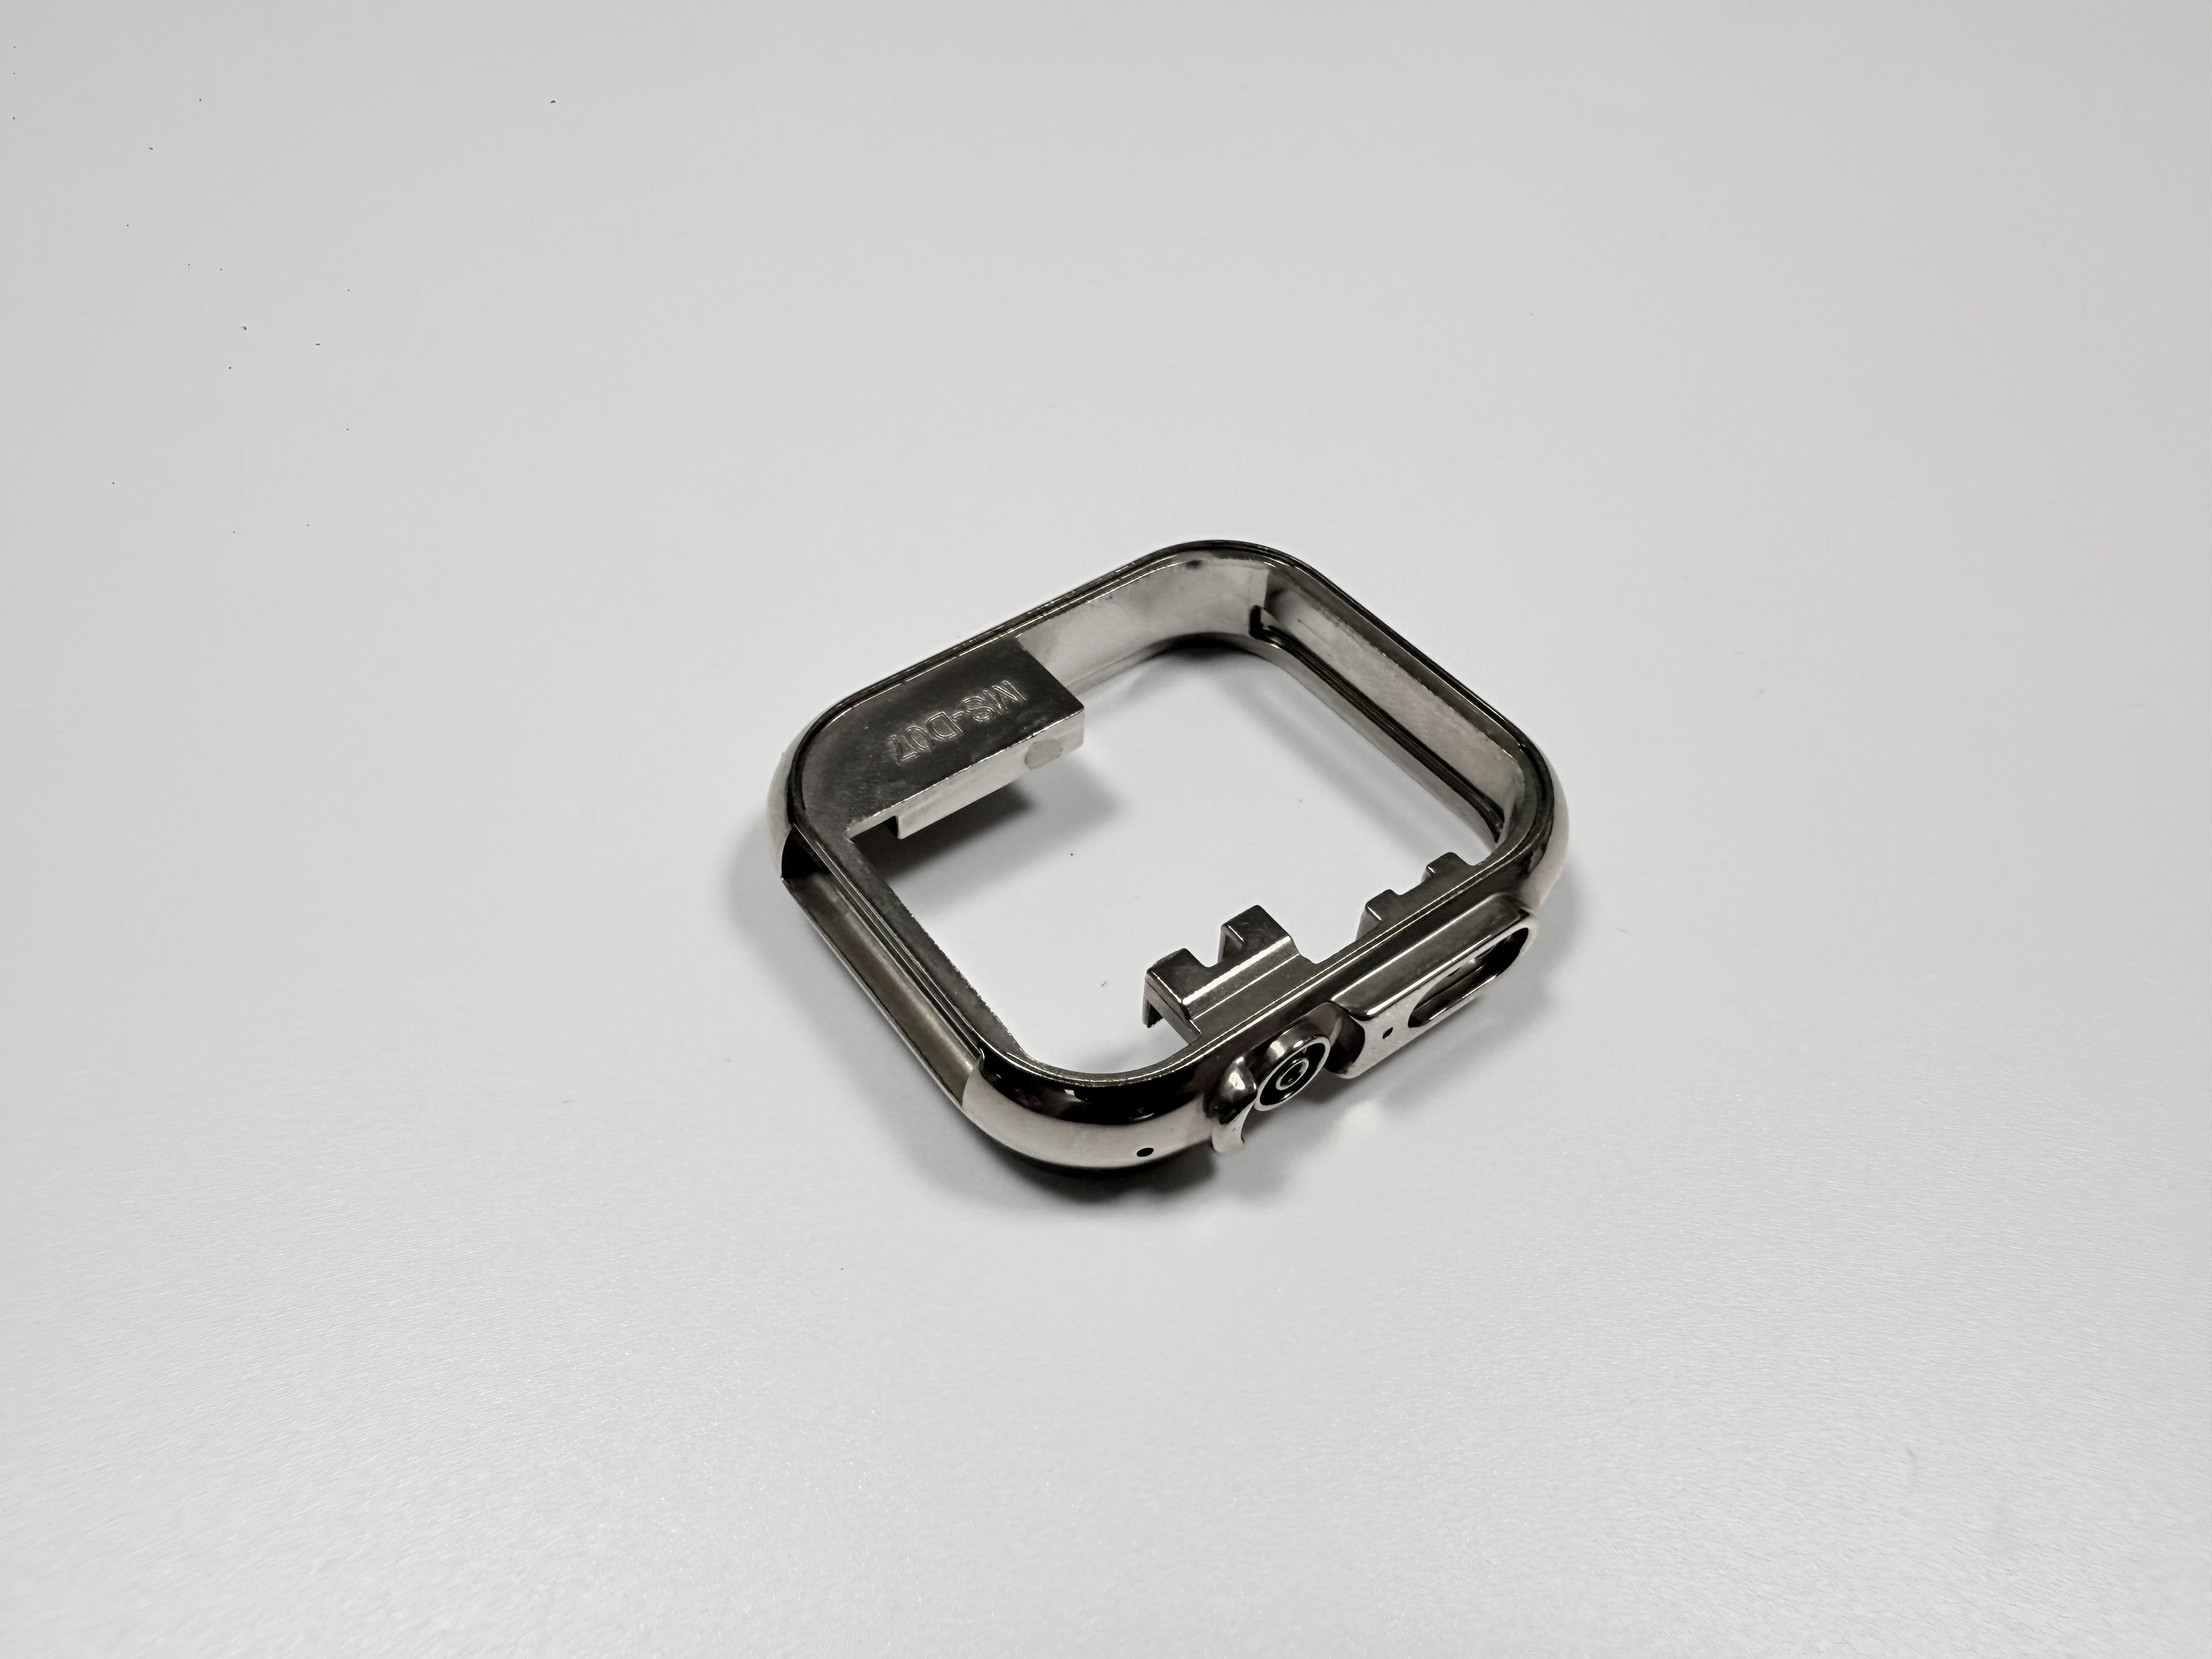
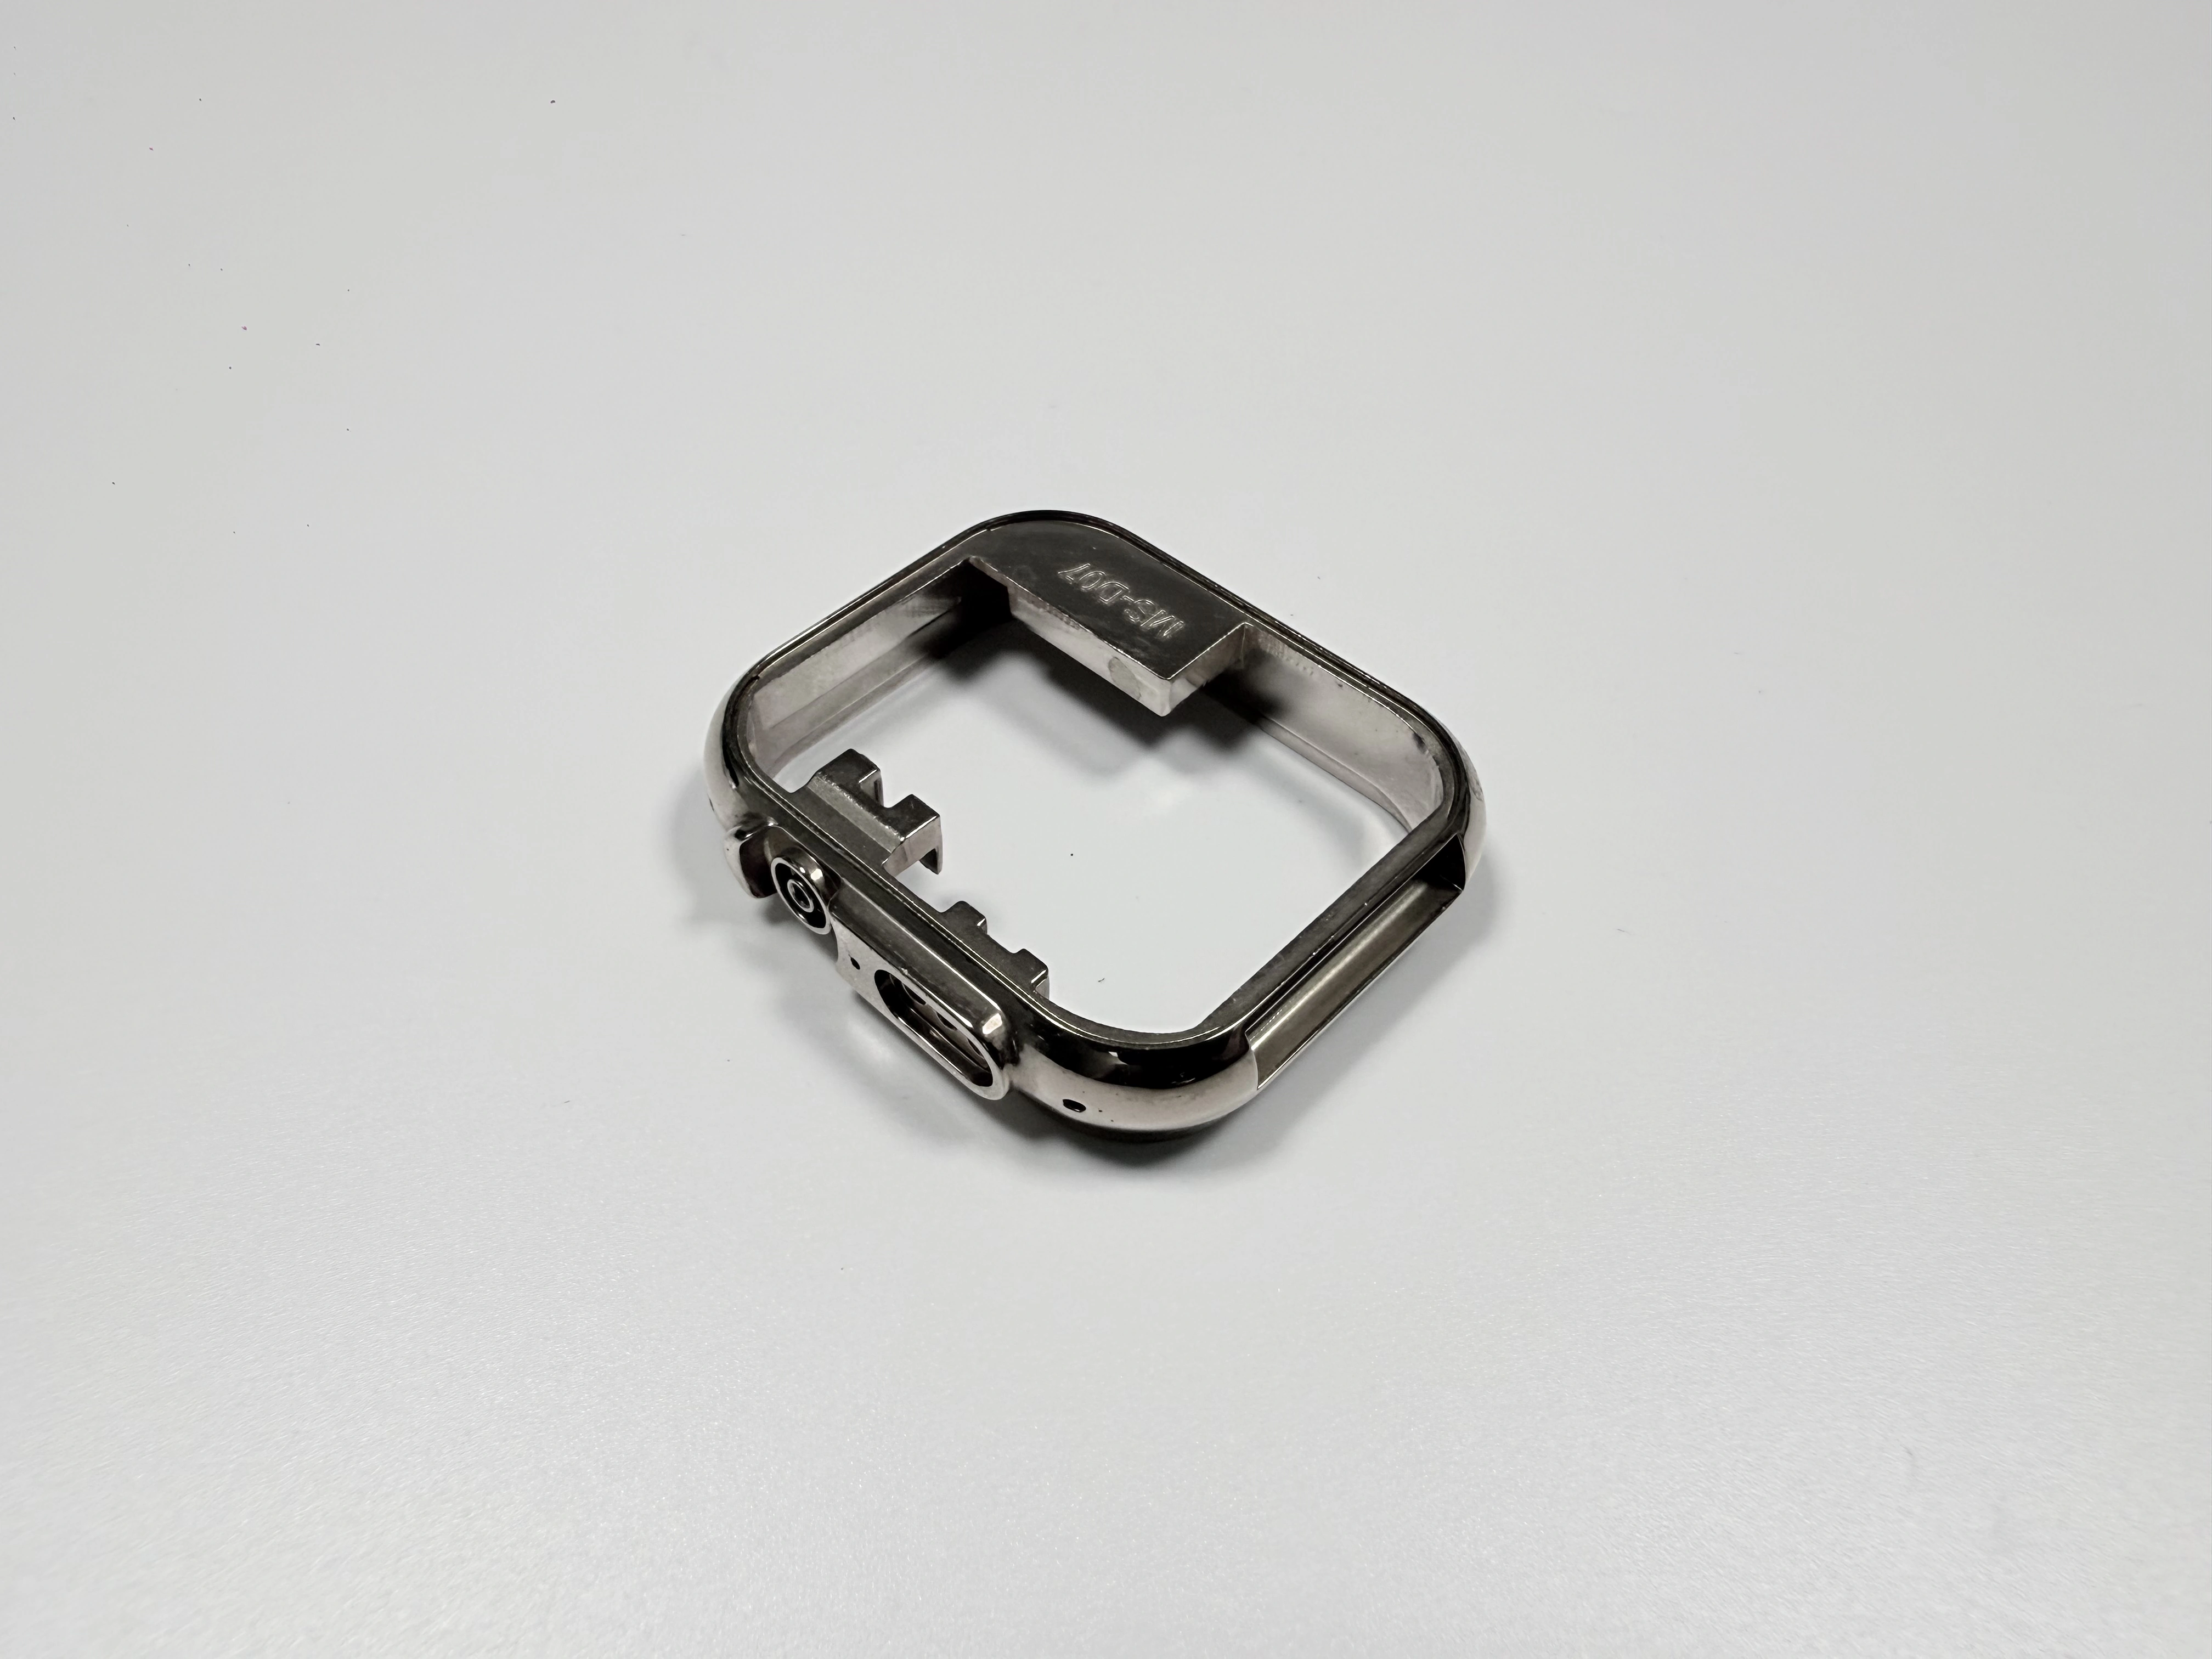
O que se decide antes da fundição?
Numa carrura de 38,0 mm caem quatro decisões antes de cortar o molde: a revisão do desenho que a marca liberta, o padrão que define a face visível, a instrução de revestimento com os seus ensaios e a pessoa que pode parar uma série. O molde corta-se uma vez, uma decisão tardia paga-se como trabalho de molde, não como revisão.
A parede da asa de 0,9 mm leva um furo Ø1,5 mm, e o objetivo de 12±1 g não deixa margem para engrossar a secção depois. Ambos entram no desenho antes da primeira peça; mudar a parede depois é um molde novo.
Com que desenhos corre um programa de marca própria?
Um desenho 2D leva o contorno 38,0±0,1 × 38,0±0,1 mm, o degrau espelho de 0,03 mm e quatro ajustes. A cavidade mede 30,0 mm e o furo da coroa Ø3,0 mm, ambos com 0,05 mm de desvio superior e 0 inferior. O furo da asa é Ø1,5 mm com 0,03 mm de desvio superior, e as duas asas seguram Ø0,05 mm de coaxialidade.
O modelo 3D em STEP ou IGES leva as superfícies que um corte não mostra, e o padrão leva a face visível sob a caixa D65. Falta um dos três e a resposta passa a estimativa, não orçamento, porque só se valora o que se pode medir.
Como o tamanho da série muda o custo do molde por peça?
Um molde de 4 cavidades em 8407 paga-se uma vez e divide-se pela série; é pensado para 300 000 golpes, e de cada golpe saem quatro peças. A parte do molde por peça é o custo do molde dividido pela série, não pelo número de cavidades.
O mesmo molde dividido por 300 peças carrega mais por peça do que dividido por 30 000: a parte do molde difere num fator 100 entre os dois tamanhos. Depende só da quantidade pedida, por isso um protótipo de 300 peças e uma encomenda de 30 000 levam dinheiro diferente sobre o mesmo desenho. O resto é por peça: passadas de polimento, densidade de bastidor no banho e perda em cada passo.
Onde um programa de marca própria derrapa primeiro?
Dois falhanços levam a maior parte do prazo: uma cor aprovada no ecrã que falha sob a caixa D65, e uma data de reposição prometida antes de reservar a janela do molde. Os dois movem o prazo: uma amostra de cor falhada obriga a repetir, uma data que se move desloca o lançamento do cliente.
Na peça somam-se dois. Um entalhe da coroa arredondado pelo disco decide-se a montante, no polimento; um furo de asa lascado acima de 0,1 mm começa na saída da broca. Os dois só se veem no controlo final. A pós-usinagem fresca o entalhe após o polimento, por isso o extra é essa fixação, ou seja prazo acrescido, e o preço fica nessa linha.
O que deve entrar no orçamento?
Cinco entradas fixam o preço: a revisão do desenho, o padrão, o revestimento com os seus ensaios, o tamanho da série e a propriedade do molde. Se o molde é do cliente ou do fornecedor, muda o custo do molde na segunda encomenda; um molde do cliente não leva linha de molde na segunda encomenda.
O orçamento tem quatro linhas: custo do molde, fundição e polimento por peça, revestimento, primeira peça e ensaios. Se a quantidade se mover, só a linha do molde se move; as outras três ficam por peça.
O que se repete na segunda encomenda?
Todo o conjunto de dossiês: revisão, padrão, instrução de revestimento com lista de ensaios, série e propriedade do molde. Com estes quatro, a segunda encomenda corre como continuação da primeira. Falta um, a segunda começa como trabalho novo, e primeira peça e ensaios pagam-se outra vez.
A cor sobretudo fixa-se por dossiê: o número da amostra aprovada e a data de aprovação sob D65. Quando chega a terceira encomenda, o ponto de comparação não é o padrão, é esse dossiê.
Documento | O que fixa | Que cifra deve levar (mm, µm, golpes) |
|---|---|---|
Desenho 2D com instrução de revestimento | Contorno, assentos, sistema de camadas e etapa | 38,0±0,1 quadrado, 0,03, 18–27 µm |
Modelo 3D (STEP ou IGES) | Superfícies que um corte não mostra | só forma, sem tolerância |
Padrão ou número de cor | Face visível sob a caixa D65 | aprovado ou não, sem cifra |
Tamanho da série e propriedade do molde | Como o custo do molde se reparte, de quem é | 300 000 golpes como meta de projeto |
Perguntas frequentes
