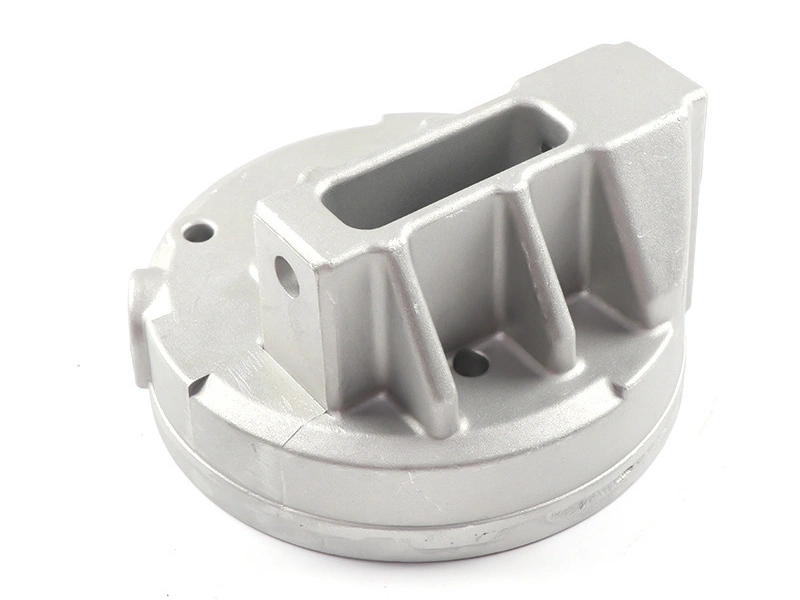
A356-T6 для разъёмного корпуса подшипника: стенка и расточка
A356-T6 — сплав, в котором начерчен этот разъёмный корпус подшипника. Марка отвечает сразу на четыре вопроса: заполнится ли стенка 5–8 мм в стальной форме, как деталь проходит цикл термообработки, чисто ли растачивается отверстие Ø60 H8 и как отливка ведёт себя в помещении. Металл заказывают как алюминиевый сплав A356 (AlSi7Mg, GB/T 1173 ZL101A) в состоянии T6.
На чертеже стоят габарит 120×95×70 мм, масса 420±30 г и отверстие Ø60 H8. Это задания, а не замеры, и именно к ним привязаны форма, заливка, закалка и расточной проход. Каждое число ниже — проектное значение, типовое значение или диапазон, который литейному цеху ещё предстоит подтвердить.
Почему A356 подходит для разъёмного корпуса подшипника?
A356 подходит потому, что кремний несёт жидкотекучесть в сечение 5–8 мм, а магний делает возможным состояние T6. Стальная форма отводит тепло через обе плоскости стенки, поэтому сечение застывает с двух сторон, пока литник ещё питает его. Заливка идёт при 700–740 °C в форму, подогретую до 250–350 °C: диапазон типовой, и его ещё утверждает литейный цех.
Кокиль — это стальная форма многократного использования: её раскрывают после заливки, вынимают деталь и смыкают снова, и одна и та же полость возвращает одну и ту же геометрию. Поэтому размеры держит оснастка, а не формовочная смесь, и стенка не плывёт от заливки к заливке.
Сплав берут не за твёрдость. Его берут потому, что постель и отверстие режут после отливки, и марка, заполняющая сечение без спаев, оставляет расточному резцу здоровый металл. Та же логика стоит за кронштейнами A356 для батарейных модулей, где тонкое сечение и обработанный стык живут на одном чертеже.
Что меняет T6 в стенке 5–8 мм?
T6 добавляет термообработку на твёрдый раствор при 535–545 °C, закалку в воде и старение при 155–165 °C в течение 4–6 ч — диапазон типовой, до утверждения литейным цехом. Закалка — то место, где тонкая стенка оправдывает себя и где она платит: сечение остывает достаточно быстро, чтобы принять состояние, и достаточно быстро, чтобы покоробиться.
Стенка 5–8 мм не может остывать равномерно, потому что конец у постели держит больше массы, чем фланец. Отверстие и плоскости разъёма уходят после закалки, поэтому и то и другое режут потом. Раз закалка стоит до механообработки, это движение снимают как припуск, а не правят на плите.
Почему A356 — то же семейство, что ZL101A?
ZL101A — обозначение по GB/T 1173 для того же семейства Al-Si-Mg, что и A356, поэтому на чертеже может стоять любое из двух имён, а в сертификате — оба. A356 называет сплав, ZL101A называет его в китайском стандарте, T6 называет состояние.
Чертёж, где написано только A356, оставляет открытыми стандарт и состояние, и цех поставит то, что держит его собственный маршрут. Назовите сплав, стандарт и состояние одной строкой — и сертификат, цикл термообработки и база цены пойдут за ней, а спорить о партии не придётся.
Что задаёт фиксированная плотность для корпуса 420 г?
Плотность принадлежит марке, поэтому вес задаёт объём. В габарите 120×95×70 мм цель 420±30 г — это бюджет стенки. Его решают сечение 5–8 мм и масса вокруг полукруглой постели, и изменение стенки двигает вес сильнее, чем смена сплава внутри семейства.
Один расчёт держит вес честным. Габарит даёт 798 см³, и 420 г, разложенные по нему, дают в среднем 0,53 г на каждый см³ габарита, а полоса ±30 г двигает это значение между 0,49 и 0,56. Арифметика идёт по номинальным размерам, а не по весу отливки, и смена стенки двигает её раньше, чем смена сплава.
Поэтому на чертеже стоят обе цифры. Покупатель, который сравнивает корпуса по весу, сравнивает сечения стенок, а цех, который считает цену по весу, считает заливку, а не расточку. Обе цифры нужны, чтобы этот разговор вообще состоялся.
Зачем отверстию припуск на расточку?
Литая корка не держит Ø60 H8, поэтому отверстие приходит с припуском, а пределы H8 снимают резцом. Припуск закрывает три вещи: коробление после закалки, несовпадение половинок и усилие зажима, которое появляется, когда половинки стянуты болтами.
Припуск — это слой металла, оставленный на отливке под последующую обработку. Он должен закрыть все три источника движения сразу, иначе резец выйдет на литую корку в самом тонком месте, где допуск уже не спасти.
Половинки растачивают как одно тело, поэтому припуск снимается за один проход по одной оси. Расточка каждой половинки отдельно дала бы две оси, а подшипниковое кольцо, посаженное на две оси, изнашивается с одной стороны. Этот настрой несёт последующая механообработка, а базу задаёт план выравнивания отверстия.
| Элемент | Задание чертежа | Допустимый диапазон | Чем проверяют |
|---|---|---|---|
| Стенка | 5–8 мм | По чертежу | Штангенциркуль |
| Вес | 420 г | 420±30 г | Весы |
| Отверстие | Ø60 H8 | Пределы H8 по чертежу | Нутромер, три точки |
| Плоскости разъёма | Плоскостность 0,05 мм | Не более 0,05 | Плита и щуп |
| Отверстие к установочной плоскости | 0,05 мм | В пределах 0,05 | КИМ |
| Поверхность | Sa 2,5 | Класс по ISO 8501-1 | Сравнительный образец |
Почему толстая стенка садится сильнее тонкой?
Усадка идёт за массой. Толстый конец диапазона 5–8 мм стоит там, где стенка сходится с полукруглой постелью, и этот узел застывает последним, уже после того как питание закрылось. Под плоскостью, которую будет резать резец, раскрывается раковина, поэтому цех сдаёт годную отливку, а механический участок находит след.
Усадка — это уменьшение объёма при затвердевании, и сильнее всего она бьёт по последнему металлу. Пора размером больше Ø1 мм отправляет корпус в брак. Решение начинают глазом и подтверждают капиллярным контролем после механообработки. Лечится это прибылью на заливке, поэтому стенка, утолщённая для запаса, покупает риск усадки и платит за него дважды — металлом и браком.
Что T6 делает с плоскостями разъёма?
Закалка выгибает плоскости разъёма, поэтому фрезерный проход, который делает их плоскими, идёт после термообработки, а не до неё. Если фрезеровать стык первым, а термообработку делать потом, плоскости, от которых выставлено отверстие, уйдут, и цели 0,05 мм не станет ещё до расточки.
Держится порядок: T6, затем фрезерование плоскостей разъёма, затем стяжка половинок болтами, затем расточка. Плоскостность стыка — не косметическое требование: именно она позволяет половинкам стянуться, не вытянув отверстие из круга. Иначе болты стянут половинки по кривой плоскости, и отверстие потеряет круглость ещё до резца.
Когда выигрывает песчаная форма для алюминия?
Песчаная форма выигрывает на габарите и на единичных деталях: дешёвая модель, толстые сечения и поверхность, которую надо обрабатывать со всех сторон. Выдержать стенку 5–8 мм и корку стальной формы — вот что песчаный маршрут отдаёт, а припуск, который их заменяет, оплачивается с каждой детали.
Выбор — вопрос объёма, и выбор алюминия для отливки разбирает тот же обмен на других деталях. Корпусу, который никогда не повторится, стальная форма не нужна, а корпусу со стенкой 5–8 мм не нужна песчаная корка под отверстием 0,05 мм.
Когда выигрывает чугун?
Чугун берёт работу, когда жёсткость важнее веса. Тот же габарит 120×95×70 мм в чугуне приходит в другом весовом классе, и рама, которая его несёт, должна быть построена под эту нагрузку. Чугун ещё и держит отверстие меньшим сечением, поэтому тяжёлый насос или редуктор может всё ещё требовать его.
Обмен стоит бюджета 420±30 г и меняет маршрут защиты от коррозии: окрашенный чугунный корпус и неокрашенный дробеструйный алюминиевый обслуживаются по-разному. A356 сохраняет работу, пока нагрузка подшипника укладывается в алюминиевое сечение, а корпус остаётся в помещении. Вес и защита от коррозии — две статьи, которые меняются вместе со сплавом.
Почему анодирование здесь не заложено?
Финальная поверхность — дробеструйная очистка до Sa 2,5 по ISO 8501-1, а отверстие и плоскости разъёма остаются как после резца. Анодирование для этой детали не подтверждено: чертёж его не заказывает, а дробеструйная литая плоскость и обработанное отверстие принимают покрытие по-разному, так что это была бы отдельная спецификация и отдельная статья затрат.
Защиту от коррозии дают сплав и служба в помещении. Корпус работает внутри оборудования, с маслом и вибрацией, атмосферных воздействий ему не обещано, поэтому дробеструйная поверхность без покрытия — заявленная отделка, а не ступень к покрытию. В смете покрытия быть не должно, пока оно не появилось в чертеже.
Литейный маршрут за этим описан в разделе гравитационное литьё, а литая петля с последующей механообработкой показывает то же разделение литых и резаных плоскостей в проекте петли.
Вопросы и ответы
- Почему пористость появляется под посадочным местом подшипника?
- Почему отверстие подшипника 60 мм уходит в овал после механообработки?
- Почему перпендикулярность 0,05 мм не держится на расточенном корпусе?
- Почему половинки нужно стянуть болтами до расточки отверстия?
- Из чего складывается цена разъёмного корпуса подшипника?