
Корпус из алюминия литьём HPDC: стенка 2,5 мм и плоскостность 0,10
Алюминиевый корпус для блока управления габаритом 120 × 90 мм держится на двух плоскостях: на привалочной, по которой садится крышка, и на верхней, под которой стоит плата. Литьё HPDC, то есть литьё под давлением в металлическую форму, даёт за один удар стенки 2,5 мм, рёбра 2,0 мм и бобышки под M3, а затем доводит фрезой привалочную поверхность до плоскостности и перед покрытием закрывает маской сопрягаемые поверхности, то есть те, которыми корпус сходится с крышкой. Обе рабочие плоскости выходят из формы, а размер им даёт фреза.
Коробка имеет габарит 120 × 90 × 45 мм и весит 380 ± 30 г: привалочная поверхность держится в 0,10 мм, положение бобышек под M3 — в Ø0,2 мм. Каждое число здесь — цель по чертежу, а сплав заявлен как ADC12 по ASTM B85 в литом состоянии F, без термообработки.
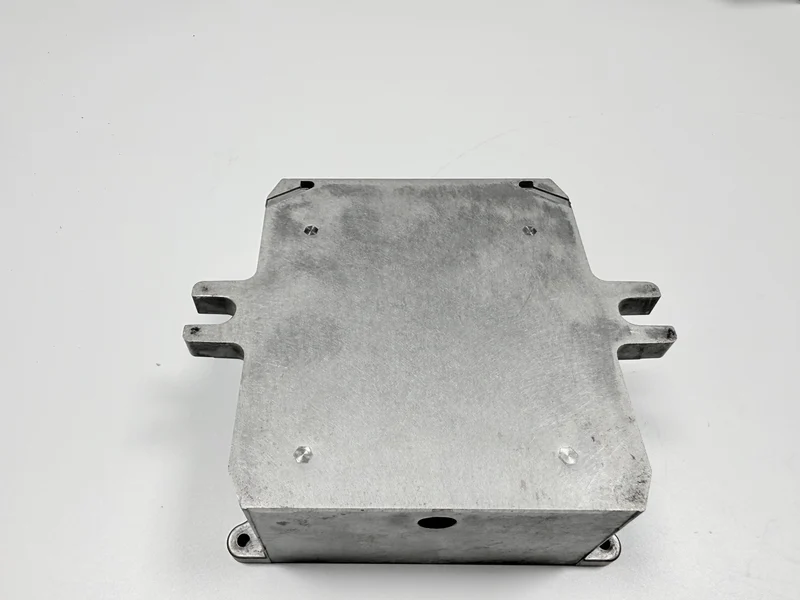
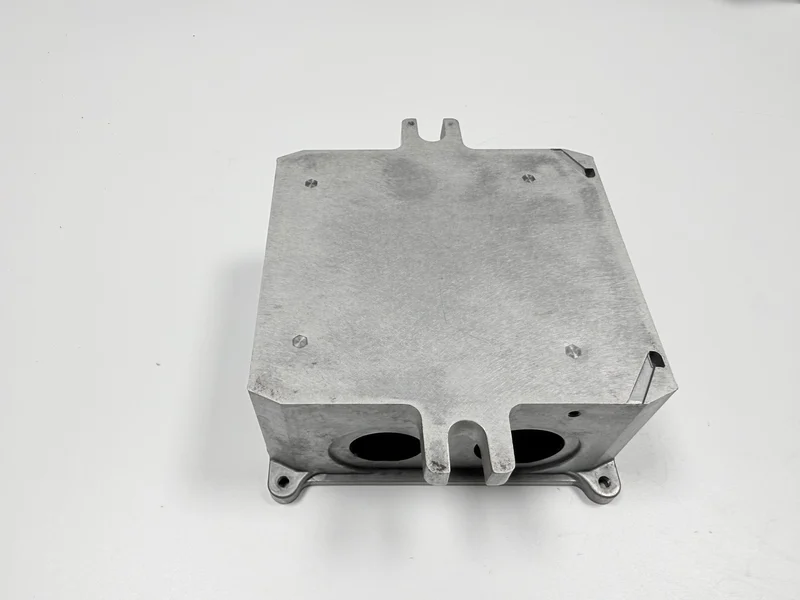
Что заменяет HPDC на коробке 120 × 90 мм?
Литьё под давлением заменяет гнутый стальной корпус или прессованный профиль, закрытый торцевыми крышками, и обмен переносит работу между прессом и верстаком. Гнутому корпусу форма не нужна, зато шов идёт по каждому углу.
При 120 × 90 × 45 мм и стенке 2,5 мм форма держит геометрию за один удар, а верстак — две фрезерованные плоскости, нарезанные бобышки и шаги покрытия. Первым закрывается число по стенке, и статья про стенку как отправную точку доказывает то же с другого конца. Стенка здесь первая, потому что она задаёт и заполнение, и вес.
Гнутый корпус несёт затраты на труд, литой — на форму, которую режут один раз, и небольшой заказ упирается в форму раньше, чем в металл.
Какие размеры фиксируют до резки формы?
Пять элементов закрывают до резки формы, потому что правка после резки — это работа по оснастке. Чертёж подписывают раньше, чем режут сталь. Два элемента — предельные значения, три — номинальные, и таблица их разделяет.
| Элемент | Цель по чертежу | Допустимый диапазон | Чем задаётся |
|---|---|---|---|
| Плоскостность привалочной поверхности | не более 0,10 мм | не более 0,10 мм | Форма и финишный проход |
| Контур по привалочной поверхности | 120 × 90 мм | ±0,3 мм | Форма и рез привалочной поверхности |
| Толщина стенки | 2,5 мм | 2,5 ± 0,2 мм | Форма и литник |
| Толщина ребра | 2,0 мм | Допуск не задан | Форма |
| Положение бобышки под M3 | не более Ø0,2 мм | не более Ø0,2 мм | Форма, затем метчик |
Там, где рёбра, окна и бобышки сходятся, элементы стенки решают, какие из этих пяти идут вместе. Одни держит форма, другие — фреза, и в таблице это видно по последнему столбцу.
Почему привалочная поверхность — база для фрезерования верха?
Привалочная поверхность служит базой, потому что по ней садится крышка, а плата висит на бобышках, которые от неё поднимаются, — значит, у любого другого реза есть от чего мерить.
Один проход не может обработать обе плоскости и удержать эту базу, поэтому цепочка идёт двумя: черновой проход по привалочной поверхности ставит базу, от неё фрезеруют верхнюю плоскость, затем снятие напряжений, затем чистовой проход по привалочной. Снятие напряжений — это нагрев, который сбрасывает внутренние напряжения, и в маршруте он стоит между двумя проходами. Этот порядок — гипотеза до утверждения литейным заводом.
База, взятая с верхней плоскости, переворачивает оба прохода. База на привалочной поверхности стоит одного решения на стадии чертежа; перенос её позже стоит второго установа на каждой коробке, а это уже не решение, а переделка оснастки.
Как стенка 2,5 мм заполняется вокруг рёбер 2,0 мм?
На этой форме литник, то есть канал, по которому расплав входит в полость, заложен в толстом сечении дна — до утверждения литейным заводом, — поэтому металл входит по дну, пересекает его и поднимается по стенкам 2,5 мм изнутри. Рёбра 2,0 мм питаются от стенки, с которой встречаются, и корень ребра, самый далёкий от литника, заполняется последним.
Окно типично и узко — расплав 650–680 °C, форма 200–230 °C, — потому что стенка застывает раньше рёбер. Опустите расплав — стенка может захолоднуть до того, как заполнятся рёбра; поднимите — корням нужно больше питания, чем литник способен пропустить.
Корень ребра — горячая точка: толстого сечения в детали больше нигде нет, и металл приходит туда последним. Страница про корень ребра объясняет утяжины на этой плоскости.
Где лежит окно расплава для тонкой коробки?
Окно задают три вещи, а не одно значение: подпрессовка, то есть второй, более высокий уровень давления в конце заливки, доводит его до 70–90 МПа, цикл идёт 55–75 с, а переливы стоят по четырём углам. Давление работает через литник по дну, поэтому стенка далеко от него видит меньше.
Цикл держит форму горячей между ударами, а четыре угловых перелива — карманы по краю полости, куда уходит холодный металл, — забирают фронт раньше, чем он дойдёт до корня ребра. Давление и цикл — типично, а раскладка переливов — цель по чертежу.
Раз цикл стоит на 55–75 с, машинное время — блок в смете, и более длинный цикл делает каждый удар дороже. В смете это отдельная строка, и вес детали её не задаёт.
Какие плоскости обрабатывают после литья?
Механообработка берёт две плоскости и один набор отверстий: привалочную поверхность, верхнюю и бобышки под M3. Литые плоскости сохраняют вид, который оставила форма. Бобышки — литые столбики под резьбу, и их торцы тоже идут под фрезу.
Цепочка идёт через литьё, обрезку литников, виброгалтовку, фрезерование привалочной поверхности и верхней плоскости, нарезание резьбы, очистку, покрытие с замаскированными сопрягаемыми поверхностями и окончательный контроль. Восемь шагов, и фреза с метчиком — те две операции, что меняют размер. Обрезка снимает литники и прибыли, виброгалтовка очищает деталь в среде абразивных тел, и обе стоят до фрезы.
Две плоскости за два установа — это две позиции, поэтому блок механообработки в смете делится там. Где окна и бобышки стоят относительно этих плоскостей, разобрано в статье про элементы, которым нужна фрезеровка. Два установа в смете не сливаются в один.
Почему бобышки под M3 нарезают после механообработки?
Резьба идёт после фрезерования, потому что метчик должен следовать за базой, которую фреза только что срезала. Нарежьте первой — резьба встанет там, куда её поставила отливка, и бобышка с плоскостью разойдутся на то, что сняла фреза.
Резьба, нарезанная в пористой литой бобышке, может срываться при сборке, а сорванная резьба отправляет в брак коробку, которая уже несёт обе фрезерованные плоскости. Брак на этой операции дорог именно поэтому.
Критерии приёмки для этой резьбы стоят на странице про срыв резьбы в списке вопросов ниже.
Почему сопрягаемые поверхности закрывают маской до покрытия?
Сопрягаемые поверхности несут маску, потому что плёнка 60–80 мкм между двумя плоскостями, которые должны сойтись, держит крышку над седлом. Маска закрывает участок, который не должен получить покрытие.
Маска — это пункт чертежа, а не расходник. На чертеже маски названы привалочная поверхность, торцы бобышек и каждое отверстие под M3, а как этот список строят по отверстиям, а не по площади, разобрано на странице про маскирование.
Эта коробка берёт две поверхности на разных гранях: порошок 60–80 мкм снаружи и проводящее оксидирование 0,3–1,0 мкм по MIL-DTL-5541 Type II в полости, где нужен путь заземления, и страница про проводящие покрытия разбирает эту плёнку. Порошок 60–80 мкм и испытание на решётчатый надрез, то есть на сетку царапин, относятся к порошковому покрытию; проводящее уходит по толщине и по контактному сопротивлению 2,5 мОм или меньше.
Как принимают привалочную поверхность 0,10 мм?
Плита и щуп 0,10 мм принимают привалочную поверхность: она лежит на плите, а лезвие не должно войти по периметру рамки. Щуп — набор лезвий нормированной толщины, и плита показывает всю рамку сразу. Отсчёт снимают со свободной детали, потому что плоскость, измеренная в приспособлении, читается по приспособлению.
Чистовой проход идёт последним в двухпроходном порядке, после снятия напряжений, если маршрут его включает. Пример из записи: шесть деталей из 200 на 0,15 мм, а повторная проверка после изменения процесса прочитала 0,06 мм.
Почему плоскость уходит под выталкиванием и зажимом — это к странице про привалочную поверхность, где та же проверка на плите.
Какие средства выпускают корпус с покрытием?
Коробку с покрытием выпускают шесть проверок. Привалочная поверхность идёт на плиту со щупом, положение бобышек — на КИМ, то есть на координатно-измерительной машине, остальные четыре несёт таблица ниже.
| Проверка | Норма | Правило приёмки | Средство |
|---|---|---|---|
| Резьба M3 | M3 | Проходной калибр проходит, непроходной — нет | Калибр-пробка |
| Проверочный момент | 2,5 Н·м | Держит, не проворачиваясь | Динамометрический ключ |
| Толщина покрытия, порошок | 60–80 мкм | В пределах полосы | Магнитный толщиномер |
| Адгезия покрытия, порошок | ISO 2409 ≤1, класс 1 или лучше | Класс 0 или 1 | Инструмент для решётчатого надреза |
| Лицевая поверхность | Не видно с 300 мм | Любой видимый след — брак | Лампа D65 |
Время на верстаке следует за шестью проверками, и плита с лампой D65 решают большинство споров, потому что обе судят плоскость, которую не видит ни одно другое средство. Покрытие, которое отслаивается на решётчатом надрезе, не проходит независимо от показаний толщиномера, поэтому оба отсчёта идут в один отчёт. Порядок проверок один и тот же на каждой детали.
Когда гнутый или прессованный корпус выгоднее?
Гнутый корпус выигрывает, когда заказ слишком мал, чтобы окупить форму, и когда экранирование не решает функцию. Прессованный выигрывает, когда сечение остаётся постоянным, а торцы закрываются крышками, потому что его оснастка дешевле формы. Разница между маршрутами — в оснастке и в том, сколько работы остаётся на верстак.
HPDC выигрывает, когда одна деталь должна нести бобышки, окна и ровную привалочную поверхность, и когда заказ идёт достаточно долго, чтобы разложить форму. Форма окупается только на длинной серии.
Литьё и механообработка в одном заказе идут одной цепочкой, как в случае с алюминиевой крышкой корпуса.
Эта коробка обслуживает оборудование внутри помещений, и чертёж не заявляет ни уличной эксплуатации, ни соляного тумана. Просите стенку, положение бобышек и привалочную поверхность тремя отдельными строками, прежде чем выбирать процесс.
Из чего состоит смета на корпус HPDC?
Четыре блока покрывают восемь шагов, и форма несёт все четыре, не будучи ни одним из них. Литьё с обрезкой литников и виброгалтовкой берёт шаги с первого по третий, две фрезерованные плоскости с резьбой — четвёртый и пятый, а очистка, маска, покрытие и приёмочные проверки — с шестого по восьмой. Смета, то есть разбивка работ по блокам, читается по этим четырём строкам.
На коробке 380 г металл — одна из четырёх составляющих, и смета, построенная по весу, пропускает форму, два фрезерных прохода, маскирование и приёмочные проверки. Металл здесь не главное: остальные три блока — форма, механообработка и покрытие.
Форма одногнёздная, из H13, с проектным ресурсом 150 000 ударов, и эта часть сметы не двигается с заказом, поэтому короткая серия несёт большую её долю на каждой коробке. Снятие напряжений, где цепочка его несёт, добавляет загрузку печи между двумя фрезерными проходами и попадает в третий блок.
Четыре пункта остаются за литейным заводом: марка ADC12, раскладка формы и её проектный ресурс, снятие напряжений и чистота поверхности.
Присылайте чертёж с пятью закрытыми элементами, выбранной поверхностью и списком маски, а на первой детали проверьте привалочную поверхность и резьбу.
Вопросы и ответы
Что покупателю спросить до сметы на корпус?
Закройте пять элементов до резки формы, затем зафиксируйте чистоту поверхности и список маски до первой детали с покрытием.
