
Что такое стопорное кольцо безеля? Литьё Zamak 5 и посадка по лапкам
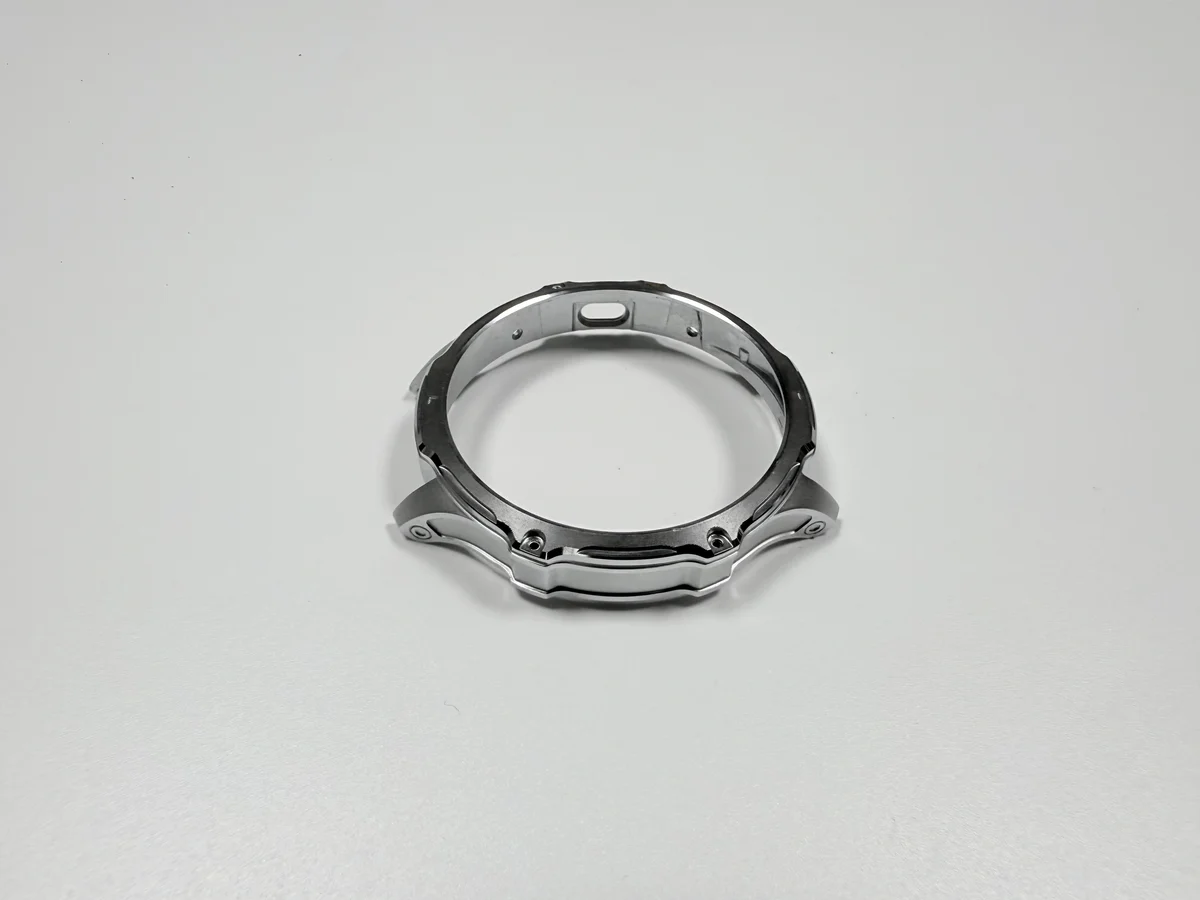
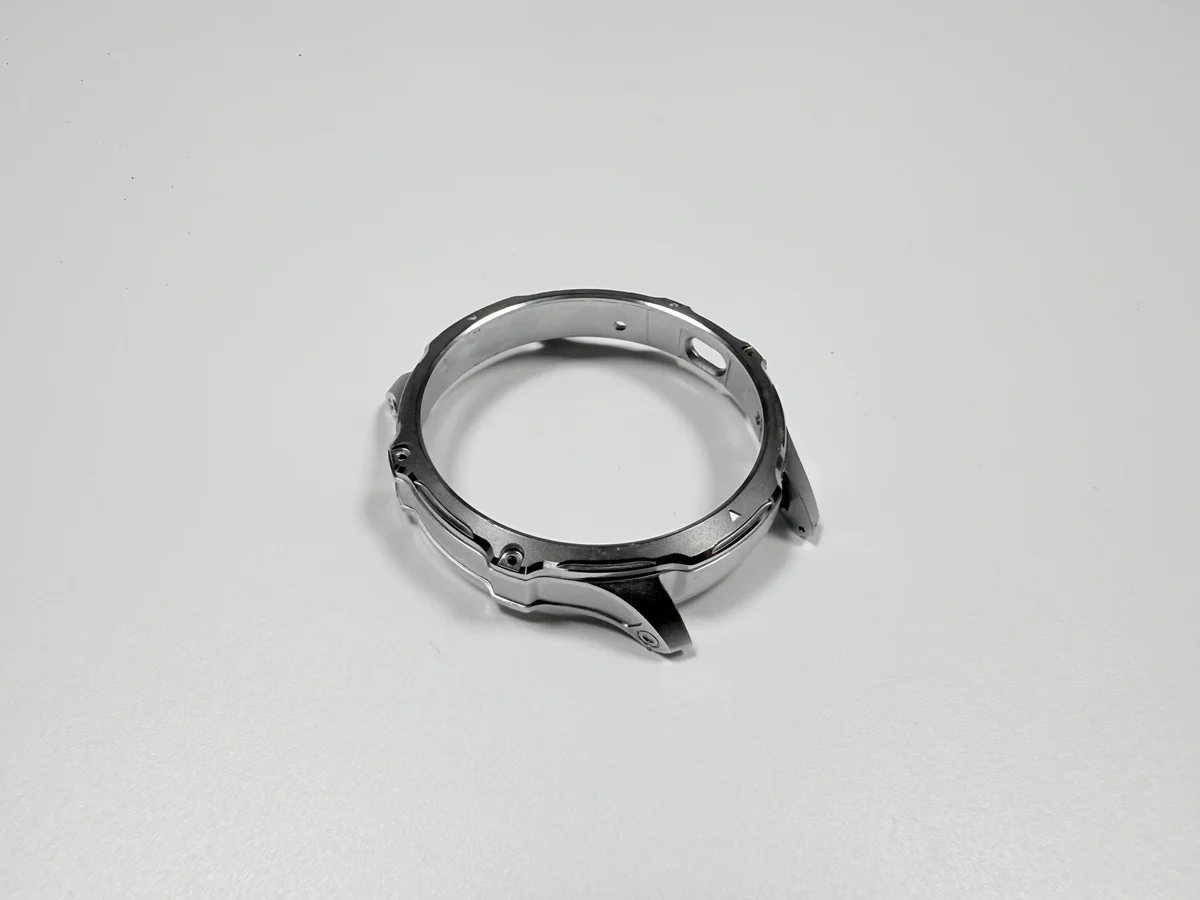
Стопорное кольцо безеля — это обод из цинкового сплава Zamak 5 со стенкой 0,8 мм, который прижимает стекло и фиксируется в стенке корпуса, поэтому сначала это несущая деталь и только потом декоративная. Литьё под давлением формирует обод и три внутренние лапки за один впрыск, без отдельной гибки и без сварки; каждый следующий шаг, от обрезки литников до покрытия, защищает ту посадку, которую дают эти лапки.
Деталь — кольцо Ø26×2,0 мм массой 1,8±0,2 г, отлитое из Zamak 5 по ASTM B86 AC41A. Сборку держат четыре значения: наружный диаметр Ø26,0 0/–0,05 мм, стенка 0,8±0,05 мм, высота лапки 1,2±0,05 мм у трёх лапок через 120° и плоскостность 0,05 мм. Все четыре — цели чертежа, а не замер, снятый с одной партии, поэтому по ним настраивают инструмент и строят приёмку, а не судят о конкретной отливке.
Что держит стопорное кольцо внутри корпуса часов?
Кольцо держит стекло, зазор между стеклом и корпусом и квадратную посадку — ровную площадку под кромку стекла, которая выравнивает стекло относительно корпуса. Три лапки давят на кромку стекла через 120°, поэтому зажим приходит в три точки, а не по сплошному ободу: между лапками стекло остаётся свободным, и держится оно только там, где его касается металл.
Наружный диаметр центрует сборку в отверстии корпуса, а основание кольца ложится на дно корпуса — это база, от которой начинается любой отсчёт. Кольцо входит за один ход и больше не обслуживается: второй установки в ремонте у него нет. Отверстие, в которое оно садится, прорезано в среднем корпусе часов, и оно задаёт ответный контур для наружного диаметра.
Какие три признака задают его допуск?
Допуск задают три признака: наружный диаметр, высота лапки и плоскостность основания; положение лапки по Ø0,1 мм и толщина стенки задают не допуск, а прочность. Наружный диаметр имеет номинал 26,0 мм, и всё поле 0,05 мм лежит в минус, поэтому кольцо может выйти меньше номинала, но никогда больше. Высота лапки двусторонняя, 1,2±0,05 мм, потому что лапка касается стекла только с одной стороны, и запас ей нужен в обе стороны. Плоскостность 0,05 мм решает распределение нагрузки: качающееся основание отдаёт весь ход одной лапке, а две другие в это время не работают.
Зачем кольцо льют, а не штампуют из нержавеющей стали?
Литьё выигрывает там, где лапка является частью формы, а стенка настолько тонкая, что формовка стоит дороже плавки. Штампованное кольцо из нержавеющей стали прочнее, зато три загнутые внутрь лапки требуют нескольких последовательных вытяжек, и ступень под стекло всё равно приходится резать отдельно. При литье лапка не приваривается и не приклёпывается: она выходит из той же полости, что и обод.
Цинковое литьё даёт эту ступень почти в размер, деталь хорошо покрывается прямо в литом состоянии, а плотность 6,6 г/см³ выводит это кольцо на 1,8±0,2 г. Плата за такой маршрут — постоянная оснастка: восьмигнездовая вставка из стали 8407 с проектным ресурсом 500 000 циклов, разнесённая на кольца, которые её делят. Чем меньше серия, тем тяжелее она несёт этот блок затрат. Выбор марки разобран в разделе цинковые сплавы.
Почему стенку 0,8 мм с тремя лапками трудно отлить?
Стенка 0,8 мм заполняется только внутри узкого окна, а лапки стоят в конце пути потока, где металл самый холодный. Типичные настройки — 400–420 °C расплава, 150–180 °C формы, 20–30 МПа и цикл 15–25 с; вне этого окна стенка даёт недолив или облой. Окно — не рекомендация, а граница, внутри которой стенка заполняется целиком.
Питатель и перелив решают, где застынет последний металл. Центральный питатель с переливом снаружи корней лапок питает корень, пока тот застывает: питатель стоит внутри, перелив снаружи, а корень оказывается между ними на пути потока. Это цель чертежа, а не правка на обрезке. Ниже 0,8 мм окно сужается быстрее, чем растёт экономия массы, как показывают рекомендации по тонкостенному литью для рёбер и бобышек.
Как высота лапки решает, держится ли стекло?
Высота лапки — расстояние от основания кольца до торца лапки, и это единственный размер на детали, который отказывает с обеих сторон. При плюсе 0,05 торец поднимает стекло с посадки, при минусе 0,05 не достаёт до кромки стекла. В обе стороны кольцо негодно, разная только картина отказа.
Высоту задаёт подрезка внутренних лапок после литья, поэтому одна форма её не держит. Это единственная операция, которая меняет высоту после того, как металл застыл. Снимете мало — лапка стоит высоко, снимете много — кольцо уходит в брак, и нарастить снятое уже нельзя. Постобработка читает высоту микрометром-высотомером на каждой детали и от основания, потому что основание служит опорой, а торец — только ответной кромкой. Подрезка считается отдельной операцией; смета, где она спрятана в галтовку, короче на одну строку.
Что покрытие делает с посадкой 26,0 мм?
Покрытие добавляет металл на каждую открытую поверхность, а на одностороннем диаметре эта добавка вычитается из посадки. Никель 3–5 µm на сторону увеличивает диаметр на 0,006–0,010 мм, а трёхслойный стек Cu/Ni/Cr 13,1–20,3 µm на сторону — на 0,026–0,041 мм. Оба числа — расчётные примеры, а не замер конкретного лота.
Против поля 0,05 мм трёхслойный стек тратит больше половины запаса. Деталь, доведённая до готового размера до покрытия, приходит на пресс слишком большой, поэтому чертёж обязан сказать одно из двух: размер до покрытия или после. Приёмка — калибр-кольцо, а не пробная посадка в корпус, потому что корпус в цеху изношен. То же приращение видно на корпусе с покрытием из того же сплава.
Почему покрытие внутри кольца тоньше?
Внутренняя полость покрывается тоньше наружной поверхности, потому что полость экранирует ток; потеря здесь геометрическая, а не брак ванны. Плотность тока в углублении падает, поэтому плёнка там первой уходит ниже приёмочных 3 µm, пока наружный обод ещё держит 3–5 µm.
Покрытие судят там, где стоит сам интерфейс: на торцах лапок и на внутренней ступени, и читают рентгеном, а не глазом. Управление живёт в приспособлении, где вспомогательный анод подаёт ток в полость. Приспособление считают на партию, поэтому кольцо массой 1,8 г может нести стоимость покрытия, которую задаёт не металл, а оснастка.
Какой калибр ловит каждый отказ?
У каждого вида отказа есть свой калибр, который его доказывает, и штангенциркуль не доказывает ни одного. Высоте лапки нужен микрометр-высотомер с отсчётом от основания, наружному диаметру — калибр-кольцо на Ø26,0 мм, то есть жёсткое кольцо с проходной и непроходной стороной, плоскостности — плита и щуп. Прессу нужен стенд усилия с ответным корпусом, толщине плёнки — рентген, а адгезии — термоудар по ASTM B571, то есть резкий перепад температуры, и 96 ч соляного тумана по ASTM B117.
Калибр закрывает спор только тогда, когда назван и этап. Диаметр, снятый после покрытия, включает слой, снятый до — нет, и одно и то же кольцо проходит по двум разным размерам. Поэтому в приёмке пишут и размер, и этап, на котором его сняли.
| Интерфейс | Держит | Несущий признак | Чем доказано | Вид отказа |
|---|---|---|---|---|
| Кромка стекла | Зажим в трёх точках | Высота лапки | Микрометр-высотомер | Стекло поднимается или получает точечную нагрузку |
| Отверстие корпуса | Центровка и удержание | Диаметр до покрытия | Калибр-кольцо | Посадка тугая или свободная |
| Дно корпуса | Прилегание под прямым углом | Плоскостность основания | Плита и щуп | Весь ход берёт одна лапка |
| Путь запрессовки | Посадка за один ход | Радиус корня | Стенд усилия | Корень трескается на прессе |
| Покрытые поверхности | Коррозия и внешний вид | Ток в полости | Рентген | Голое покрытие в полости |
Когда стопорное кольцо отказывает в работе?
Кольцо отказывает, когда корпус перестаёт быть сухим закрытым объёмом или когда ремонт требует снять его и поставить обратно. Служит оно в полости корпуса, без коррозионной среды и под задней крышкой; для сухой сборки оно и сделано.
Три отказа объясняют большинство возвратов: корень лапки, трескающийся, когда пресс проходит за упор 80–200 Н; покрытие, читающееся внутри голым металлом; и наружный диаметр, который не входит.
Вне этих условий механизм не держит. Повторная разборка, солёная вода, долгое истирание полированной поверхности или путь нагрузки, которому нужно больше прочности, чем несёт цинковая стенка 0,8 мм, толкают деталь в сторону нержавеющей стали.
Пришлите чертёж с отмеченным основанием, диаметром до или после покрытия и высотой лапки, плюс корпус, относительно которого читают усилие запрессовки.
Вопросы и ответы
