
Что такое средник корпуса? Литьё Zamak в четырёх посадочных местах
Средник — тело между безелем и дном; в квадратном корпусе 38,0×38,0×9,5 мм он несёт все посадочные места сборки. Zamak 5 по ASTM B86 AC41A, цель 12±1 г, стенка 0,9–1,2 мм, Cu/Ni/Cr 18–27 мкм на грань. Литьё под давлением цинка задаёт форму один раз, четыре реза после отливки задают посадки.
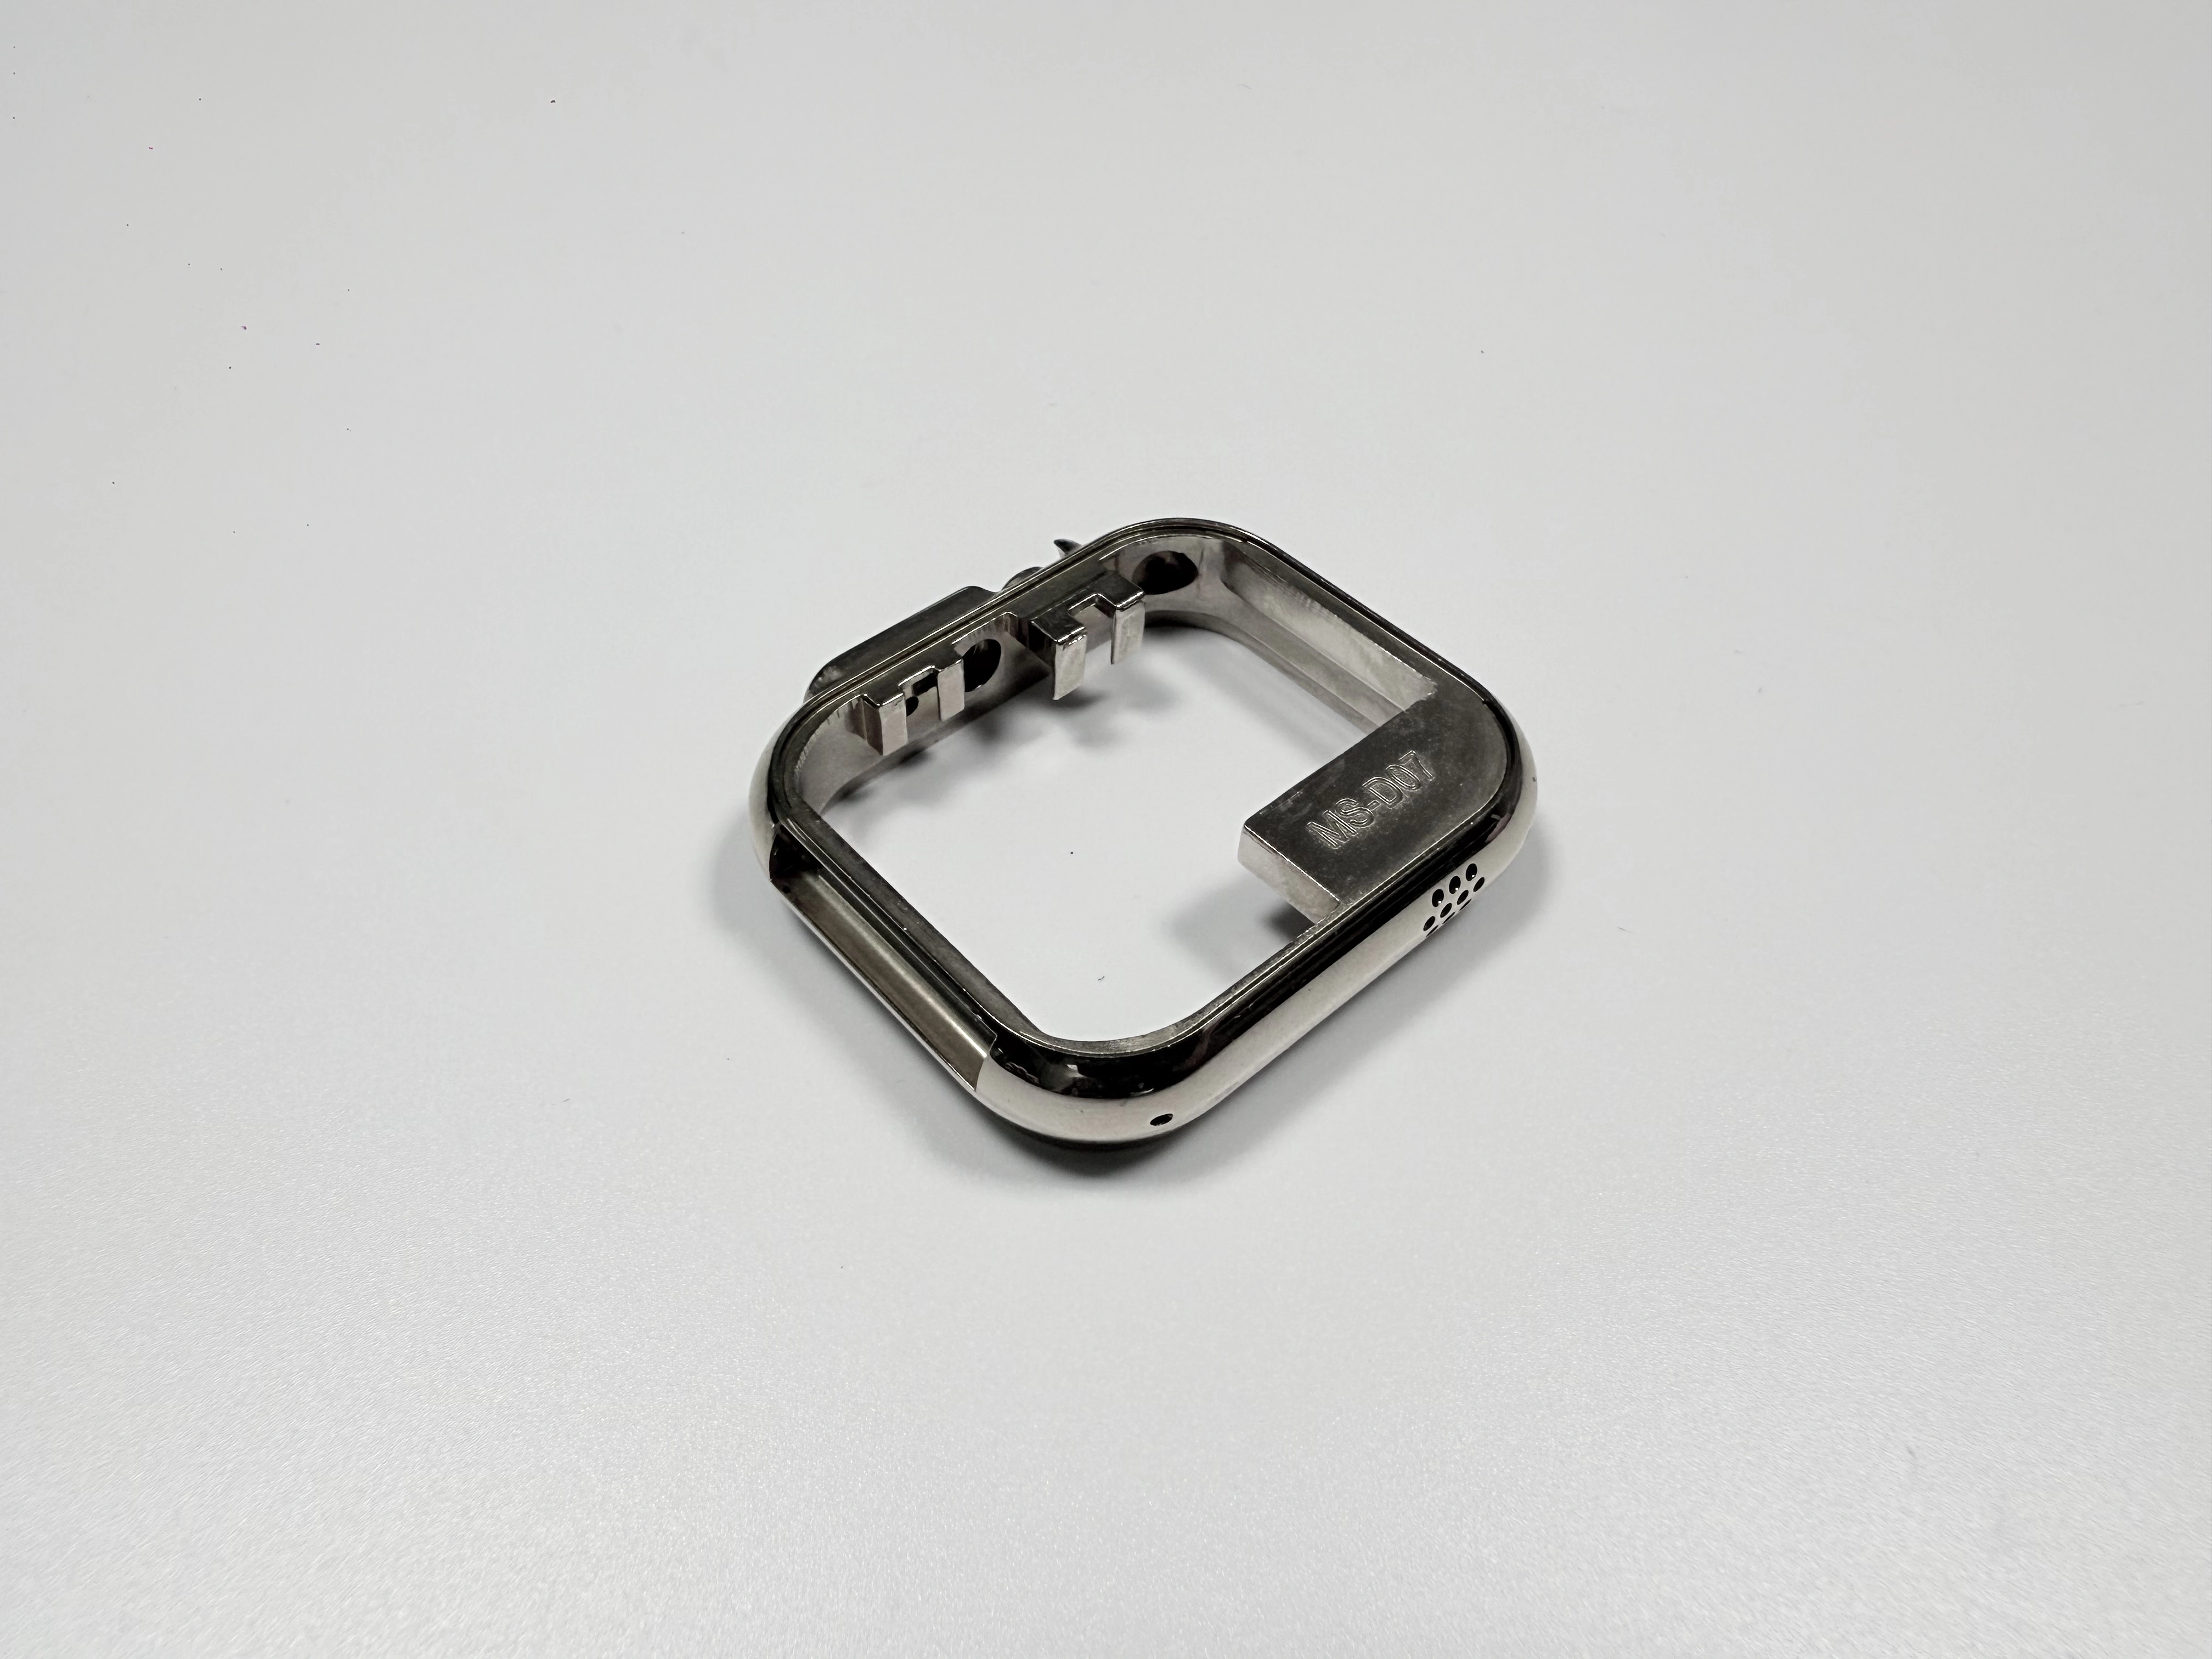
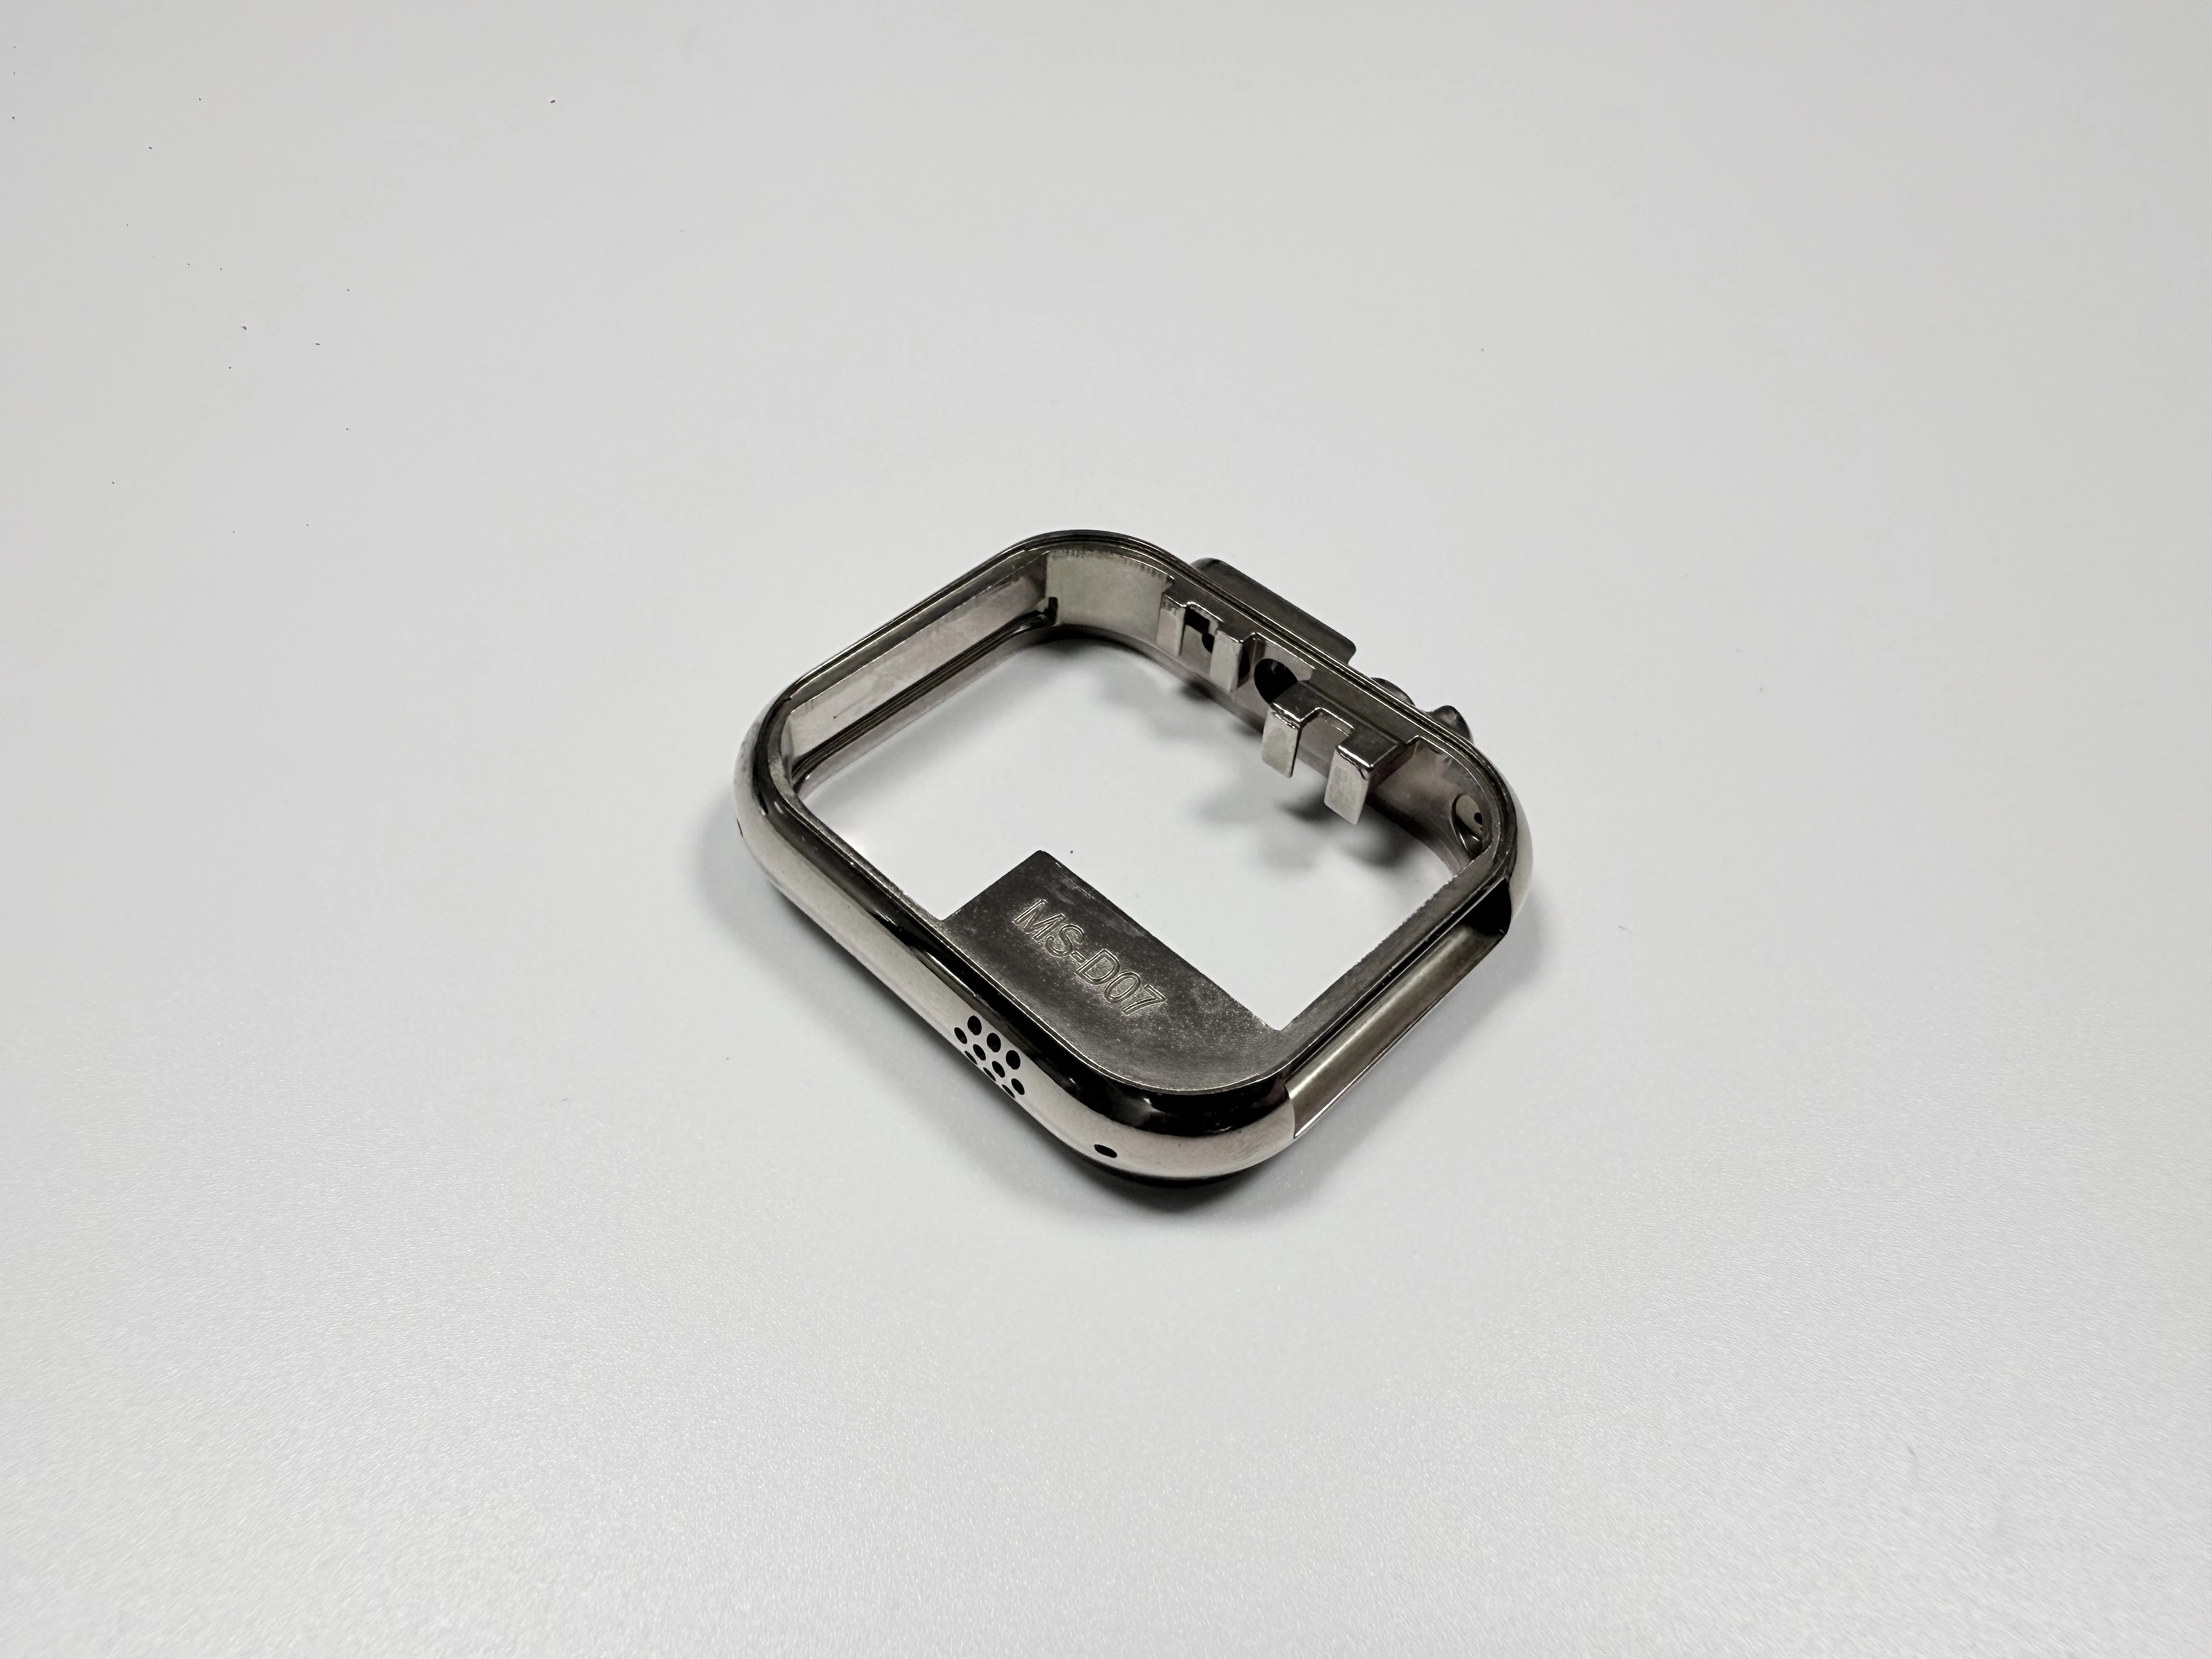
Что средник держит в корпусе?
Средник — путь усилия от стекла к запястью: безель садится сверху, дно закрывает снизу, кольцо механизма падает в полость. Сверху три нагрузки: высота 9,5±0,1 мм, сжатие прокладки дна и два отверстия ушек под шпильки.
Ни одно место не вернуть на сборке, потому что у встречной детали нет второй опоры. Поэтому четыре места режут от одной базы, за один установ.
Какие четыре интерфейса задают допуск средника?
Четыре интерфейса решают посадку: место безеля, место механизма, отверстие головки и два отверстия ушек. Зеркальная ступень идёт 0,03 мм односторонней полосой (0–0,03), полость 30,0 мм с 0,05 мм сверху и 0 снизу, отверстие головки Ø3,0 мм так же, отверстие ушка Ø1,5 мм с 0,03 мм сверху и соосностью Ø0,05 мм на оба.
Каждое — отдельный рез, поэтому лишняя база на чертеже стоит строки в смете.
Почему средник льют из Zamak 5, а не фрезеруют?
Четыре места, вырезанные из стального бруска, требуют траекторий и установов на каждое. Zamak 5 даёт эту форму за один ход, и механике остаются только четыре места с допуском. Плотность 6,6 г/см³ держит цель 12±1 г.
Цена — форма. Механика кладёт стоимость в минуту на деталь, форма платится один раз и делится на партию. На малой партии доля формы несёт цену детали, поэтому литьё может быть дороже фрезеровки на прототипе; кривые пересекаются по количеству.
Почему стенка 0,9 мм усложняет отверстие Ø1,5 мм?
Отверстие Ø1,5 мм шире стенки 0,9 мм, которую проходит. На ушке сверло выходит в воздух, и последний полуоборот кладёт всё усилие на тонкое кольцо. Стенка не утончается в работе, она сдаётся в момент выхода.
Эта геометрия делает подачу управляющей переменной. Скол устья больше 0,1 мм — брак, а зачистка выходит за 0,03 мм сверху. 0,9–1,2 мм — полоса проекта, нижняя граница которой задаёт цикл сверления.
Что двигает скол сильнее — подача или сплав?
В момент пробоя подача двигает скол сильнее сплава. Zamak 5 не рвётся на выходе, он закатывается, и остаток усилия тянет этот валик. Со сниженной подачей та же стенка держит чистую кромку.
Один пример это оцифровывает: из 300 деталей девять имели скол устья, после фаски и снижения подачи — ноль. Причина в цикле сверления, поэтому деньги идут в фаску и в такт, а не в другой сплав и не в переделку формы.
Как покрытие 18–27 мкм усиливает ступень 0,03 мм?
При 18–27 мкм на грань (Cu/Ni/Cr) ступень 0,03 мм — это 30 мкм, и покрытие занимает 60–90 %. По диаметру оно ложится с двух сторон, 0,036–0,054 мм, шире, чем 0,03 мм сверху у отверстия ушка.
После покрытия ступень уже не исправить: рез вскрывает цинк, отсутствие реза оставляет припуск. Поэтому место режут до линии покрытия. Поскольку ступень решает, будет ли второй рез или вся партия, чертёж указывает, действуют ли 0,03 мм до или после покрытия. Выбор системы слоёв описан в вариантах отделки цинкового литья.
Как положение питателя и перелива меняет скол?
Две решения формы двигают скол: где стоит питатель (вход металла в гнездо) и где перелив (канавка холодного металла). Питатель — на толстом ушке на 12 и 6 часах, перелив — на 3 часах по обе стороны паза. Питатель обязан стоять на бобышке ушка, и цена в том, что последний металл приходит рядом со стенкой 0,9 мм, которая принимает как раз отверстие.
Форма идёт на четырёх гнёздах в стали 8407 и рассчитана на 300 000 ходов. Четыре гнезда учетверяют цену неверного питателя, а стоимость формы делят на партию, а не на число гнёзд. Положение решает и то, кончится ли пора в металле, который срежут, или на видимой грани. Питатель внутри формы: менять его после резки — работа по форме, а не настройка.
Какое средство ловит 0,03 мм до покрытия?
Место 0,03 мм читают на плите щупом, отверстие ушка — калибром, соосность — на КИМ, толщину слоя — рентгеном.
Три испытания держат три слоя: термоудар ASTM B571 при 200 °C в течение 1 ч для адгезии, B117 240 ч как барьер, B368 CASS 48 ч при классе 9 для видимой грани.
Таблица ниже — качественный обзор, а не критерий приёмки. Приёмка — в пределах из текста и в трёх испытаниях.
Дефект | Что его двигает | Где его ловят |
|---|---|---|
Скол устья отверстия ушка | Усилие на пробое | Калибр и плита |
Скруглённый паз под головку | Круг полировки на тонкой кромке | Сравнение контура |
Пузырь | Закрытая пора под покрытием | Термоудар |
Отверстие ниже размера после покрытия | Прирост слоя по диаметру | Калибр |
Постобработка на CNC задаёт места и отверстия до линии покрытия, а обработка на CNC держит базу, от которой читают средства. Читают один раз до покрытия и ещё раз после по чертежу. Деталь, упавшая после покрытия, уже оплатила покрытие, поэтому средство до ванны дешевле доработки.
Почему средник из Zamak 5 отказывает?
Три условия ломают его: обещание герметичности при погружении, грань под долгим абразивом, стенка ниже 0,9 мм. Проект рассчитан на нарядные часы, которые держат пот, трение и бытовые удары. Если условие выходит за эту линию, пот и трение первыми берут 18–27 мкм на ушках и трубке головки, где хром всего 0,1–0,3 мкм и стирается первым.
Стенка ниже 0,9 мм ломается на ходе пресса, и форма к тому моменту оплачена. Выход — фрезеровка из нержавейки, которую бюджет 12±1 г не держит, либо крашеный цинк, который отдаёт 18–27 мкм и их стойкость к абразиву. Форма — фиксированная статья этого пути: как только условие выходит за линию, это выброшенные деньги. Та же линия проведена в случае другой детали из Zamak. Сначала условие, потом марка.
Частые вопросы
