
Что такое безельное кольцо часов? Литьё Zamak 5 и посадка с натягом
Безельное кольцо — это кольцо, которое давит на стекло и садится в отверстие корпуса, и оно отвечает за посадку раньше, чем за внешний вид. Работает ли оно, решают четыре интерфейса и три числа: круглость 0,05 мм, плоскостность 0,03 мм и 18–27 µm Cu/Ni/Cr, которые должна принять посадка с натягом.
Деталь — кольцо Ø35,0 мм из Zamak 5 по ASTM B86 AC41A, высотой 1,8±0,05 мм, массой 4,5±0,5 г, со стенкой 1,5–1,8 мм. Литьё под давлением даёт форму; точение, полировка и покрытие дают посадку.
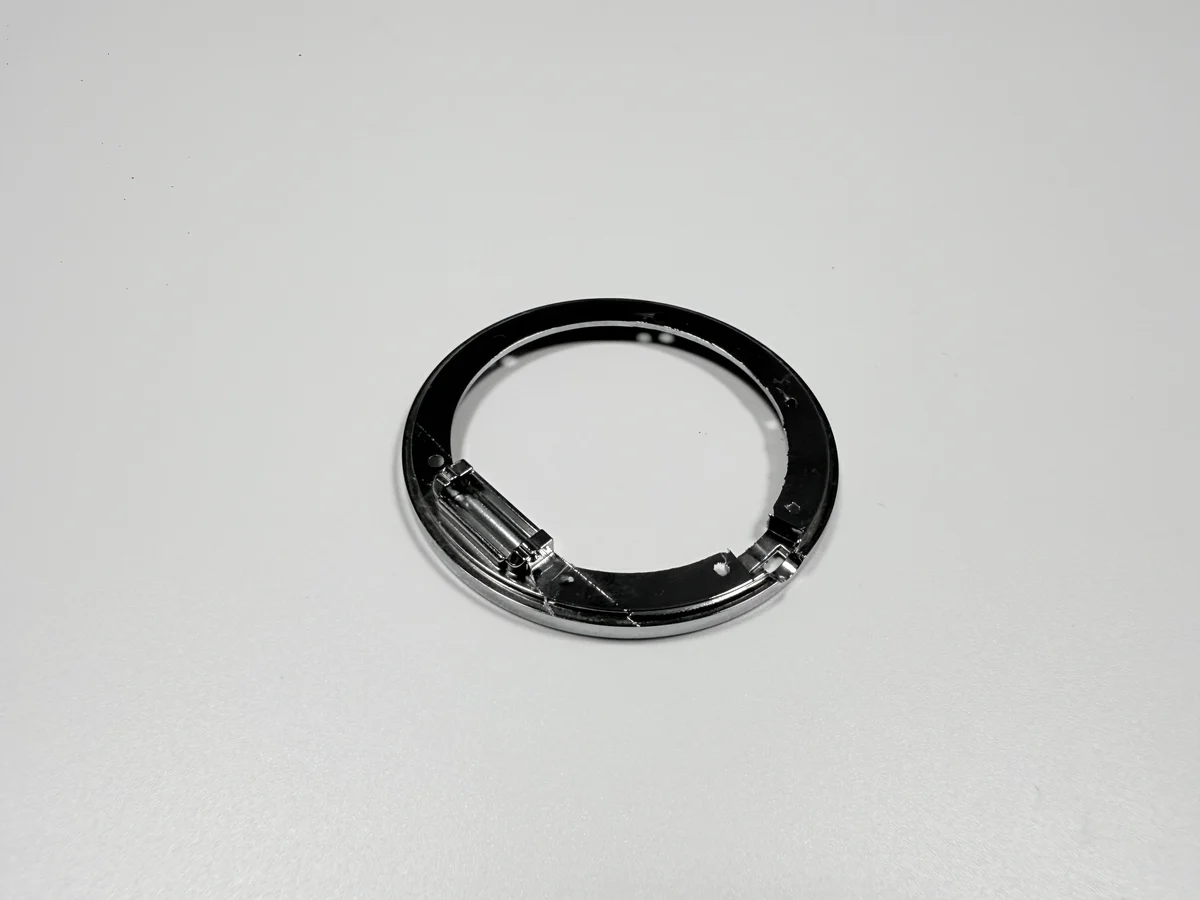
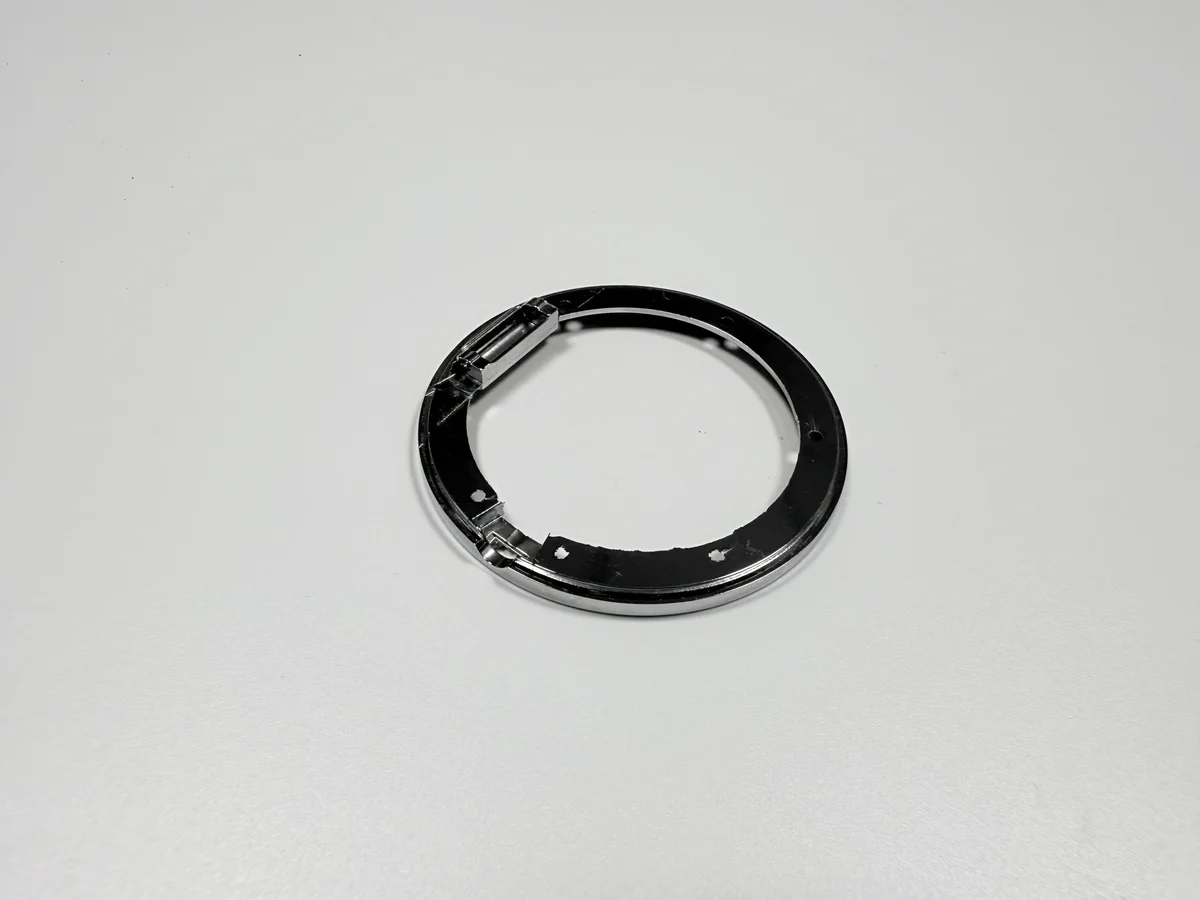
Что держит безельное кольцо в корпусе часов?
Кольцо держит стекло на месте и закрывает зазор между стеклом и корпусом. Внутренний уступ давит на кромку стекла, наружный диаметр садится в отверстие корпуса, а держится кольцо натягом и каплей клея.
Видимая сторона — та, на которую смотрит владелец: полированная и покрытая. Поверхности, которые несут посадку, точёные и лежат внутри сборки.
Две задачи тянут в разные стороны: полированной поверхности нужно мягкое обращение, посадке с натягом — определённая кромка. Процесс отделывает видимую сторону до того, как режутся поверхности посадки.
Какие четыре интерфейса задают его допуск?
Четыре: внутренний уступ, который давит на стекло, наружный диаметр, который садится в корпус, видимая сторона и торец внутреннего уступа, служащий базой.
База — торец уступа, и все отсчёты идут от него. Если перенести базу на наружную стенку, каждое измерение начнёт следовать за патроном: кулачки касаются именно этой стенки.
Дальше список допусков. Отверстие имеет +0,05/0 мм, потому что давит на стекло; наружный диаметр ±0,1 мм, потому что входит в корпус; высота ±0,05 мм, потому что на неё замыкается размерная цепь.
Почему кольцо льют из Zamak 5, а не точат?
Потому что тонкое кольцо с уступом и отверстием дорого резать из целого и дёшево отливать почти в размер. Zamak 5 заполняет стенку 1,5–1,8 мм за один впрыск, а точение снимает металл только с допусковых поверхностей.
Точение из нержавеющей стали даёт более твёрдое кольцо при большей массе и цене — как показывает проект с копилкой на другой детали.
У литейного маршрута есть постоянная статья затрат, которой нет у точения: пресс-форма. Шестигнездная форма, рассчитанная на 400 000 циклов, окупается только тогда, когда её разносит объём заказа.
Почему стенку 1,8 мм трудно держать при круглости 0,05 мм?
Потому что стенка тонкая настолько, что деформируется в патроне. Три кулачка на таком тонком кольце гнут его в треугольник, резец режет круг в изогнутом теле, а после разжима кулачков кольцо пружинит обратно.
Пресс-форма тоже важна: тонкое кольцо остывает неравномерно и выходит из формы слегка некруглым, и эта ошибка переносится в первый проход.
Управление — в настройке точения: меньшее усилие зажима, опорное кольцо, один зажим на отверстие и наружный диаметр и запись о том, измерялось кольцо в приспособлении или свободным.
Что полировка делает с плоскостностью 0,03 мм?
Полировка тратит запас: она идёт до токарного прохода, круг снимает металл неравномерно, и часть плоскостности, нужной торцу уступа, уходит ещё до того, как уступ проточен.
Порядок выбран намеренно. Проточите уступ первым — и круг попадёт на него, а ни один полировщик не удержит 0,03 мм на торце 1,8 мм вручную.
Поэтому плоскостность проверяют на плите щупом после точения, и поэтому в чертеже сказано, к какому торцу относится требование. Значение 0,03 мм не на том торце — уже не допуск.
Как покрытие 18–27 µm меняет посадку с натягом?
Оно её закрывает. Слой ложится на отверстие и на наружный диаметр, и натяг 0,02–0,05 мм расходуется с двух сторон.
На диаметр 18–27 µm на сторону дают 0,036–0,054 мм — шире полосы натяга, поэтому кольцо, выточенное в готовое отверстие до покрытия, приходит слишком тугим. Строение слоёв описано в заметках об электроосаждении.
Приёмка — пробная запрессовка в ответный корпус с усилием 200–600 Н на этапе постобработки. Измерительный инструмент читает металл; только пресс читает металл вместе с покрытием.
Как положение питателя и переливов меняет поры?
Они решают, где застынет последний металл, и пористость собирается там. Кольцевой питатель с переливами по наружному диаметру вытесняет холодный металл наружу, от видимой стороны.
Сдвиньте перелив — и последний металл уйдёт за ним. Пора под видимой стороной после полировки становится раковиной; пора в металле, который срезают, исчезает.
Этап галтовки и полировки этого не исправит: он снимает металл с поверхности, а не заполняет полость под ней.
Какой инструмент ловит 0,03 до покрытия?
Плита и щуп для плоскостности, кругломер для окружности, нутромер для размера до покрытия, рентген для слоя и пробный пресс для посадки.
Отсчёты входят в отчёт по первому образцу вместе с этапом, на котором сняты: плоскостность, снятая после покрытия, включает слой, снятая до — нет.
Пробный пресс — последний рубеж и единственный, который подтверждает сборку, и именно его чаще всего нет в коммерческом предложении.
Почему безельное кольцо из Zamak 5 отказывает?
Из службы его выводят три условия: заявленная водозащита, которую он не держит, длительное истирание видимой стороны или стенка ниже 1,5 мм, нужных отливке.
Покрытие тонкое, поэтому царапина, дошедшая до никеля, оставляет след, который полировка уже не снимет. Пот и трение — в пределах назначенной службы; камень и солёная вода — нет.
Когда условие выходит за эту черту, альтернативы — кольцо из нержавеющей стали или окрашенное цинковое кольцо, и то и другое меняет посадку и отделку. Решение принимают до того, как режется пресс-форма, потому что форма — постоянная статья затрат цинкового маршрута.
| Параметр | Цель | Допуск | Средство контроля |
|---|---|---|---|
| Наружный диаметр | Ø35,0 мм | ±0,1 мм | Микрометр |
| Отверстие | Ø32,0 мм | +0,05/0 мм | Нутромер |
| Круглость | 0,05 мм | 0,05 мм макс. | Кругломер |
| Плоскостность | 0,03 мм | 0,03 мм макс. | Плита и щуп |
| Усилие запрессовки | 200–600 Н | 200–600 Н | Пробный пресс с корпусом |
Пришлите четыре интерфейса вместе с чертежом. Тогда кольцо можно оценить против средства контроля и этапа, а точение и покрытие посчитать по тем же числам.
Вопросы и ответы
