
铸件供应商:如何在询价前比较过程控制
铸件供应商应该根据他们能为所需零件提供的证据进行比较,而不是根据一份宽泛的设备清单或一份精美的能力页面。在发出询价(RFQ)之前,应明确合金、铸造路线、几何形状、数量、成品状态、功能接口、缺陷风险和检验要求。然后让每家供应商解释其路线如何控制这些条件。一家能够生产类似形状的铸造厂并不自动适用于压力边界、机加工轴承座、外观壳体或受管制材料。
比较应将过程控制与贸易或协调分开。谁设计模具?谁控制熔体或炉料?谁加工基准?谁进行精加工和检验?当铸件在机加工后出现缺陷时,谁负责纠正措施?明确的责任很有价值,因为许多铸造缺陷只有在下游工序后才能显现。买方在选择最低初始报价之前,应看到交接点。
从工艺匹配开始,而不是供应商规模
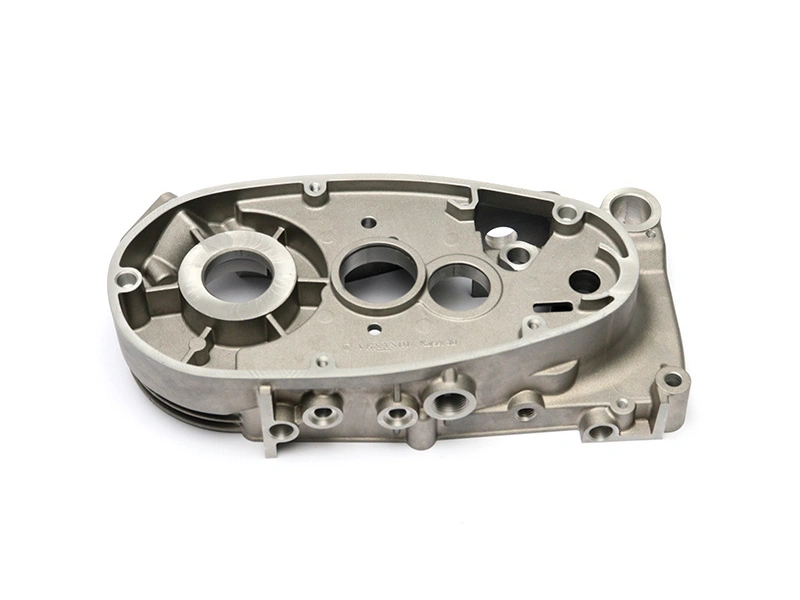
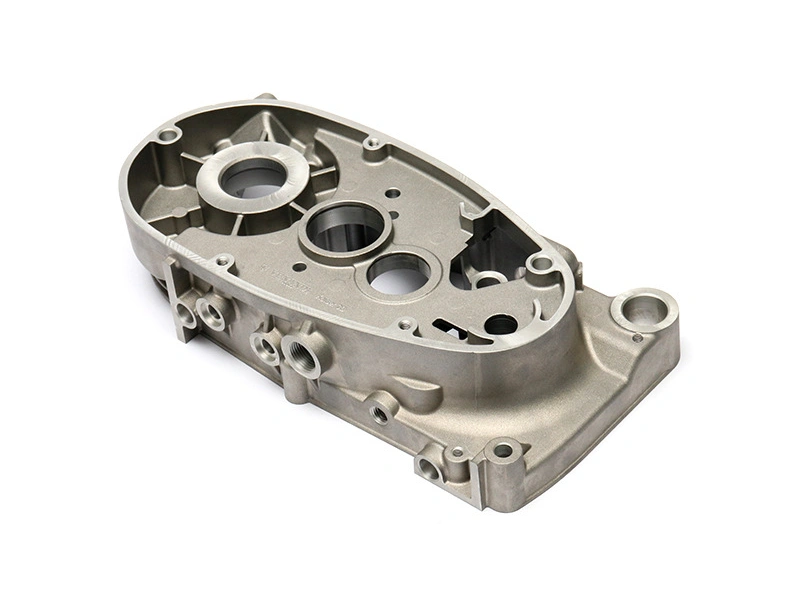
第一个筛选问题是供应商的工艺是否适合零件的几何形状和成品要求。砂型铸造、重力铸造、压铸、熔模铸造、离心铸造以及从毛坯加工解决不同的问题。选择会影响拔模斜度、型芯、表面、壁厚过渡、生产数量、模具和成本。供应商应能解释其提议的路线为何适合该零件,以及哪些特征需要重新设计、机加工或改变验收状态。
要求供应商在图纸上识别路线的敏感特征。对于铸件,这些可能包括长而薄的壁、大的凸台、深的型芯、分型面、偏远角落、压力边界或将要被切除的表面。回应应描述预期的缺陷风险和提议的证据。诸如“高质量”或“严格控制”之类的通用术语,除非与特征、工艺步骤和测量相关联,否则没有用处。
使用证据矩阵来比较报价
为每家供应商准备相同的证据问题。要求提供材料标识、模具概念、工艺流程、机加工计划、精加工顺序、检验设备、样品状态和变更控制。回应不需要透露机密的内部配方。它应足够详细,以显示谁负责每个要求,以及失败结果将如何被调查。
| 买方关注点 | 供应商的证据 | 决策用途 |
|---|---|---|
| 合金标识和状态 | 指定牌号、批次或炉次可追溯性、证书范围 | 确认材料是按规格购买的 |
| 几何形状和填充 | DFM审查、分型和型芯方案、试验观察 | 显示路线是否解决了敏感特征 |
| 机加工接口 | 基准顺序、余量计划、夹具和测量状态 | 将铸造变化与成品零件控制分开 |
| 内部或压力风险 | 针对失效模式定义的测试或内部检查 | 防止表面检查被视为证据 |
| 生产变更 | 修订记录、模具历史、批准和围堵流程 | 在投产后保护已批准的流程 |
在适当的层面审查材料和熔体控制
材料证书只有在范围和可追溯性明确时才有用。确认管理指定、化学或状态要求、产品形式,以及证书、熔体或炉料与交付批次之间的关系。如果供应商混合回炉料、添加元素或购买锭料,询问材料如何标识,以及不合格结果如何被围堵。不要在没有说明铸造工艺和样品状态的情况下要求性能数值,因为那样数值才有意义。
对于铜、铝、锌、铁或其他合金,图纸和采购规范应识别任何受限元素或市场要求。如果供应商提出替代牌号,要求对驱动原始选择的性能进行受控比较。替代可能会改变机加工性、耐腐蚀性、磨损、热响应或表面处理的适用性。买方应批准受影响的要求,而不仅仅是供应商的材料标签。
设备清单需要操作背景
产能清单是起点,而不是匹配的证据。机器的标称尺寸并不显示供应商是否拥有正确的模具、炉子、型芯实践、修边方法、机加工夹具或检验设备。询问类似几何形状如何发布,哪些操作在内部完成。如果某一步骤外包,识别分包商的责任、可追溯性和纠正措施路径。目标不是收集更长的机器清单,而是理解完整的路线。
员工经验也很重要,但它应通过供应商处理图纸审查、试验、不合格和变更的方式来证明。有用的技术回应会指出假设并询问缺失的信息。它不会在看到零件和检验要求之前承诺公差、表面处理、交付或使用寿命。
在授予合同前检查下游操作
许多供应商的比较止步于毛坯铸件价格。这可能隐藏了机加工余量、修边、去毛刺、清洁、精加工、检验、包装和废品围堵。要求从模具到成品零件的工艺流程。如果孔或密封面是功能性的,询问在哪里加工以及从哪个基准加工。如果需要涂层,询问遮蔽、预处理、厚度和外观如何控制。纽威的后机加工路线可以作为此完整比较的一部分进行审查。
成品检验应与产品状态匹配。粗糙铸件的尺寸报告不能代替加工界面的报告。涂层报告不能代替泄漏测试。视觉批准不能显示亚表面状况。要求供应商列出每项测试的样品状态,并识别使用的设备、基准或夹具。
询问供应商如何从失败的样品中学习
第一次试验很少能回答所有生产问题。重要的是供应商是否记录缺陷、隔离可能的原因、提出纠正措施并验证更改后的状态。记录应标识模具修订、合金批次、工艺状态、样品和检验结果。如果浇口、排气、镶件、型芯、夹具或表面处理发生变化,新的修订应可见。
询问当生产批次在机加工或装配后失败时会发生什么。供应商应能围堵受影响的批次、保留样品、追溯上游和下游操作,并与买方商定处置方式。这种回应比不合格品的零缺陷声明更能揭示工艺成熟度。
准备使供应商回应可比较的询价单
包括图纸、模型、修订版、材料、分阶段数量、铸造路线(如果受限)、功能特征、表面处理、包装、检验和要求的记录。说明供应商可以提议什么,以及未经批准不得更改的内容。将模具、铸件毛坯、机加工、精加工、检验、验证和重复性单位成本分开。询问型芯、分型线、余量、夹具和废品/返工处理的假设。
当买方想要一个连贯的铸造范围时,可以考虑纽威的金属铸造路线。重要的比较是报价附带的证据和责任。一个根据图纸解释路线的供应商比一个只重复材料或机器名称的供应商更能为采购团队提供依据。
阅读供应商回应,了解具体决策
有用的供应商回应会指明铸造路线、材料状态、分型和型芯假设、敏感特征、机加工状态、表面处理、检验和外包步骤。它还应识别供应商在没有最终图纸或工艺试验的情况下无法确认的内容。这种资格回应比机器清单更有价值,因为它显示了供应商是否理解买方的失效模式。
寻找可测量或可观察的证据,但不要要求没有定义测试状态的数字。公差取决于尺寸、几何形状、基准、模具、合金和测量条件。压力结果取决于成品壁厚、测试介质、夹具、持续时间和标准。腐蚀结果取决于流体、温度、暴露、表面和配合材料。说明这些条件的供应商使报价更容易审计,即使最终值必须等待试验。
使用技术审查来确认文件
如果可能进行供应商访问或远程技术审查,使用与询价相同的顺序。从进料图纸和材料记录开始,遵循模具和熔体路线,检查铸造和机加工交接,然后审查不合格和变更记录。询问供应商在零件在铸造、修边、机加工、精加工和包装之间移动时如何识别。目标是验证责任和可追溯性,而不是简单清点设备。
要求查看模具磨损、排气清洁、冷却检查和夹具维护的记录方式。铸造厂可能有很强的初始样品,但如果维护不规范,仍可能失去控制。同样,机加工供应商可能在使用掩盖铸造偏移的夹具时保持孔径。技术审查应跟随零件从一个操作到下一个操作的实际风险。
将价格与控制风险所需的工作进行比较
低的铸造价格可能不包括模具、机加工余量、精加工、检验、样品零件或围堵。较高的价格可能包括买方不需要的操作。要求每家供应商分解路线,以便买方有意识地决定。将模具和工程成本、毛坯铸造、修边和清洁、机加工、精加工、检验、包装、样品批准和维护分开。这也使未来的设计变更更容易定价。
考虑失败特征的成本,而不仅仅是额外操作的成本。将浇口远离密封面可能会减少返工,即使它增加了修边工作。从稳定的基准加工孔可能比留下型芯孔更昂贵,但它可以保护装配。表面测试或泄漏测试可能比目视检查更昂贵,但可以回答否则会出现在客户处的失效模式。供应商应描述权衡,以便工程可以选择正确的控制。
不要将不可比较的样品视为证据
来自不同供应商的样品只有在零件修订版、材料、铸造路线、机加工状态、表面处理和检验方法一致时才可比较。一家供应商可能展示机加工和涂覆的零件,而另一家展示毛坯铸件。一家可能使用生产模具,而另一家使用临时模型。要求每位候选人标明样品状态和包含的证据。如果样品是在不同的验收边界下准备的,外观更好的样品并不一定是更好的工艺。
当供应商提议替代工艺时,比较成品零件和完整路线。不同的铸造工艺可能会改变模具、表面、内部结构、拔模斜度、型芯、数量经济性和机加工。如果路线更改可接受,记录新要求和批准证据。不要允许工艺替换仅通过单位价格比较进入。
在授予合同前设定资格门
使用与项目匹配的分阶段门。第一道门确认路线适合性和图纸假设。下一道门确认模具概念、材料和样品计划。后续门确认物理试验、成品机加工、表面处理和检验。生产门确认可追溯性、维护、变更控制、包装和重复性记录。并非每个项目都需要相同的文件,但每个要求应该有一个所有者和一个批准点。
如果铸造供应商被期望拥有模具设计和试验,可以审查纽威的模具制造路线。买方在比较完整供应商路线时,也应考虑铸造材料控制和后处理范围。
产生可辩护比较的询价问题
询问缺少哪些信息,提议哪种工艺,哪些特征高风险,模具包括什么,机加工发生在哪里,使用什么表面处理,包括哪些测试,批次如何标识,以及变更如何批准。要求书面假设,并要求替代方案指明受影响的图纸要求。包括启动和生产阶段的数量,以便供应商可以解释模具和工艺经济学,而不用发明一个普遍的生产承诺。
清楚回答这些问题的候选人给买方提供了谈判和后续纠正措施的基础。决策仍然是项目特定的,但比较变得公平,因为每个供应商都根据相同的零件定义和证据进行评判。
询问谁拥有技术决策
供应商可能协调多家公司,但买方仍应知道谁拥有每个技术决策。识别负责模具设计、材料批准、铸造、修边、机加工、精加工、测试、包装和纠正措施的组织。如果流程在站点之间分割,批次和修订应在每次交接时保持可识别。
当缺陷在下游操作后出现时,技术所有权尤为重要。机加工暴露的孔隙可能源于铸造;毛刺可能源于切削操作;污渍可能源于清洁或精加工。主要供应商应保留证据并协调回应,而不是要求买方单独解决交接问题。
评估缺失信息的处理方式
良好的供应商沟通会指出假设并询问缺失的图纸、材料、数量或测试信息。它区分可以决定的内容和需要试验的内容。这种行为很重要,因为铸造项目通常从不完整的模型或不断变化的装配开始。供应商默默猜测可能会产生较低的首个报价和后来更大的变更。
要求供应商返回标记的图纸,而不是泛泛的陈述。标记应显示分型线、型芯、浇口、排气、机加工基准、精加工区域和检验点。它还应识别在模具或样品存在之前无法确认的特征。这为工程提供了重点审查,并让采购为相同的范围定价。
一起审查模具、机加工和精加工范围
模具影响铸件;铸件影响机加工余量;机加工影响表面处理;表面处理影响装配和检验。供应商回应应显示该顺序。如果模具在机加工孔附近有滑块,审查滑块痕迹和孔位置。如果涂层在翻滚之后,审查清洁和介质残留。如果铸件与压力有关,审查余量移除和最终测试状态。
当铸造供应商被期望交付成品零件时,可以考虑纽威的后机加工和后处理路线。报价应说明哪个组织通过这些操作控制图纸和验收计划。
检查产能是否针对零件,而不是机器清单
产能应包括模具可用性、炉子或炉料实践、铸造单元、修边、机加工夹具、精加工线、检验和包装。供应商可能有足够的机器尺寸,但没有足够的受控时间、检验通道或维护支持。询问启动数量和生产数量如何适应,以及哪个操作成为限制步骤。
不要将产能回答变成无根据的交货承诺。时间表取决于图纸发布、模具设计、材料、试验、更正、精加工批准和检验。要求时间表假设,并识别哪些客户决策可以移动日期。这为双方提供了现实的商业边界。
记录授予决策
将证据矩阵、标记的DFM、技术问题、报价修订、样品状态和批准的偏差与授予记录一起保存。注意所选路线为何适合零件,以及哪些证据仍然开放。如果供应商后来提议不同的合金、模具、机器或分包商,请将此记录与之比较。然后买方就有了可追溯的变更批准基线。
买方总结
铸件供应商应通过工艺匹配、材料控制、下游责任、检验证据、可追溯性和变更响应进行比较。最强的报价不一定是最长或最便宜的;它是使零件的风险和验收状态可见的报价。
为每位候选人使用一个证据矩阵和一个受控的询价。这使工程、质量和采购在做出模具或生产承诺之前能够判断相同的要求。
