
采购商应如何选择耐磨铝涂层
采购商应如何选择耐磨铝涂层
当铝制零件需要防止磨损、操作痕迹、滑动接触、摩擦、户外使用、工具接触、装配磨损或重复使用磨损时,会使用耐磨铝涂层。对于压铸铝零件,涂层决策必须考虑铸造合金、表面质量、涂层厚度、附着力、遮蔽、外观要求、腐蚀暴露以及零件的检验方式。
对于铝压铸件,应< a target="_blank" href="https://www.newaydiecast.com/zh/services/post-process">后处理表面处理根据成品零件的要求进行选择。装饰性涂层可能看起来不错,但在反复接触下可能会失效。厚保护涂层可能会提高耐久性,但会干扰螺纹、槽或配合面。如果基体铸件存在孔隙、污染或表面准备不良,硬质涂层可能效果不佳。
正确的路径始于识别磨损区域。手柄可能在用户接触处磨损。支架可能在螺栓接触点磨损。滑动盖可能沿导轨表面磨损。电机壳体可能主要需要涂层以用于搬运、防腐蚀和视觉耐久性。每个区域可能需要不同的涂层厚度、遮蔽或检验标准。
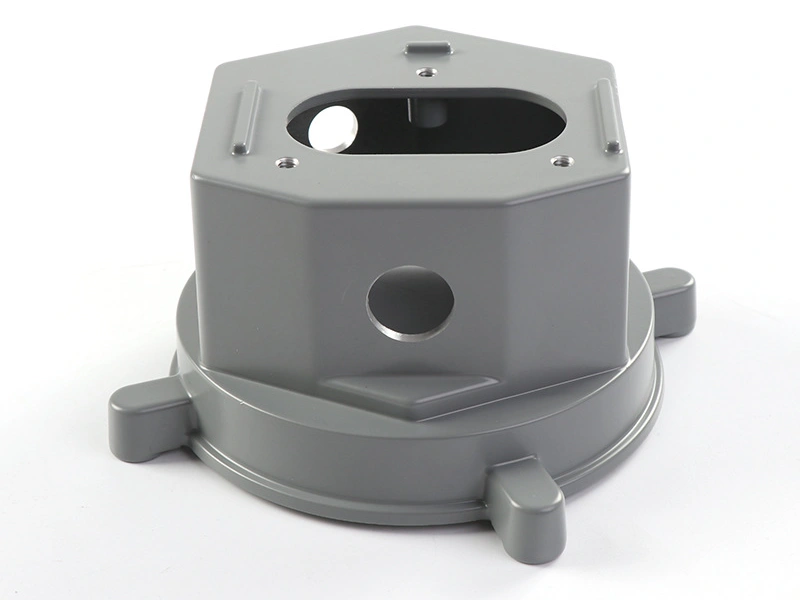
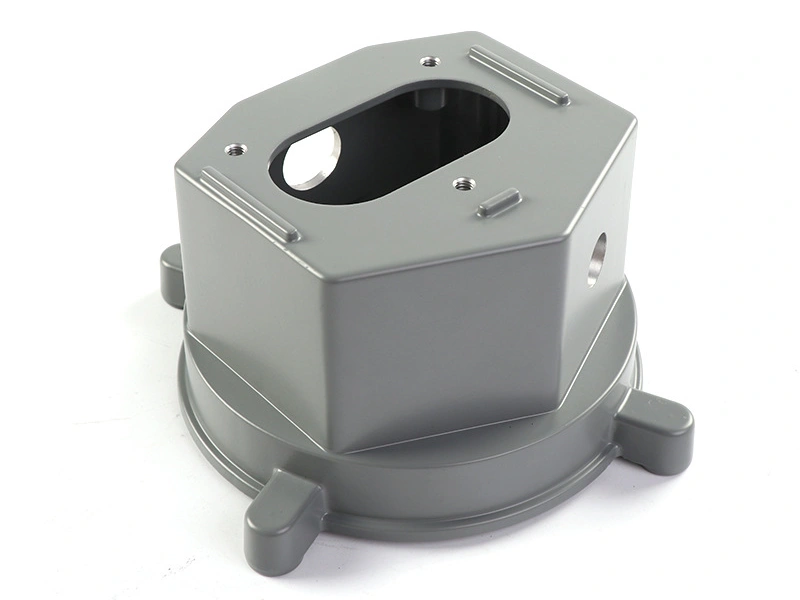
选择涂层前,采购商应确定的磨损模式
耐磨涂层应根据磨损模式来选择。手部接触、包装摩擦、与塑料滑动、与金属滑动、磨料粉尘、工具冲击和户外暴露对涂层的损伤方式不同。一种对搬运痕迹有效的涂层在金属对金属滑动下可能迅速失效。一种耐磨的涂层,如果边缘尖锐或零件包装不良,仍可能剥落。
采购商应描述接触材料、接触压力、运动、频率、温度和环境。涂层铝制设备手柄可能需要耐受手部油脂、划痕和运输摩擦。滑动导轨可能需要低摩擦接触设计或镶件,而不仅仅是依赖涂层。户外潮湿环境附近的支架可能需要防腐蚀保护和耐磨性。
磨损模式 | 常见风险 | 涂层决策点 |
|---|---|---|
手部接触 | 光泽变化、划痕和污渍 | 使用耐用的装饰性涂层并批准表面标准 |
包装摩擦 | 零件到达装配前出现擦痕 | 改进包装和表面保护 |
塑料滑动接触 | 沿导轨表面的局部涂层磨损 | 检查耐磨性和装配循环 |
金属滑动接触 | 剥落、划伤或快速膜损失 | 考虑镶件、设计变更或专用涂层 |
户外磨损 | 磨损与腐蚀共同作用 | 结合腐蚀暴露和边缘覆盖测试涂层 |
耐磨铝零件的主要涂层选择
耐磨铝涂层选项可包括粉末喷涂、聚氨酯粉末喷涂、聚酯粉末喷涂、环氧粉末喷涂、陶瓷填充涂层、适用于合适锻铝的硬质阳极氧化、特殊情况的电镀以及带耐磨面漆的油漆系统。正确的选择取决于零件是否需要耐磨性、防腐蚀保护、颜色、电绝缘、耐化学性或特定的表面触感。
对于许多压铸铝零件,粉末喷涂是一种实用方法,因为它提供了耐用的覆盖、颜色、边缘保护和搬运阻力。聚氨酯粉末涂料可以支持高级表面耐久性和外观。聚酯粉末涂料通常用于户外暴露。环氧粉末涂料可用于室内保护和耐化学性,但必须审查紫外线暴露。
硬质阳极氧化通常被讨论用于耐磨铝,但压铸合金如A380或ADC12可能无法像锻铝6061或6063那样均匀阳极氧化。采购商不应假设硬质阳极氧化自动适用于每个压铸铝零件。在选择该路线之前,必须检查合金、硅含量、表面孔隙率和外观期望。
涂层路线 | 最佳使用情况 | 采购商需检查的风险 |
|---|---|---|
聚氨酯粉末喷涂 | 需要高级外观、搬运阻力和耐用表面 | 功能区域的厚度、颜色、光泽和遮蔽 |
聚酯粉末喷涂 | 户外耐久性和颜色保持很重要 | 紫外线暴露、腐蚀目标和边缘覆盖 |
环氧粉末喷涂 | 室内化学或保护性能重要 | 紫外线敏感性和最终外观要求 |
陶瓷填充涂层 | 需要更高的耐磨性或耐温性 | 涂层供应商能力和对配合的厚度影响 |
硬质阳极氧化 | 合适的锻铝需要硬质磨损表面 | 压铸合金兼容性和颜色均匀性 |
耐磨油漆系统 | 颜色和更光滑的外观比厚膜更重要 | 附着力、耐刮擦性和底漆兼容性 |
铝压铸基材如何影响涂层性能
铝铸件基材影响涂层的耐久性。孔隙、脱模剂残留、油污、流痕、毛刺、尖锐边缘、修剪痕迹和表面污染会削弱涂层附着力或造成可见缺陷。涂层理论上可能耐磨,但如果基材脏污、多孔、太光滑、太粗糙或准备不当,它将提前失效。
铝压铸材料如A380和ADC12常用于生产壳体、盖板和支架,但表面处理应在实际铸件上验证。平面涂层试样不能显示涂层在肋条、凸台、边缘、螺纹孔、加工面或铸造纹理上的表现。采购商应批准由生产代表铸件制成的样品。
尖锐边缘是常见的弱点,因为涂层在角落处可能变薄。毛刺和飞边在涂层后可能剥落。螺纹孔可能被涂层或介质堵塞。密封面可能需要保持无涂层。这些细节应在涂层释放前标记。
耐久铝涂层的表面准备
表面准备控制附着力和耐磨性能。常见的准备步骤包括脱脂、清洁、去毛刺、喷砂或喷丸、转化处理以及在涂层前干燥。目标是去除污染物,创建合适的表面轮廓,并保护功能区域免受涂层或介质损伤。
铝压铸件的喷砂可以改善纹理和涂层附着力,当介质、压力、覆盖范围受控时。氧化铝介质可以创建更强的轮廓。玻璃珠可以创建更柔和的外观。在污染风险重要的情况下,可能选择非金属介质。激进喷砂可能损坏边缘、螺纹或加工面,因此遮蔽和后喷砂清洁很重要。
准备应与涂层相匹配。粉末喷涂路线可能需要与油漆系统不同的轮廓和预处理。户外暴露的零件可能需要比室内手柄更强的腐蚀预处理。采购商应要求供应商一起验证准备和涂层,而不是单独批准每个步骤。
涂层厚度、遮蔽和装配配合
耐磨涂层通常需要足够的厚度来保护表面,但厚度可能造成装配问题。粉末喷涂通常在60-120微米范围内,取决于系统和要求,但实际目标应来自涂层规格和零件功能。孔、槽、螺纹和配合面周围的厚涂层可能阻塞装配。
遮蔽保护功能表面。螺纹、孔、密封面、接地垫、轴承座和精密基准可能需要塞子、盖子、胶带或定制夹具。采购商应在图纸上标记无涂层区域。如果未计划遮蔽,供应商可能需要在涂层后清洁螺纹或再次机加工表面,这增加了成本和风险。
对于需要最终精度的零件,CNC加工应与涂层顺序协调。某些特性在涂层前加工并遮蔽。其他可能在涂层后加工或修复以恢复配合。正确的顺序取决于零件功能和表面要求。
如何测试耐磨铝涂层
测试应与真实磨损条件相匹配。经历手部接触的零件可能需要刮擦、摩擦和外观检查。滑动导轨可能需要耐磨测试和厚度控制。户外支架可能需要腐蚀和紫外线性能。涂层螺纹区域可能需要装配测试。采购商应定义失败的含义:金属暴露、涂层剥落、颜色变化、附着力损失、厚度损失或装配干扰。
常见检查包括涂层厚度测量、交叉划线附着力、摩擦测试、Taber耐磨测试、盐雾测试、目视检查、螺纹规检查和装配配合。并非每个零件都需要每项测试。检验计划应保护应用而不增加不必要的成本。
测试或检查 | 它确认什么 | 何时采购商需要 |
|---|---|---|
涂层厚度 | 膜层厚度和装配间隙 | 螺纹、槽、边缘和功能配合 |
交叉划线附着力 | 涂层与铝基材之间的结合 | 涂层生产零件和样品批准 |
Taber耐磨 | 对受控摩擦磨损的抵抗力 | 重复接触或滑动应用 |
盐雾 | 腐蚀防护方向 | 户外或潮湿暴露的零件 |
螺纹规 | 涂层和遮蔽后的装配 | 紧固的铝壳体和支架 |
表面标准审查 | 外观和可接受的磨损区域状况 | 面向客户的涂层零件 |
耐磨涂层厚度和硬度
不同的耐磨涂层解决不同的接触条件。硬质阳极氧化通常在25-75微米范围内,根据合金和工艺可达400-600 HV左右。化学镀镍通常在10-50微米之间,沉积态约500-700 HV,而PVD薄膜通常只有1-5微米,但可能超过150 HV。粉末喷涂在60-120微米有助于处理和外观磨损,但不是轴承表面的替代品。
涂层路线 | 典型参考 | 最佳适配 |
|---|---|---|
硬质阳极氧化 | 25-75微米;约400-600 HV | 铝滑动和磨损区域 |
化学镀镍 | 10-50微米;约500-700 HV | 均匀覆盖和耐磨/耐腐蚀平衡 |
PVD | 1-5微米;通常超过150 HV | 在准备好的表面上的薄硬膜 |
粉末喷涂 | 60-120微米 | 搬运、外观和环境防护 |
MIL-PRF-8625 Type III可以定义硬质阳极氧化,ASTM B733可以定义化学镀镍要求,ASTM D406可以定义Taber耐磨测试,ASTM E384可以定义显微硬度测量。薄硬膜还应与PVD涂层性能进行比较。
对于硬质阳极氧化厚度和配合,III型阳极氧化公差风险提供了比通用装饰表面规格更相关的参考。
短案例:铝制设备手柄的耐磨涂层
一位采购商需要一个铝压铸设备手柄,要求重复手部接触、螺丝装配和户外暴露。毛坯铸件几何形状可接受,但第一个表面处理计划未定义磨损区域、遮蔽或附着力测试。风险是涂层可能在螺丝孔周围剥落,并在使用中在握持表面磨损。
修订后的路线采用去毛刺、受控喷砂、聚氨酯粉末喷涂、遮蔽螺纹孔和表面标准。采购商批准了涂层厚度、交叉划线附着力、外观和螺纹规结果。握持区域比隐藏的内部表面接受了更严格的磨损和外观审查。包装被更改以防止涂层手柄在运输过程中相互摩擦。
该项目并未简单选择最硬的涂层。它匹配了涂层与铝基材、磨损区域、装配表面和生产检验方法。
采购商应在耐磨涂层RFQ中包含什么
耐磨铝涂层RFQ应包括合金、铸造工艺、3D模型、2D图纸、磨损区域、涂层类型、颜色、光泽、目标厚度、遮蔽区域、表面准备、腐蚀暴露、耐磨要求、可接受缺陷、检验方法、样品批准和包装。如果采购商有竞争性零件或涂层失效样品,该参考可以帮助定义问题。
RFQ细节 | 为什么重要 | 采购商示例 |
|---|---|---|
磨损区域 | 显示磨损或摩擦发生的位置 | 握持区域和滑动侧面 |
合金和铸造路线 | 影响准备和涂层附着力 | A380铝压铸 |
涂层类型 | 控制耐久性、外观和成本 | 聚氨酯粉末喷涂或供应商建议 |
厚度目标 | 影响磨损寿命和装配配合 | 确认槽和孔周围的厚度 |
遮蔽区域 | 保护螺纹、密封面和基准 | M5螺纹孔无涂层 |
测试方法 | 定义性能如何被接受 | 交叉划线附着力、耐磨测试或装配测试 |
Neway如何支持耐磨铝涂层项目
Neway可以从零件图纸到铸造、表面准备、涂层、遮蔽、检验和包装审查耐磨铝涂层要求。对于比较选项的采购商,可以一起考虑压铸件的耐磨涂层以及粉末喷涂、油漆、喷砂和铝压铸限制。
对于户外或潮湿暴露的零件,压铸件的防腐蚀涂层可能也需要与耐磨性一起审查。一种耐磨但在腐蚀暴露中失效的涂层在真实服务中无法保护零件。
如果涂层路线使用粉末,采购商可以通过环境和磨损模式比较聚氨酯、聚酯和环氧系统。 聚氨酯粉末涂料可能适合高级表面和重复处理,而聚酯粉末涂料可以支持户外耐久性要求。最终选择仍需要在实际铝压铸件上进行样品验证。
在重复生产之前,采购商应批准涂层样品、厚度、附着力、磨损区域检查、遮蔽方法和包装。这创建了一个可以在未来批次中重复的标准,而不是依赖一次性视觉批准。
保持耐磨涂层一致性的生产控制
耐磨涂层质量会因为准备、涂层厚度、固化条件、遮蔽或包装在不同批次之间变化而漂移。采购商应要求供应商保持生产记录,包括合金、铸造条件、喷砂介质、清洁方法、涂层批次、固化曲线、厚度范围、附着力结果、表面标准和包装方法。该记录对于重复订单尤其重要。
供应商还应定义缺陷出现时的处理方式。螺纹孔附近的涂层剥落可能指向遮蔽或边缘准备。气泡可能指向污染或脱气。光泽不均匀可能指向膜厚或固化变化。过早磨损可能指向错误的涂层路线或不切实际的磨损期望。纠正措施应解决原因,而不仅仅是更换不合格零件。
对于采购商团队,释放检查清单应包括样品批准、装配测试、磨损区域检查和包装验证。当这些控制被锁定,涂层更可能在生产使用中一致地保护铝零件。
当仅涂层不是正确的磨损解决方案时
某些磨损问题不应单独通过涂层解决。如果铝零件承受重金属对金属滑动、重复冲击、磨料颗粒或承载轴承表面,即使附着力良好,涂层也可能迅速磨穿。在这些情况下,采购商应在选择表面处理之前审查产品设计、接触材料和可更换磨损部件。
可能的替代方案包括添加衬套、更改配合材料、增加接触面积、使用不锈钢嵌件、加工专用耐磨垫、改变装配运动或减少边缘压力。这些更改可能比要求更厚涂层更好地保护产品。更厚涂层也可能造成配合问题,并且如果基础几何形状不合适,可能在尖锐边缘剥落。
采购商应询问涂层是用于保护外观还是承受机械磨损。外观磨损和功能磨损是不同的决策。粉末喷涂的设备罩可能需要耐刮擦性和颜色耐久性。滑动机器导轨可能需要耐磨部件或不同的材料配对。尽早做出这种区分可以防止涂层供应商因设计层面的磨损问题而受到指责。
因此,最佳RFQ描述了应用,而不仅仅是涂层名称。当供应商了解接触负载、配合材料、环境和所需寿命时,涂层建议变得更现实且更易于验证。
采购商还应定义使用后可接受的磨损水平。有些产品可以接受轻微光泽变化,但不能暴露金属。其他产品可以接受隐藏区域的表面痕迹,但密封边缘不能有涂层损失。一些功能零件可能需要在规定的循环测试后无可测磨损。这些接受限应在样品判断前写入。
当可接受磨损限不明确时,第一次样品审查变得主观。一个团队可能拒绝任何可见痕迹,而另一个团队可能接受不影响功能的痕迹。书面的磨损限、表面标准和测试方法使供应商和采购商在试生产和重复生产批准阶段保持一致。
对于生产批准,采购商应将磨损限与真实接触区域、配合材料和服务环境联系起来,以便涂层根据预期使用而不是通用外观偏好来判断。
