轴承座 Ø60 内孔机加后为什么会椭圆?
Ø60 的内孔会椭圆,是因为夹爪压上去时,铸件里还锁着残余应力,爪一松,孔就弹回去。镗刀切的是夹爪已经压弯的那个圆,所以改法落在CNC 机加的工序顺序上,不在刀片够不够利。
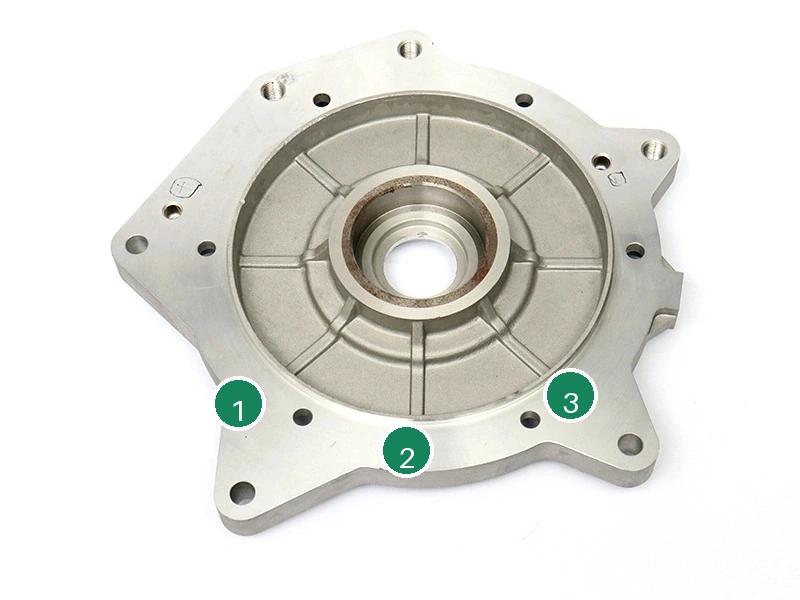
这一页说的还是那个 120×95×70 mm、内孔 Ø60 H8 的 A356-T6 剖分式轴承座,尺寸都按图纸名义值。A356(AlSi7Mg,GB/T 1173 ZL101A)要经固溶处理和时效才到 T6,这一轮热处理留下的应力,后来由夹爪放出来。
机加之后,Ø60 内孔为什么会椭圆?
残余应力是铸造带进来的,不是机床上加上的。内孔周围 5–8 mm 的壁与法兰冷却速度不同,薄的那圈先凝固,厚实的法兰在金属还热时拽着它。孔里于是带着一份锁住的载荷,只有夹爪再叠一份力上去,它才显出来。
切削本身是圆的。椭圆出现在爪松开之后,因为压扁那圈环的力没了,铸件回弹。刀片钝了改的是孔径和粗糙度,改不了一个孔长轴与短轴之间的差值。
夹爪压在轴承座的哪个位置?
夹爪落在四个安装耳和法兰上,内孔夹在两者之间。力在 120×95×70 mm 的轮廓里穿过那圈环,爪压在薄壁上方,孔被压扁多少,壁就被压扁多少。跨着剖分线夹,还会把两半往外推开,不只是往里压。
夹持方案要和基准一起写进装夹卡,因为操作工隔着爪看不见壁厚。爪压在法兰上、内孔下面加支撑、松开夹爪之后再走一刀轻的精切,回弹才小到判据守得住。
椭圆度多少还算合格?
椭圆度 0.03 mm 及以内放行,读的是一个断面上最大直径与最小直径之差。超过这条线按图纸判废;判据要从前端面守到后端面,每个断面都算,不是挑读数最好的那一点。
这个数来自轴承外圈,外圈要有一个圆的座面才坐得实。有一份示例记录:螺栓合装的轴承座量到 0.05 mm 椭圆,同一件在工序里加上去应力和合装后镗孔,读数变成 0.02 mm。两次都不是夹着爪量的。
铸件什么时候该去应力?
去应力排在粗镗与精镗之间。155–165 °C 时效 4–6 h,是待铸造厂签字的典型范围,在最后一刀之前去掉一部分锁住的载荷。之后松开夹爪,在已经切过的面上重新夹。
一轮时效占一个炉次、多一套工装,所以省掉它的工序在纸上更便宜。Ø60 的孔配 0.03 mm 的判据,留不出这点节省的余地:回弹总得去一个地方,另一个去处就是零件在最后一刀之后报废。
哪种量具能读出椭圆的孔?
内径千分尺按三点、两个深度读,能读出椭圆;卡尺不行。卡尺只取一个直径,一个轴向上差 0.05 mm 的孔,另一个轴向上照样读数正确,椭圆孔就是这样过了台面检查,再在轴承上出问题。
读数要进首件报告,并写明读的是哪几个断面。合装后还要再读一次,因为两半拉合时剖分面会挪动内孔。这第二次读数在报价里是单独一项,不是顺手多做的一步检查。
| 项目 | 目标(mm) | 允许范围 | 检查方式 |
|---|---|---|---|
| 内孔直径 | Ø60 H8 | 按图纸 H8 公差 | 内径千分尺 |
| 内孔椭圆度 | 0.03 | 每个断面 0.03 以内 | 内径千分尺,三点 |
| 剖分面平面度 | 0.05 | 按图 0.05 以内 | 平板加塞尺 |
| 内孔处壁厚 | 5–8 | 按图 5–8 | 图纸、剖切 |
| 合装后复检 | 0.03 | 合装状态同一判据 | 内径千分尺 |
把图纸发过来,标上内孔剖面、0.03 mm 的判据和去应力工序,报价才能把多出来的装夹与镗孔本身分开算。