
机器人外骨骼框体:ADC12 压铸、T6、0.02 mm 关节座
机器人外骨骼框体外形 320 × 180 × 90 mm、重 1.2–1.8 kg。图纸上还没有关节座的时候,它看上去就是一个壳体件。关节座一标 ±0.02 mm、平面度 0.03 mm,框体又要在 T6 之后达到 400 MPa,三件事就开始互相拉扯。1.5 mm 壁卷住的气限制 T6,淬火变形限制关节座,微弧氧化(MAO)的膜层限制配合。解开这三个限制的不是一道更紧的工序,是工序顺序加四道门。铝合金压铸定下形状,四道门决定放不放行。
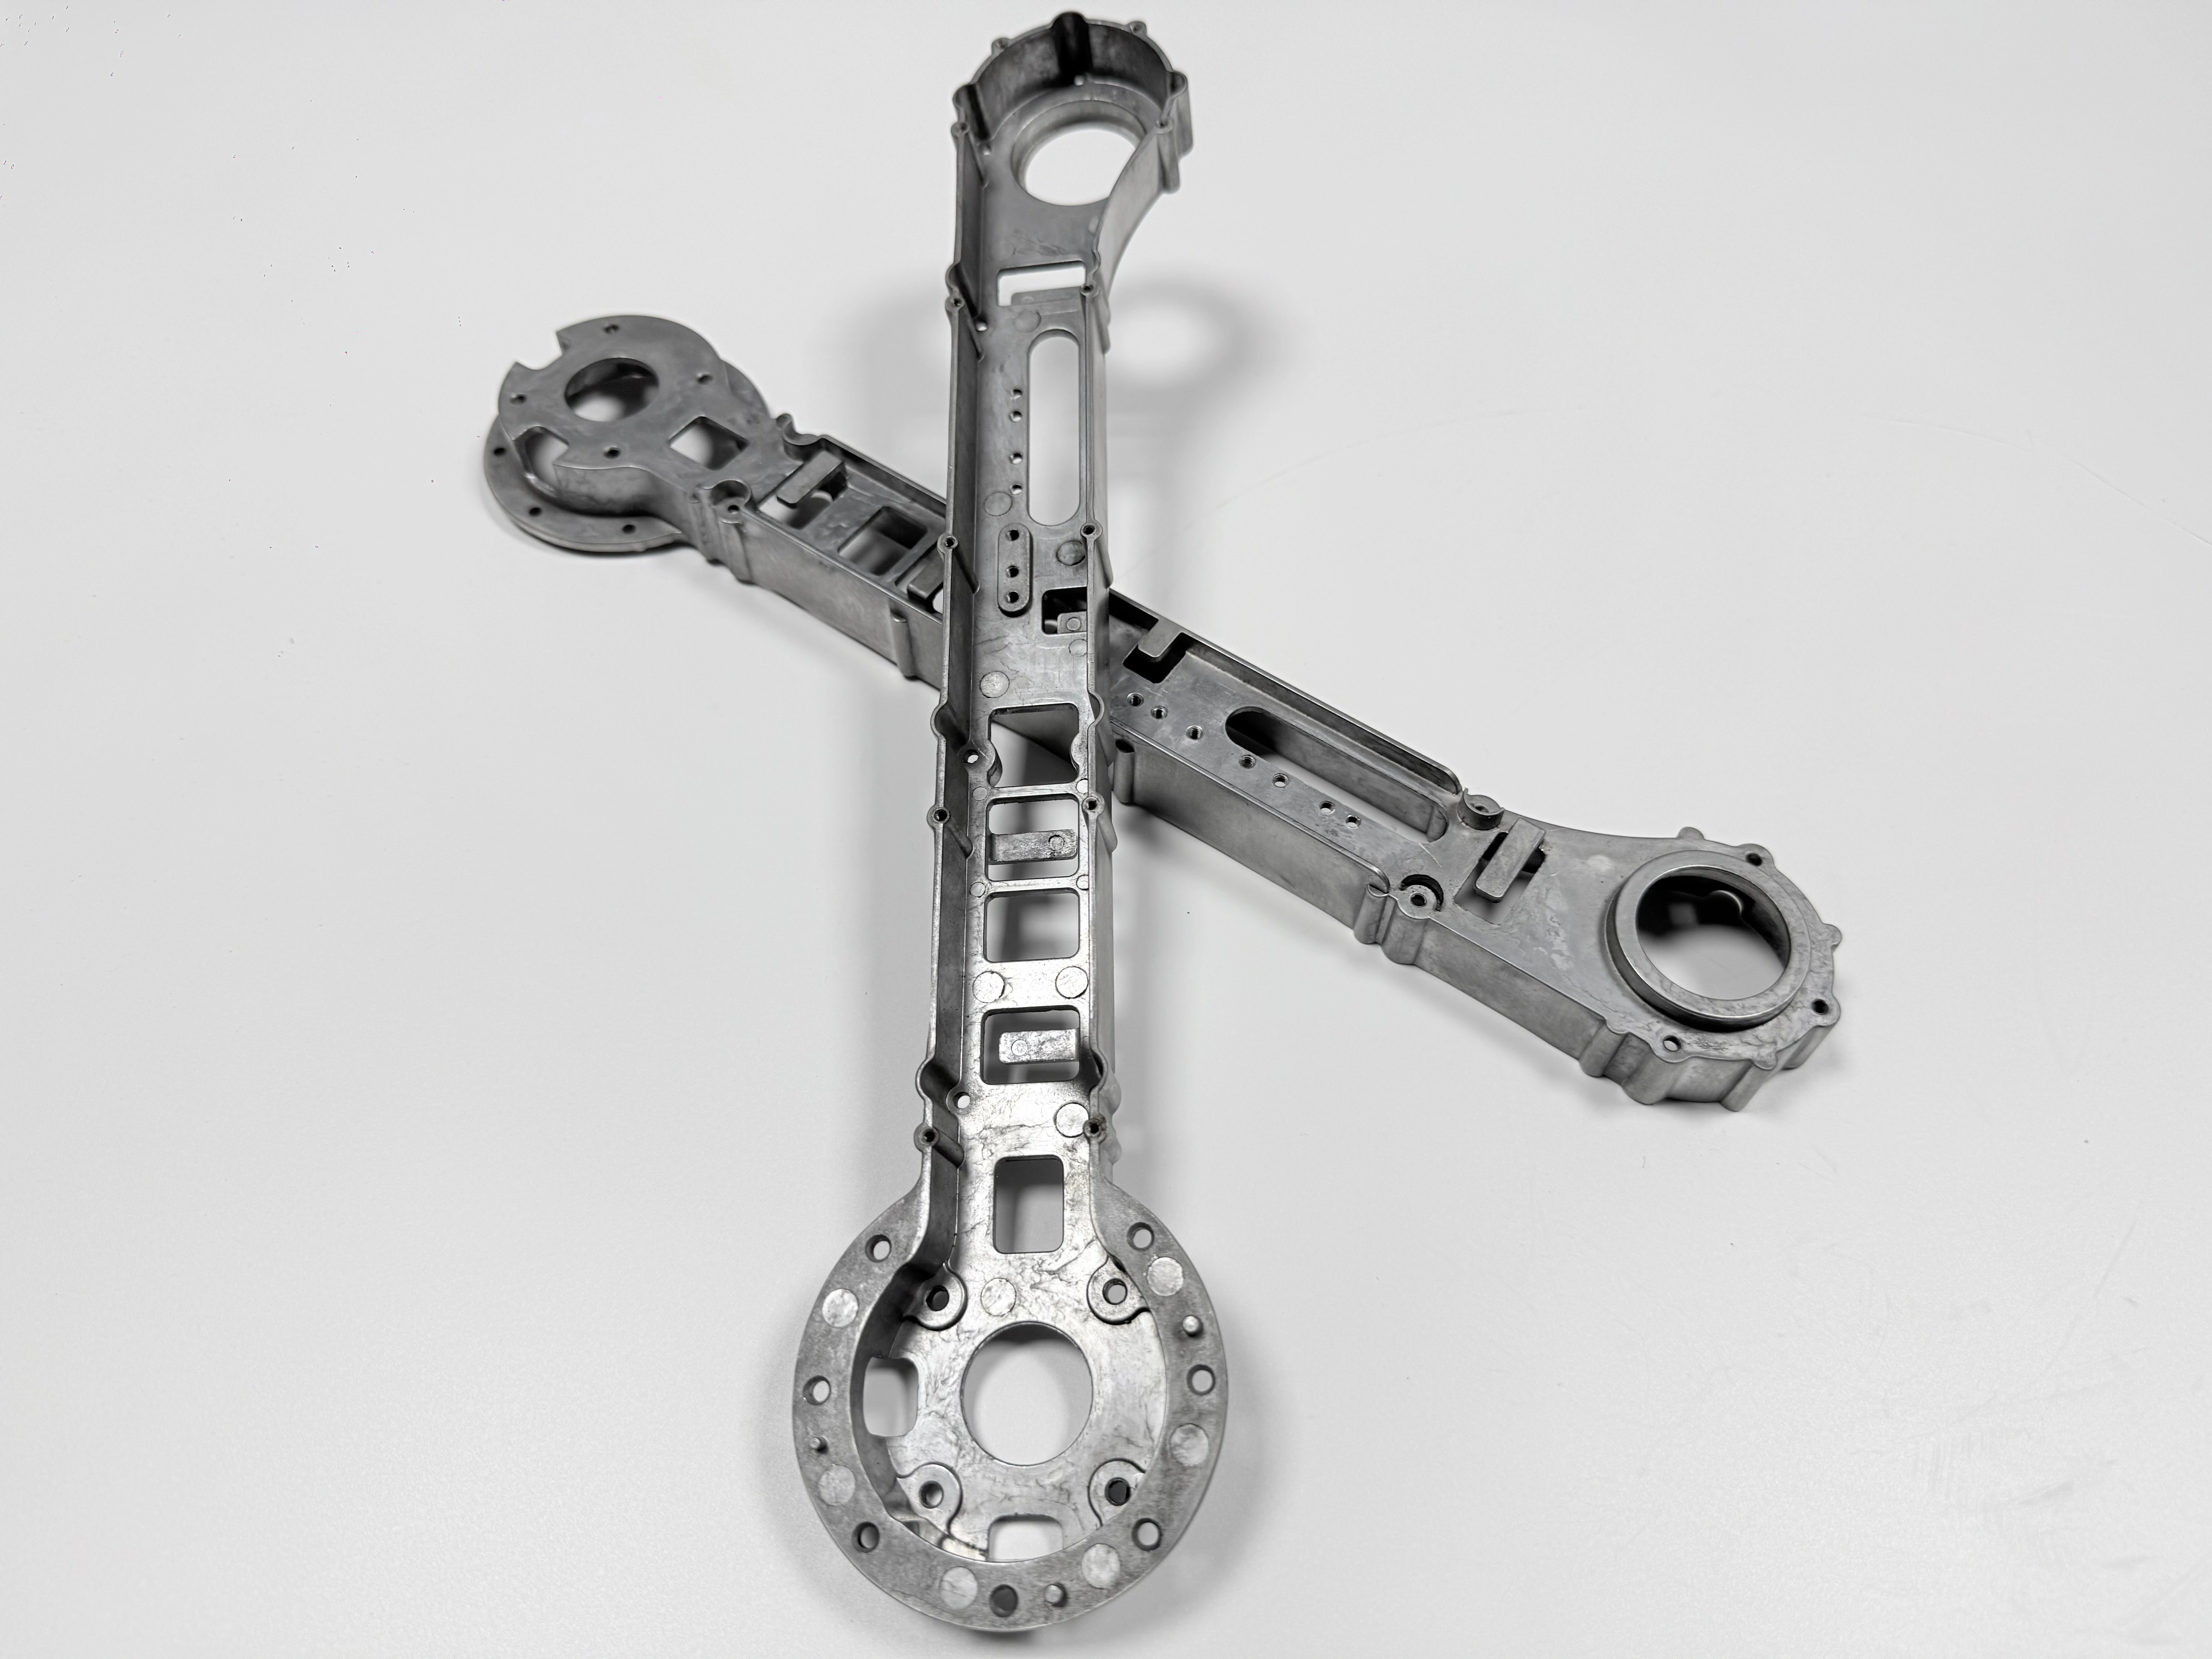
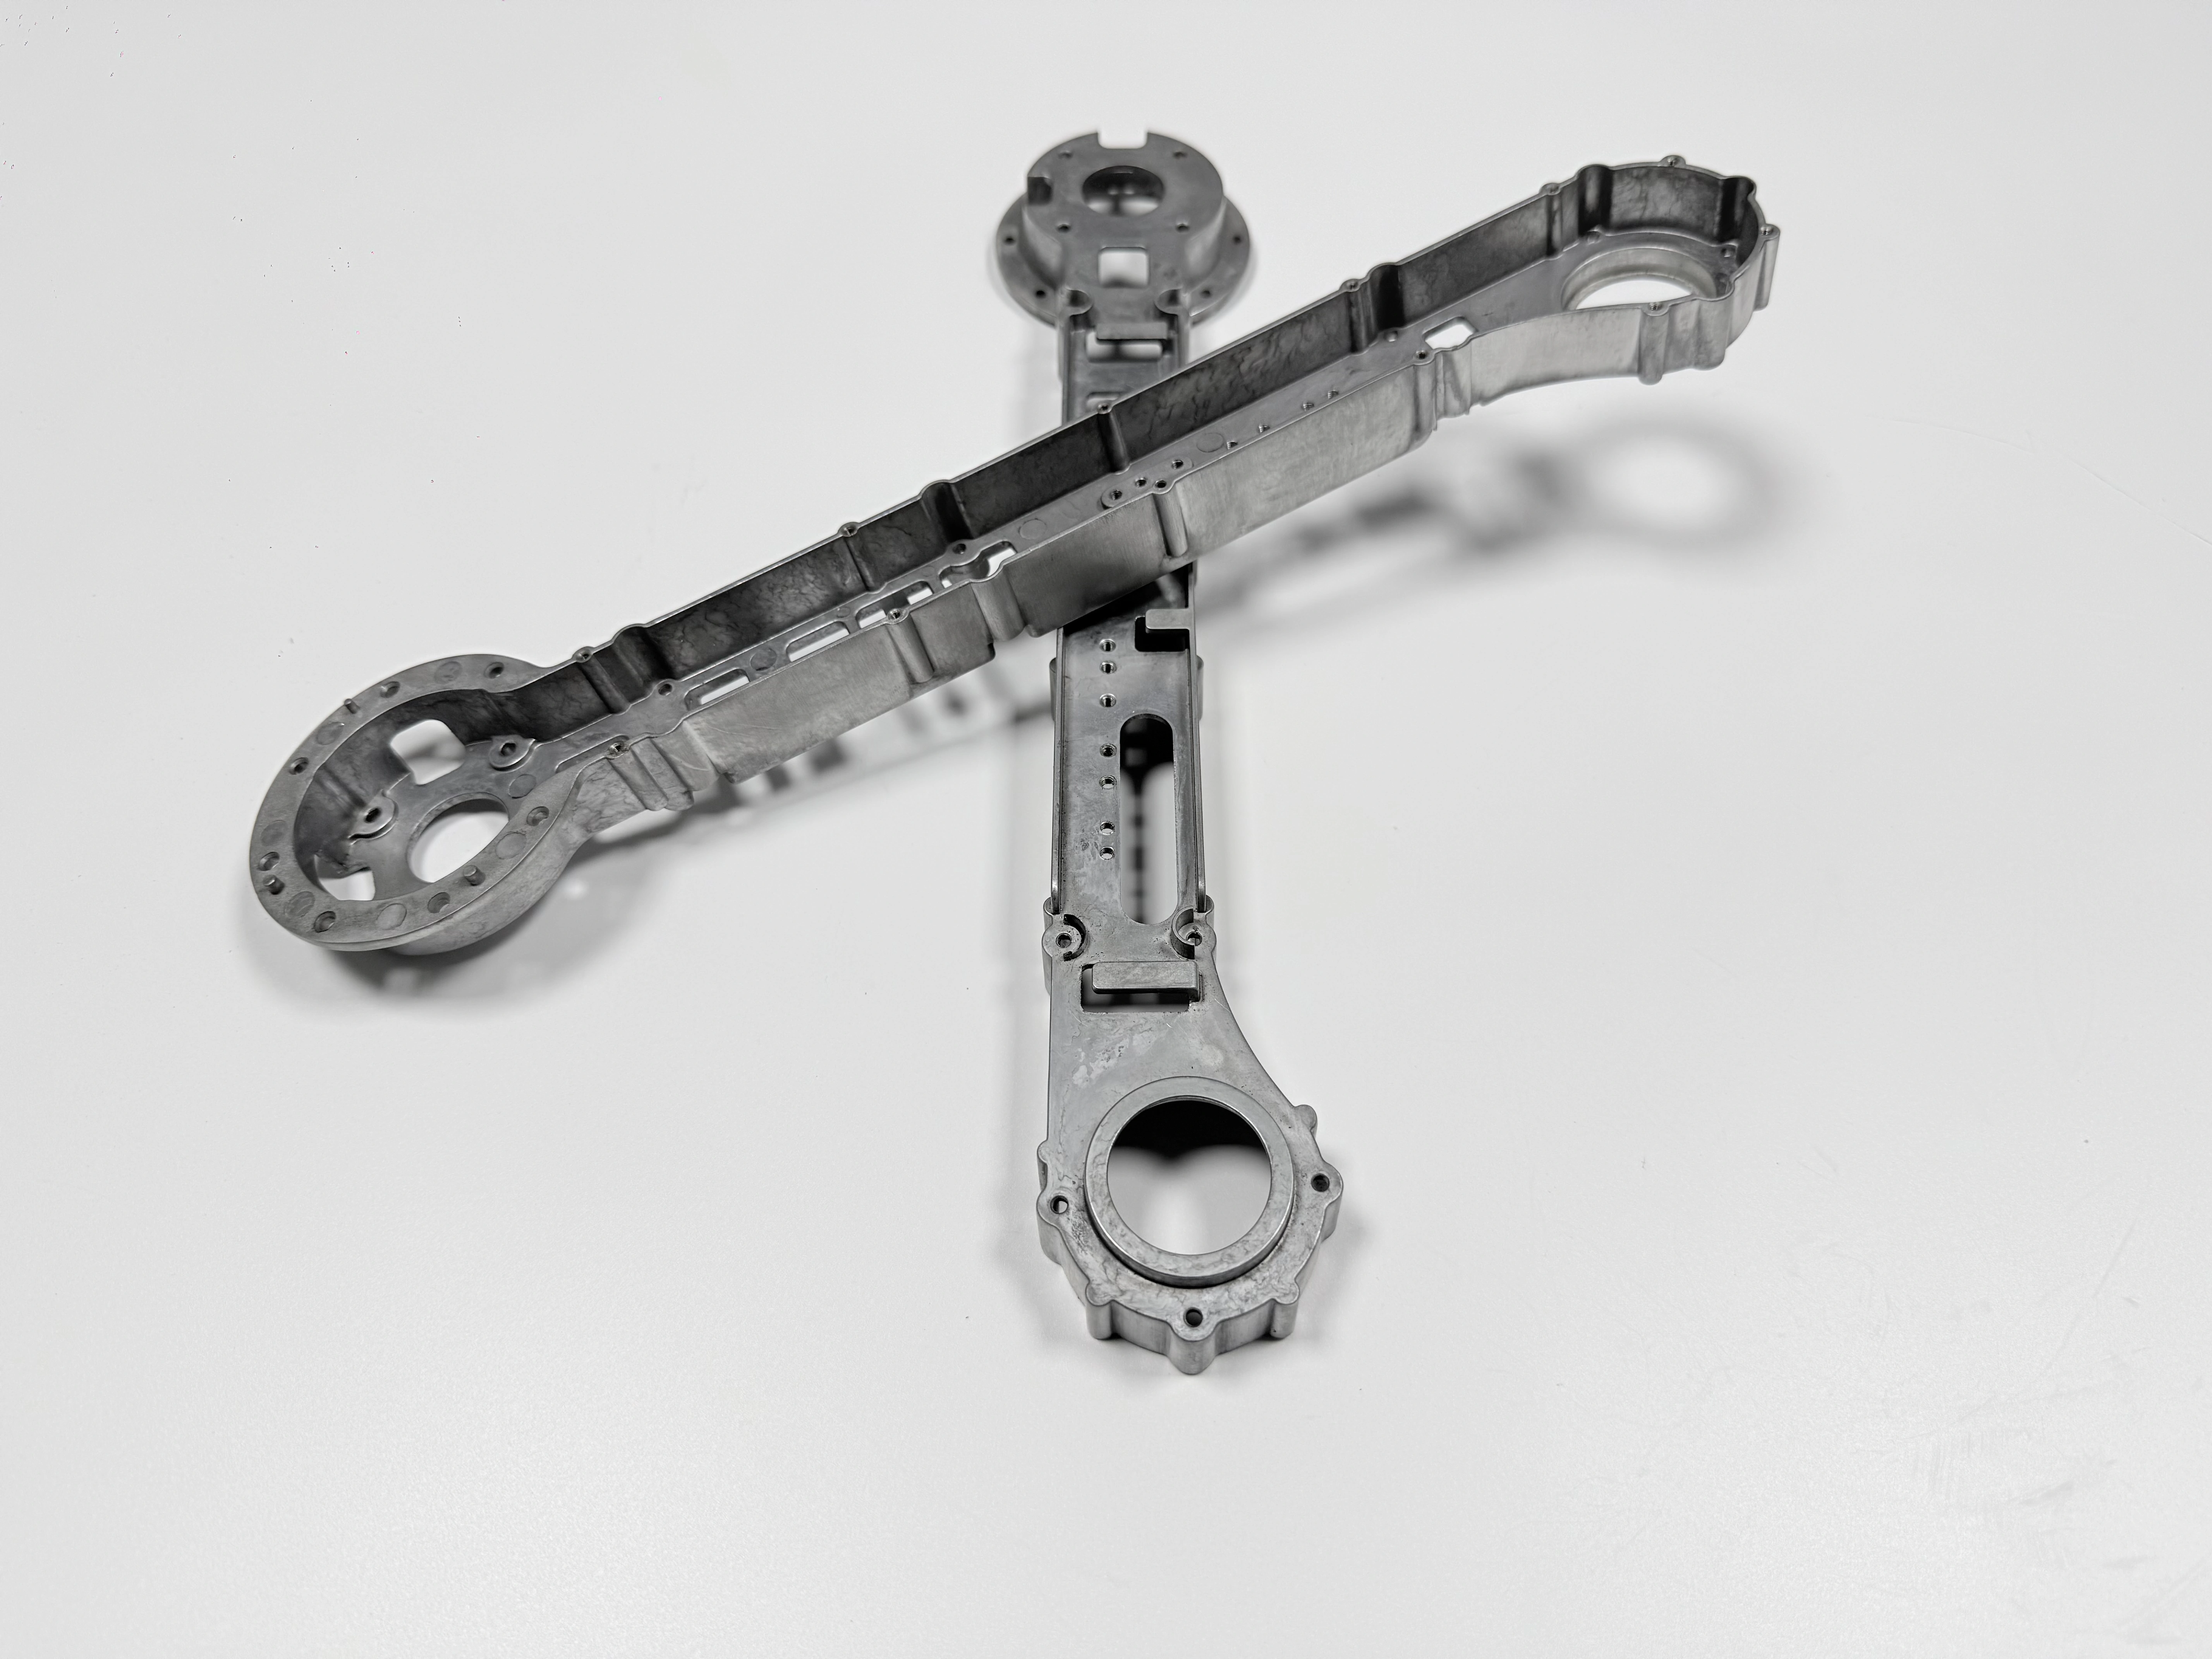
零件:320 × 180 × 90 mm,1.2–1.8 kg
这是工业外骨骼上的关节框,不是装饰盖板。合金用 ADC12,在 ASTM B85 里最接近的牌号是 A383。路线是真空压铸、去浇口、T6、校形、CNC 精加工、带遮蔽的微弧氧化,最后终检。
关节凸台处的壁厚 1.5 mm。两个关节座的位置标 ±0.02 mm,外表面做微弧氧化膜,应对车间里的切削液与潮气。
这里的每个数都是图纸目标,不是某一批放行件的实测值。这份记录是工艺示例,不是客户项目。
冲突一:1.5 mm 壁与 400 MPa 目标
400 MPa 是 T6 之后的目标,不是 ADC12 的铸态性能,铸态合金不按这个数验收。要到这个数,固溶处理 490–510 °C 把合金元素溶进基体,再在 150–170 °C 时效析出强化相。充填时卷进金属里的气在固溶温度下膨胀,受力面上鼓起一个泡,就是结构缺陷。
充填 1.5 mm 的壁让这个问题更尖。金属流到远端时已经晚、也凉,最后到达的那股金属温度最低,能用来熔合的热量也最少,两股前沿在这里合不上就是冷隔。真空、一模一腔、远端设一道溢流槽,这三样把窗口撑宽,接住这股冷料。只把压射速度提上去,反而会把更多气卷进同一道壁。这些选择属于真空压铸模具,第一模之前就定死了。
试棒盖不住这一项。同炉浇的试棒按 ASTM B557 拉出来,证明的是成分与热处理,不是 1.5 mm 壁远端的冷隔。试棒本身不薄,冷却条件也不一样。
壁能加厚、400 MPa 的目标能下调的地方,T6 就可以不做,起泡的风险也跟着消失。
冲突二:淬火与 ±0.02 mm
固溶之后的淬火先冷 1.5 mm 的壁,后冷关节凸台:壁薄,冷得快;凸台厚,冷得慢。凸台最后完成组织转变,也最后停止移动,尺寸在这之后才定下来。移动还没结束就切出来的座,守不住 ±0.02 mm。
在 T6 与切削之间加一道校形,就是对这个问题的回答。零件这时还能动,又还不至于裂,校形把它拉回余量之内,把变形留在切削能去掉的地方。接着CNC 后续机加工从校正过的毛坯上切出关节座,三坐标取点图从一个机加工面上读这些座。
基准是另一半。1.5 mm 的铸态壁在夹紧力下会动,松开夹具又弹回去,担不起 ±0.02 mm,也担不起 0.03 mm 的平面度。基准要落在将来会被切到的凸台上,这个凸台背后的热处理决定它要留多少余量。
切削会把校形留下的应力放出来。两面均匀切一层,放出来的应力小;一面切得重,最后一刀走完,座还会走。
冲突三:微弧氧化膜与配合
微弧氧化从铝里长出膜,不是往表面镀一层。膜一边吃掉基体、一边高出原来的面,涂层后的面就比切削面高出一层。涂层旁边的螺纹和配合尺寸不变,两者之间的空间却小了。CNC 上切到 ±0.02 mm 的配合,涂层之后就不是那个配合。
哪些面留裸金属,由图纸定,不由涂层厂定。遮蔽清单上四项:螺纹、配合面、接地点、基准,缺一项就有一处尺寸在涂层之后变。邮件里传一份清单不算遮蔽清单,因为涂层厂照图施工。
遮蔽护住的是一张面,不是一个公差。遮过的座在涂层之后照样要查,胶带会翘,堵头会移位,膜会从边缘底下爬进去;这三样都不会自己显出来,只能再量一次座。
这条界线两边都能走。涂层之后能铰的螺纹不必遮蔽;小规格、紧公差的螺纹必须遮,因为一铰可能就铰掉它承受不起的量。
首批:T6 之后起泡,微弧氧化之后螺纹
这份记录背后的示例试产里,两个缺陷先后脚到。T6 之后,薄壁面上靠近充填远端的位置起泡;微弧氧化之后,通规在涂过的螺纹上过不去,手一拧就知道。
两个都对得上路线,不是操作失误。泡跟着充填卷住的气走,通规跟着长进未遮蔽螺纹的膜走。两个缺陷都不在试棒报告上,也不在铸件阶段出现。
试棒达标,壁没有。只凭试棒放行,框体会发出去,螺纹的问题留给装配线去发现,那时候返工的是整批。
那次试产停住了。两条结论只作示例记录留着,不带比例:一批的比例写出来,会被当成能力数据读。
改了什么:真空、校形、遮蔽、铰孔
下一版方案落了四处改动,一处对一个失效。真空压铸加一模一腔,减掉喂给起泡的气。淬火与切削之间加校形,让座拿到一块校正过的毛坯。遮蔽清单写进图纸,把膜挡在螺纹、配合面、接地点与基准之外。铰孔兜住那些还是吃到膜的螺纹。
每处改动换来一样东西,也付出一样。真空与单腔抬高每模的成本,把项目绑在一副模具上。校形在原先紧挨着的两道工序之间加进一台压机和一次检查。遮蔽给涂层线加活,还要多查一遍。铰孔多一道工序,螺纹里留下裸铝,补不补要另做决定。
剩下的由顺序承担。T6 之前去浇口,浇口就不会在固溶温度下给起泡供气。CNC 之前校形,切削碰上的是校正过的零件。CNC 之后做微弧氧化,最后一道工序不会把膜切掉。这条路线展开在机器人框体压铸里。
结果:四道门、六类检查
放行条件改写成四道门,覆盖六类检查,见下表。每一类检查回答的问题都不一样,合起来才是一批的放行依据。致密性看两项:同炉试棒按 ASTM B557 拉,对照 400 MPa 目标;薄壁远端拍 X 射线或做 CT。几何看三坐标取点图,覆盖座、平面度与孔位。螺纹在涂层之后过通止规。膜层量遮蔽区与裸区的膜厚,再做盐雾测试。
四道门不能互换。试棒过了,壁照样起泡;座量在 ±0.02 mm 以内,最后一刀之后照样会走;螺纹过了通规,遮错地方,到装配还是装不上。
门 | 检查 | 限值 | 单位 | 方法 |
|---|---|---|---|---|
1 | 同炉试棒,拉伸 | 目标 400 | MPa | ASTM B557 |
1 | 壁远端气孔 | 无冷隔、无缺料 | n/a | X 射线或 CT |
2 | 关节座位置 | ±0.02 | mm | 三坐标取点图 |
2 | 座面平面度 | 最大 0.03 | mm | 三坐标 |
2 | 孔位 | ±0.02 | mm | 三坐标 |
3 | 微弧氧化后的螺纹 | 通规通过 | n/a | 通止规 |
4 | 微弧氧化膜,遮蔽区与裸区 | 按批记录 | n/a | 膜厚仪 |
4 | 盐雾,涂层表面 | 时长按图纸 | n/a | 盐雾箱 |
示例试产的实测值留在项目报告里。本页只留判据、方法和顺序,不公布良率,也不写某一批的读数。ADC12 高压压铸案例在一个更厚的零件上用了同一套门的逻辑。
这个案例不证明什么
这份记录是示例。里面没有客户名、批量、价格、交期,也没有良率,不能当能力数据引用。
它不证明 ADC12 在别的框体上、1.5 mm 壁也能到 400 MPa。截面、浇口位置、真空与热处理随零件变,一个框体上合格的试棒,说明不了下一张图。
T6 仍是一个窗口:490–510 °C 固溶、150–170 °C 时效,可行性以工厂确认为准。膜厚与盐雾时长仍是检验项目,不是一个数。
它能说明的范围窄得多:三个冲突落在同一件上,门的顺序把它们分开。
