
Zamak-Sparbüchse: CNC-gefräste Passung und PVD-Finish
Die Montagefuge dieser Zamak-Sparbüchse schloss erst bei 0,05 mm, nachdem der Schlichtschnitt hinter das Polieren gerückt war. Der Zink-Druckguss brachte die beiden Schalenhälften in Zamak 5 auf Zeichnung, wobei die Fuge durch das breiteste sichtbare Band des Teils läuft. In der ersten Charge drang ein Blatt von 0,05 mm um 0,10–0,12 mm ein. Eine verschobene Operation im Ablauf schloss die Fuge, und an den vier Prüfstufen unten wird jede Charge gemessen.
Die Aufgabe: zwei Hälften, eine sichtbare Fuge
Das Teil ist eine Tisch-Sparbüchse, die sich nach einem Stoß selbst aufrichtet, als Geschenk verkauft und auf der Theke aufbewahrt wird. Ihre beiden gegossenen Hälften treffen am Äquator aufeinander, die Fuge sitzt also in dem Band, das jeder zuerst ansieht. Nichts deckt diese Linie ab, was das Aussehen zur entscheidenden Prüfung jeder Charge macht.
Das Gewicht sitzt in einer 12 mm starken Bodenplatte, die mit der unteren Hälfte gegossen wird. Keine Stahleinlage und kein separater Klotz, also stellt das Merkmal, das die Sparbüchse aufrichtet, zugleich das Kühlproblem am Boden. Die Schalenwand läuft daneben mit 1,2–1,5 mm.
Vier Grenzwerte kamen früh auf die Zeichnung, und keiner davon nannte eine Reihenfolge. Diese Lücke kostete die erste Charge.
Der Konflikt: Fuge gegen Polierzugabe
Polieren ist Spanabnahme, und die Scheibe weiß nicht, welche Fläche die Toleranz besitzt. Ein Gang nimmt jeder Fläche etwa 0,05 mm ab, was der gesamten Fugenreserve entspricht. Derselbe Gang verrundet eine kantige Passkante, weil eine Scheibe drückt und schleppt, statt flach zu schneiden.
Zwei verrundete Kanten schließen nicht auf einer Linie. Sie schließen auf einem V, dessen Mund zum Licht zeigt. Ein Blatt, das an der Fuge angesetzt wird, dringt in die Nut ein statt in den Spalt zwischen den Flächen; die gelesene Zahl ist also eine Eindringtiefe.
Arbeit an der Scheibe holt diesen Messwert nicht zurück. Die Zugabe hat die Fläche verlassen, auf der die Hälften aufliegen, und die Endbearbeitung legt sie nicht wieder an. Der Konflikt endet, wenn die Auflage geschnitten wird, nachdem die Scheibe ihren letzten Gang gemacht hat. Eine Reihenfolge, die den Schlichtschnitt früher setzt, überlässt die Kante dem Polieren.
Wegeentscheidung: bearbeiten vor oder nach dem Polieren
Zwei Wege lagen auf dem Tisch, und beide enden in einem beschichteten Teil. Der erste Weg bearbeitet zuerst die Passfläche, poliert die Schale und beschichtet dann. Weg B poliert zuerst, schneidet die Passfläche von einem Bezug, den die Scheibe nie berührt hat, und beschichtet dann.
Weg A behält eine Aufspannung, deshalb wirkt er im Angebot günstiger. Er legt den Schlichtschnitt außerdem vor die Scheibe, sodass eine an der Fräse kantige Kante rund ist, wenn die Hälften zusammenkommen. Die Fuge folgt dann dem Polieren statt der Zeichnung.
Weg B ergänzt je Teil eine zweite Aufspannung für die Bearbeitung der Passfläche. Diese Kosten stehen im Angebot; die Kosten von Weg A kommen später, an der Montagebank, als zurückgewiesene Charge. Das Programm nahm aus diesem Grund Weg B.
Erste Charge: was die Lehre las
Der Versuch lief in der Reihenfolge, für die das Werkzeug gebaut war: gießen, polieren, bearbeiten, beschichten. Das Blatt drang an jeder Fuge ein, die an der Bank beprobt wurde, mit 0,10–0,12 mm gegen einen Grenzwert von 0,05 mm. Die Teile wurden zurückgehalten statt versandt.
Der naheliegende Schritt war, das Werkzeug zu ändern, und dieser Schritt war falsch. Ein Messwert, der in einer ersten Charge steigt, deutet zuerst auf die Reihenfolge der Arbeitsgänge und erst danach auf den Stahl. Die V-Nut erklärte die Zahl ohne Formänderung: Die Kante war verrundet, und die Nut ließ das Blatt über die Flächen hinauslaufen.
Diese Diagnose hält, solange sich der Messwert rund um die Fuge wiederholt und der Polierlinie folgt. Ein Messwert, der von Formhohlraum zu Formhohlraum wechselt, oder einer, der auf einer Fläche erscheint, die niemand poliert hat, schickt die Frage zurück in den Guss.
Was sich änderte: erst polieren, dann schlichten
Der Ablauf verschob sich um einen Schritt. Das Polieren läuft jetzt vor dem Schlichtschnitt, und der Schnitt nimmt seinen Bezug von einer Auflage im Formhohlraum, die die Scheibe nie erreicht. Die Beschichtung kommt zuletzt, an einem maskierten Teil.
Ein Bezug auf der polierten Schale würde jeden Polierfehler in die Fuge tragen, weil sich diese Fläche zwischen den Aufspannungen bewegt. Die innere Auflage bewegt sich nicht, der Schnitt sieht dieselbe Geometrie also zweimal. Die Maskierung hält die Schicht von den Auflageflächen fern, und das PVD-Verfahren trägt 0,5–3 µm auf, genug, um die Hälften auseinanderzuhalten, wenn es sie erreicht.
Eine zusätzliche Aufspannung und eine Vorrichtung sind der zusätzliche Aufwand. Alles Nachgelagerte erbt die korrigierte Fläche, auch der Warenträger beim Beschichter. Die Reihenfolge ist im Prozessablauf für diese Schale dargestellt.
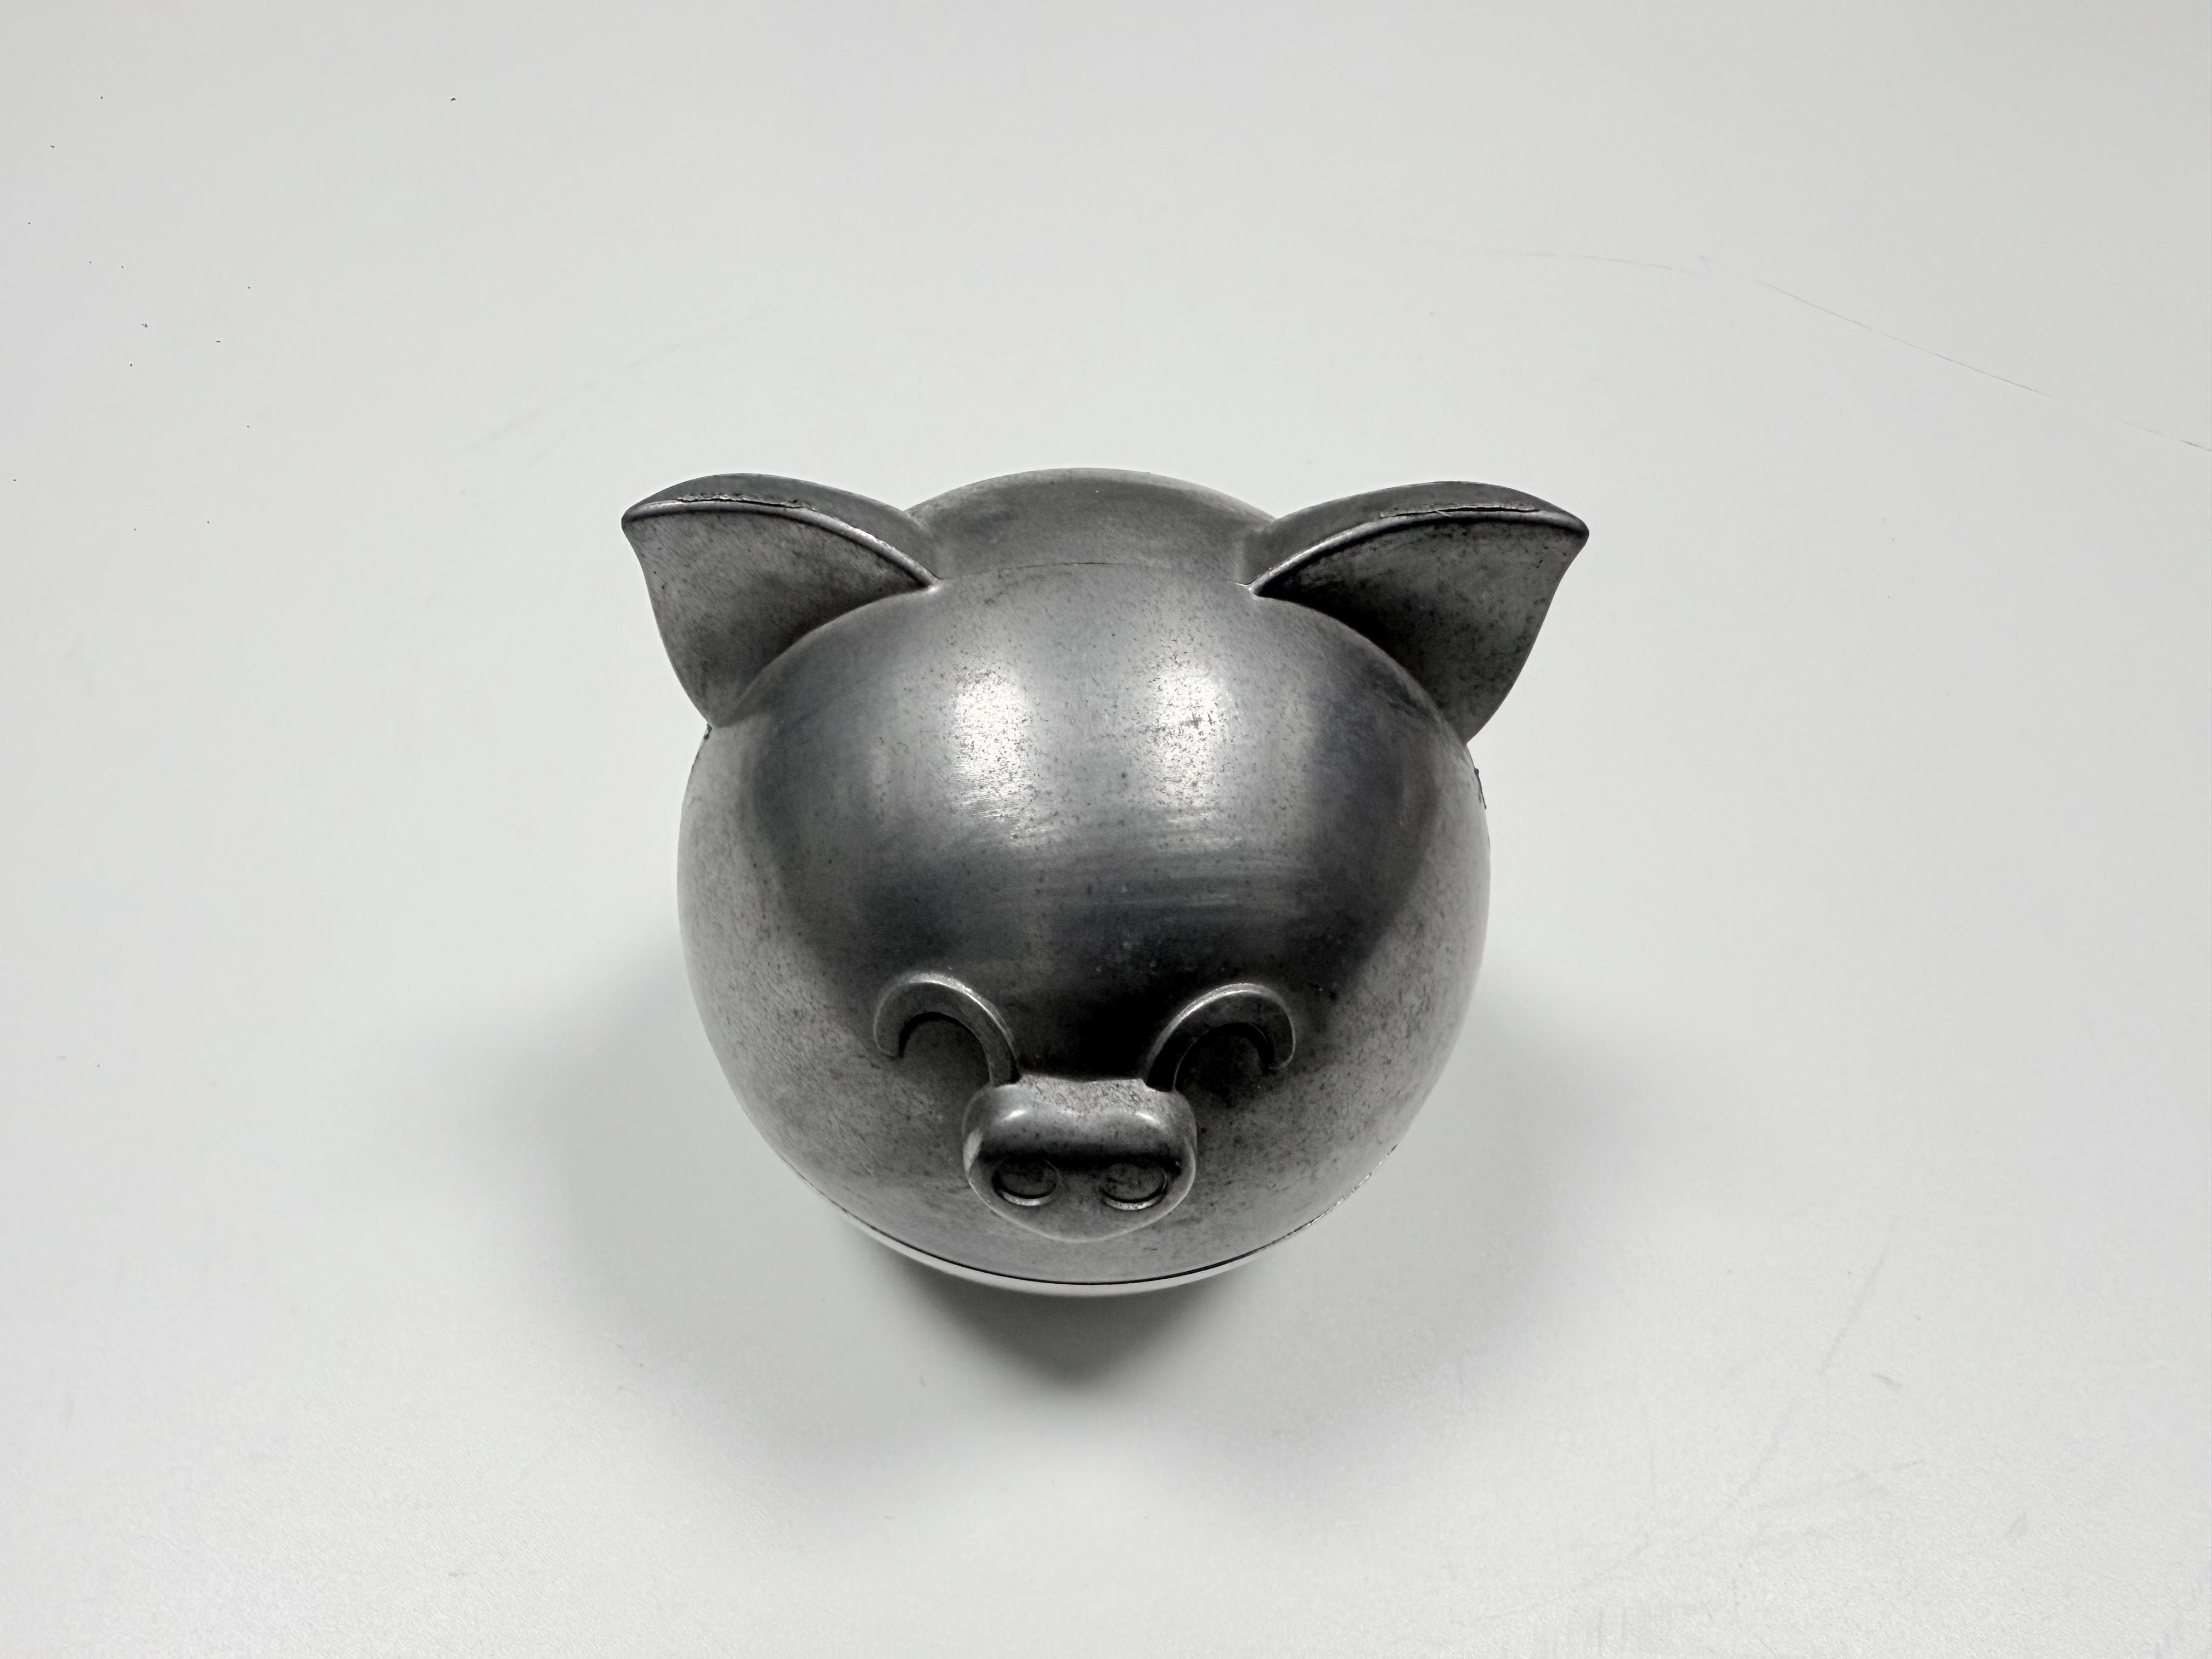
Abbildung 1. Wer die Auflage nach dem Polieren bearbeitet, behält eine kantige Kante dort, wo die beiden Hälften zusammenkommen.
Ergebnisse gegen vier Kriterien
Jede Charge wird an vier Prüfungen gemessen, und jede Prüfung hat ein Verfahren, das ein zweiter Prüfer wiederholen kann. Die Fuge besteht, wenn ein Blatt von 0,05 mm an jedem beprobten Punkt am Mund der Fuge stehen bleibt. Die Ebenheit der Passfläche wird auf einem Koordinatenmessgerät gegen ein Band von 0,05 mm gelesen.
Die Endbearbeitung der Sichtfläche wird mit einem tragbaren Rauheitsmessgerät nach dem Polieren und vor dem Beschichten bei Ra 0,5 gelesen. Danach wird die Beschichtung nach ASTM D3359 mit Gitterschnitt und Klebebandabzug geprüft; die Haftung wird auf einer Skala bewertet, auf der 4B–5B das Bestehensband ist.
Zwei Beschichtungsprüfungen liegen in Prüfstufe vier, weil sie aus unterschiedlichen Gründen durchfallen. Die Haftung berichtet über die Oberflächenvorbereitung, der neutrale Salzsprühtest nach ASTM B117 über 48 h berichtet über den Schichtaufbau. Eine kann bestehen, während die andere durchfällt, deshalb werden beide protokolliert.
Prüfung | Grenzwert | Einheit | Verfahren |
|---|---|---|---|
Fuge an der Trennlinie | 0,05 max., kein Eindringen | mm | Fühlerlehrenblatt, vier Punkte |
Ebenheit der Passfläche | 0,05 max. | mm | KMG, Bezug von der gegossenen Auflage |
Endbearbeitung vor dem Beschichten | Ra 0,5 | µm | tragbares Rauheitsmessgerät |
Beschichtungssystem | 4B–5B, 48 h | Klasse, h | ASTM D3359, ASTM B117 |
Die Messwerte jeder Charge stehen im Projektbericht. Diese Seite trägt die vier Grenzwerte, gegen die diese Werte gelesen wurden, samt der Methode dahinter. Die dekorativen Beschichtungen auf Druckgussteilen decken den Schichtaufbau ab, den Prüfstufe vier testet.
Was der nächste Aufbau anders machen würde
Die 12 mm starke Bodenplatte und die Wand von 1,2–1,5 mm treffen in einem Querschnittsverhältnis aufeinander, das ungleichmäßig erstarrt. Dickes Metall kühlt zuletzt, und der Speiseweg dahinter schließt sich, während die Platte noch flüssig ist. Eine Einfallstelle landet dann auf der Fläche gegenüber der Platte, und das Polieren hellt ihren Rand unter streifendem Licht zu einem Ring auf.
Eine Verjüngung am Übergang, ein Anguss auf der dicken Seite und eine getrennte Kühlung der Platte bringen diese Stelle von der Sichtfläche weg. Eine dünnere Platte würde die Stelle ebenfalls beseitigen, zum Preis der Masse, die die Sparbüchse aufrichtet. Dichte von Zamak 5 und Gewichtsbudget legt dar, wie weit der Querschnitt gehen kann, bevor die Sparbüchse sich nicht mehr aufrichtet.
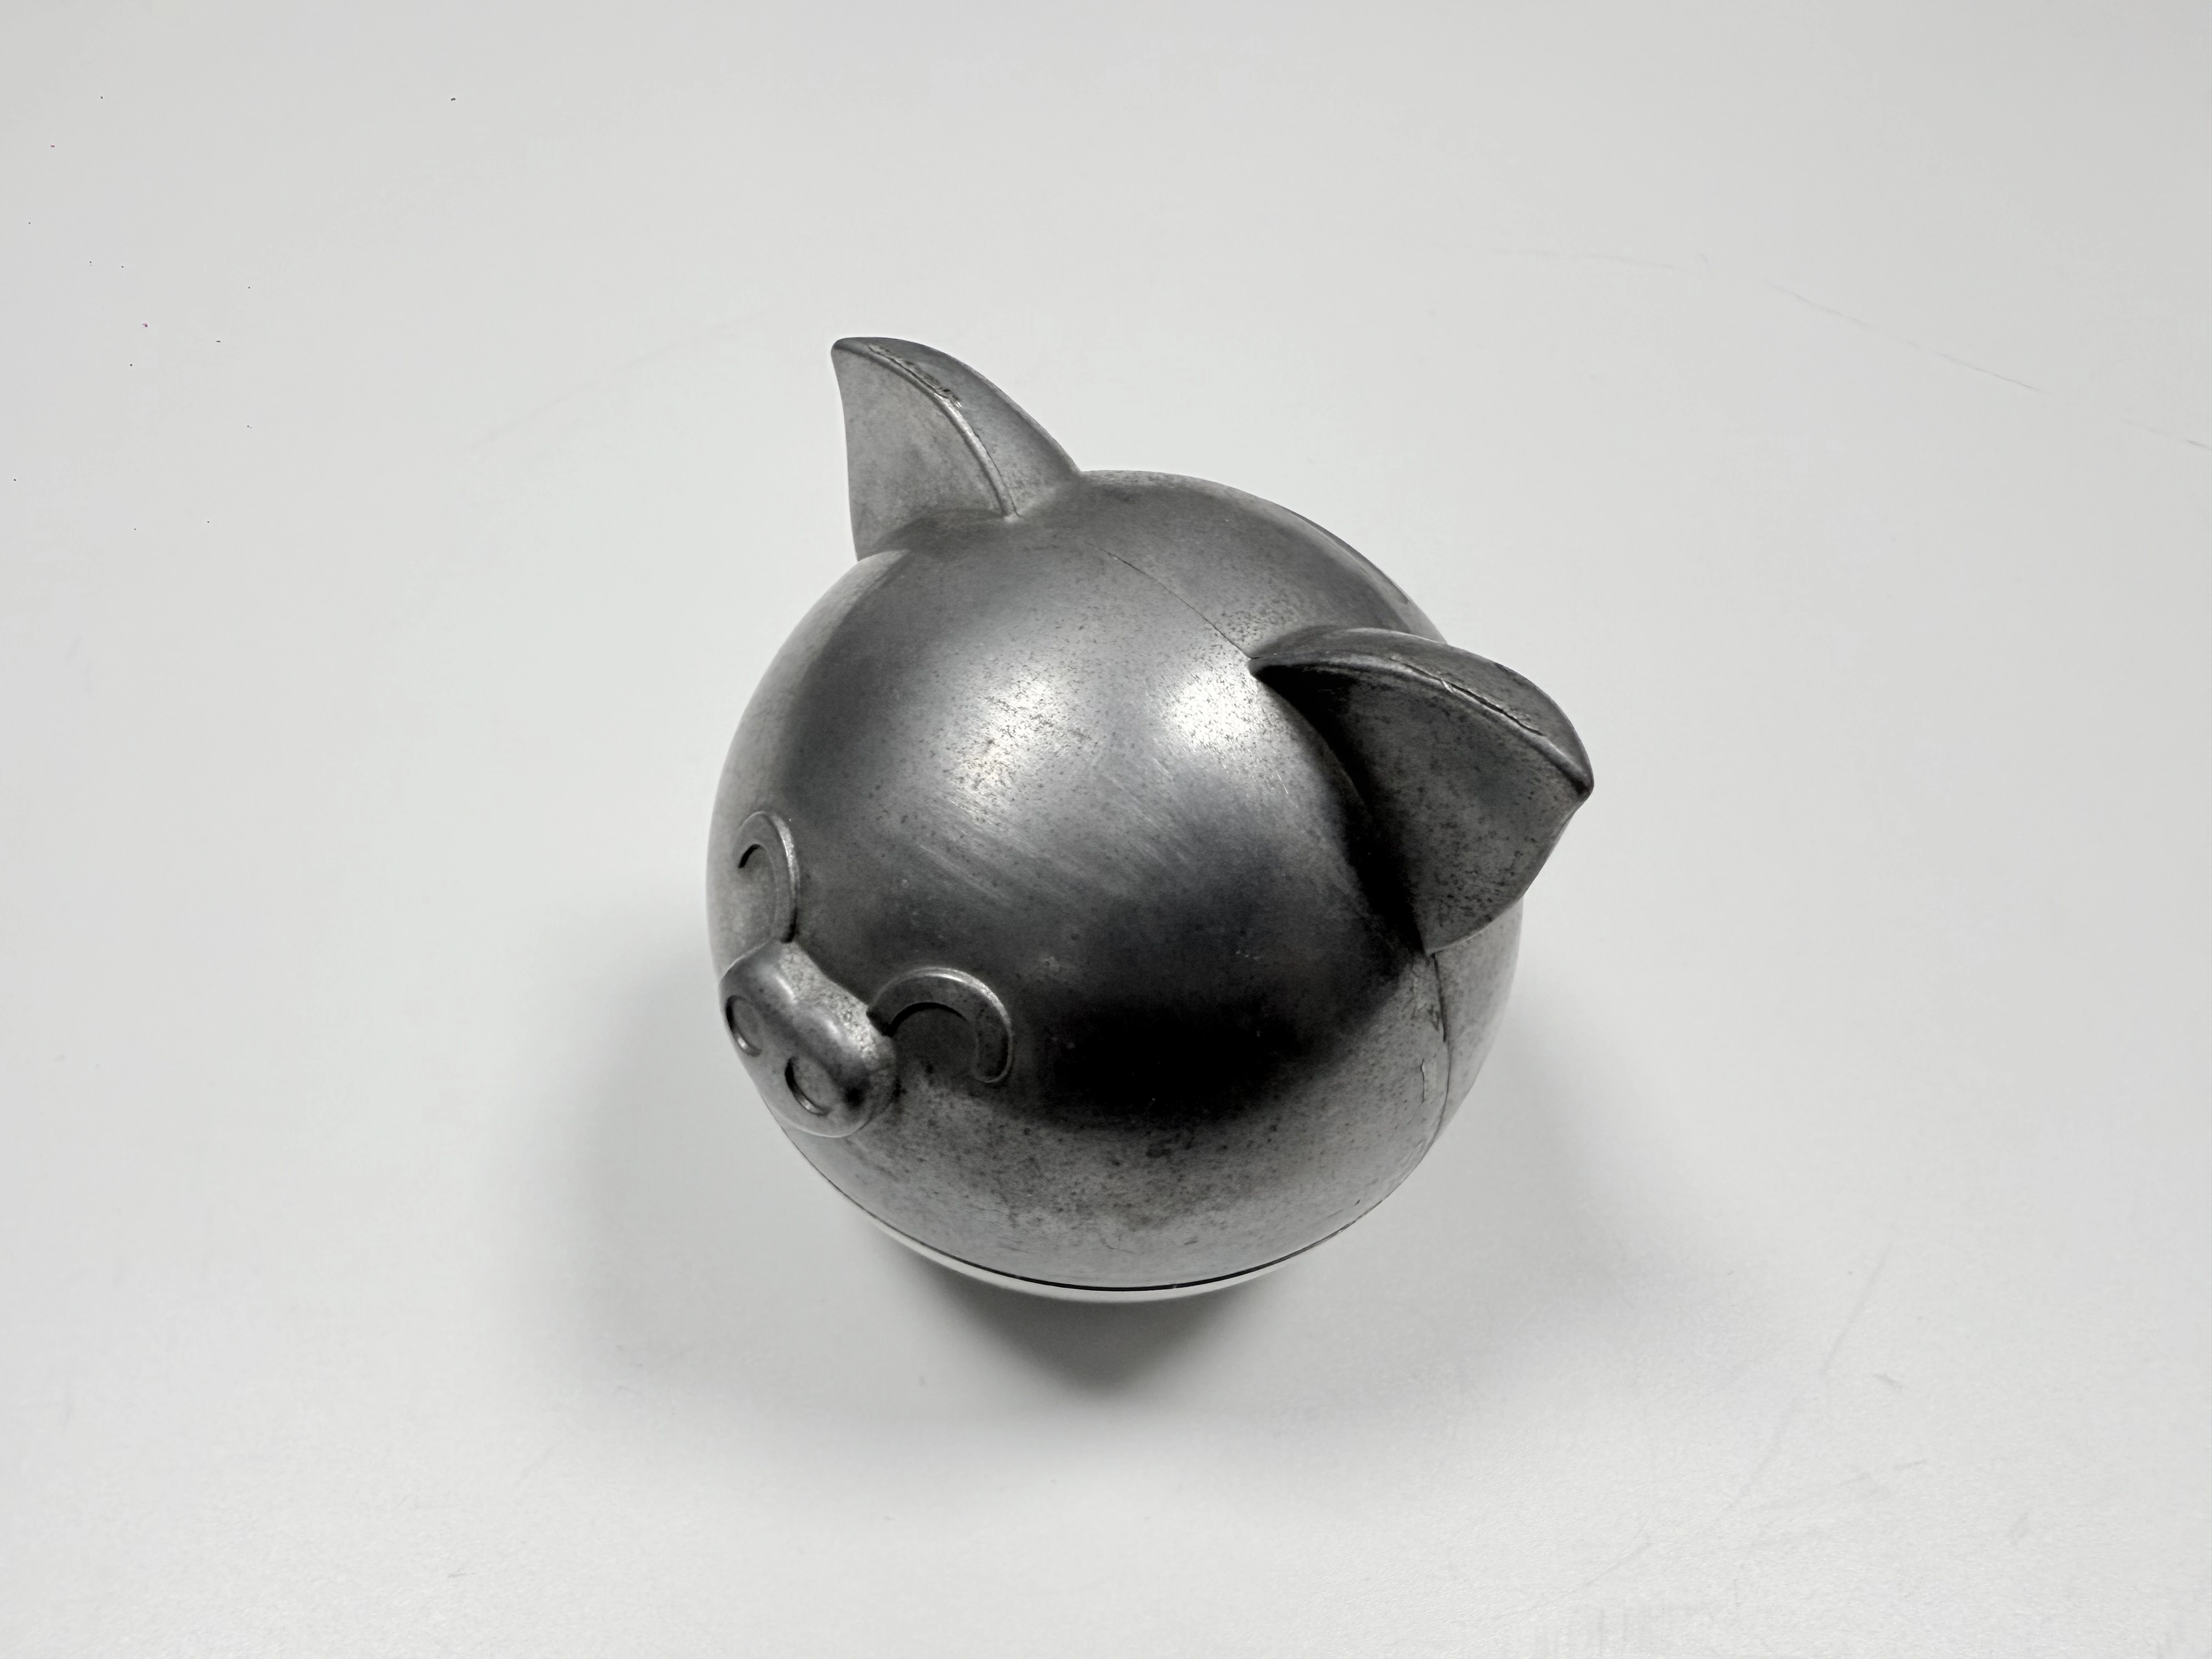
Abbildung 2. Die Platte wird mit der unteren Hälfte gegossen, das Gewicht ist also der Guss und keine Einlage.
Die andere Änderung gehört auf die Zeichnung und nicht ans Werkzeug. Die Polierzugabe bekommt einen Wert und einen Bezug, damit der Schlichtschnitt weiß, wovon er schneidet und wo er ansetzt.
Übertragbare Regeln
Drei Regeln kamen aus diesem Programm, und alle drei gelten, bevor ein Werkzeug gebaut wird. Legen Sie den Schlichtschnitt hinter den letzten Schritt, der Metall von der Auflage nimmt. Geben Sie diesem Schnitt einen Bezug, den das Polieren nicht erreichen kann.
Die dritte Regel betrifft den Messwert. Ein Blatt von 0,05 mm an einer verrundeten Fuge misst die Eindringtiefe, deshalb muss die Zeichnung festhalten, wo das Blatt stehen bleibt, und nicht nur, wie breit der Spalt sein darf. Ohne diese Zeile können zwei Prüfer eine Fuge lesen und sich widersprechen.
Das frühere Zamak-Projekt mit PVD fuhr denselben Schichtaufbau an einem anderen Teil, und die vier Prüfungen ließen sich übertragen, wobei sich nur der Fugenwert änderte. Die nächste Anfrage mit diesen vier zu beginnen ist billiger, als sie an der Montagebank wiederzufinden.
