
Lünettenring mit 1,8 mm Wand: Presssitz nach der Galvanik
Zwölf Ringe aus einem Los von 500 Stück ließen sich nicht ins Gehäuse pressen, und die Ursache war die Chromdicke: 0,42 µm gegen eine Obergrenze von 0,3 µm. Die Korrektur war eine Anpassung der Stromdichte, die die Schicht auf 0,25 µm zurückbrachte; dazu kam eine Probepressung, die die Passung an der Nachbearbeitung und in der Galvanik zu einer Zahl machte.
Der Ring ist eine Lünette mit Ø35,0 mm aus Zamak 5 nach ASTM B86 AC41A, 1,8±0,05 mm hoch, mit einer Wand von 1,5–1,8 mm. Er presst auf das Glas und in die Gehäuseöffnung, mit einem Übermaß von 0,02–0,05 mm.
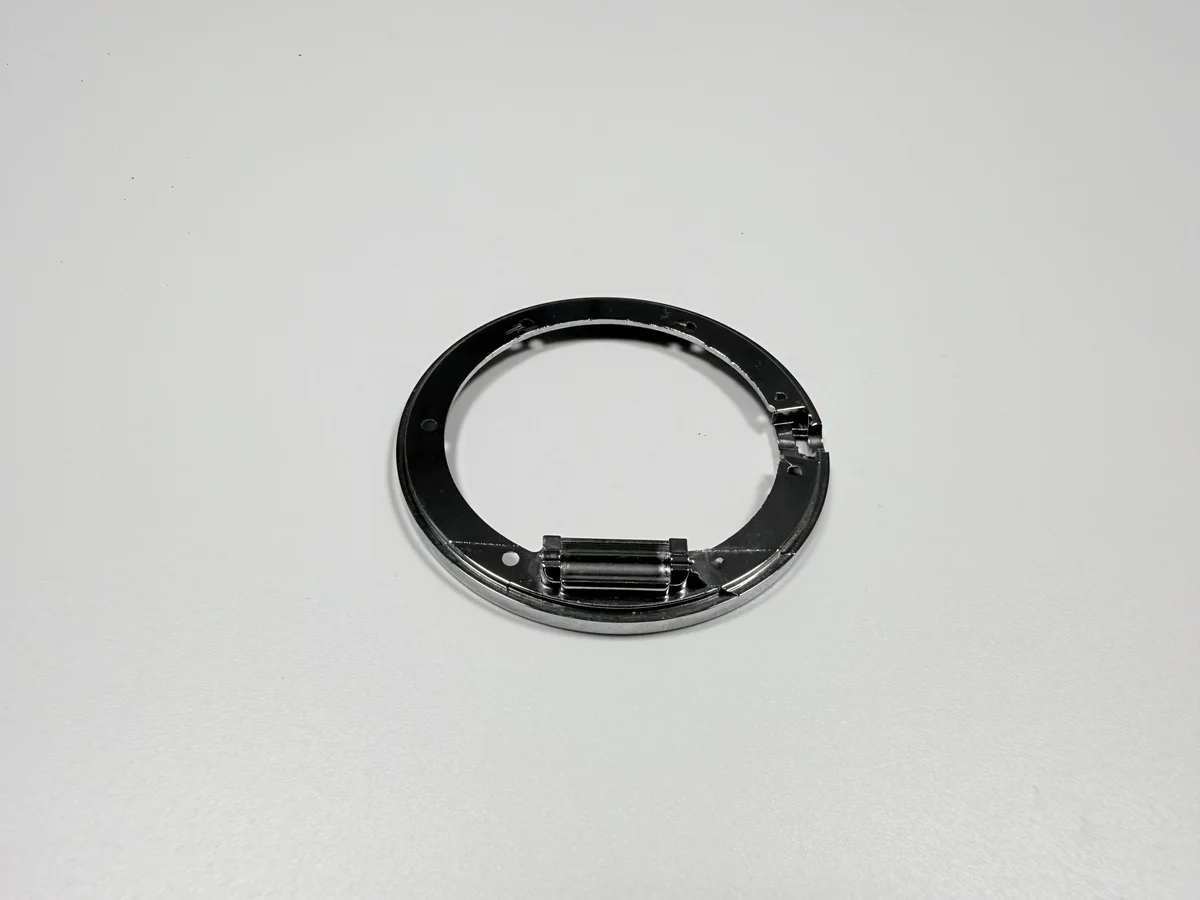
Woran scheiterte das Los von 500 Stück?
Zwölf Ringe gingen bei der Montage nicht ins Gehäuse. Sie hatten die Bohrungslehre an der Maschine und die Sichtprüfung nach der Galvanik bestanden, der Fehler zeigte sich also erst, als der Ring auf sein Gegenstück traf.
Das Muster war nicht zufällig. Die zwölf kamen von einer Gestellposition, und das zeigte auf die Galvanikzelle statt auf das Drehen; Ringe aus der Mitte des Gestells ließen sich ohne Probleme pressen.
Das Fehlerbild: ein Ring, der im Rohzustand innerhalb seiner Bohrungsvorgabe liegt und mit der Schicht außerhalb seines Übermaßbands.
Wie viel Chrom lag auf den fehlerhaften Ringen?
0,42 µm, röntgenografisch an den fehlerhaften Mustern gemessen. Die Vorgabe erlaubt 0,1–0,3 µm Chrom, die fehlerhaften Ringe trugen also rund 40 % mehr Chrom als die Obergrenze.
Der Überschuss kam auf einen korrekten Stapel aus Kupfer und Nickel. Deshalb ging der Ring durch die Bohrungslehre: Kupfer und Nickel lagen im Bereich, und das Chrom, die dünnste Lage, war die, die abwich.
Eine dickere Chromschicht ergibt keinen besseren Ring: Sie verengt die Bohrung, verschiebt die Farbe und kann unter der Presse reißen.
Was änderte sich nach der Korrektur der Stromdichte?
Das Chrom kam auf 0,25 µm zurück, innerhalb des Fensters von 0,1–0,3 µm, und das nächste Los ließ sich ohne Fehler pressen. Die Anpassung betraf die Stromdichte am Gestell, nicht die Badchemie und nicht die Lagenfolge.
Auch die Gestellposition wurde überprüft. Teile am Rand des Gestells sehen eine andere Stromdichte als Teile in der Mitte, und die zwölf Fehler kamen vom Rand; Abstand und Ausrichtung wurden geändert, um die Verteilung zu vergleichmäßigen.
Für diesen Schritt war keine Zeichnungsänderung nötig, weil die Zeichnung den Lagenbereich schon nannte. Die Korrektur lag im Prozess, der von der Zeichnung abgewichen war.
Wie wird der Presssitz jetzt geprüft?
Mit einer Probepressung am Gegenstück, gelesen als Kraft im Band von 200–600 N. Unter dem Band sitzt der Ring so lose, dass er sich hebt oder dreht; darüber verformt sich der Ring oder die Schicht reißt.
Die Probepressung gehört jetzt zum Erstmuster für jede Farbe und jede Änderung der Schichtdicke, nicht nur für das erste Los. Die Kraft hängt von Ring und Gehäuse ab, also öffnet eine neue Gehäusecharge die Prüfung wieder.
Die Aufzeichnung führt die Gehäusekennung neben der Kraft. Eine Kraft gegen ein anderes Gehäuse ist nicht vergleichbar, und die Zahl ist dann kein Kriterium mehr.
| Merkmal | Ziel | Messmittel |
|---|---|---|
| Bohrung vor der Galvanik | Ø32,0 mm mit Aufmaß vor der Galvanik | Bohrungslehre an der Maschine |
| Rundheit | 0,05 mm | Rundheitsmessgerät |
| Chrom | 0,1–0,3 µm | Röntgenschichtmessung |
| Presskraft | 200–600 N | Probepressung am Gegenstück |
Was trägt die Ringzeichnung nach der Korrektur?
Vier Angaben, die schon gefordert waren, und eine, die dazukam: Übermaß, Bohrung vor der Galvanik, Galvanik je Lage, Presskraftband und die Stufe, auf die jeder Wert sich bezieht.
Die Stufe ist die Ergänzung. Ohne sie lässt sich ein galvanisierter Ring gegen ein Vormaß prüfen und besteht, obwohl er außerhalb der Passung liegt; mit ihr weiß der Prüfer, welches Messmittel vor und welches nach der Galvanik gilt.
Die Galvanik blieb je Lage angegeben, nicht als Summe. Wer „18–27 µm gesamt“ hört, kann das mit 0,4 µm Chrom und zu wenig Nickel erfüllen, und genau diese Kombination ist hier gescheitert.
Was belegt dieser Fall für einen Ring mit 1,8 mm?
Er belegt, dass der Presssitz eines dünnen Rings von der Schicht genauso entschieden wird wie vom Drehen, und dass eine Lage innerhalb der Summe trotzdem außerhalb ihrer eigenen Grenze liegen kann.
Er belegt nicht, dass jeder dünne Ring bei 0,42 µm Chrom scheitert oder dass eine Stromkorrektur jedes Presssitzproblem löst. Eine Gestellposition, eine Gehäusecharge und eine Schichtdrift sind die Belege hier.
Übertragbar ist die Aufzeichnung: Fehlerzahl, gemessene Dicke, die Änderung und die Kraft aus der Probepressung. Übermaßband und Gehäusekennung gehören zusammen auf die Zeichnung, dann lässt sich dieselbe Prüfung für den nächsten Ring kalkulieren.
| Eintrag | Wert | Vorgabe |
|---|---|---|
| Losgröße | 500 Ringe | Beispielaufzeichnung |
| Ringe ohne Presssitz | 12 | Montageausschuss |
| Chrom an den fehlerhaften Ringen | 0,42 µm | 0,1–0,3 µm zulässig |
| Chrom nach der Korrektur | 0,25 µm | Im Fenster |
| Presskraftband | 200–600 N | Probepressung mit Gegenstück |
Die Bohrung vor der Galvanik ist die andere Hälfte derselben Passung, also ist eine Gehäuseaufzeichnung ohne Bohrungsmaß nur die halbe Beweislage.
