
Quadratisches Uhrengehäuse: Zamak 5, 0,9 mm Bandanstöße
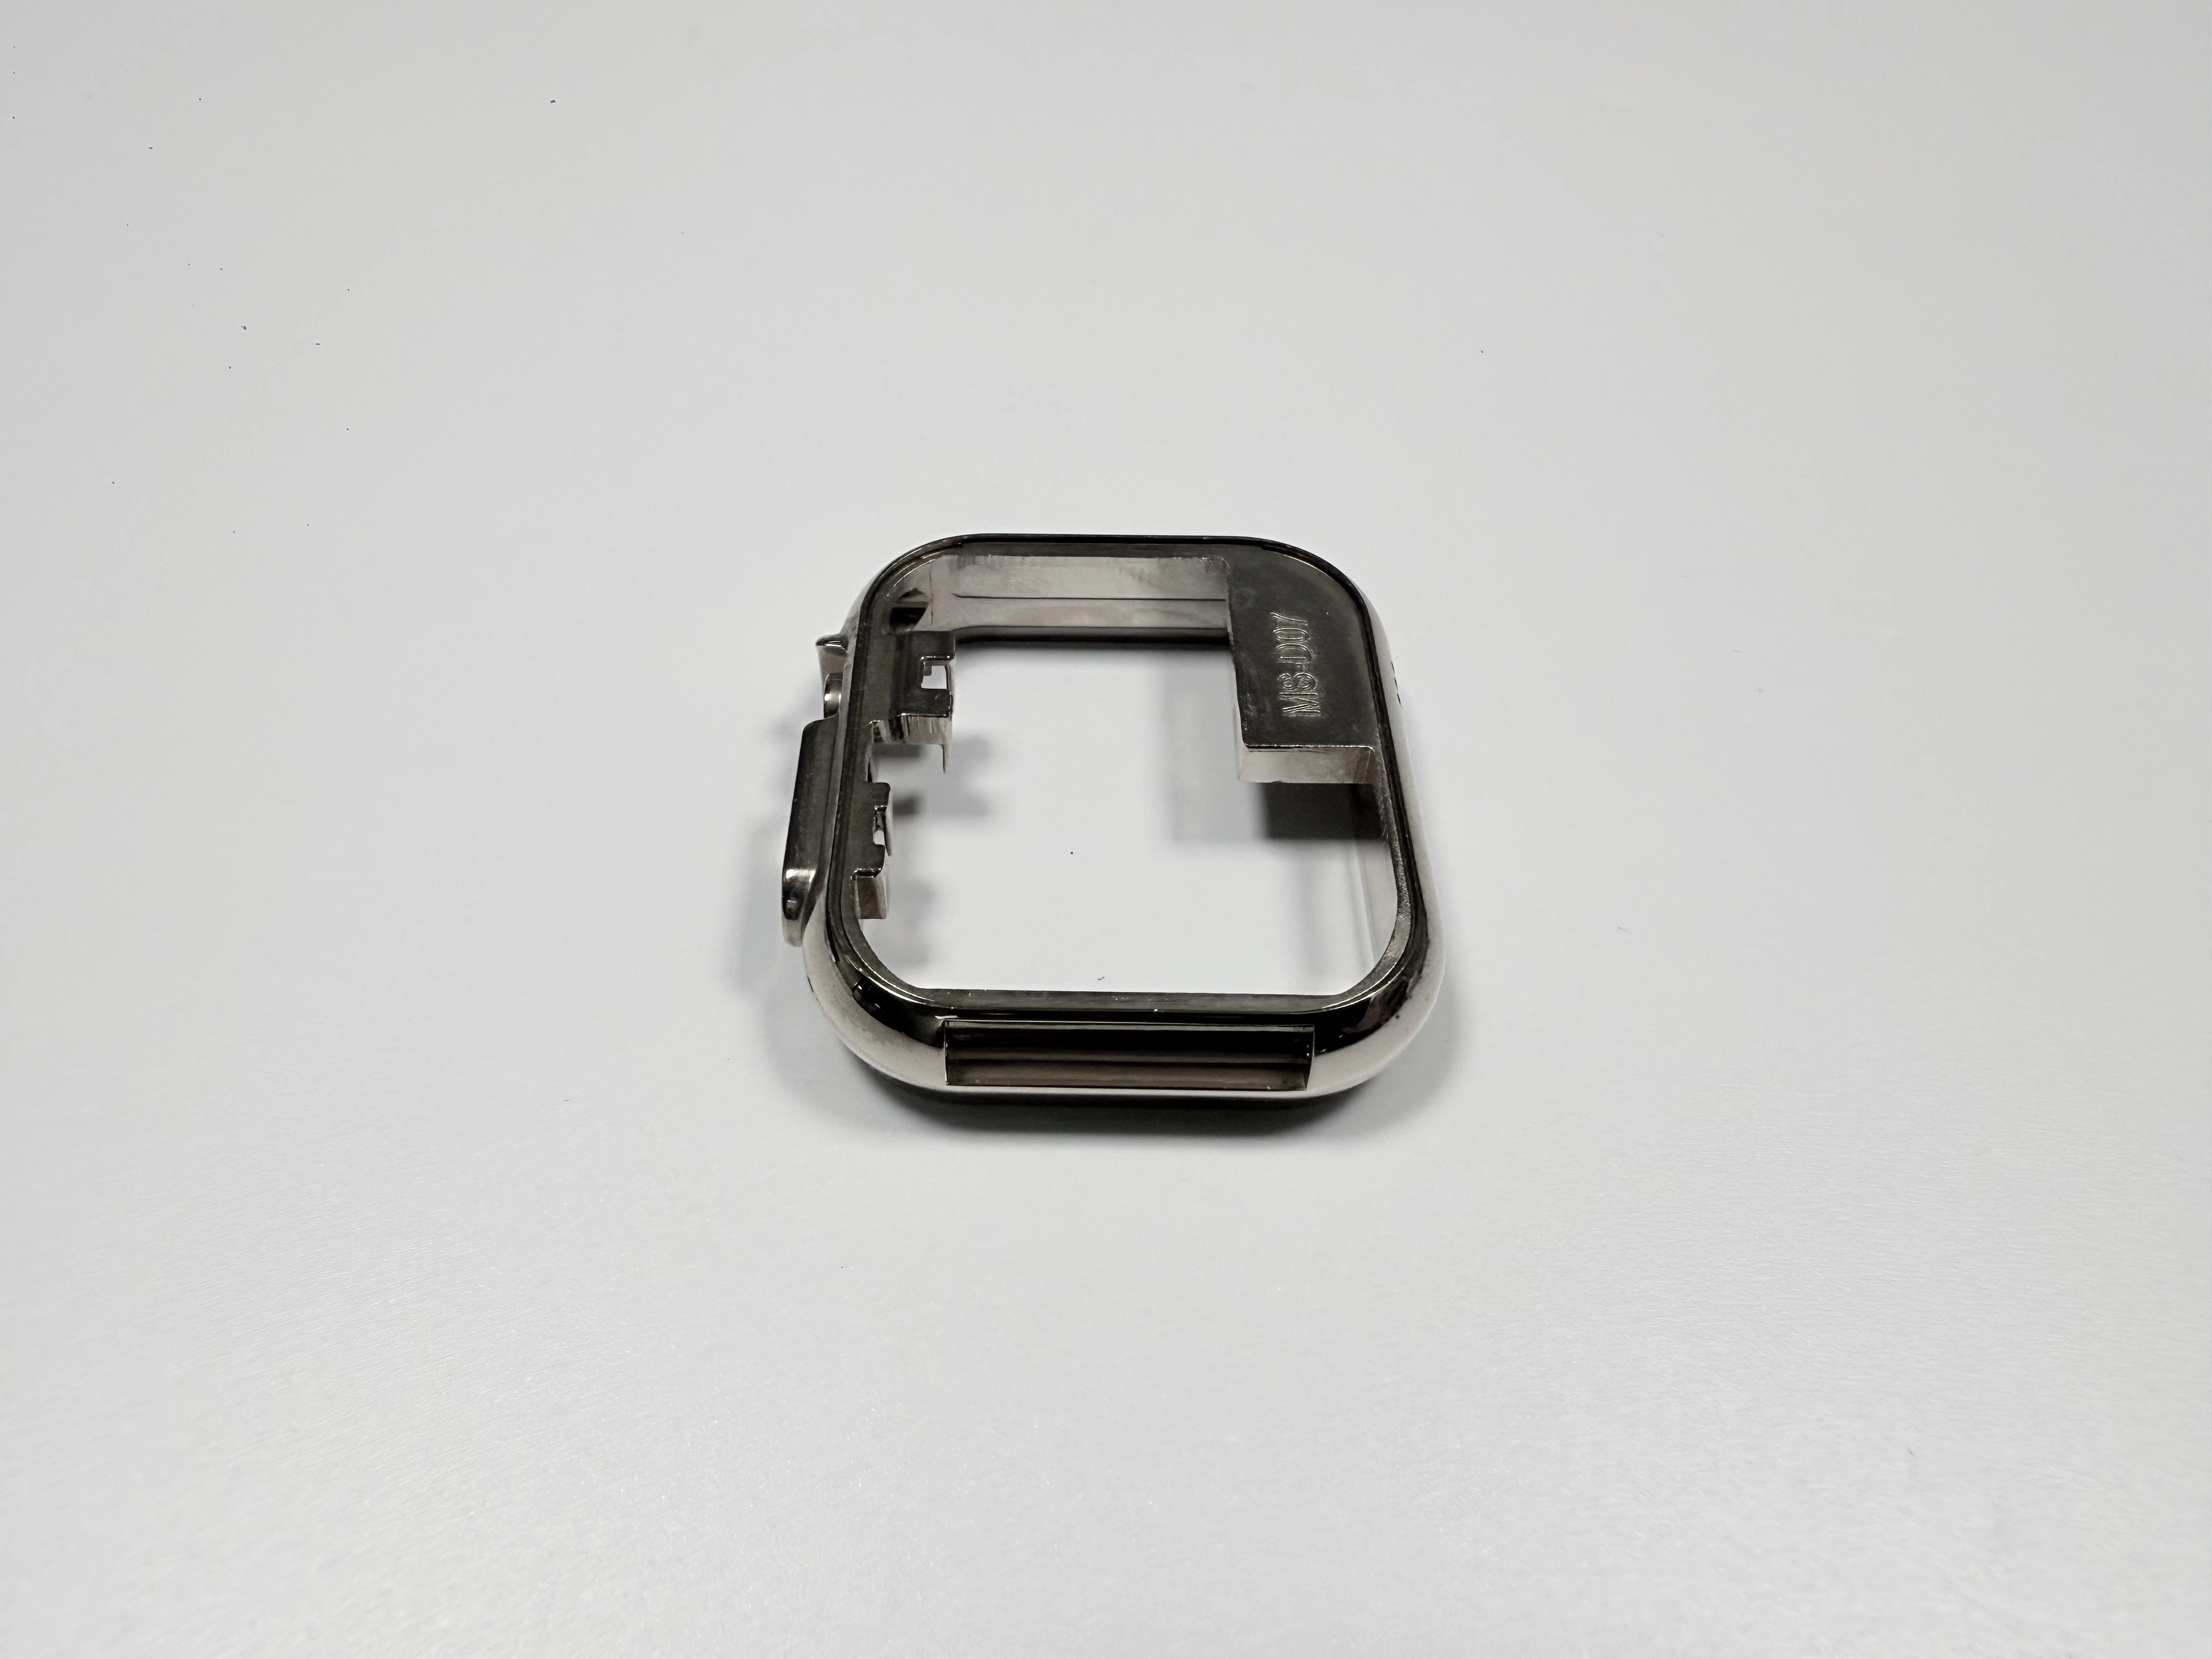
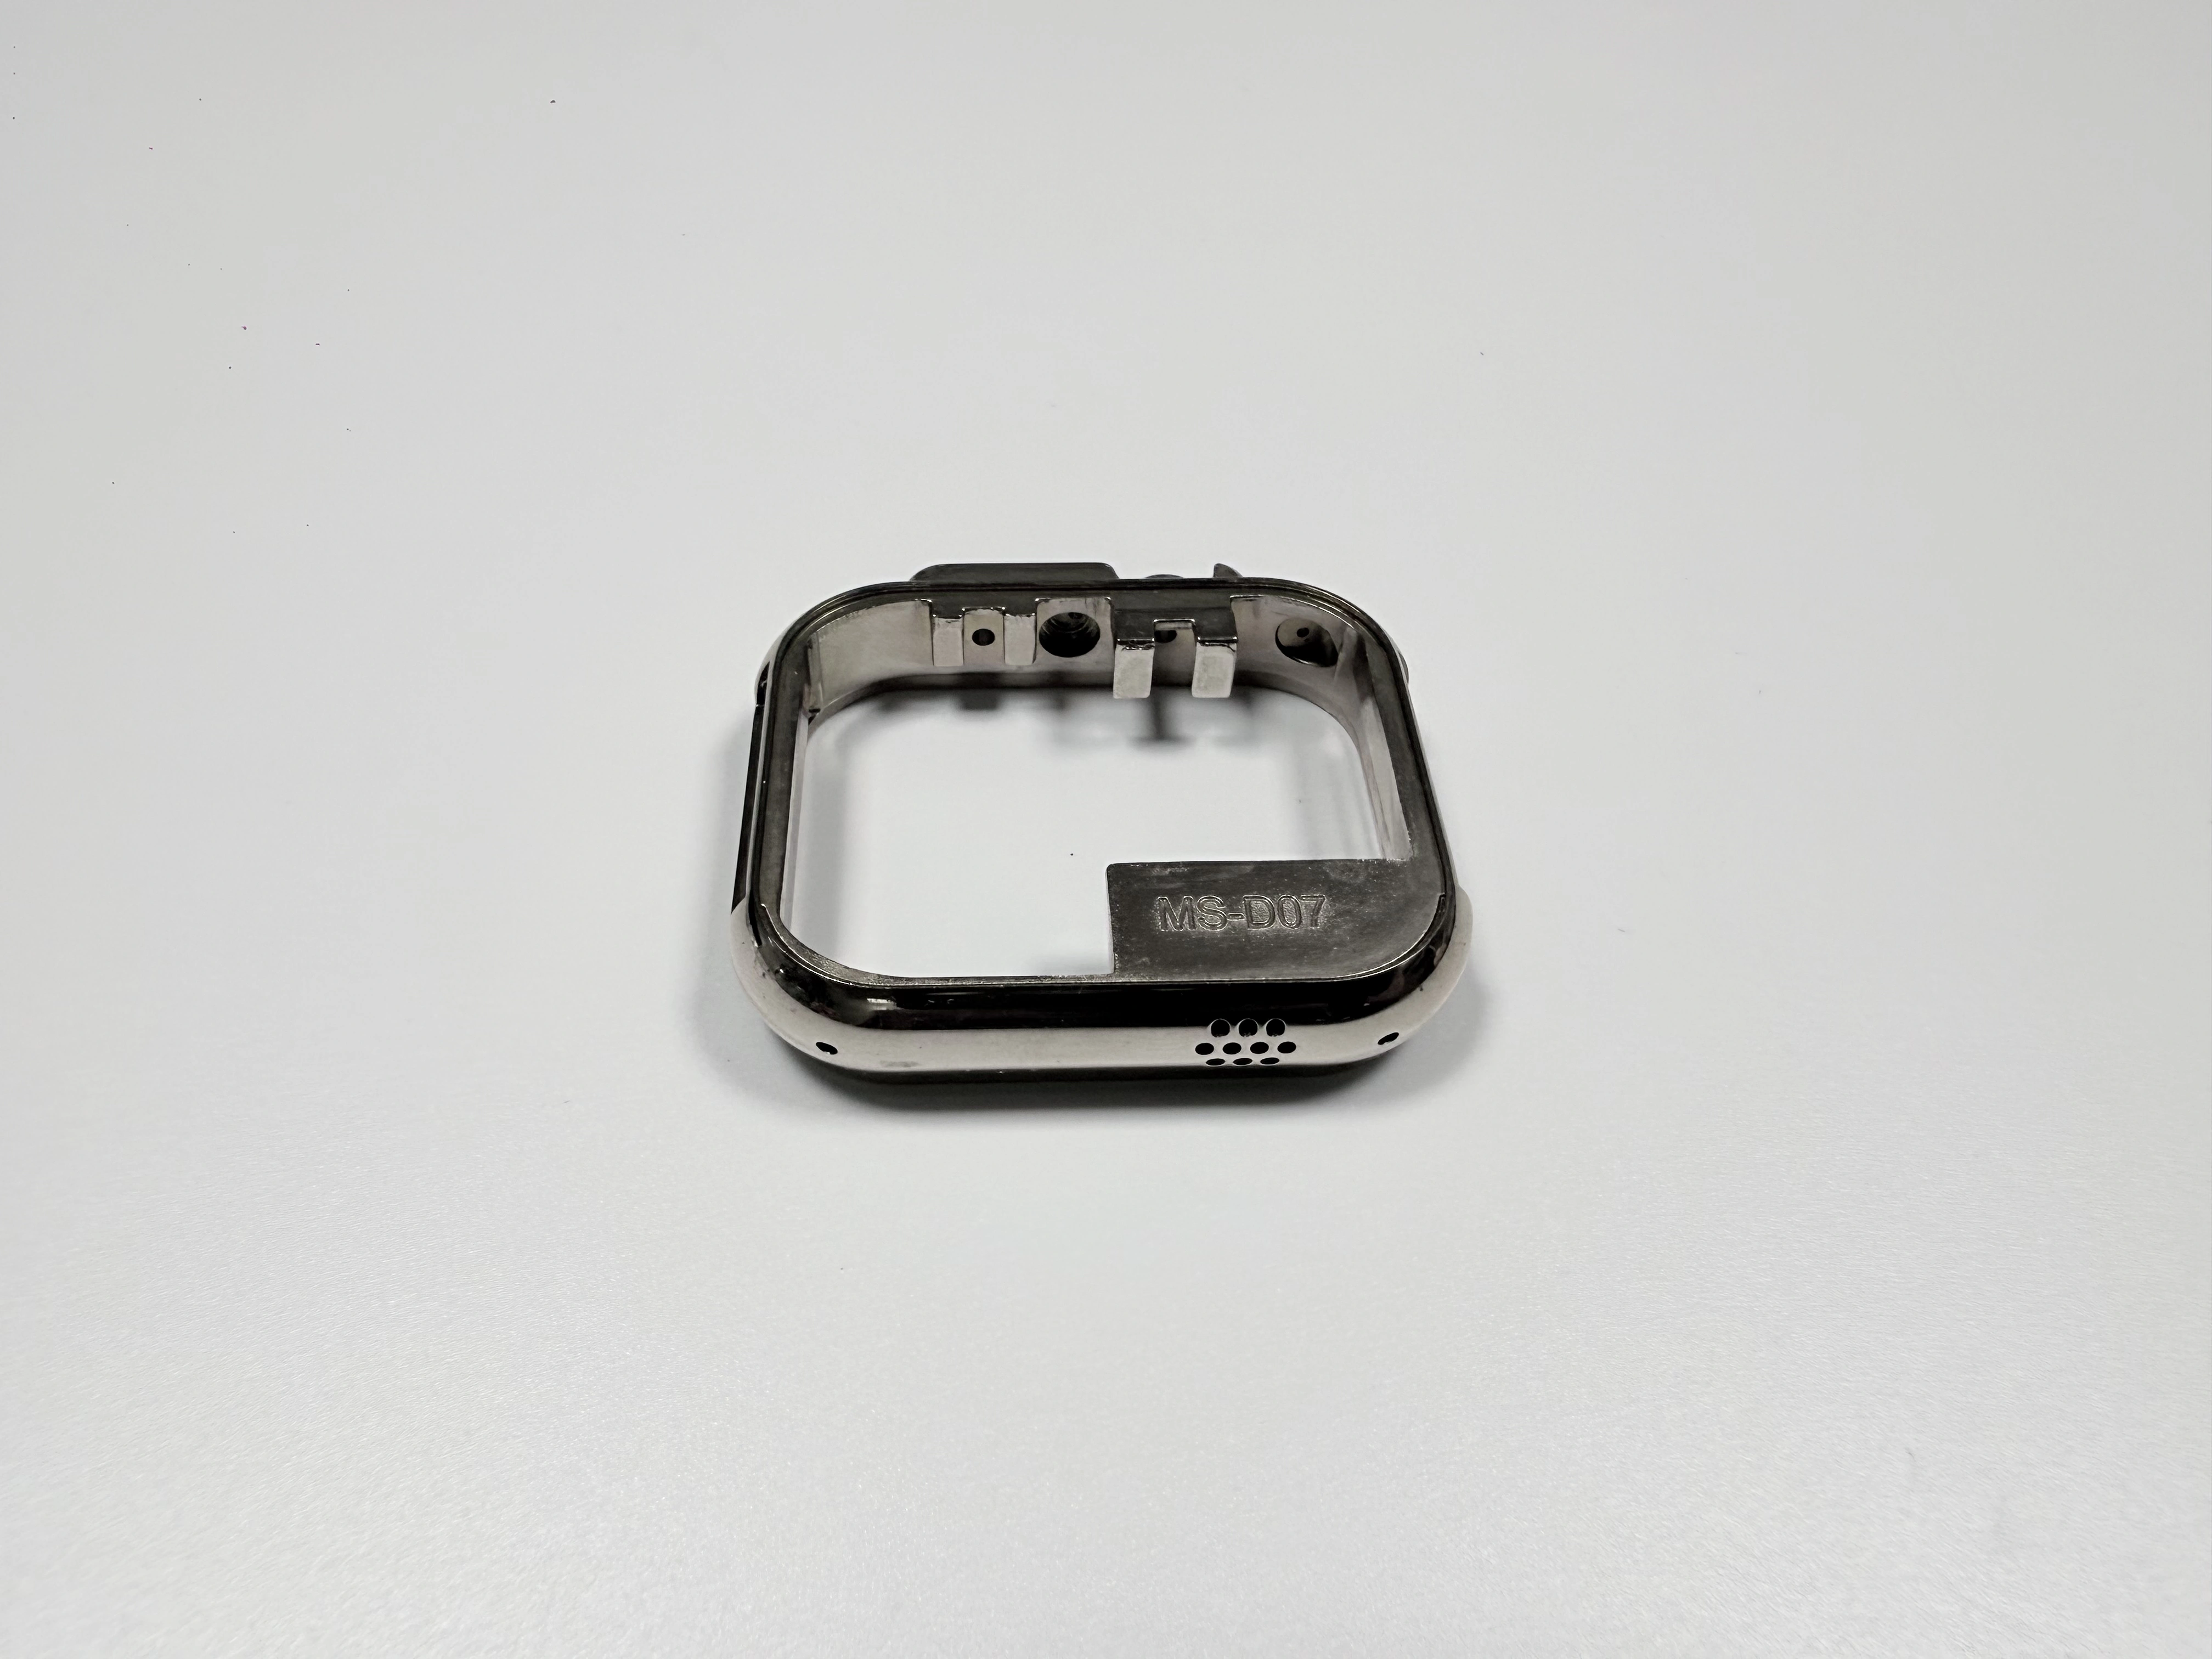
Ein quadratisches Gehäusemittelteil 38,0×38,0×9,5 mm aus Zamak 5, 12±1 g. In einem Beispielprotokoll kamen von diesen 300 Teilen neun mit ausgebrochenem Maul an der Bandanstoßbohrung zur Prüfung. Eine Fase vor dem Bohrer und ein reduzierter Vorschub beim Durchbruch brachten die nächste Charge auf null. Zinkdruckguss setzt die Form, der Bohrungsaustritt setzt den Ausschuss.
Welche Legierung lief in den 300 Teilen?
Zamak 5 nach ASTM B86 AC41A, gegossen in einem 4-fach-Werkzeug aus 8407, danach Cu/Ni/Cr. Der Rahmen trägt vier Schnittstellen: 0,03 mm Spiegelstufe, 30,0 mm Werkaufnahme, Ø3,0 mm Kronenbohrung und zwei Bandanstoßbohrungen Ø1,5 mm auf Ø0,05 mm Koaxialität. Die Wand läuft 0,9–1,2 mm und dünnt an den Bandanstößen auf 0,9 mm aus, wo die Bohrung breiter als die Wand ist. Die Bohrung trägt 0,03 mm obere Abweichung, untere 0; die Aufnahme 0,05 mm oben, 0 unten.
Merkmal | Ziel (mm) | Zulässiger Bereich (mm) | Prüfmittel |
|---|---|---|---|
Bandanstoßbohrungen, zwei | Ø1,5 | Ø1,50–Ø1,53 | Grenzlehrdorn Ø1,5 |
Kronenbohrung | Ø3,0 | Ø3,00–Ø3,05 | Grenzlehrdorn Ø3,0 |
Werkaufnahme | 30,0 | 30,00–30,05 | Aufnahmelehre |
Spiegelstufe | 0,03 | 0–0,03 | Platte und Fühlerlehre |
Seitenwand | 0,9–1,2 | 0,9–1,2 | Schliffprobe |
Wo fielen die 300 Teile durch?
Neun von 300 kamen mit ausgebrochenem Maul am Bohrungsaustritt zur Prüfung, alle neun über der 0,1-mm-Ausschusslinie. Diese neun hatten die ganze Kette durchlaufen. Die Bohrung ließ sich auch nicht retten: Der Ausbruch sitzt an der Maulkante, und Ausschleifen macht die Bohrung größer.
Die Ursache war die Stützung am Austritt, nicht die Legierung. Ein Bohrer Ø1,5 mm durchquert eine 0,9-mm-Wand und tritt ins Freie, also drückt die Spitze das letzte Metall heraus, statt es zu schneiden. Am Austritt saß keine Fase, der Vorschub lief bis zum Durchbruch. Neun von 300 ist der Ausschussanteil, den ein Dünnwandangebot immer trägt; gebucht war er beim Gießen, entstanden ist er am Bohrungsaustritt, und tragen sollte ihn die Zerspanung.
Was änderte sich nach der ersten Charge am Bohren?
Geändert wurde die Bohrung, nicht die Werkzeugsorte. Eine Fase läuft jetzt vor dem Bohrer, damit die Spitze beim Durchbruch eine gestützte Kante hat, und der Vorschub fällt, wenn die Spitze den Austritt erreicht. Beides sitzt in einem CNC-Programm und einer Aufspannung, sodass beide Bohrungen auf einer Achse bleiben und Ø0,05 mm Koaxialität halten.
Dieser Schnitt kostet Takt: ein zweites Werkzeug und ein langsamerer Austritt, und das ist die ganze zusätzliche Lieferzeit dieser Änderung. Die Änderung wird pro Stück bepreist, ihr Preis steht also in der Zerspanungszeile. Der Ausschuss, den sie verhindert, war zuvor beim Gießen gebucht und als ganzes Teil gezählt.
Welche vier Maßnahmen hielten den Maulausbruch auf null?
Vier Maßnahmen liefen nach der Änderung. Erstens bleibt die Fase im Programm und wird am ersten Teil geprüft. Zweitens bleibt die Vorschubreduktion am Austritt. Drittens siebt eine Vor-Galvanik-Lehre von Ø1,536–Ø1,554 mm die Bohrung an der Maschine, nach der Galvanik wird nach Zeichnung auf Ø1,50–Ø1,53 mm gelesen. Viertens fährt die Erstmusterfreigabe die ersten drei vor dem Lauf durch, und die Formwerkstatt unterschreibt.
Diese Prüfung kostet Minuten je Los; ein ausgebrochenes Maul kostet das Teil und jede Zerspanung darin. Die 0,1-mm-Grenze am Maul steht als Ausschluss auf dem Prüfblatt, nicht als Notiz.
Wie wurde die Bohrung nach der Änderung geprüft?
Die Bohrung wird vor der Galvanik mit dem Grenzlehrdorn gelesen, und zwar auf das Vor-Galvanik-Maß, das die Schicht trägt: Ø1,50–Ø1,53 mm plus je Seite 18–27 µm, also 0,036–0,054 mm, ergibt vor der Galvanik Ø1,536–Ø1,554 mm; nach der Galvanik wird wieder nach Zeichnung gelesen, dann steht sie bei Ø1,50–Ø1,53 mm. Das Maul läuft gegen 0,1 mm, die beiden Achsen gegen Ø0,05 mm auf einem KMG. Der Erstmusterbericht trägt alle drei Werte mit ihrer Stufe, und die Lehren liegen an den Prüfständen.
Die Stufe muss auf dem Blatt stehen, weil die Schicht die Bohrung bewegt. Kupfer, Nickel und Chrom tragen 18–27 µm je Fläche auf, über den Durchmesser 0,036–0,054 mm; wer die Zeichnungstoleranz als Vor-Galvanik-Maß liest, behält bei 1,50 nach dem Bad nur 1,446–1,464, und das ganze Los fällt unter die untere Abweichung.
Schicht | Je Fläche (µm) | Über den Durchmesser (mm) |
|---|---|---|
Kupfer | 8–12 | 0,016–0,024 |
Nickel | 10–15 | 0,020–0,030 |
Chrom | 0,1–0,3 | 0,0002–0,0006 |
Alle drei | 18–27 | 0,036–0,054 |
Richtung des Durchmessers = Wert je Fläche × 2; die Schichtfolge steht in den Galvaniknotizen.
Was beweisen die 300 Teile für eine 0,9-mm-Wand?
Die Beweislage endet am Bohrungsaustritt. Wand, Legierung und Bohrungsmaß haben sich zwischen den beiden Chargen nicht bewegt, also brachten Fase und Vorschub die Zahl von neun auf null. Dieser Fall beweist keine Ausbeute über das ganze Los. Eine 0,9-mm-Wand in einer anderen Legierung oder eine Bohrung über Ø1,5 mm trifft eine andere Austrittslast und braucht ihr eigenes Erstmuster.
Zeichnung mit Fase, Vorschubangabe und Galvanikstufe senden, dann lässt sich die nächste Bohrung gegen alle drei bepreisen. Ein Zamak-Teil mit anderer Beschichtung ist im Fall der Stehauf-Figur mit derselben Dünnwandlogik festgehalten.
