A356-T6 en un alojamiento partido: pared, diámetro y temple
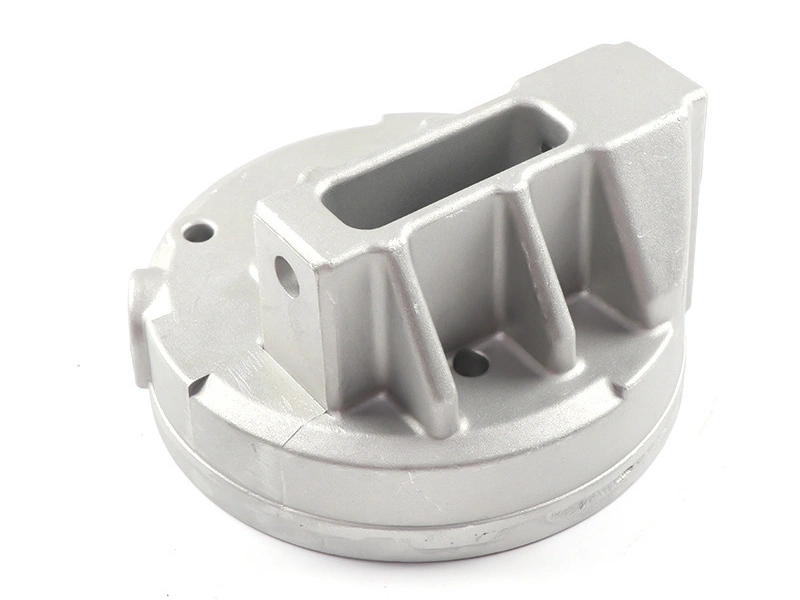
El A356-T6 es la aleación en la que está dibujado este alojamiento de rodamiento partido. El grado responde a cuatro preguntas a la vez: si una pared de 5–8 mm llena en un molde de acero, cómo se mueve la pieza a través del ciclo de temple, si el diámetro interior de Ø60 H8 se mecaniza limpio y cómo se comporta la pieza en interior. El metal se pide como aleación de aluminio A356 (AlSi7Mg, GB/T 1173 ZL101A) en temple T6.
El plano fija 120×95×70 mm, 420±30 g y un diámetro interior de Ø60 H8. Son objetivos y no lecturas, y son las cifras a las que se sujetan el molde, la colada, el temple y la pasada de mandrinado. Cada cifra de abajo es un objetivo de plano, un valor típico o un rango que la fundición todavía tiene que confirmar.
¿Por qué sirve el A356 para un alojamiento partido?
El A356 sirve porque su silicio lleva fluidez hasta una sección de 5–8 mm y su magnesio hace posible un temple T6. El molde de acero extrae calor por las dos caras de la pared, así que la sección solidifica desde cada lado mientras el bebedero todavía la alimenta. La colada va a 700–740 °C en un molde precalentado a 250–350 °C, un rango típico pendiente de la aprobación de la fundición.
La aleación no se elige por dureza. Se elige porque el asiento y el diámetro se cortan después de la colada, y un grado que llena la sección sin cierres en frío deja metal sano a la herramienta de mandrinar. La misma lógica aparece en soportes de A356 para módulos de batería, donde una sección fina y una interfaz mecanizada comparten un plano.
¿Qué cambia el T6 en una pared de 5–8 mm?
El T6 añade una solubilización a 535–545 °C, un temple en agua y un envejecimiento a 155–165 °C durante 4–6 h, un rango típico pendiente de la aprobación de la fundición. El temple es donde una pared fina gana su ventaja y donde la paga: la sección se enfría lo bastante rápido para tomar el temple, y lo bastante rápido para deformarse.
Una pared de 5–8 mm no puede enfriarse por igual, porque el extremo del asiento lleva más masa que la brida. El diámetro y las caras de unión se mueven después del temple, y por eso los dos se cortan después. Como el temple va antes del mecanizado, ese movimiento se retira como sobreespesor y no se endereza.
¿Por qué es el A356 la misma familia que el ZL101A?
El ZL101A es la designación de GB/T 1173 para la misma familia Al-Si-Mg que el A356, así que un plano puede llevar cualquiera de los dos nombres y un certificado puede llevar los dos. El A356 nombra la aleación, el ZL101A la nombra en la norma china y el T6 nombra el temple.
Un plano que solo dice A356 deja abiertos la norma y el temple, y la fundición entrega entonces lo que soporta su propia ruta. Indique aleación, norma y temple en una línea, y de ahí salen el certificado, el ciclo de tratamiento térmico y la base del presupuesto.
¿Qué significa una densidad fija en un alojamiento de 420 g?
La densidad pertenece al grado, así que el volumen fija el peso. En una envolvente de 120×95×70 mm el objetivo de 420±30 g es un presupuesto de pared. Lo deciden la sección de 5–8 mm y la masa alrededor del asiento semicircular, y un cambio de pared mueve el peso más que un cambio de aleación dentro de la familia.
Un cálculo mantiene el peso honesto. La envolvente mide 798 cm³, y 420 g repartidos sobre ella dan 0,53 g por cada cm³ de envolvente de media, con la banda de ±30 g moviéndolo entre 0,49 y 0,56. La aritmética corre sobre medidas nominales y no sobre un peso de colada, y un cambio de pared la mueve antes que un cambio de aleación.
Por eso el plano lleva las dos cifras. Un comprador que compara alojamientos por peso compara secciones de pared, y una fundición que cotiza por peso cotiza una colada y no un diámetro.
¿Por qué necesita sobreespesor el diámetro interior?
La piel de colada no puede sostener Ø60 H8, así que el diámetro llega con sobreespesor y los límites H8 se cortan. El sobreespesor es metal que se deja por encima de la medida final para que el mecanizado lo retire. Cubre tres cosas: la deformación que deja el temple, el desajuste entre las dos mitades y la carga de apriete que aparece cuando las mitades se atornillan.
Como las mitades se mandrinan como un solo cuerpo, ese sobreespesor sale en una pasada y sobre un solo eje. Mandrinar cada mitad por separado dejaría dos ejes, y un aro de rodamiento montado sobre dos ejes se desgasta por un lado. El alcance del post-mecanizado cubre ese amarre, y la planificación de la alineación del diámetro fija el datum.
| Rasgo | Objetivo de plano | Rango admitido | Se comprueba con |
|---|---|---|---|
| Pared | 5–8 mm | Según plano | Pie de rey |
| Peso | 420 g | 420±30 g | Báscula |
| Diámetro interior | Ø60 H8 | Límites H8 según plano | Micrómetro de interiores, tres puntos |
| Caras de unión | 0,05 mm de planitud | No más de 0,05 | Mármol y galga de espesores |
| Diámetro a cara de montaje | 0,05 mm | Dentro de 0,05 | MMC |
| Superficie | Sa 2,5 | Grado de ISO 8501-1 | Comparador |
¿Por qué se contrae más una pared gruesa que una fina?
La contracción sigue a la masa. El extremo grueso de la banda de 5–8 mm queda donde la pared encuentra el asiento semicircular, y ese nudo solidifica al final, después de que la alimentación se haya cerrado. Se abre una cavidad bajo la cara que va a cortar la herramienta de mandrinar, así que la fundición entrega una pieza sana y el taller de mecanizado encuentra una marca.
Un agujero de más de Ø1 mm desecha el alojamiento. La decisión empieza a ojo y se confirma con líquidos penetrantes después del mecanizado. Como la solución es una mazarota en la colada, una pared engrosada por seguridad compra un riesgo de rechupado y lo paga dos veces, en metal y en chatarra.
¿Qué hace el T6 con las caras de unión?
El temple alabea las caras de unión, así que el fresado que las deja planas corre después del temple y no antes. Fresar la junta primero y tratar térmicamente después movería las caras desde las que se fija el diámetro, y el objetivo de 0,05 mm se habría perdido antes de la pasada de mandrinado.
El orden que aguanta es T6, luego fresado de las caras de unión, luego atornillado de las mitades y luego mandrinado. La planitud en la junta no es una cuestión estética: es lo que permite que las dos mitades aprieten sin sacar el diámetro de redondez.
¿Cuándo gana el aluminio fundido en arena?
La fundición en arena gana en envolvente y en pieza única: un modelo barato, secciones gruesas y una superficie que hay que mecanizar en cada cara. La arena se rehace en cada colada y cede el control de 5–8 mm y la piel del molde de acero, y el sobreespesor que los sustituye se paga por pieza.
La elección es una cuestión de volumen, y elegir aluminio para una fundición expone el mismo intercambio para otras piezas. Un alojamiento que no se va a repetir no necesita un molde de acero, y un alojamiento con pared de 5–8 mm no quiere una piel de arena bajo un diámetro de 0,05 mm.
¿Cuándo gana el hierro fundido?
El hierro fundido toma el trabajo cuando la rigidez pesa más que el peso. La misma envolvente de 120×95×70 mm en hierro llega en otra clase de peso, y el bastidor que la lleva tiene que estar construido para esa carga. El hierro también sostiene un diámetro con menos sección, así que una bomba pesada o una caja de engranajes todavía pueden pedirlo.
El cambio cuesta el presupuesto de 420±30 g y cambia la ruta de corrosión, porque un alojamiento de hierro pintado y uno de aluminio granallado en bruto se mantienen de forma distinta. El A356 conserva el trabajo mientras la carga del rodamiento encaja en la sección de aluminio y el alojamiento se queda en interior.
¿Por qué no se da por hecho el anodizado en este alojamiento?
La superficie final es granallado a Sa 2,5 según ISO 8501-1, y el diámetro y las caras de unión quedan como se cortaron. El anodizado hace crecer una capa de óxido desde el propio metal y cambia color, medida y resistencia. Para esta pieza no está confirmado: el plano no lo pide, y una cara de colada granallada y un diámetro mecanizado toman un recubrimiento de forma distinta, así que sería una especificación aparte y un coste aparte.
La cobertura frente a la corrosión viene de la aleación y del servicio en interior. El alojamiento corre dentro de un equipo, con aceite y vibración, y no se promete exposición exterior, así que una superficie granallada en bruto es el acabado declarado y no un paso hacia otro.
La ruta de colada que hay detrás se describe en fundición por gravedad, y una bisagra fundida y luego mecanizada muestra la misma división entre caras de colada y caras cortadas en un proyecto de bisagra.
FAQ