
Bisel de Zamak fundido: 1,8 mm de pared y 0,05 mm de redondez
Un bisel puede fundirse en Zamak 5, pulirse, tornearse y recubrirse, y aun así entrar en su caja a 200–600 N. Tres números lo hacen posible: la pared de 1,8 mm, la redondez de 0,05 mm y la capa de 18–27 µm, tratados en ese orden. El orden es el proceso, y el proceso es la base del presupuesto.
El anillo presiona el cristal y entra en la boca de la caja, así que es una pieza de ajuste antes que una pieza de aspecto. Ø35,0 mm de diámetro exterior, Ø32,0 mm de taladro, 1,8±0,05 mm de altura y 4,5±0,5 g de metal son las cifras que la fundición a presión debe entregar antes de pulir.
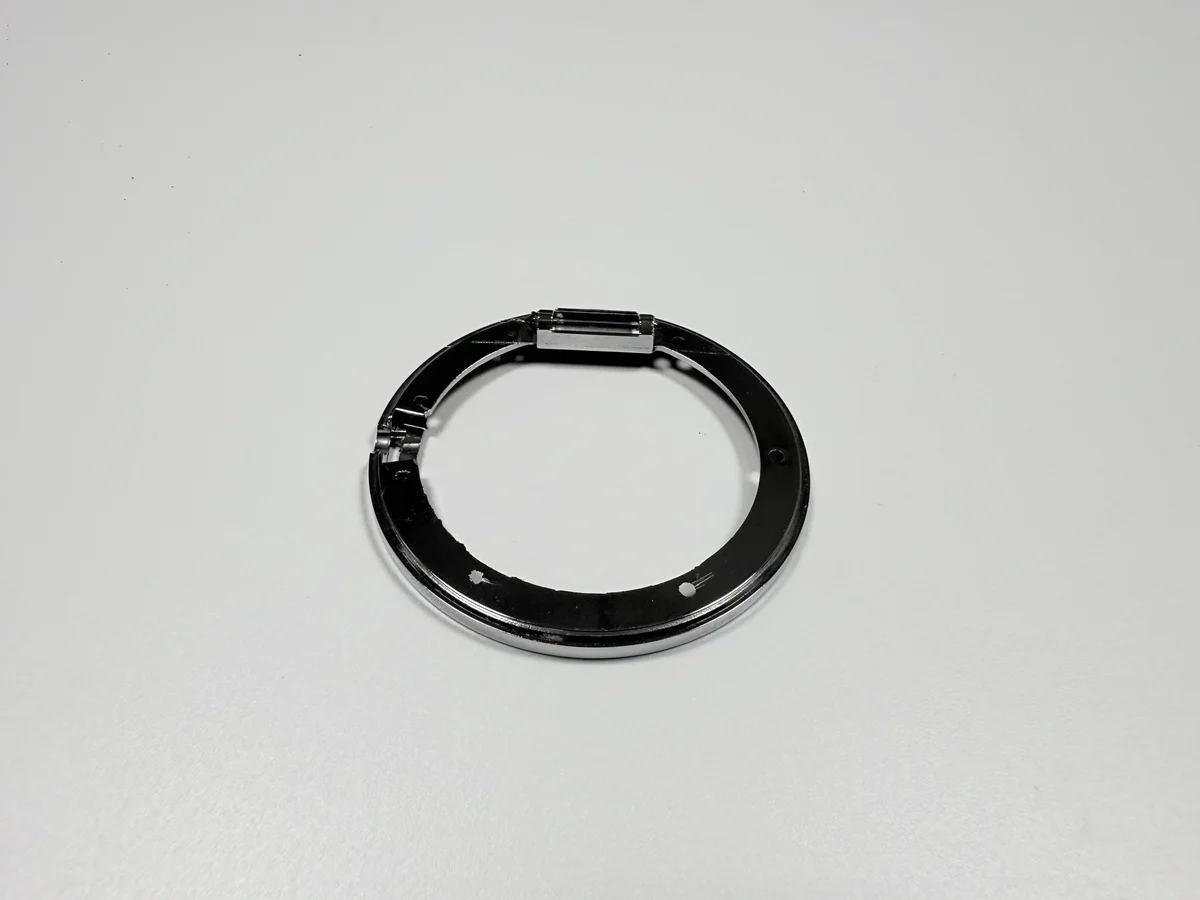
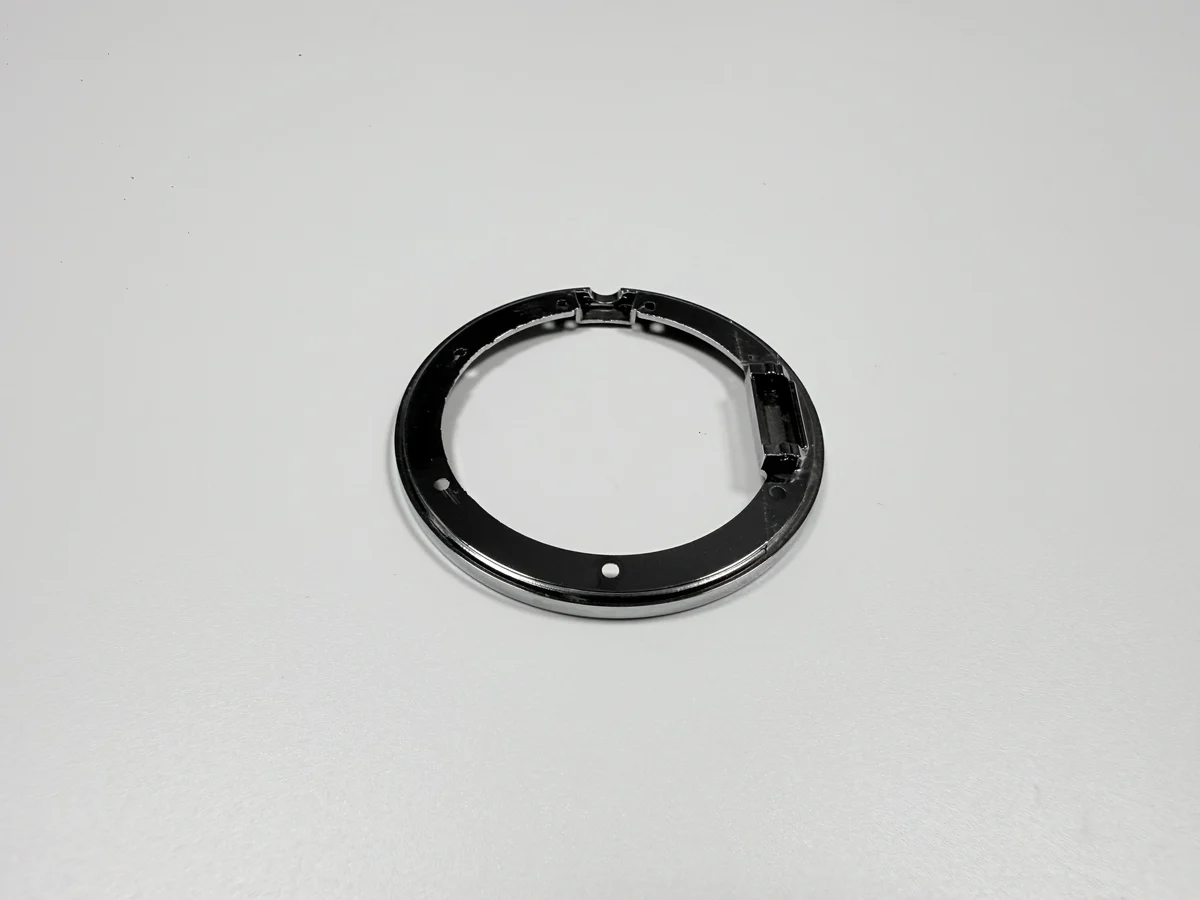
¿Qué sustituye fundir un anillo de Ø35 mm?
Sustituye a un anillo de acero inoxidable torneado desde barra, y no solo por precio: la ruta de acabado que lleva detrás está en las opciones de acabado superficial. Un anillo torneado parte de material macizo, retira la mayor parte en virutas y lleva el peso de la barra en la pieza acabada; un anillo fundido llega casi a forma y pesa 4,5 g.
El intercambio es superficie y tolerancia. La fundición entrega forma, escalón y perfil exterior en un ciclo y deja al torneado los rasgos con tolerancia. Lo que no entrega es cara pulida ni taladro controlado, por eso la ruta siempre lleva mecanizado detrás del molde.
Para un bisel decorativo el intercambio compensa. Para un anillo que recibe golpes o quiere acero cepillado, no: la siguiente ruta es torneado o estampación, no fundición.
¿Por qué un molde de seis cavidades y no un anillo mecanizado?
Porque el anillo es pequeño y el volumen es el punto. Un molde de seis cavidades en 8407 con ataque anular y rebosaderos en el diámetro exterior está diseñado para 400.000 ciclos como objetivo, y cada ciclo entrega seis anillos.
El coste del molde es fijo y el del ciclo no, así que la ruta tiene sentido cuando el pedido reparte el molde. Con unos cientos de piezas, la parte de molde por anillo domina y un anillo mecanizado puede salir más barato pese a las virutas.
Seis cavidades también multiplican un error: un ataque mal situado cuesta seis veces más corregirlo.
¿Qué cuatro interfaces debe sostener el anillo?
Cuatro: el escalón que presiona el cristal, el diámetro que entra en la caja, la cara visible y la cara de escalón que fija el datum. Cada una se mecaniza o se mide contra otro rasgo, y las cuatro comparten un eje.
El datum es la cara del escalón interior, y el anillo se mide desde ella. Mueva el datum a la pared exterior y cada lectura sigue el amarre, porque la pared exterior es la superficie que tocan las garras.
Las cuatro interfaces explican también la lista de tolerancias. El taladro lleva +0,05/0 mm porque presiona el cristal; el diámetro exterior ±0,1 mm porque entra en la caja; la altura ±0,05 mm porque el apilado cierra sobre ella.
| Interfaz | Rasgo | Objetivo | Control |
|---|---|---|---|
| Presión del cristal | Escalón interior | Ø32,0 mm, +0,05/0 mm | Calibre de interiores |
| Entrada en la caja | Diámetro exterior | Ø35,0±0,1 mm | Micrómetro |
| Altura del apilado | Altura | 1,8±0,05 mm | Micrómetro |
| Datum | Cara del escalón interior | Planitud 0,03 mm | Mármol y galga |
¿Qué cotas del plano son previas al recubrimiento?
Todas las que el recubrimiento cambia: el taladro, la cara interior y el exterior. La capa añade 18–27 µm por cara, 0,036–0,054 mm sobre un diámetro, más ancho que toda la banda de interferencia de 0,02–0,05 mm.
Un plano que solo da cotas acabadas deja que la máquina adivine el margen. Dos proveedores adivinan distinto, y la diferencia aparece en la prensa en vez de en el calibre.
La forma practicable son las dos cifras en una hoja: cota previa con tolerancia, espesor por capa y cota acabada que mide el cliente.
¿Cuánto quita el pulido antes del escalón de 0,03 mm?
Lo suficiente para contar. En esta ruta el pulido va antes del torneado, así que el disco quita metal de caras que luego se mecanizan, y el presupuesto de planitud de 0,03 mm se gasta antes de acabar el escalón.
El arranque no es uniforme: el anillo se pule a mano o en tambor, y el borde exterior ve más disco que el escalón interior.
Por eso el escalón se mecaniza después del pulido. Mecanizar primero y pulir después pondría el disco sobre el escalón acabado, y ninguna precaución mantiene plana una cara de 0,03 mm bajo un disco.
¿Qué caras se tornean después del pulido?
El taladro, el escalón y el diámetro exterior, en un solo amarre. Son las caras que llevan tolerancia, y mecanizarlas tras el pulido recupera el círculo que el disco alteró.
La cara visible no se tornea. Conserva el pulido, que es el sentido de pulirla antes; las caras mecanizadas van dentro del conjunto o contra la caja, donde un acabado torneado es aceptable.
Ese reparto se acuerda antes de cotizar, porque fija qué caras son cosméticas y cuáles funcionales. Un proveedor que tornea la cara visible entrega un anillo que mide bien y se ve mal.
¿Cómo se mantiene 0,05 mm de redondez en un amarre?
Mecanizando taladro y diámetro exterior contra un mismo eje en un solo amarre, con un método que no deforme una pared de 1,8 mm. El círculo lo genera la máquina, no se copia de la pieza fundida.
El amarre es la variable que decide. Tres garras en un anillo fino lo doblan a triángulo, la herramienta corta un círculo en el cuerpo deformado y el anillo vuelve al soltar; el error se repite con la posición de las garras.
El control es mecánico: menos fuerza de amarre, anillo de apoyo o una pasada de resorte que quite las últimas centésimas sin carga. Luego la medición decide si el anillo es redondo en el utillaje o solo en el plato.
¿Cómo sobrevive el ajuste prensado a 18–27 µm?
Definiendo la interferencia en la pieza recubierta y cortando el taladro a la cota previa. La capa crece hacia dentro en el taladro y hacia fuera en el diámetro, y la interferencia prevista en 0,02–0,05 mm se consume por ambos lados.
La fuerza de prensado es la aceptación. Un ensayo con la caja de apoyo, leído a 200–600 N, demuestra que el anillo recubierto aún entra y aún sujeta. Un anillo que cae solo o pide martillo está fuera de banda aunque el calibre lo aprobara.
El ensayo va en el informe de primera pieza con la caja empleada. La fuerza depende de las dos piezas: un anillo comprobado en una caja desgastada pasa con un número que no dice nada del lote siguiente.
¿Qué tres ensayos liberan un anillo recubierto?
Adherencia, corrosión y aspecto: ASTM B571 choque térmico sin ampolla, ASTM B117 niebla salina 240 h y ASTM B368 CASS 48 h con nota 9 o mejor. El color añade ΔE ≤ 1 contra la muestra del cliente.
Las capas y sus defectos están en las notas de galvanoplastia. Los tres ensayos responden a preguntas distintas: el choque térmico encuentra una capa mal adherida, la niebla salina una porosidad que llega a la superficie, y el CASS comprime ambos en dos días.
Cada ensayo es una línea del presupuesto y un hueco en el plan. Un presupuesto que cita niebla salina y omite choque térmico no ha pagado el ensayo que encuentra una ampolla antes que el cliente.
| Ensayo | Norma | Aceptación | Qué encuentra |
|---|---|---|---|
| Choque térmico | ASTM B571 | Sin ampolla | Adherencia baja, solución atrapada |
| Niebla salina | ASTM B117 | 240 h, sin corrosión del substrato | Porosidad hasta la superficie |
| CASS | ASTM B368 | 48 h, nota 9 o mejor | Corrosión y aspecto combinados |
| Color | Muestra del cliente | ΔE ≤ 1 | Deriva del espesor de cromo |
¿Cómo se usa la fuerza de prensado como criterio?
Como banda, leída en una prensa, con la caja de apoyo. Por debajo de 200 N el anillo queda suelto para levantarse o girar; por encima de 600 N se deforma o la capa se agrieta, y ambos fallos son invisibles en la inspección visual.
La fuerza se repite donde el tacto no: dos operarios pueden discutir sobre un prensado, no sobre una lectura.
El criterio necesita la caja tanto como el anillo, y la misma caja para cada lote. Un ensayo con otra caja mide otro ajuste, y el número deja de ser una comparación.
¿Cuándo conviene tornear el bisel en inoxidable?
Cuando el anillo debe aguantar un arañazo, una caída o abrasión larga, o cuando la pared tendría que bajar de 1,5 mm. El Zamak 5 con Cu/Ni/Cr es un acabado decorativo sobre metal blando, y el cromo solo mide 0,1–0,3 µm.
Las rutas alternativas son honestas con sus costes. El torneado inoxidable es más pesado y lento pero aguanta golpes, como en el caso del cerdito hucha; el zinc pintado es más barato pero renuncia a la capa de 18–27 µm y a su resistencia al desgaste.
La elección va antes de cortar el molde, porque el molde es el coste fijo de la ruta del zinc.
¿Qué contiene un presupuesto de bisel?
Cuatro líneas: amortización del molde, fundición y desbarbado, pulido y torneado, y recubrimiento con ensayo. El metal es la línea menor, por eso un presupuesto por peso falla en un anillo de 4,5 g.
Las líneas escalan distinto. El molde con la cantidad, la fundición con ciclos y rechazo, el pulido y torneado con amarres, el recubrimiento con densidad de bastidor y capas, y el ensayo con colores y lotes de cajas.
Pida el amarre de torneado y el pulido por su nombre: esas dos líneas deciden si el anillo mide aún 0,05 mm de redondez tras el recubrimiento.
FAQ
