
Fundición a presión de marca blanca: ADC12, T6 y MAO
En un programa de fundición a presión de aluminio de marca blanca, una reposición de bastidor de robot no es la misma pieza dos veces. Son los mismos seis registros, lote tras lote, contra un plano fijo. El plano fija una pared de 1,5 mm en ADC12 y un bastidor de 320 × 180 × 90 mm y 1,2–1,8 kg. Los asientos quedan en ±0,02 mm, los 400 MPa son un objetivo tras el T6 y el exterior lleva anodizado por arco (MAO). La fundición a presión de aluminio fija la forma una vez. Los registros deciden si un pedido posterior coincide con el primero.
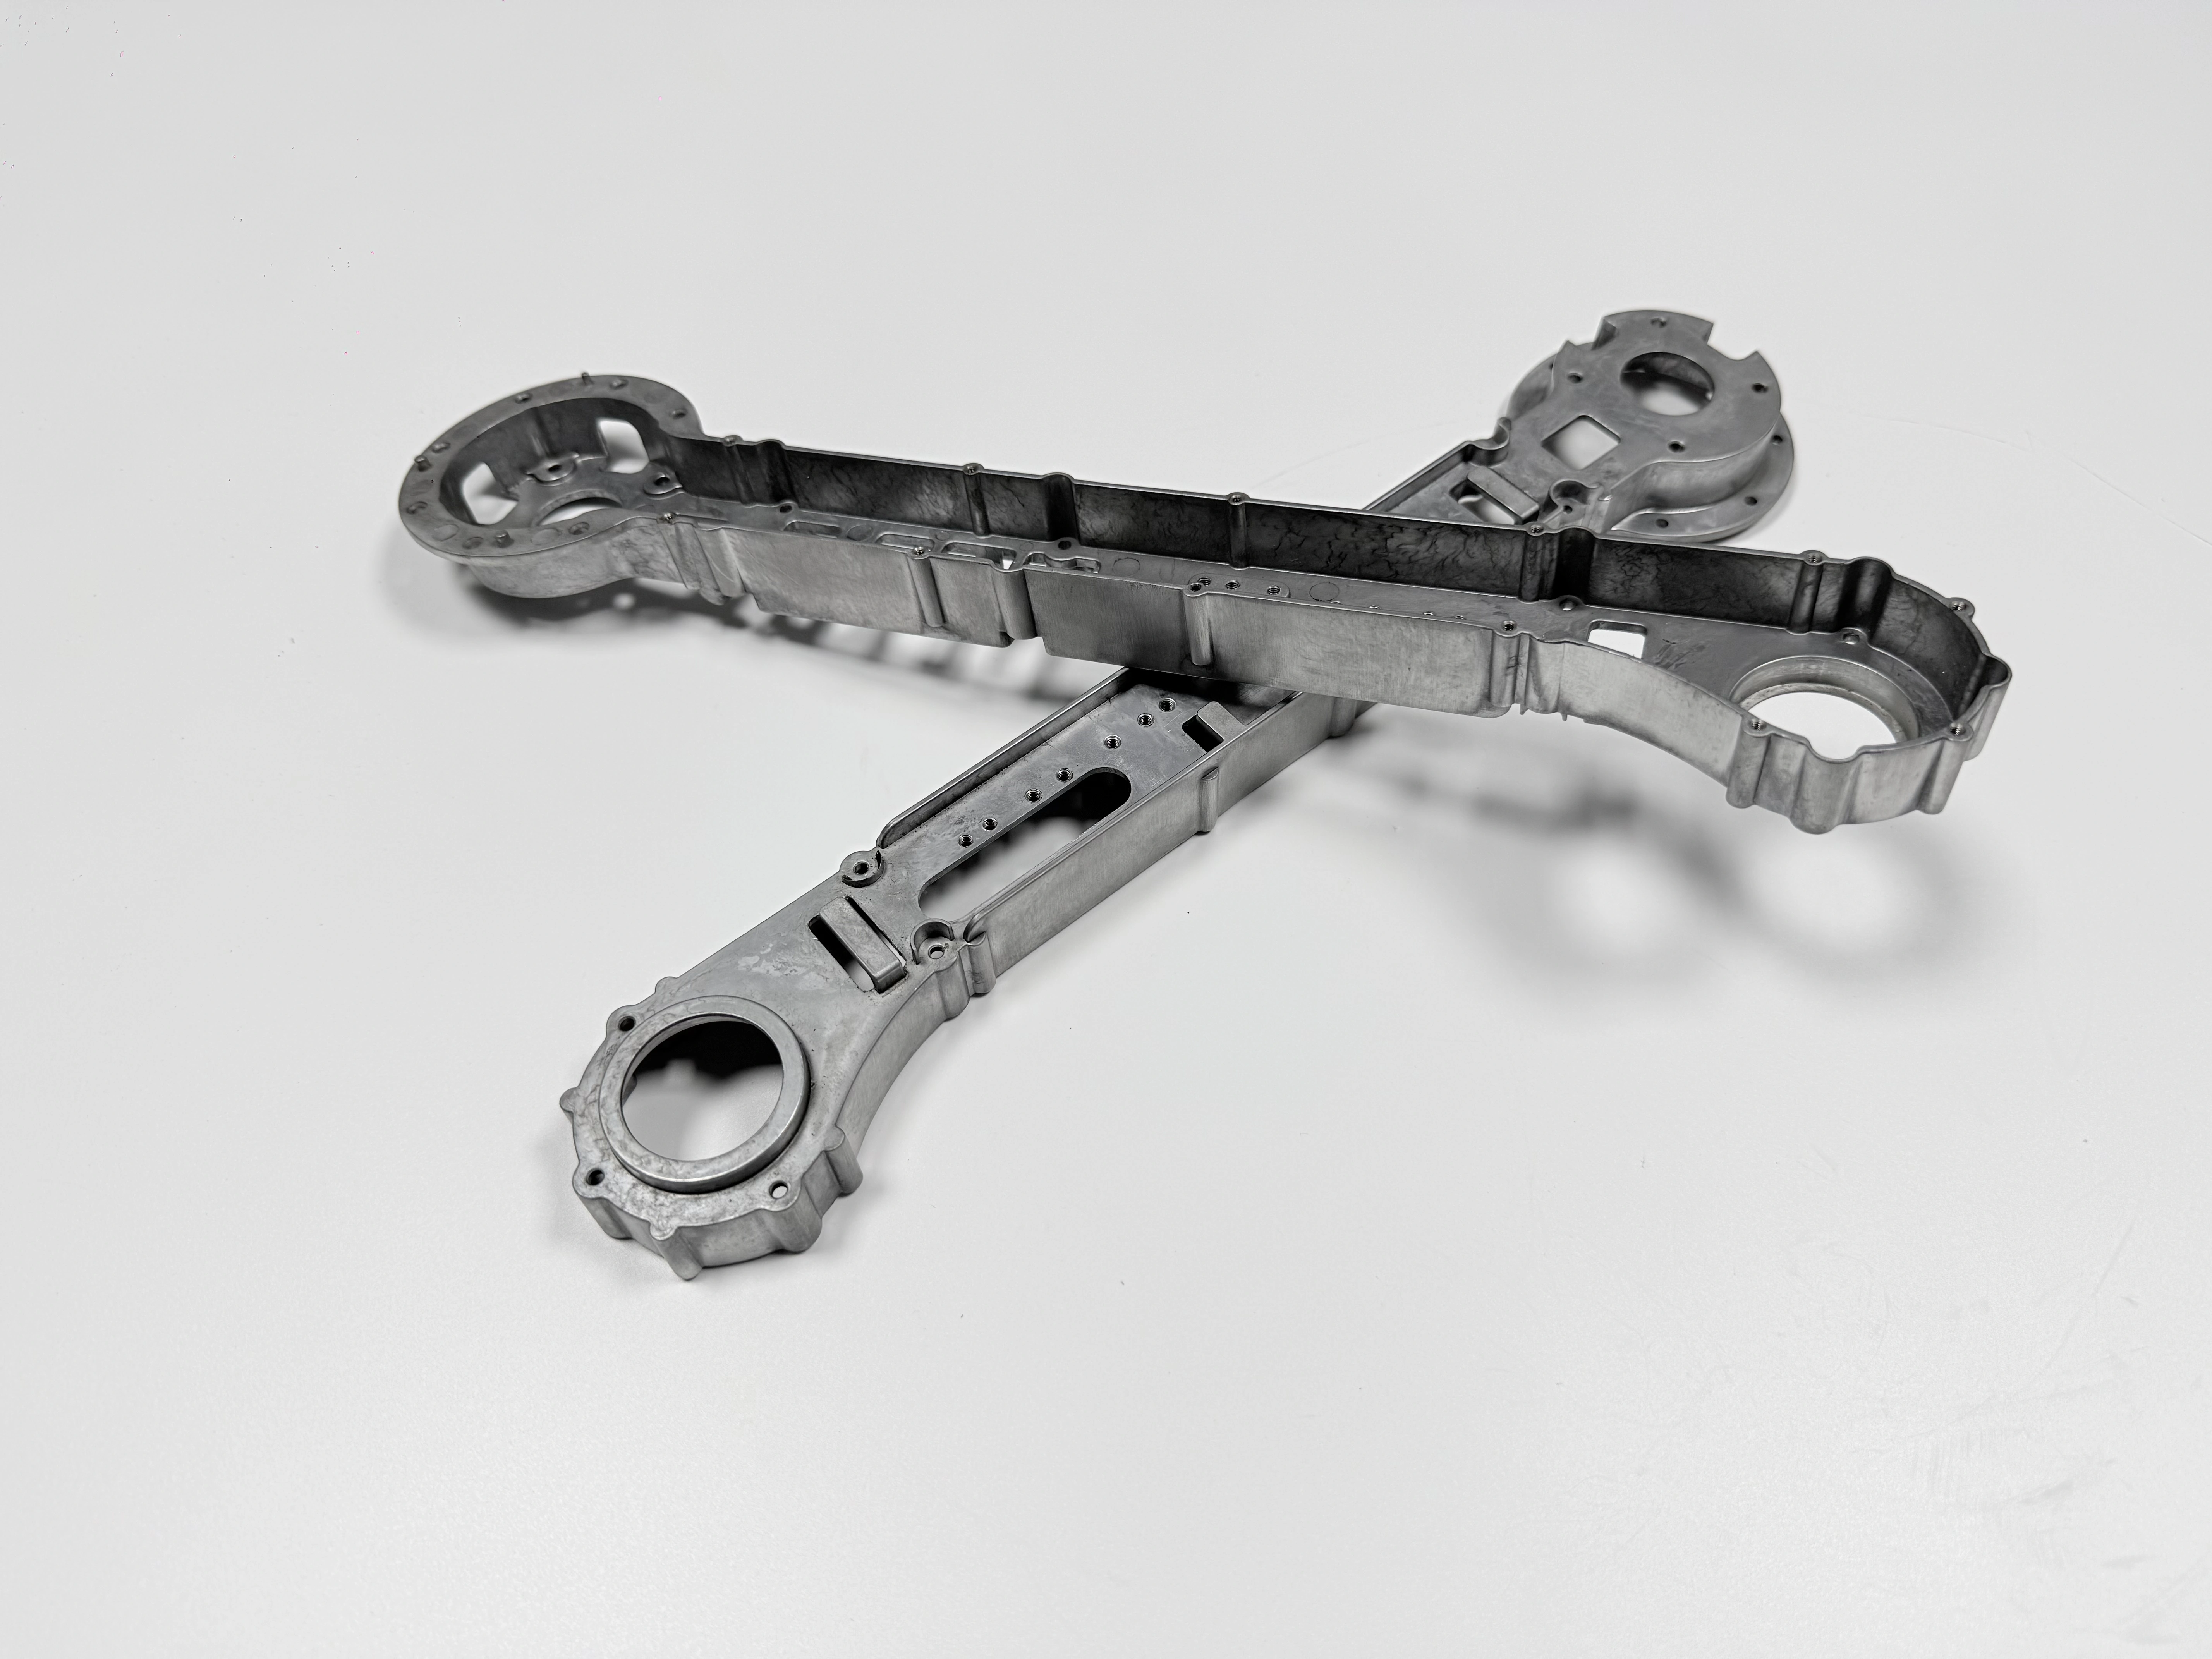
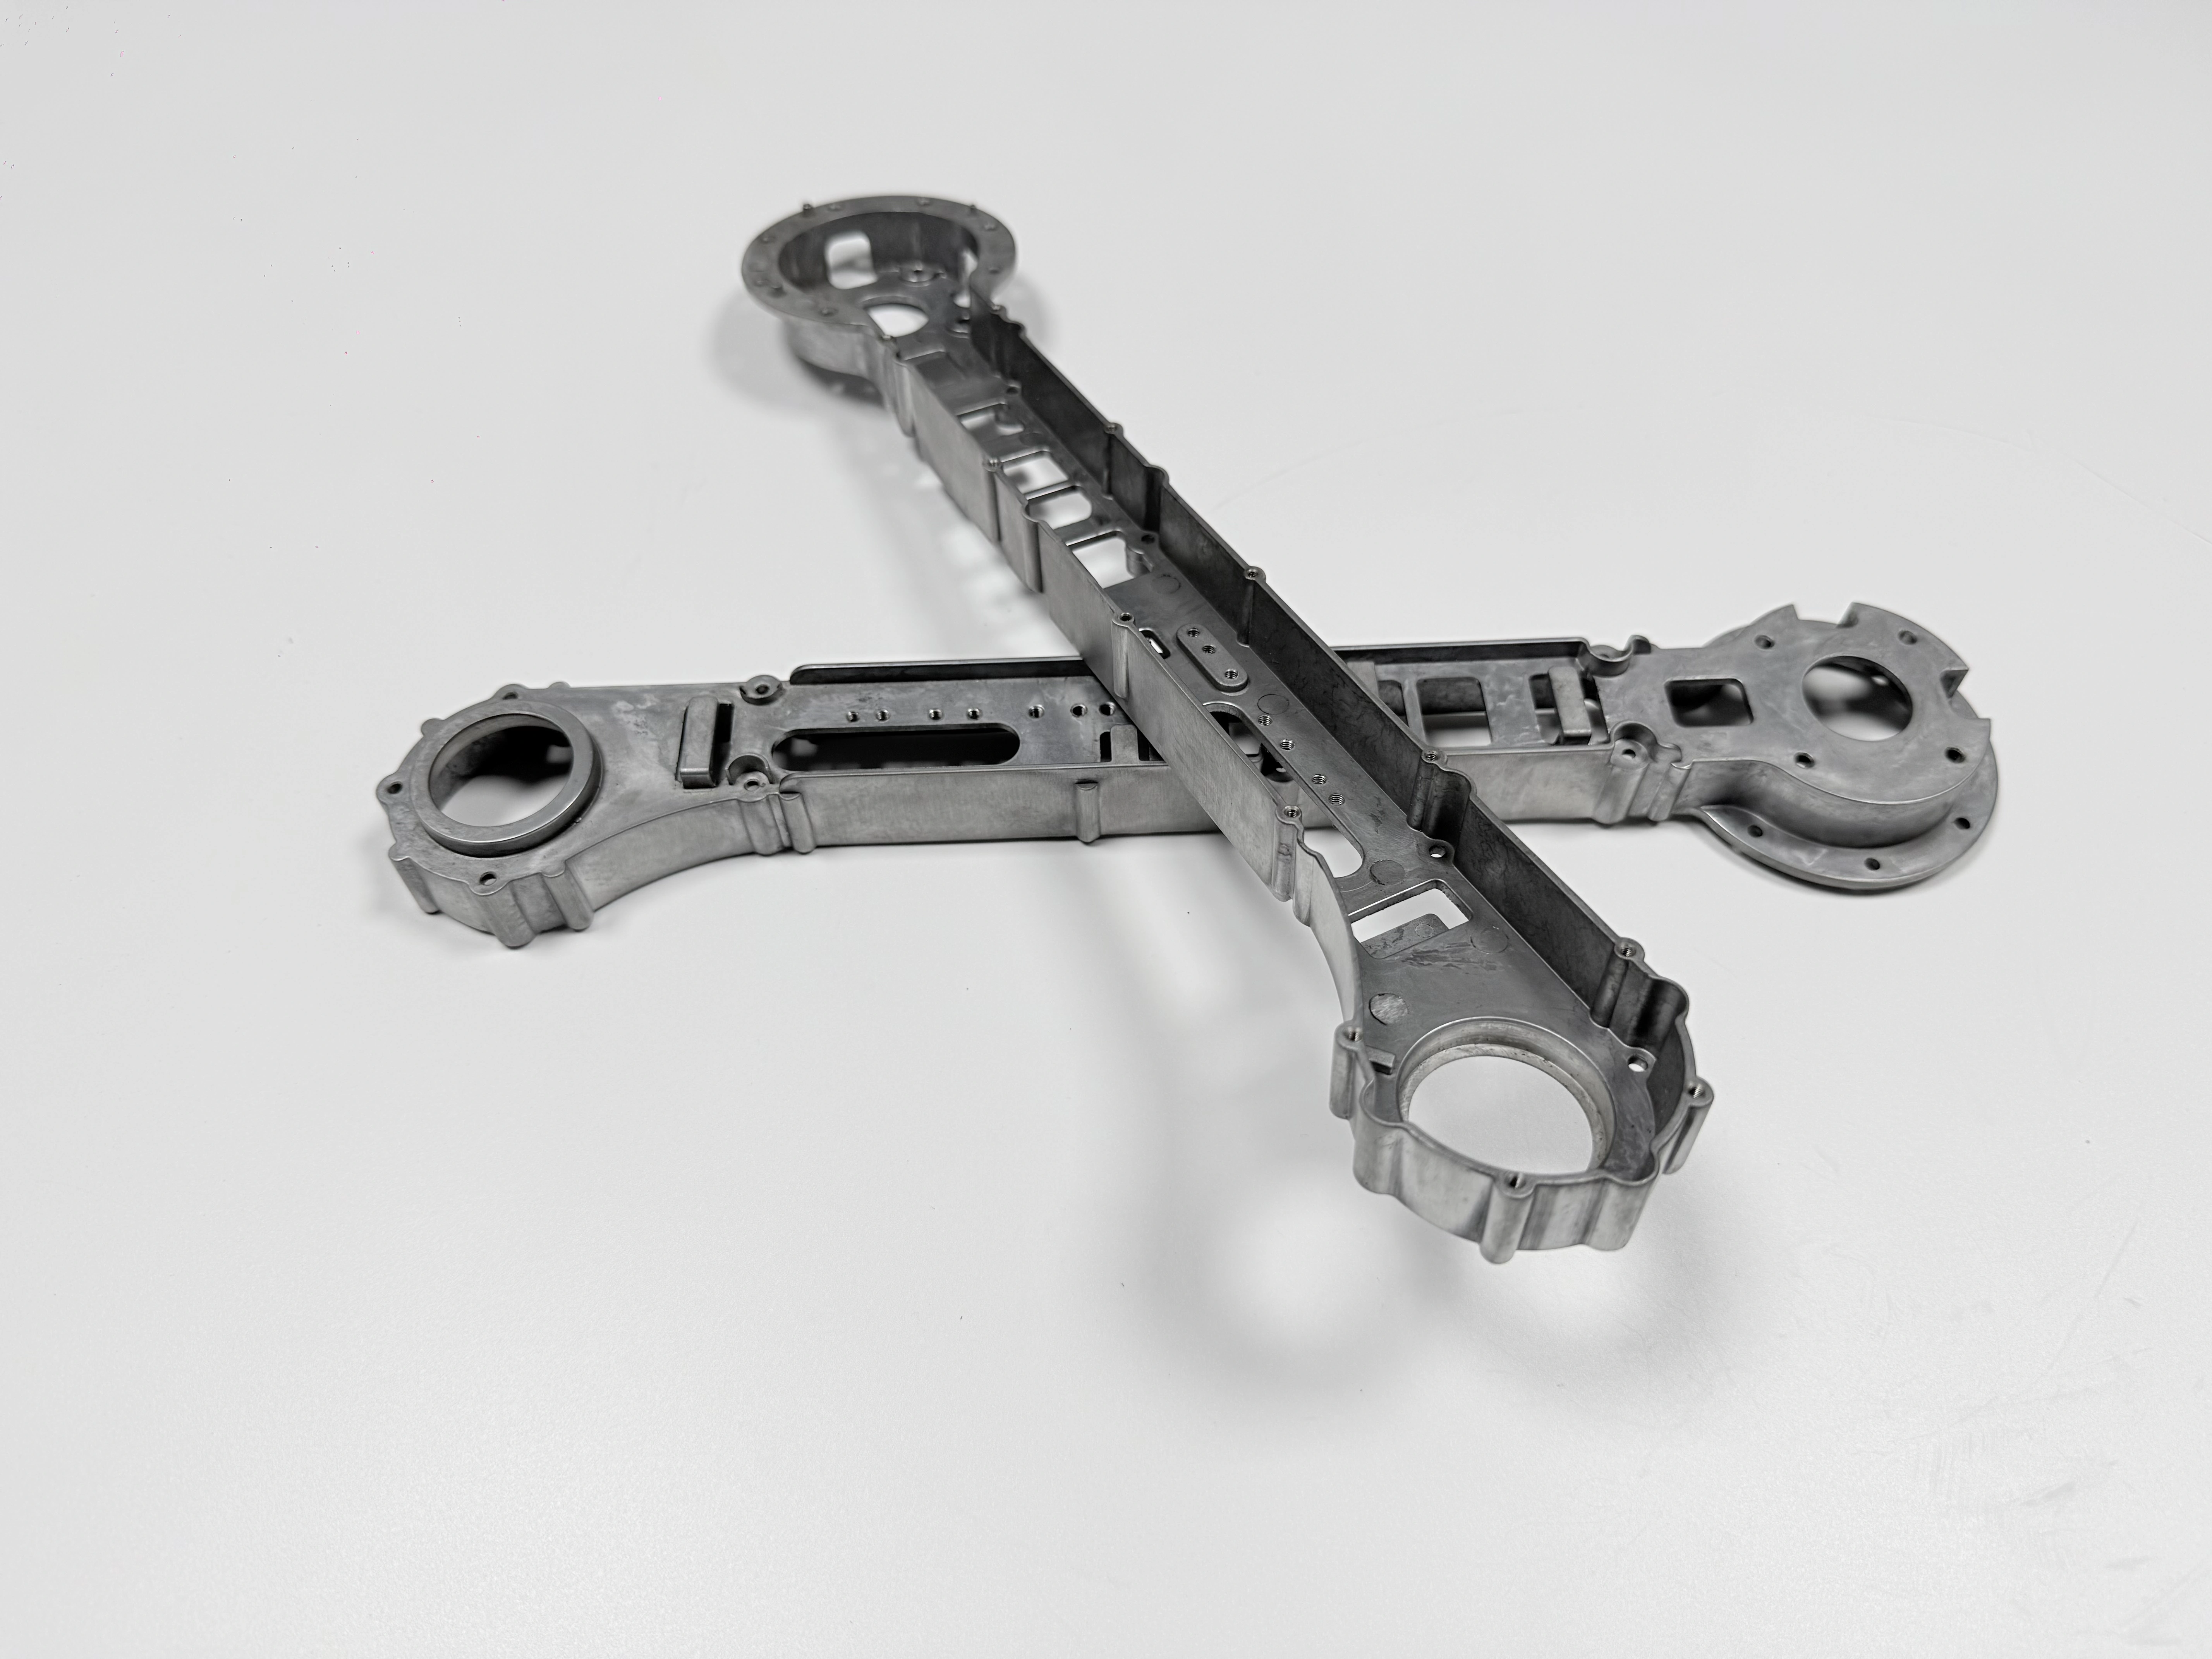
Qué se repite en una reposición
Cada envío sale con seis registros. Una probeta de la misma colada se ensaya a tracción según ASTM B557, y una radiografía o una TC leen el extremo lejano de la pared delgada. Un mapa de puntos de la CMM sigue al post-mecanizado CNC, las roscas pasan por una galga pasa/no pasa y un medidor de espesor de capa mide el recubrimiento. La niebla salina va al final.
Entre pedidos el molde descansa y cambia la colada. Lo que se repite es el conjunto de registros, no el número de pieza. Un lote que sale con un registro de menos vuelve a ser un primer lote.
La primera pieza va antes de la serie. Un bastidor se mide contra la muestra firmada, con las lecturas de asiento y rosca junto al código de la muestra. Solo entonces arranca el lote.
Qué demuestra cada uno de los seis registros
Los seis no se solapan. Una probeta puede pasar mientras la pared forma ampollas, y un asiento puede leerse dentro de ±0,02 mm y aun así moverse después del corte final. Cada registro responde a una pregunta, y la tabla lo empareja con el límite y el paso.
Registro | Pregunta | Límite y unidad | Después de |
|---|---|---|---|
Probeta de la misma colada, ASTM B557 | Respuesta a tracción | 400 MPa, objetivo | T6 |
Radiografía o TC | Llenado del extremo lejano | sin cierre en frío ni llenado incompleto | Fundición |
Mapa de puntos de la CMM | Posición y planitud del asiento | ±0,02 mm, 0,03 mm | CNC |
Galga pasa/no pasa | Ajuste de rosca tras el recubrimiento | pasa o se retiene | MAO |
Medidor de espesor de capa | Borde de enmascarado respetado | por lote, sin límite fijado | MAO |
Niebla salina | Recubrimiento en servicio | duración según el plano | MAO |
Una inspección de recepción puede abrir un registro. La planta guarda los seis, porque un aprobado no dice nada del siguiente.
La pregunta de plano que detiene un lote
Con cada solicitud de cotización sale una pregunta: ¿el plano fija el T6 y la lista de enmascarado antes de la orden de compra? Un plano que pide 400 MPa como valor medido detiene el programa. Esa cifra es un objetivo tras el T6, y una lectura de liberación convierte una ventana de proceso en un número que ningún lote puede sostener.
El T6 es una ventana: solubilizado a 490–510 °C y envejecimiento a 150–170 °C, fijada por el tratamiento térmico y confirmada con la fundición antes de cortar el molde. La cota de planitud de 0,03 mm es la cincuentava parte de la pared de 1,5 mm, y el asiento que queda dentro sostiene ±0,02 mm.
Donde la pared puede engrosar o el objetivo de 400 MPa puede bajar, el T6 pasa a ser opcional. Ese compromiso va en el plano, no en una reunión después de la primera corrida.
Lista de enmascarado en la orden de compra, no en el correo
Cuatro caras quedan desnudas: roscas, ajustes, tomas de tierra y referencias. La línea de recubrimiento lee el plano y la orden de compra, no un hilo de correo. Por eso la lista va en la orden de compra línea por línea, y cada línea nombra el elemento, el borde de enmascarado y la comprobación tras el recubrimiento.
Un olvido aparece en el ensamblaje, cuando un tornillo se agarrota o un asiento queda separado por la capa. Para entonces el lote ya está en la línea. El escalamiento es de un paso: el hallazgo retiene el lote, y el responsable del anodizado por arco y el contacto del programa deciden entre retrabajo y escariado.
El enmascarado cuesta tiempo, así que la lista se recorta en la conversación. Una rosca que se puede escariar después del recubrimiento puede quedar desnuda. Una rosca de clase ajustada, no. Esa decisión se escribe por elemento o se vuelve a tomar en la línea.
Lo que este programa no acepta
Se rechazan cuatro pedidos: una cifra de 400 MPa escrita como resultado medido, un recubrimiento liberado sin lista de enmascarado, un trabajo comparado solo por precio unitario y una pieza sin plano. Cada rechazo protege un registro que se puede comprobar un año después.
El rechazo por falta de lista de enmascarado es el más caro. Recubrir sin lista pasa la inspección y falla en la línea, y el retrabajo recae en el lote, no en la orden de compra que se saltó la lista.
Aquí no aparece nombre de cliente, tamaño de lote, precio, plazo de entrega ni rendimiento. Esos datos están en el expediente del programa, compartidos bajo acuerdo.
Una cavidad, 200 000 ciclos y el traspaso
El molde es de una sola cavidad en H13, trabaja al vacío y tiene 200 000 ciclos como objetivo de diseño. Una cavidad es el precio de una pared de 1,5 mm: una pieza por inyección y ninguna segunda cavidad que absorba un llenado incompleto.
Una reposición empieza en el molde, no en el horno. El número de cavidades y los ciclos desde el último mantenimiento se comprueban antes de reservar la colada. Los registros de fabricación de herramientas y moldes viajan con el molde, y el plan de llenado se detalla en la página de fundición a presión de bastidores de robot.
El traspaso tiene cuatro elementos: la primera pieza firmada, la plantilla de registros, la lista de enmascarado y el nombre de la persona que detiene una corrida. Un paso de escalamiento, sin cadena. Otra pieza con la misma aleación se trata en un caso de fundición a presión de ADC12.
Preguntas frecuentes
