
Carrura de marca propia: fundición Zamak y recubrimiento
Una carrura de marca propia se repite como un juego de expedientes: la revisión del plano, el maestro, la consigna de recubrimiento con su lista de ensayos y la serie con la propiedad del molde. La carrura mide 38,0 mm de lado, 9,5±0,1 mm de alto y 12±1 g en Zamak 5 según ASTM B86 AC41A, con paredes de 0,9–1,2 mm y 18–27 µm de Cu/Ni/Cr. La fundición a presión de zinc fija la forma una vez, los expedientes llevan el segundo pedido al primero.
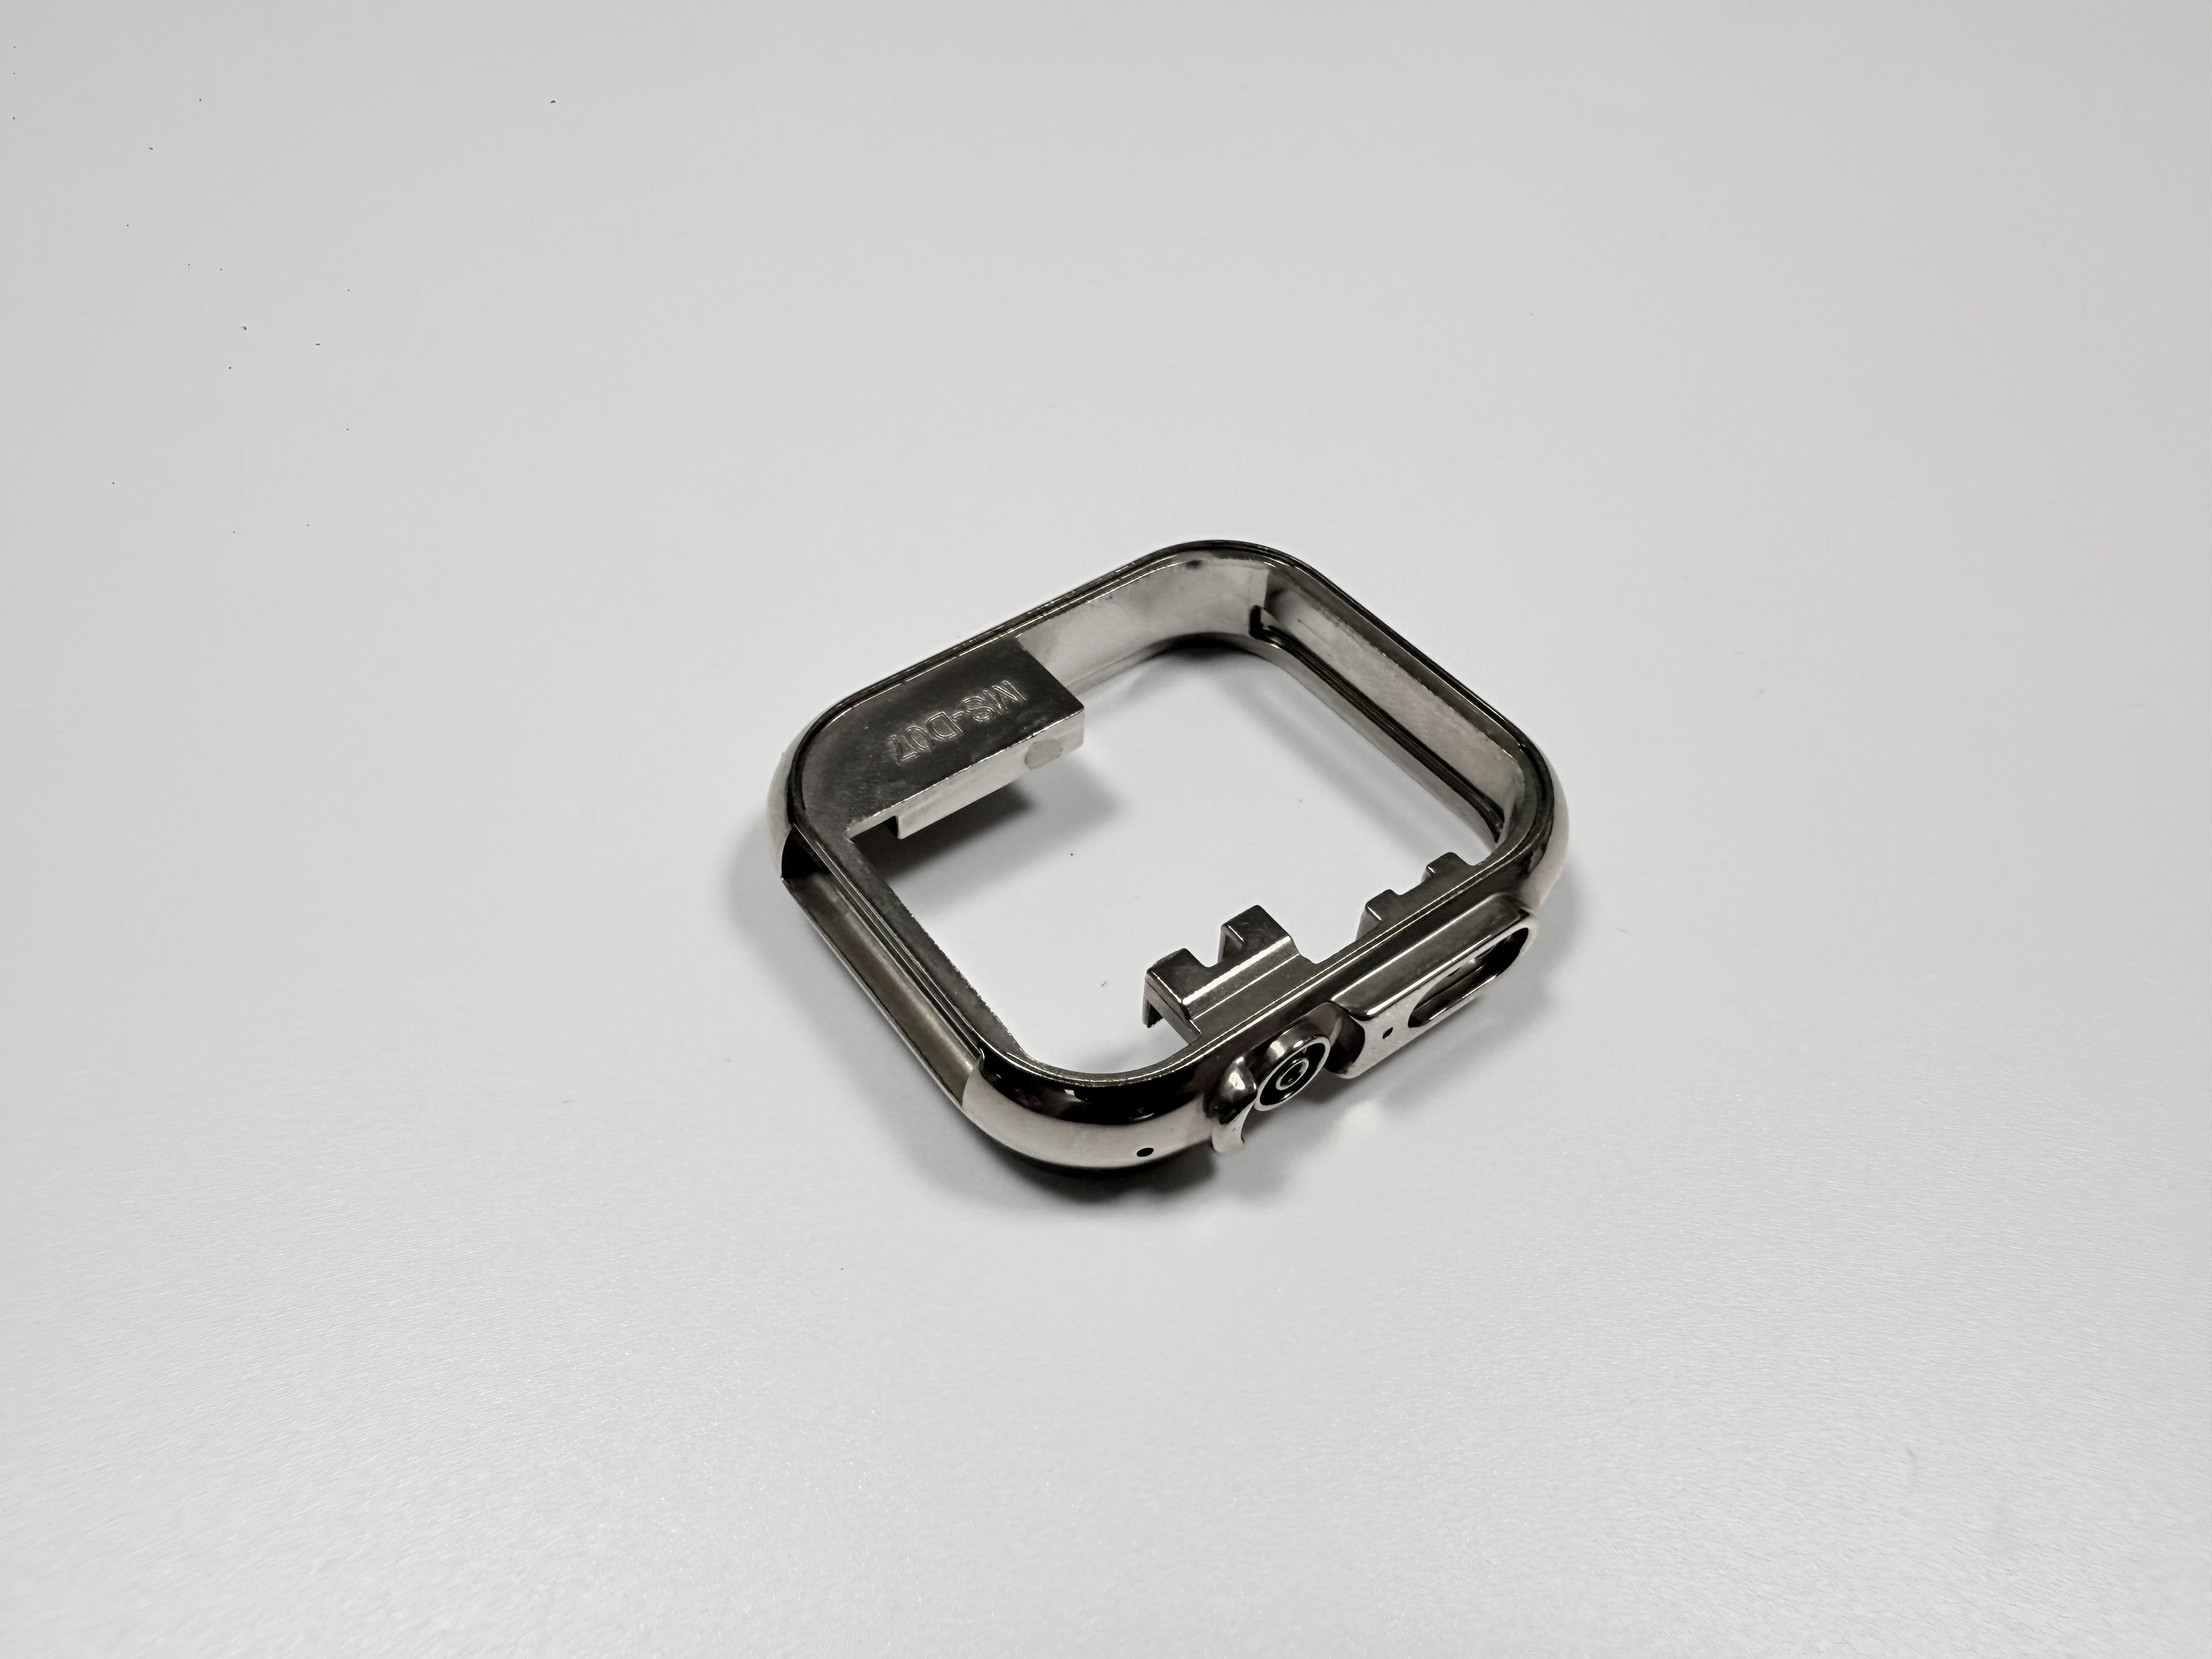
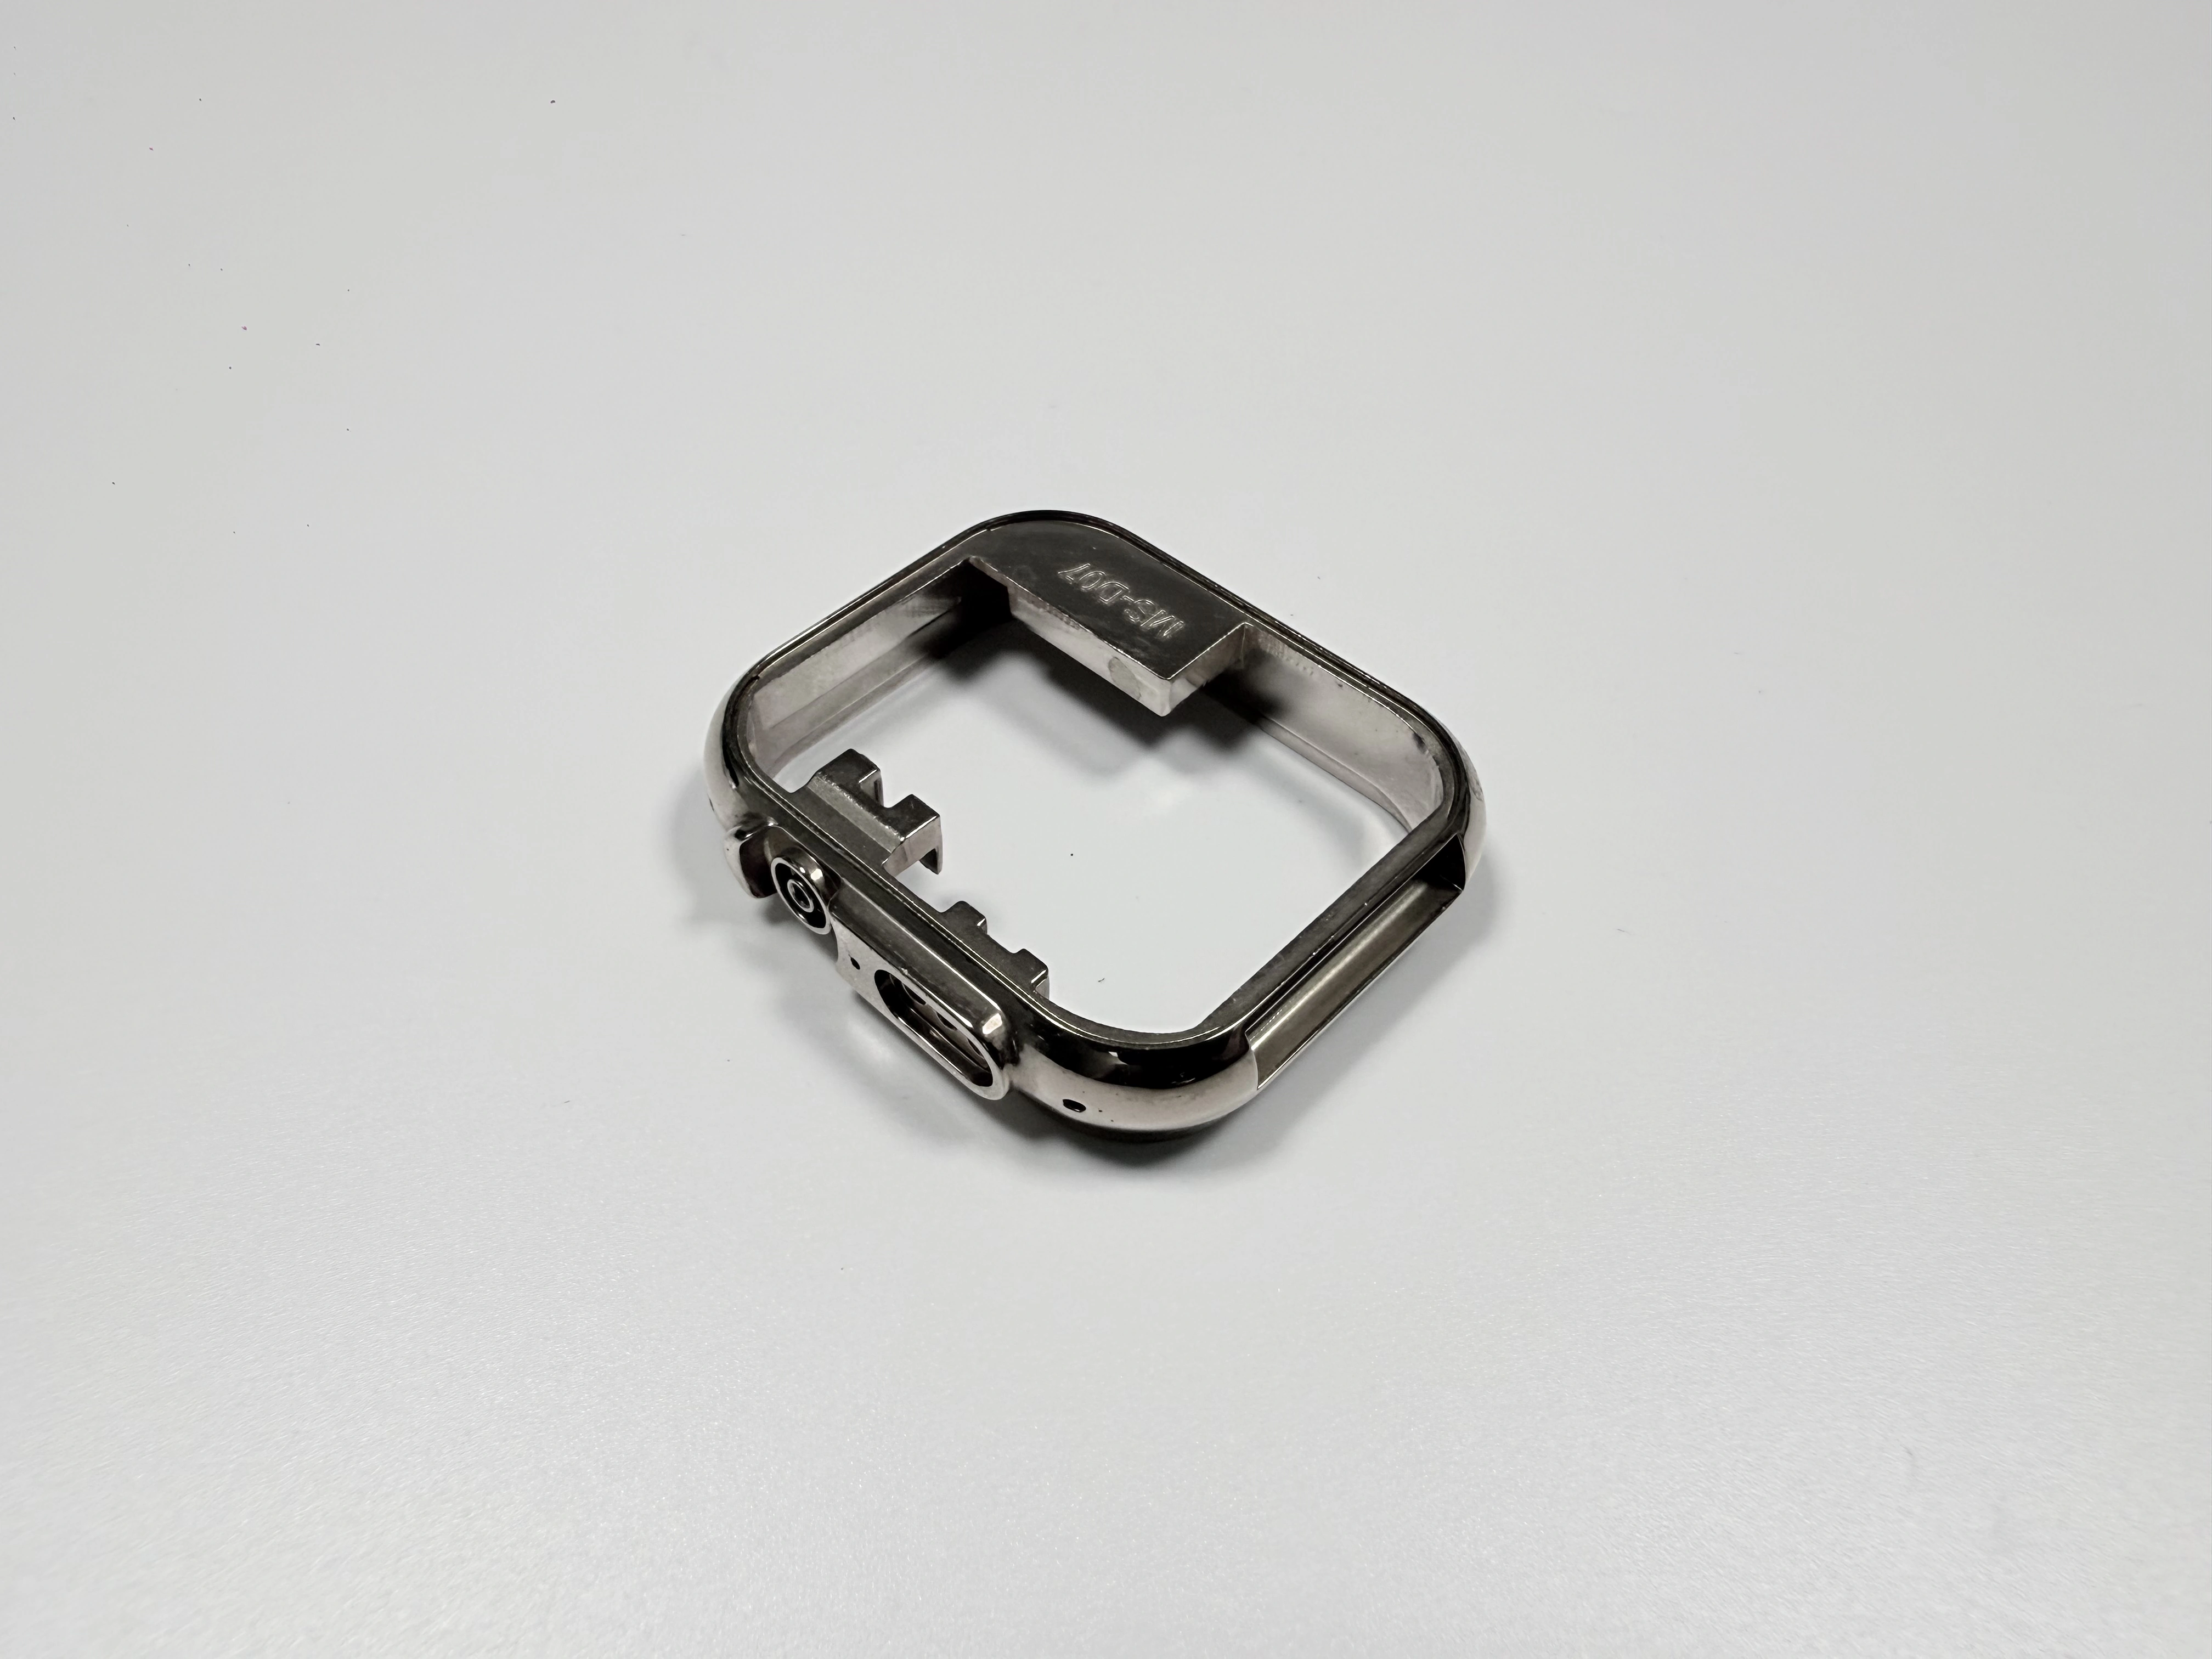
¿Qué hay que decidir antes de la colada?
En una carrura de 38,0 mm caen cuatro decisiones antes de cortar el molde: la revisión del plano que libera la marca, el maestro que define la cara visible, la consigna de recubrimiento con sus ensayos y la persona que puede parar una serie. El molde se corta una vez, una decisión tardía se paga como trabajo de molde, no como revisión.
La pared del asa de 0,9 mm lleva un taladro Ø1,5 mm, y el objetivo de 12±1 g no deja margen para engrosar la sección después. Ambos entran en el plano antes de la primera pieza; cambiar la pared después es un molde nuevo.
¿Con qué planos corre un programa de marca propia?
Un plano 2D lleva el contorno 38,0±0,1 × 38,0±0,1 mm, el escalón espejo de 0,03 mm y cuatro ajustes. La cavidad mide 30,0 mm y el taladro de corona Ø3,0 mm, ambos con 0,05 mm de desviación superior y 0 inferior. El taladro del asa es Ø1,5 mm con 0,03 mm de desviación superior, y las dos asas sostienen Ø0,05 mm de coaxialidad.
El modelo 3D en STEP o IGES lleva las superficies que un corte no muestra, y el maestro lleva la cara visible bajo la caja D65. Si falta uno de los tres, la respuesta es una estimación y no un presupuesto, porque solo se valora lo que se puede medir.
¿Cómo cambia el tamaño de serie el coste del molde por pieza?
Un molde de 4 cavidades en 8407 se paga una vez y se divide por la serie; está pensado para 300 000 golpes, y de cada golpe salen cuatro piezas. La parte del molde por pieza es el coste del molde dividido por la serie, no por el número de cavidades.
El mismo molde dividido por 300 piezas carga más por pieza que dividido por 30 000: la parte del molde difiere en un factor 100 entre ambos tamaños. Depende solo de la cantidad pedida, así que un prototipo de 300 piezas y un pedido de 30 000 llevan dinero distinto sobre el mismo plano. El resto es por pieza: pasadas de pulido, densidad de bastidor en el baño y pérdida en cada paso.
¿Dónde se resbala primero un programa de marca propia?
Dos fallos se llevan la mayor parte del plazo: un color aprobado en pantalla que falla bajo la caja D65, y una fecha de reposición prometida antes de reservar la ventana del molde. Los dos mueven el plazo: una muestra de color fallida obliga a repetir, una fecha que se mueve desplaza el lanzamiento del cliente.
En la pieza se suman dos. Una muesca de corona redondeada por el disco se decide aguas arriba, en el pulido; un taladro de asa desportillado por encima de 0,1 mm empieza en la salida de la broca. Los dos se ven solo en el control final. El post-mecanizado fresca la muesca tras el pulido, así que el extra es ese amarre, es decir plazo añadido, y su precio va en esa línea.
¿Qué debe entrar en el presupuesto?
Cinco entradas fijan el precio: la revisión del plano, el maestro, el recubrimiento con sus ensayos, el tamaño de serie y la propiedad del molde. Que el molde sea del cliente o del taller cambia el coste del molde en el segundo pedido; un molde del cliente no lleva partida de molde en el segundo pedido.
El presupuesto tiene cuatro líneas: coste del molde, fundición y pulido por pieza, recubrimiento, primera pieza y ensayos. Si la cantidad se mueve, solo se mueve la línea del molde; las otras tres quedan por pieza.
¿Qué se repite en el segundo pedido?
Todo el juego de expedientes: revisión, maestro, consigna de recubrimiento con lista de ensayos, serie y propiedad del molde. Con estos cuatro, el segundo pedido corre como continuación del primero. Si falta uno, el segundo empieza como trabajo nuevo, y primera pieza y ensayos se pagan otra vez.
El color sobre todo se fija por expediente: el número de la muestra aprobada y la fecha de aprobación bajo D65. Cuando llega el tercer pedido, el punto de comparación no es el maestro, es ese expediente.
Documento | Qué fija | Qué cifra debe llevar (mm, µm, golpes) |
|---|---|---|
Plano 2D con consigna de recubrimiento | Contorno, asientos, sistema de capas y etapa | 38,0±0,1 cuadrado, 0,03, 18–27 µm |
Modelo 3D (STEP o IGES) | Superficies que un corte no muestra | solo forma, sin tolerancia |
Maestro o número de tono | Cara visible bajo la caja D65 | aprobado o no, sin cifra |
Tamaño de serie y propiedad del molde | Cómo se reparte el coste del molde, de quién es | 300 000 golpes como objetivo de diseño |
Preguntas frecuentes
