
Qu'est-ce qu'une carrure ? Fonte Zamak en quatre assises
La carrure est le corps entre la lunette et le fond et porte, sur un boîtier carré de 38,0×38,0×9,5 mm, toutes les assises de l'assemblage. Zamak 5 selon ASTM B86 AC41A, cible 12±1 g, paroi de 0,9–1,2 mm, Cu/Ni/Cr 18–27 µm par face. La fonte sous pression du zinc fixe la forme une fois, quatre coupes après la coulée fixent les ajustements.
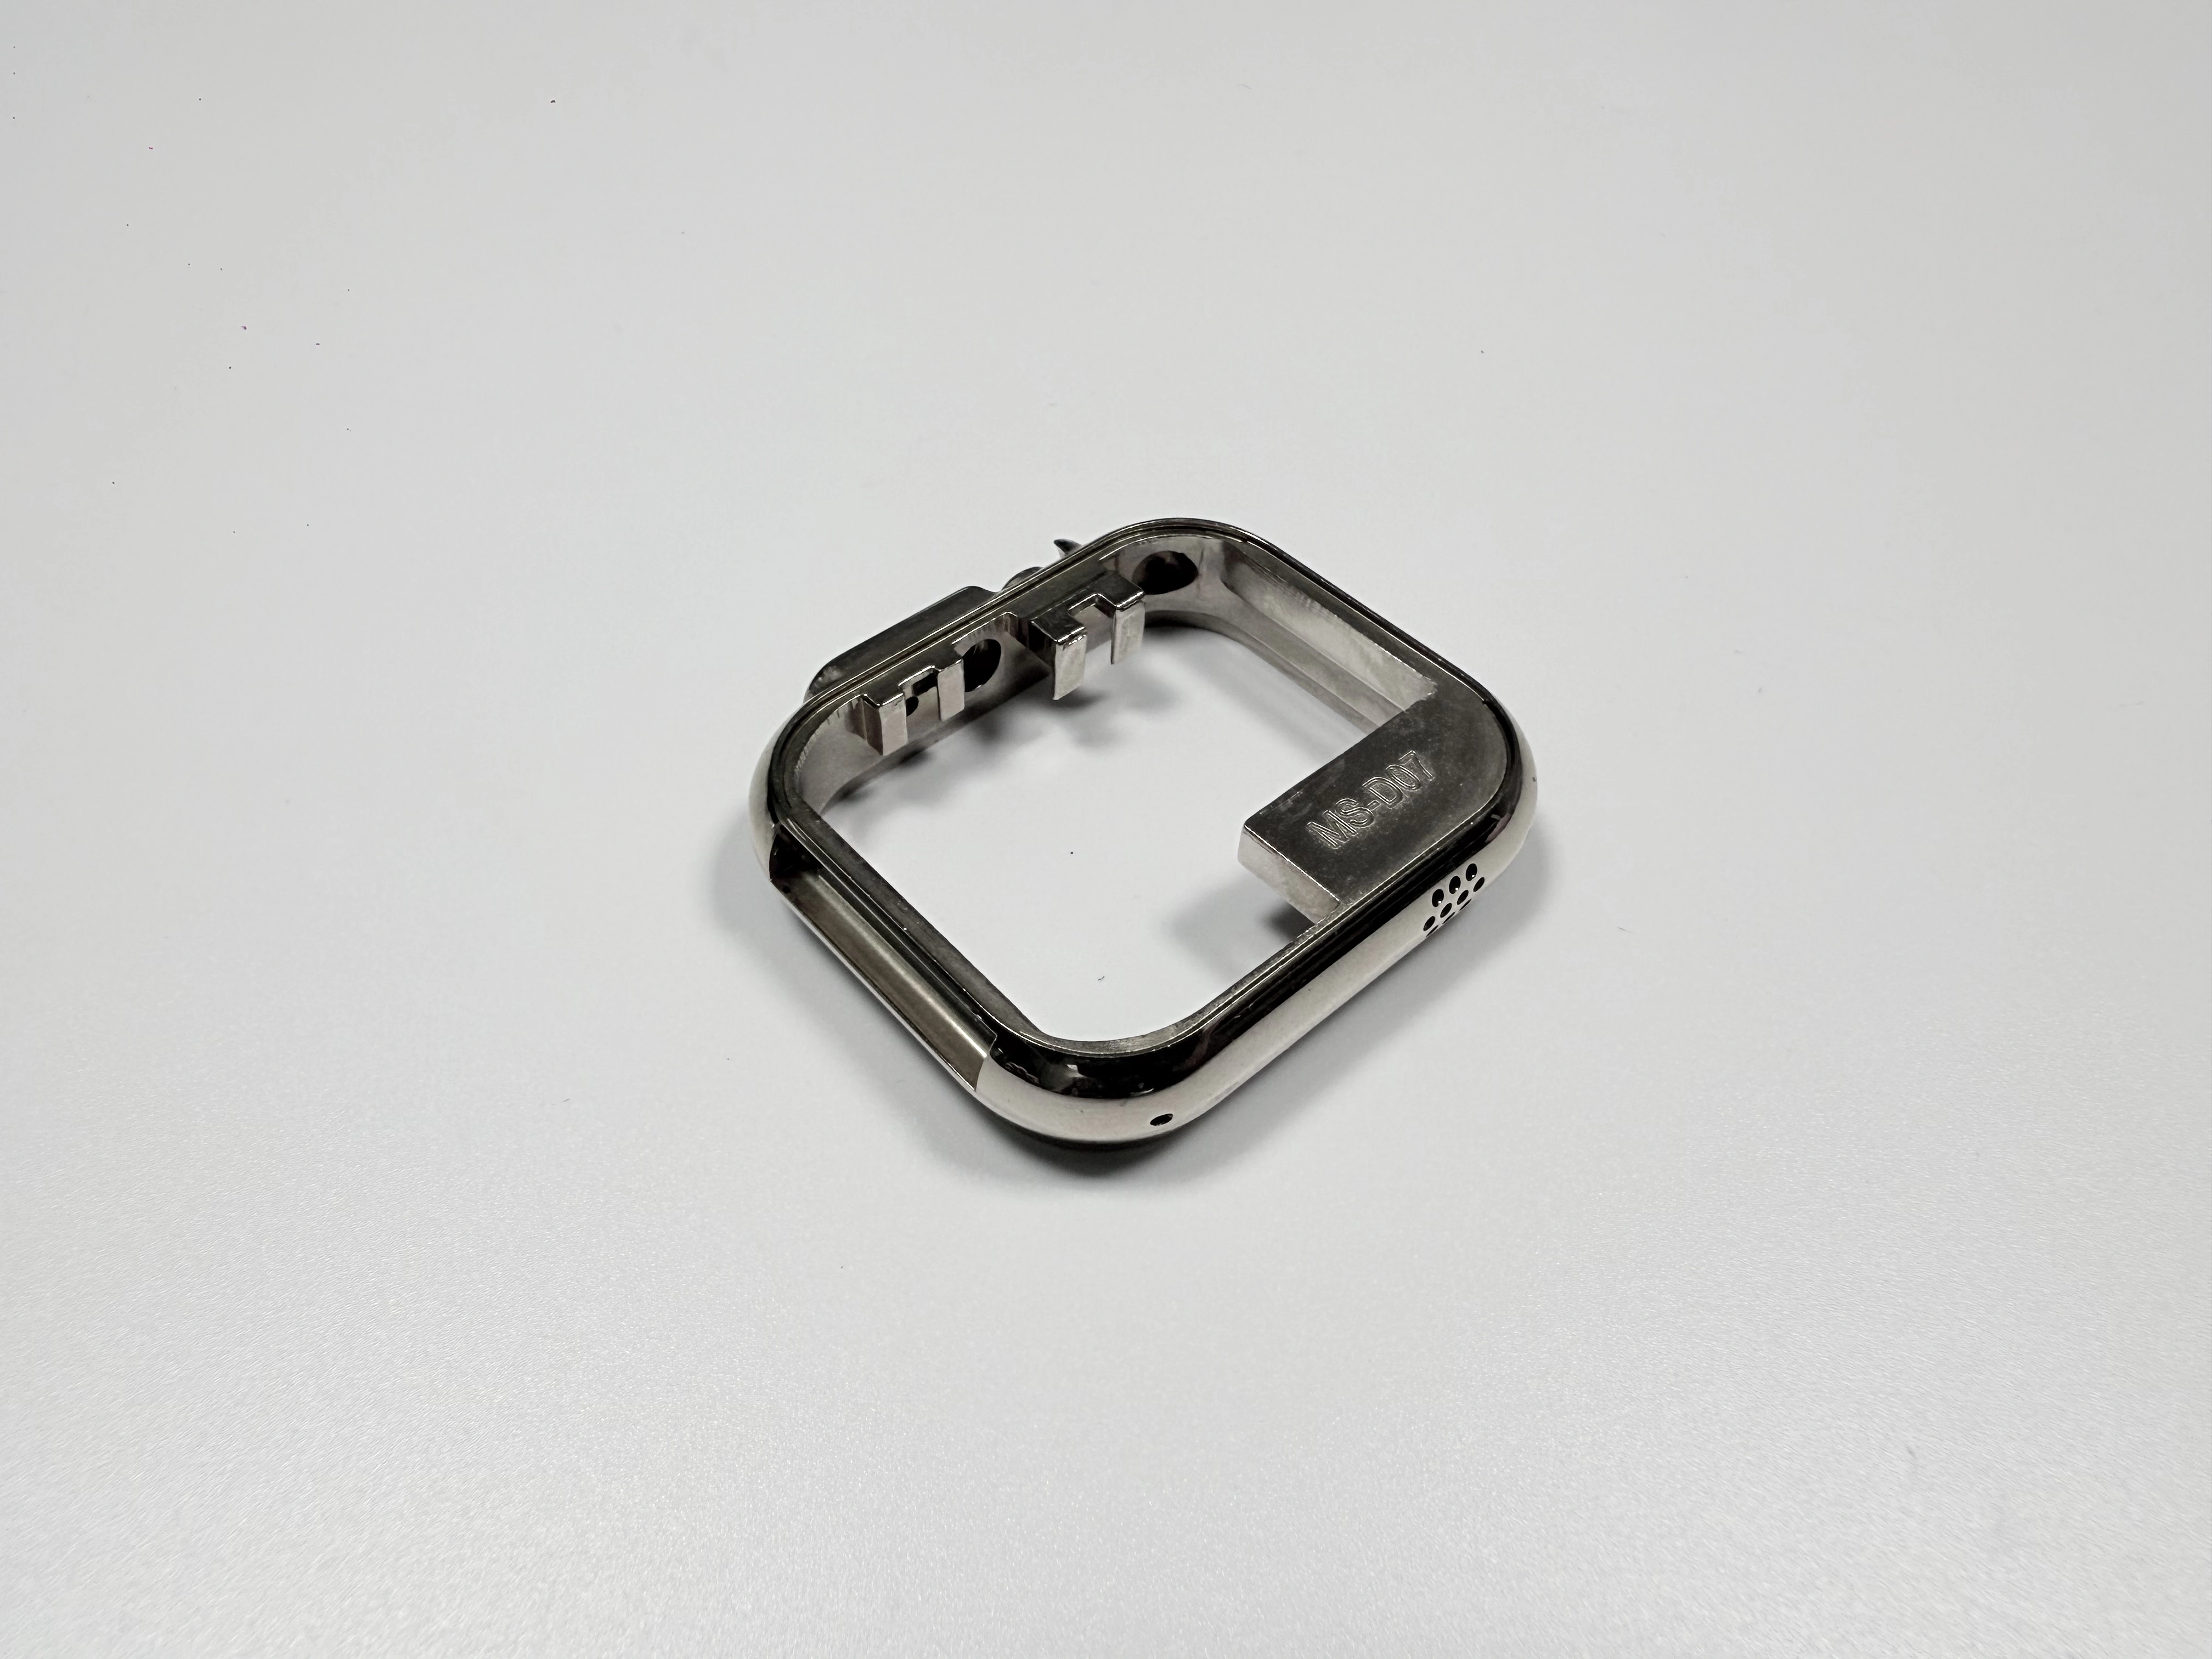
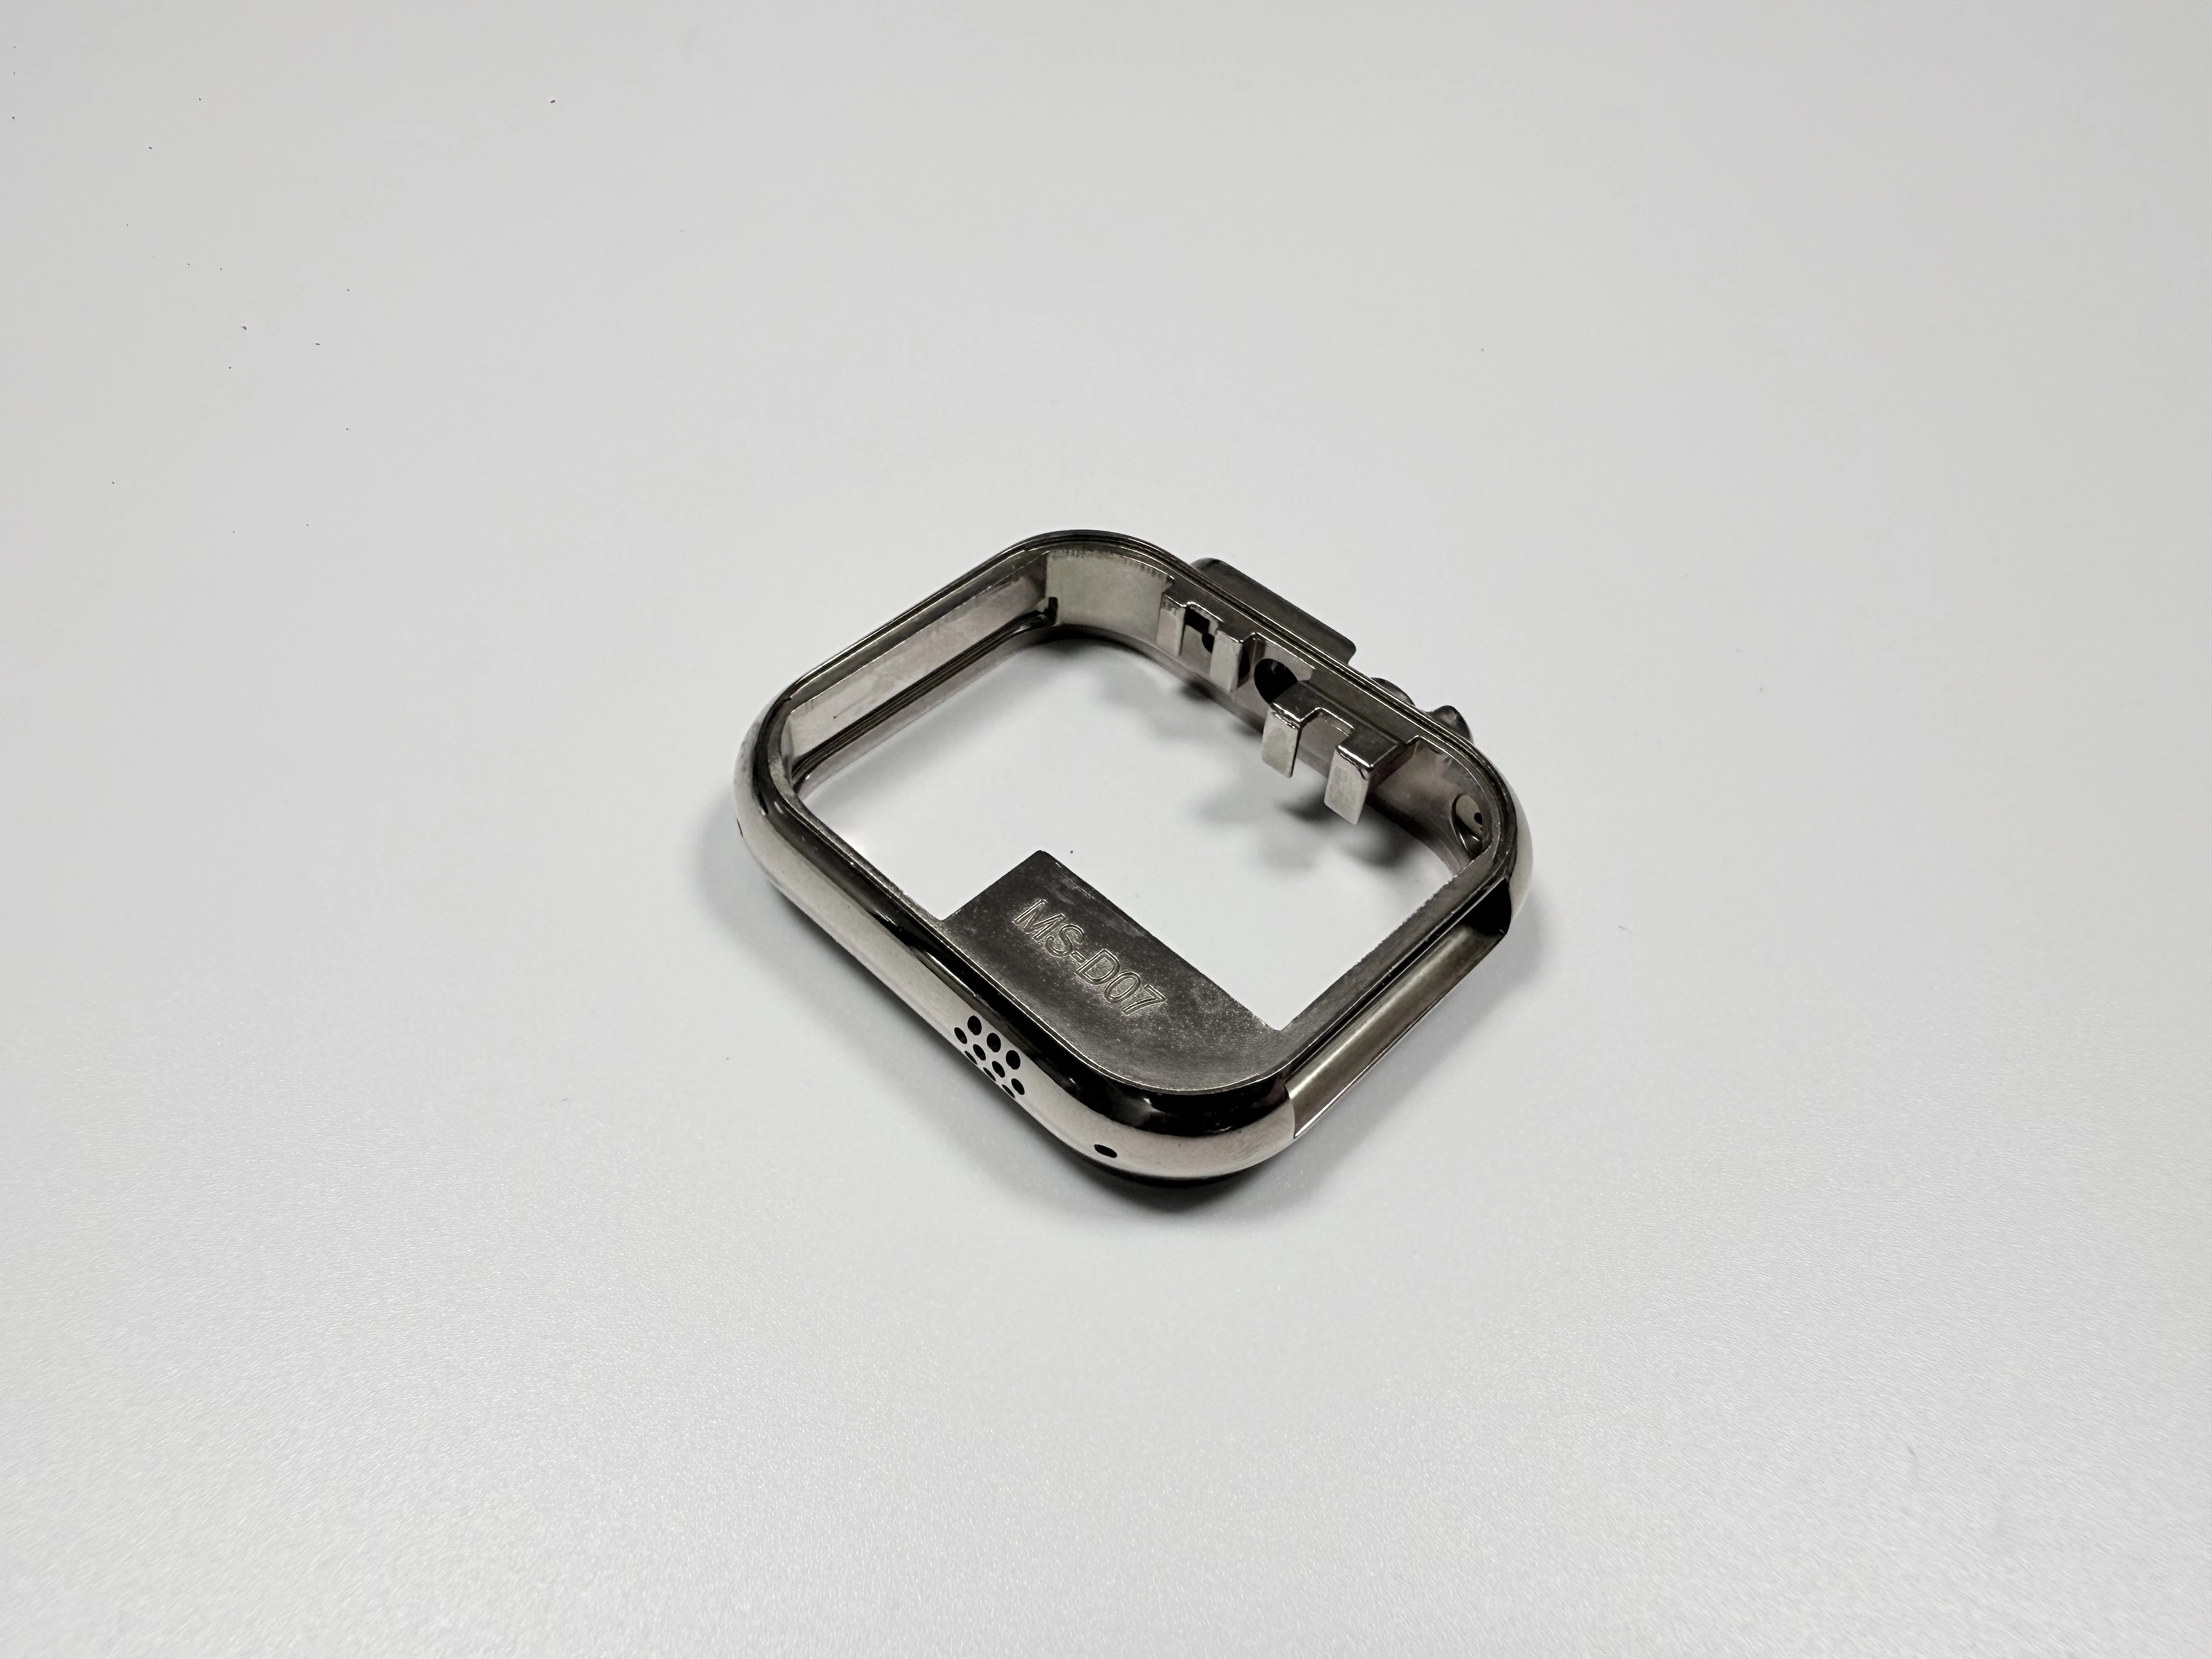
Que tient la carrure dans le boîtier ?
La carrure est le chemin d'effort du verre au poignet : la lunette pose dessus, le fond ferme dessous, le cercle de mouvement tombe dans la cavité. Trois charges s'y ajoutent : 9,5±0,1 mm de hauteur, la compression du joint de fond et deux percages de cornes pour les pompes.
Aucune assise ne se rattrape à l'assemblage, car la pièce en face n'a pas de seconde portée. Les quatre assises sont donc usinées contre une même référence, dans un seul montage.
Quelles quatre interfaces fixent la tolérance de la carrure ?
Quatre interfaces décident de l'ajustement : assise de lunette, assise de mouvement, perçage de couronne et les deux percages de cornes. La marche miroir est à 0,03 mm en bande unilatérale (0–0,03), la cavité à 30,0 mm avec 0,05 mm en haut et 0 en bas, le perçage de couronne Ø3,0 mm de même, le perçage de corne Ø1,5 mm avec 0,03 mm en haut et Ø0,05 mm de coaxialité sur les deux.
Chacune est une coupe distincte, donc une référence de plus sur le plan coûte une ligne au devis.
Pourquoi couler la carrure en Zamak 5 plutôt que l'usiner ?
Quatre assises taillées dans un bloc d'acier demandent des trajectoires et des montages par assise. Le Zamak 5 donne cette forme en un coup, et il ne reste à l'usinage que les quatre assises tolérées. La densité de 6,6 g/cm³ porte la cible de 12±1 g.
Le prix est le moule. L'usinage met le coût dans la minute par pièce, le moule se paie une fois et se divise par la série. Sur petite série, la part du moule porte le prix unitaire, donc la coulée peut coûter plus cher que l'usinage en phase de prototype ; les courbes se croisent avec la quantité.
Pourquoi une paroi de 0,9 mm rend-elle le perçage Ø1,5 mm difficile ?
Un perçage Ø1,5 mm est plus large que la paroi de 0,9 mm qu'il traverse. À la corne, le foret débouche dans le vide, et le dernier demi-tour pose tout l'effort sur un anneau mince. La paroi ne s'amincit pas à l'usage, elle cède à l'instant de la sortie.
Cette géométrie fait de l'avance la variable de réglage. Un éclat de bouche au-delà de 0,1 mm est un rebut, et le dressage dépasse les 0,03 mm du haut. Les 0,9–1,2 mm sont une bande de conception dont la limite basse fixe le cycle de perçage.
Qu'est-ce qui bouge le plus l'éclat, l'avance ou l'alliage ?
À l'instant du débouché, l'avance bouge l'éclat plus que l'alliage. Le Zamak 5 ne casse pas à la sortie, il roule, et l'effort restant étire ce rouleau. Avance réduite, la même paroi garde une arête nette.
Un relevé d'exemple le chiffre : sur 300 pièces, neuf avaient un éclat de bouche, et après chanfrein et réduction d'avance, zéro. La cause est dans le cycle de perçage, donc l'argent va dans un chanfrein et dans du temps de cycle, pas dans un autre alliage ni dans un moule refait.
Comment le revêtement de 18–27 µm amplifie-t-il une marche de 0,03 mm ?
À 18–27 µm par face (Cu/Ni/Cr), une marche de 0,03 mm fait 30 µm, et le revêtement en occupe 60–90 %. Sur le diamètre, il se pose des deux côtés, soit 0,036–0,054 mm, plus large que les 0,03 mm du haut au perçage de corne.
La marche ne se corrige plus après le revêtement : couper libère le zinc, ne pas couper laisse l'épaisseur en plus. L'assise est donc coupée avant la ligne de revêtement. Comme la marche décide entre une seconde coupe et toute la série, le plan précise si les 0,03 mm valent avant ou après le revêtement. Le choix du système de couches est décrit dans les options de finition pour la fonte de zinc.
Comment la position de l'attaque et de l'évent change-t-elle l'éclat ?
Deux décisions de moule bougent l'éclat : où poser l'attaque (l'entrée du métal dans l'empreinte) et où poser l'évent (la rigole du métal froid). L'attaque est sur la corne épaisse à 12 h et 6 h, l'évent à 3 h de part et d'autre de l'encoche. L'attaque doit tenir sur le boss de corne, et le prix est que le dernier métal arrive à côté de la paroi de 0,9 mm qui reçoit justement le perçage.
L'outil tourne à quatre empreintes en acier 8407 et vise 300 000 coups. Quatre empreintes multiplient par quatre le prix d'une attaque mal placée, et le coût du moule se divise par la série, pas par le nombre d'empreintes. La position décide aussi si un pore finit dans du métal enlevé à l'usinage ou dans une face visible. L'attaque est dans le moule : la changer après la coupe, c'est du travail de moule, pas un réglage.
Quel moyen de contrôle attrape les 0,03 mm avant le revêtement ?
L'assise de 0,03 mm se lit au marbre avec la jauge d'épaisseur, le perçage de corne au calibre, la coaxialité sur MMT, l'épaisseur de couche aux rayons X.
Trois essais tiennent les trois couches : choc thermique ASTM B571 à 200 °C pendant 1 h pour l'adhérence, B117 pendant 240 h comme barrière, B368 CASS 48 h à grade 9 pour la face visible.
Le tableau ci-dessous est une vue qualitative, pas un critère d'acceptation. L'acceptation tient aux limites du texte et aux trois essais.
Défaut | Variable qui le bouge | Où il se rattrape |
|---|---|---|
Éclat de bouche au perçage de corne | Effort au débouché | Calibre et marbre |
Encoche de couronne arrondie | Roue de polissage sur arête mince | Comparaison de contour |
Cloque | Pore fermé sous le revêtement | Choc thermique |
Perçage sous-cote après revêtement | Gain de couche sur le diamètre | Calibre |
Le post-usinage CNC fixe assises et percages avant la ligne de revêtement, et l'usinage CNC tient la référence contre laquelle lisent les moyens de contrôle. On lit une fois avant le revêtement, une fois après selon le plan. Une pièce qui échoue après le revêtement a déjà payé le revêtement, donc le moyen de contrôle avant le bain coûte moins que la reprise.
Pourquoi une carrure en Zamak 5 échoue-t-elle ?
Trois conditions la font échouer : une promesse d'étanchéité à la plongée, une face sous abrasion longue, une paroi sous 0,9 mm. La conception vaut pour la montre habillée, qui tient la sueur, le frottement et les chocs du quotidien. Si la condition dépasse cette ligne, la sueur et le frottement attaquent d'abord les 18–27 µm aux cornes et au tube de couronne, où le chrome ne fait que 0,1–0,3 µm et se polit en premier.
Une paroi sous 0,9 mm casse au coup de presse, et le moule est déjà payé. L'issue serait l'usinage dans l'inox, que le budget de 12±1 g ne porte pas, ou le zinc peint, qui abandonne les 18–27 µm et leur résistance à l'abrasion. Le moule est le poste fixe de cette voie : dès que la condition dépasse la ligne, il est de l'argent perdu. La même ligne est tracée dans un cas d'une autre pièce Zamak. Vérifier la condition d'abord, choisir la nuance ensuite.
Questions fréquentes
