
Carrure de marque privée : fonte Zamak et revêtement
Une carrure de marque privée se répète comme un jeu de dossiers : l'indice de plan, le maître, la consigne de revêtement avec sa liste d'essais, et la série avec la propriété du moule. La carrure fait 38,0 mm de côté, 9,5±0,1 mm de haut et 12±1 g en Zamak 5 selon ASTM B86 AC41A, avec des parois de 0,9–1,2 mm et 18–27 µm de Cu/Ni/Cr. La fonte sous pression du zinc fixe la forme une fois, les dossiers ramènent la seconde commande sur la première.
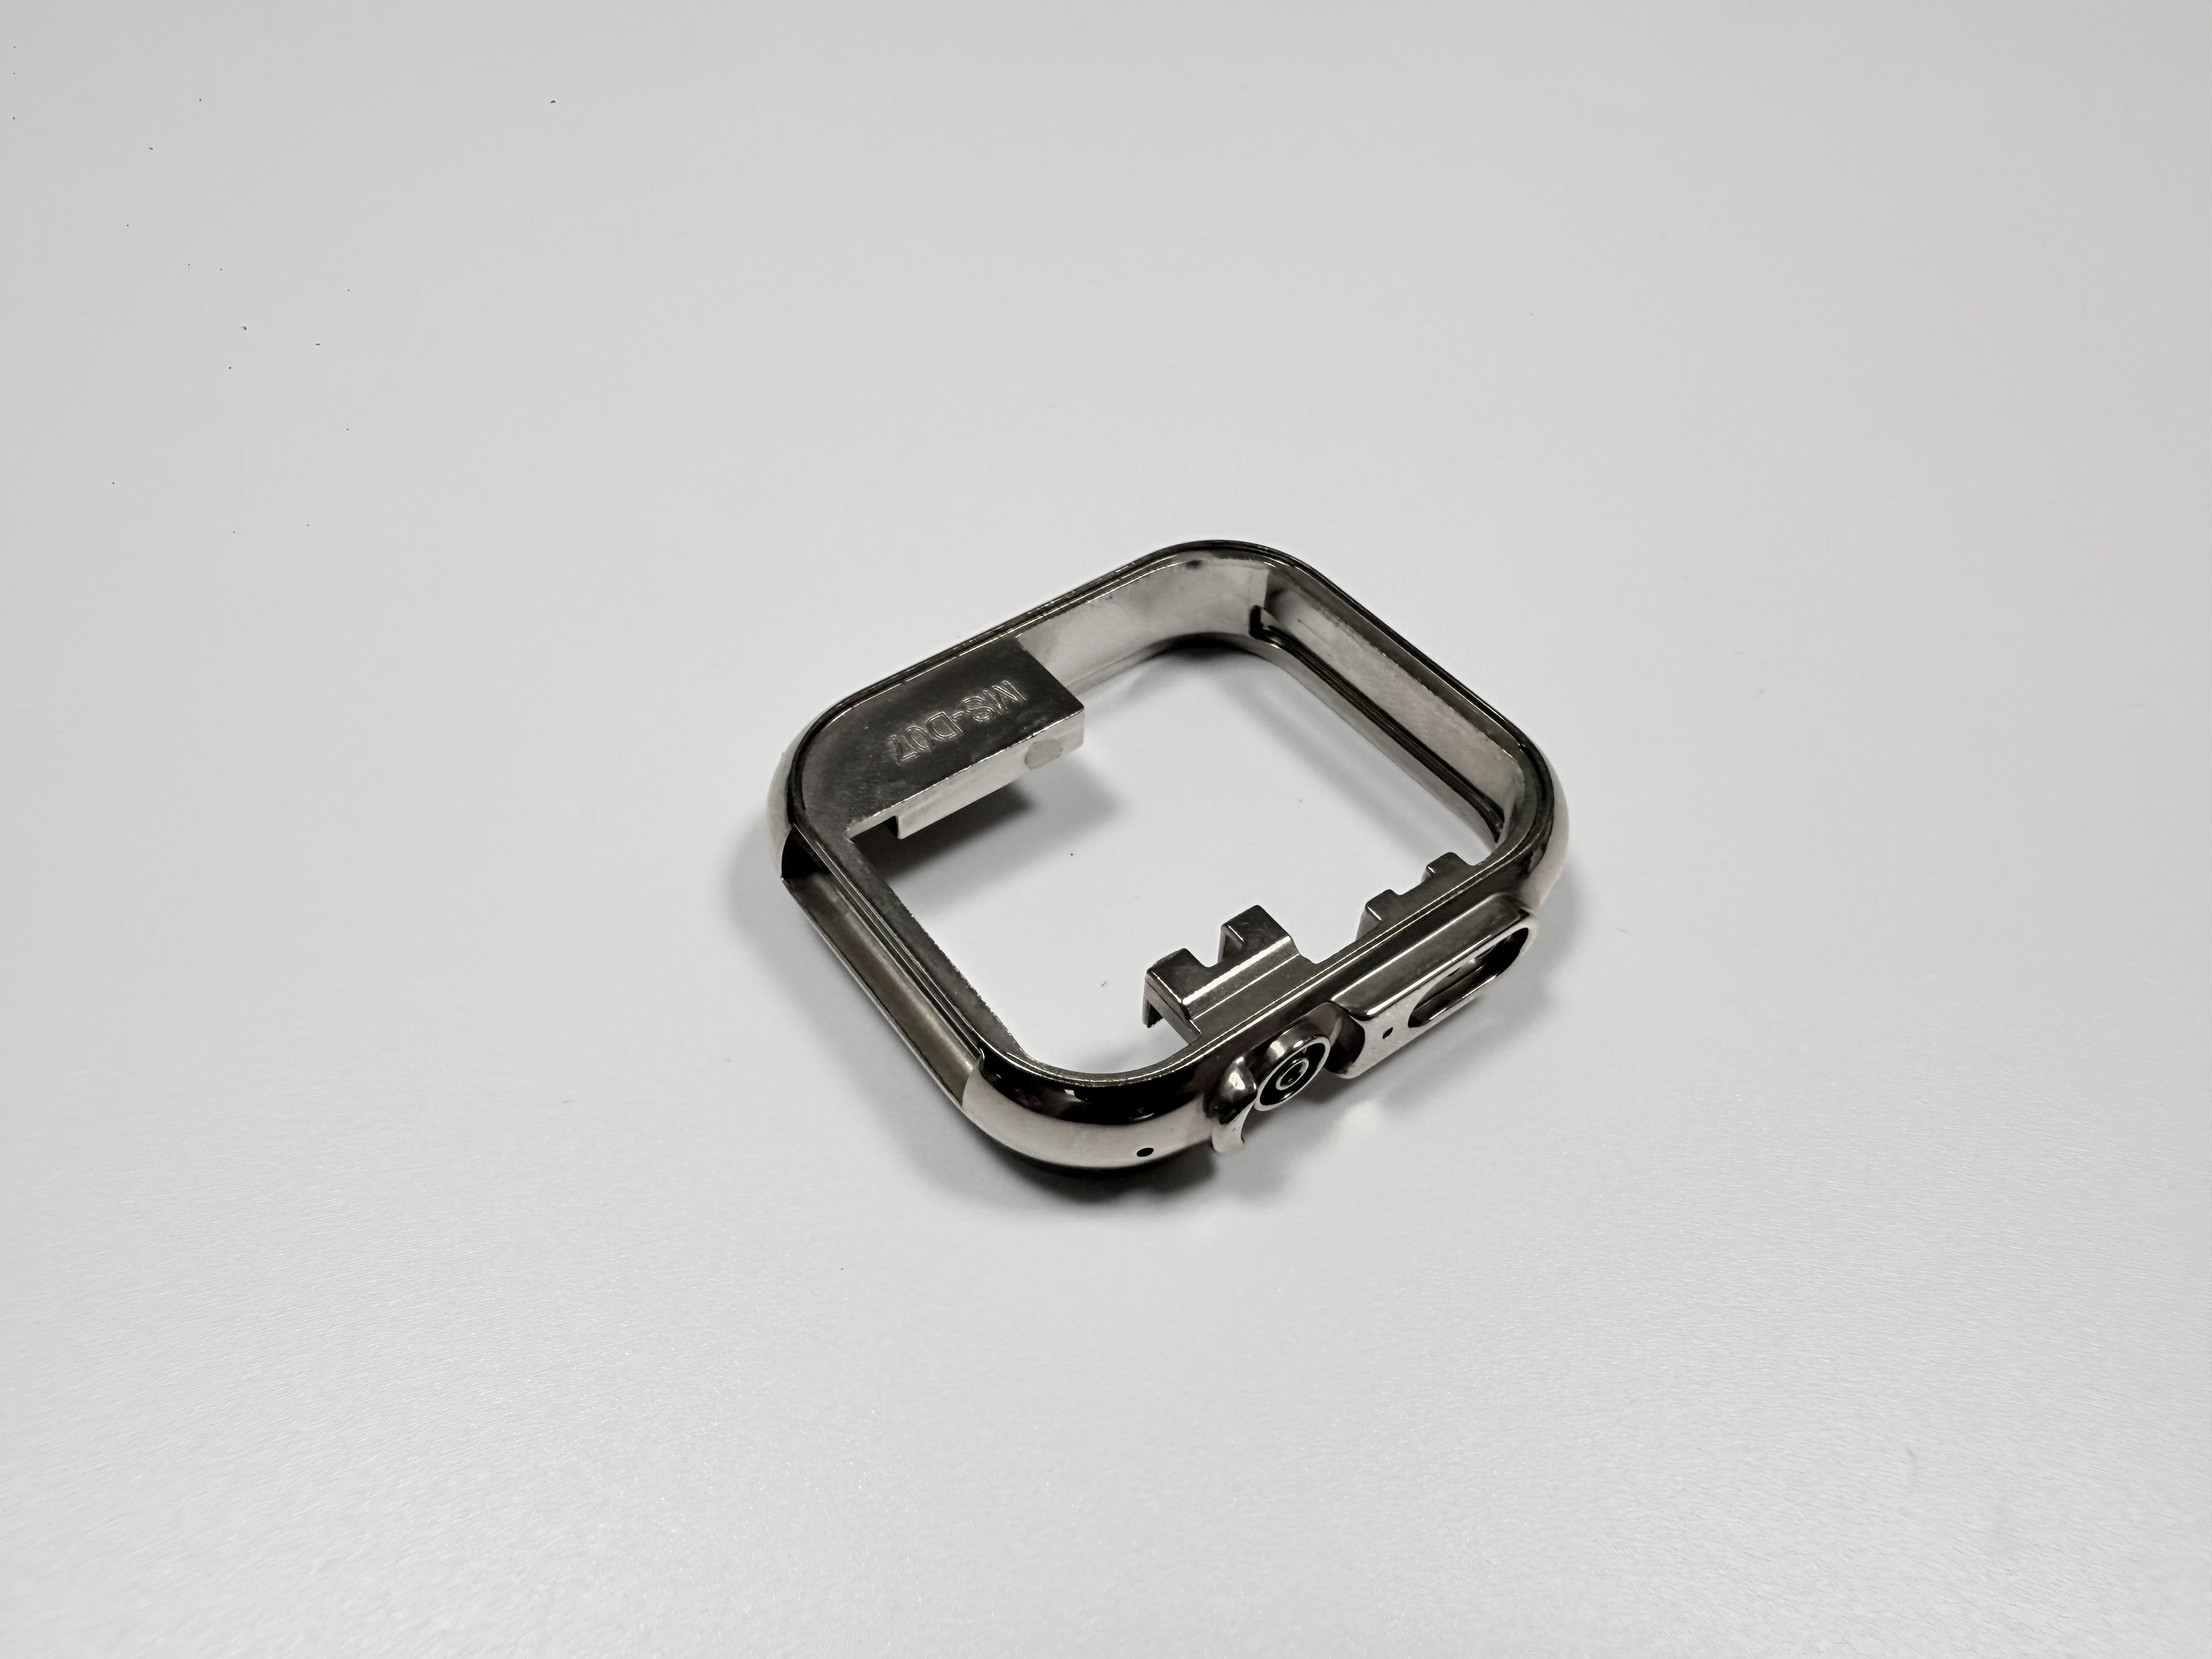
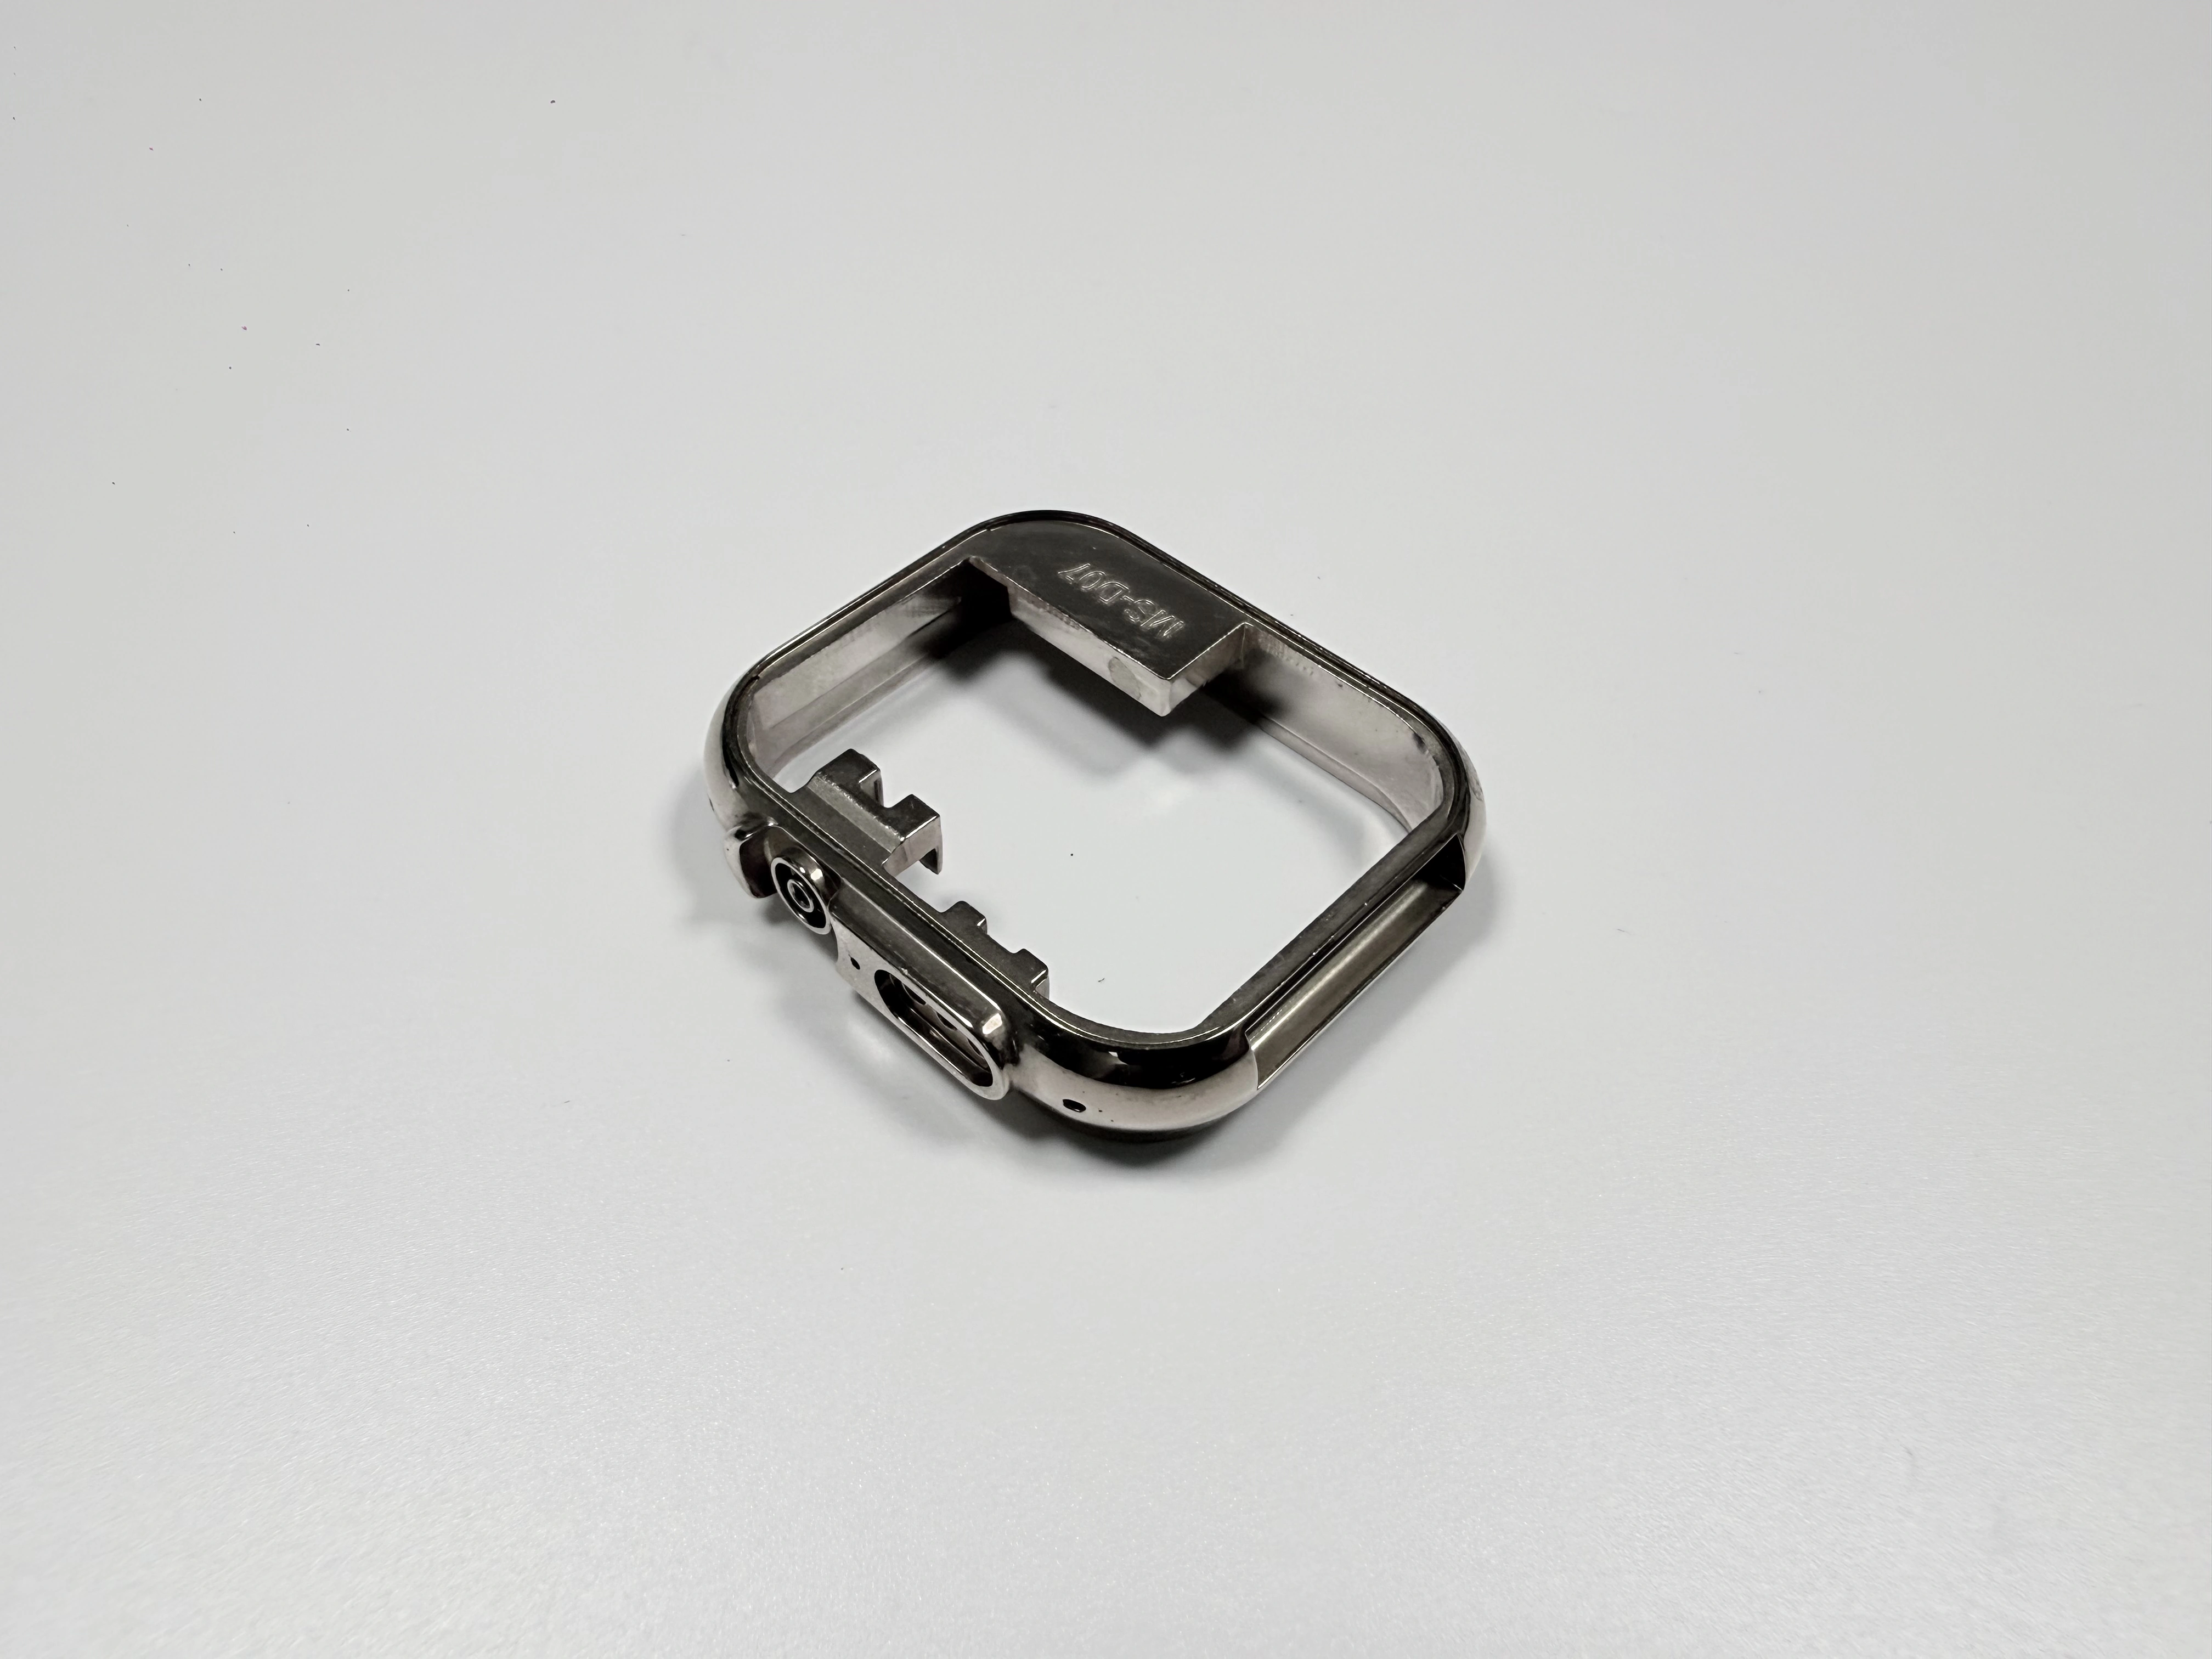
Que faut-il décider avant la coulée ?
Sur une carrure de 38,0 mm, quatre décisions tombent avant de couper le moule : l'indice de plan que la marque diffuse, le maître qui définit la face visible, la consigne de revêtement avec ses essais, et la personne qui peut arrêter une série. Le moule se coupe une fois, une décision tardive se paie en travail de moule, pas en révision.
La paroi de corne de 0,9 mm porte un perçage Ø1,5 mm, et l'objectif de 12±1 g ne laisse aucune marge pour épaissir la section plus tard. Les deux entrent au plan avant le premier article ; changer la paroi après, c'est un nouveau moule.
Sur quels plans court un programme de marque privée ?
Un plan 2D porte le contour 38,0±0,1 × 38,0±0,1 mm, la marche miroir de 0,03 mm et quatre ajustements. La cavité fait 30,0 mm, le perçage de couronne Ø3,0 mm, tous deux à 0,05 mm d'écart supérieur et 0 en inférieur. Le perçage de corne est Ø1,5 mm à 0,03 mm d'écart supérieur, et les deux cornes tiennent Ø0,05 mm de coaxialité.
Le modèle 3D en STEP ou IGES porte les surfaces qu'une coupe ne montre pas, et le maître porte la face visible sous la boîte D65. S'il manque un des trois, la réponse devient une estimation et non un devis, parce que seul ce qui est mesurable se chiffre.
Comment la taille de série change-t-elle le coût du moule par pièce ?
Un moule à 4 empreintes en 8407 se paie une fois et se divise par la série ; il est conçu pour 300 000 coups, et quatre pièces sortent de chaque coup. La part du moule par pièce est donc le coût du moule divisé par la série, pas par le nombre d'empreintes.
Le même moule divisé par 300 pièces porte plus par pièce que divisé par 30 000 : la part du moule diffère d'un facteur 100 entre les deux tailles. Elle ne dépend que de la quantité commandée, donc un prototype de 300 pièces et une commande de 30 000 pièces portent un argent différent sur le même plan. Le reste est par pièce : passes de polissage, densité de montage au bain et perte à chaque étape.
Où un programme de marque privée glisse-t-il d'abord ?
Deux échecs prennent la plus grande part du planning : une couleur validée à l'écran qui échoue sous la boîte D65, et une date de réassort promise avant que la fenêtre du moule soit réservée. Les deux décalent le planning : un échantillon couleur raté impose un nouvel essai, une date de réassort qui bouge déplace le lancement du client.
Sur la pièce, deux autres s'ajoutent. Une encoche de couronne arrondie par la roue se décide en amont, au polissage ; un perçage de corne ébréché de plus de 0,1 mm commence à la sortie du foret. Les deux ne se voient qu'au contrôle final. Le post-usinage fraise l'encoche après le polissage, donc l'extra est ce montage, c'est-à-dire du délai en plus, et son prix tient sur cette ligne.
Que faut-il mettre au devis ?
Cinq entrées fixent le prix : l'indice de plan, le maître, le revêtement avec ses essais, la taille de série et la propriété du moule. Que le moule appartienne au client ou au façonnier change le coût du moule à la seconde commande ; un moule client ne porte pas de poste moule à la seconde commande.
Le devis a quatre lignes : coût du moule, fonte et polissage par pièce, revêtement, premier article et essais. Si la quantité bouge, seule la ligne moule bouge ; les trois autres restent par pièce.
Que répète-t-on à la seconde commande ?
Tout le jeu de dossiers : indice de révision, maître, consigne de revêtement avec liste d'essais, série et propriété du moule. Ces quatre présents, la seconde commande court comme la suite de la première. Il en manque un, la seconde repart comme un nouveau travail, et premier article et essais se paient encore.
La couleur surtout se fige par dossier : le numéro de l'échantillon approuvé et la date de validation sous D65. À la troisième commande, le point de comparaison n'est pas le maître, c'est ce dossier.
Document | Ce qu'il fige | Quel chiffre doit y figurer (mm, µm, coups) |
|---|---|---|
Plan 2D avec consigne de revêtement | Contour, sièges, système de couches et étape | 38,0±0,1 carré, 0,03, 18–27 µm |
Modèle 3D (STEP ou IGES) | Surfaces qu'une coupe ne montre pas | forme seule, sans tolérance |
Maître ou numéro de teinte | Face visible sous la boîte D65 | accepté ou refusé, pas de chiffre |
Taille de série et propriété du moule | Comment le coût du moule se répartit, à qui il appartient | 300 000 coups comme cible de conception |
Questions fréquentes
