
Châssis d’exosquelette de robot : ADC12, T6, 0,02 mm
À 320 × 180 × 90 mm et 1,2–1,8 kg, un châssis d’exosquelette de robot ressemble à un boîtier jusqu’à ce que les portées de jonction entrent dans le plan. Ces portées tiennent ±0,02 mm, avec 0,03 mm de planéité, et le châssis doit atteindre 400 MPa après T6. Le gaz venu de la paroi de 1,5 mm limite le T6. La déformation de trempe limite les portées. Le film d’anodisation par arc (MAO) limite les ajustements. L’ordre de la gamme et quatre jalons ont répondu à ces trois limites, pas un procédé plus serré. Le moulage sous pression d’aluminium fixe la forme ; les jalons décident de la libération.
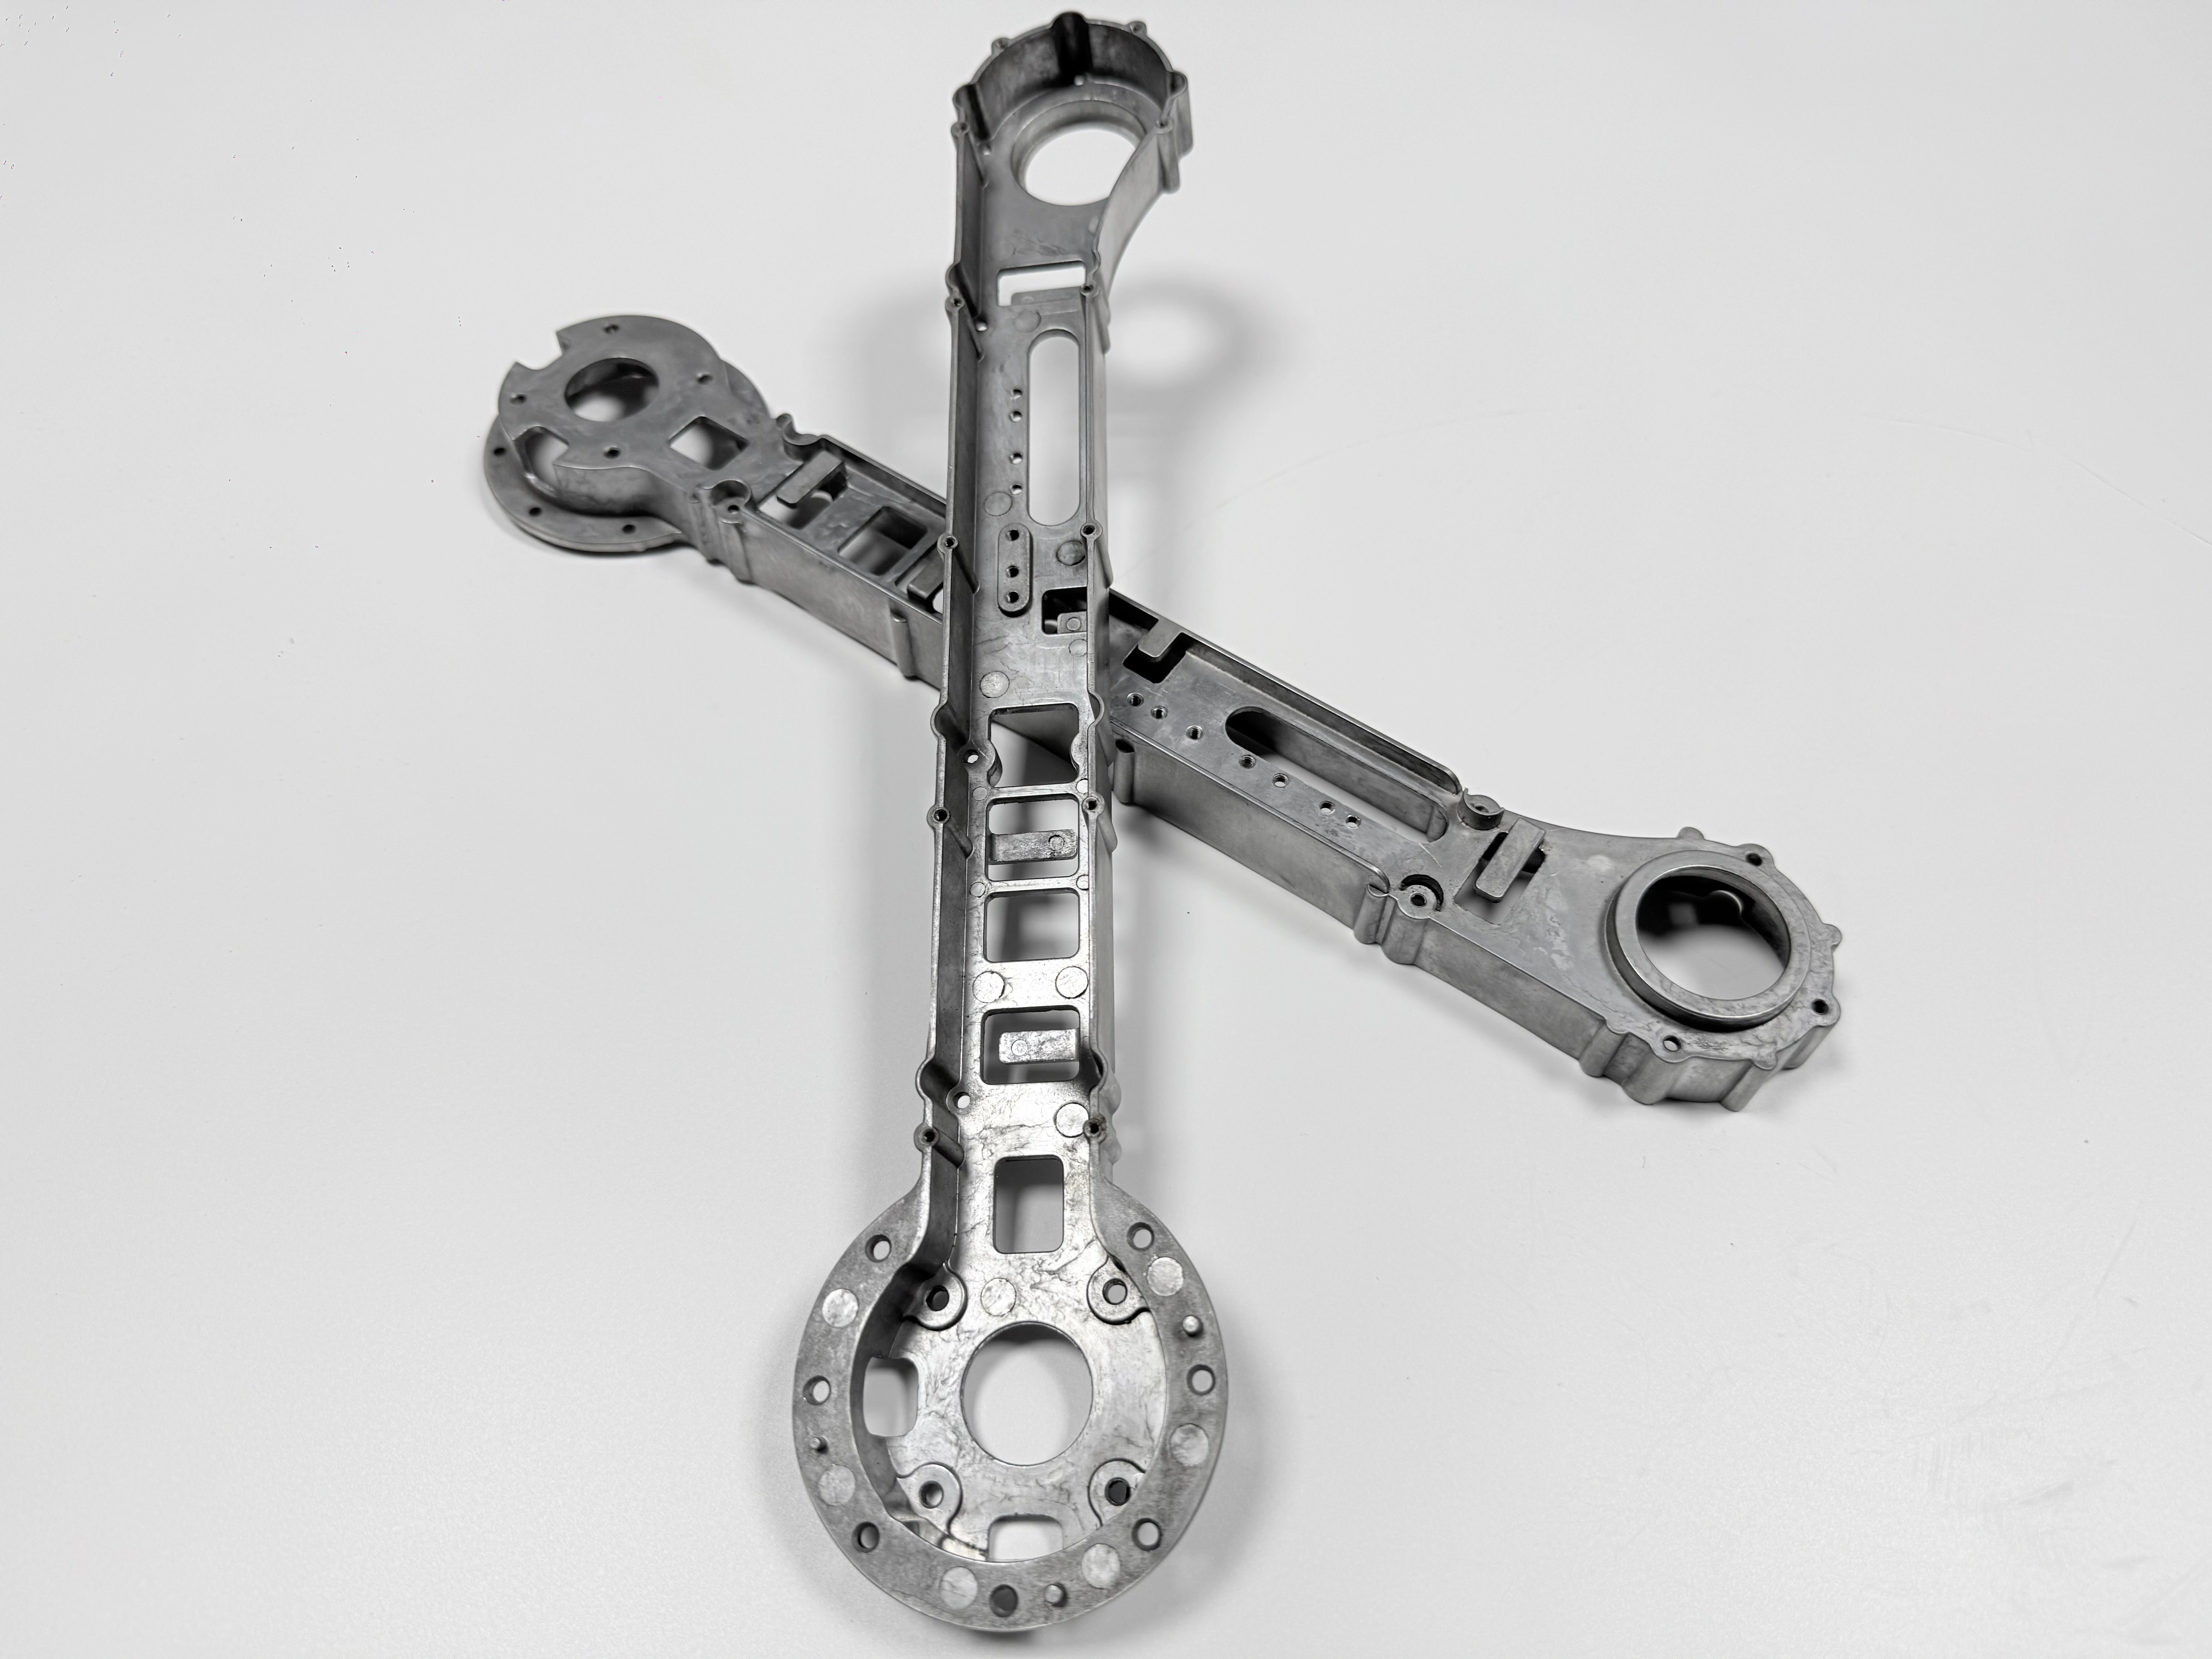
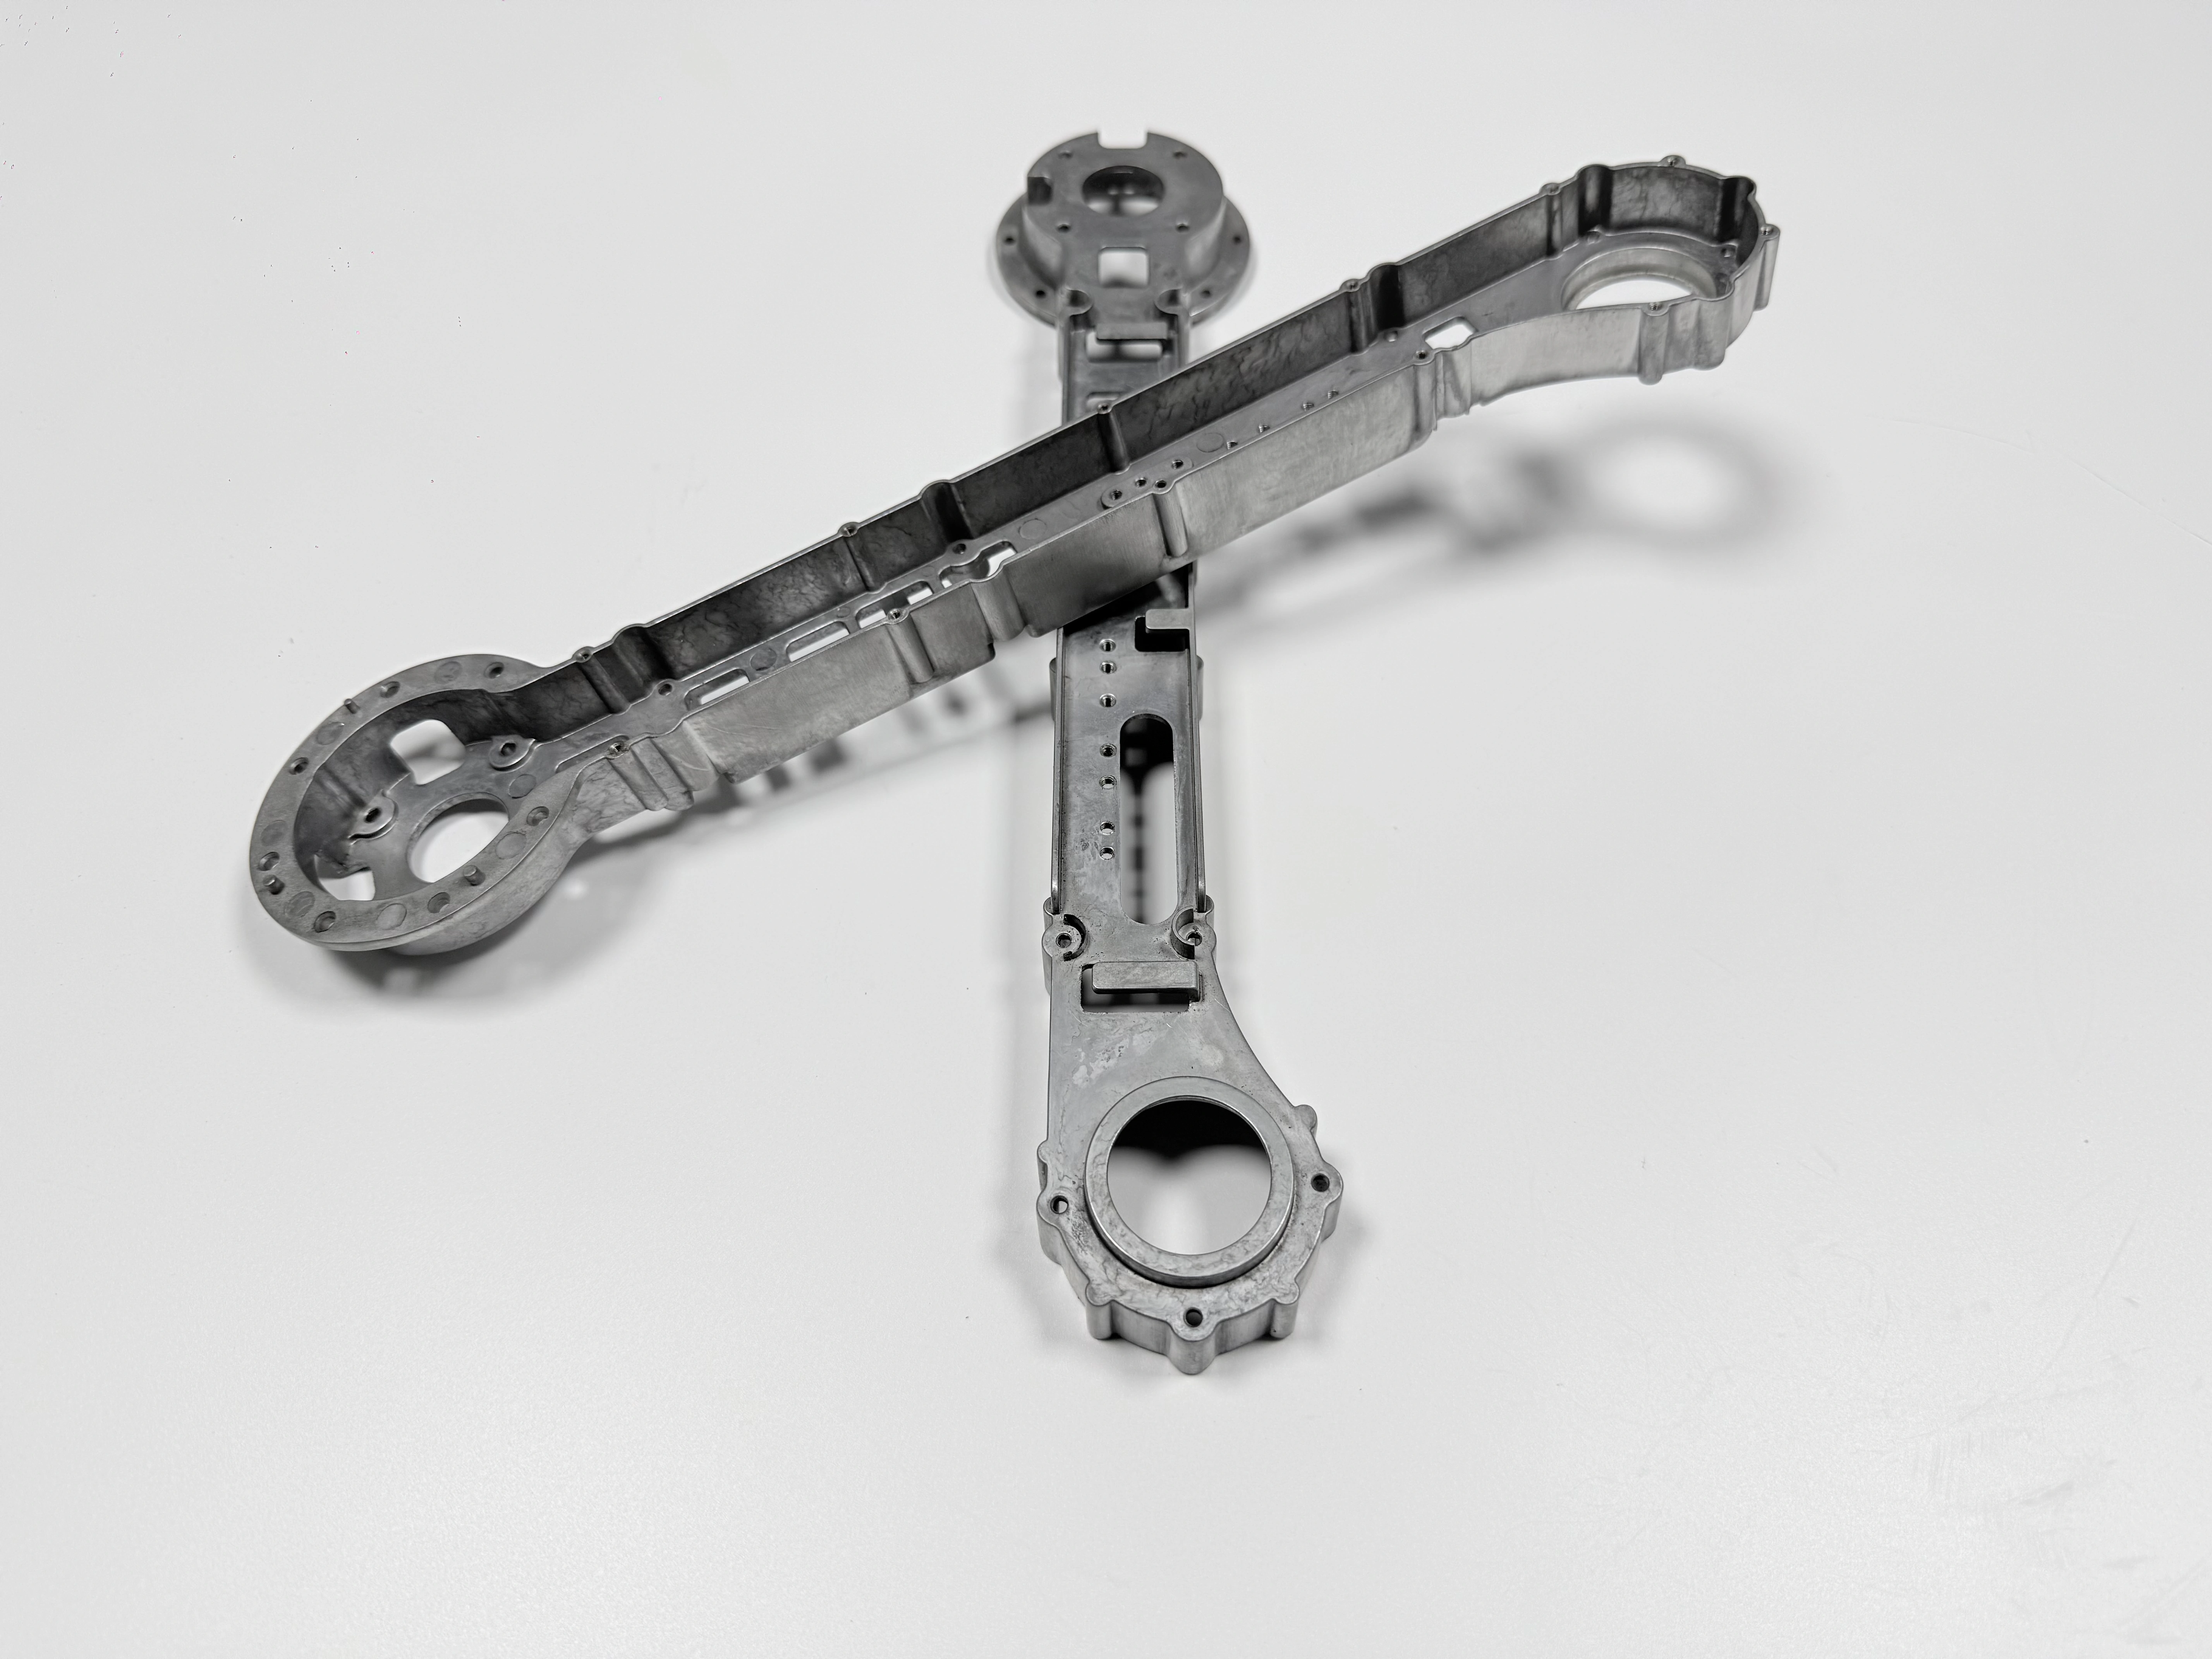
La pièce : 320 × 180 × 90 mm, 1,2–1,8 kg
La pièce est un châssis de jonction pour un exosquelette industriel, pas un capot cosmétique. L’alliage est l’ADC12, la nuance qui correspond de près à l’A383 sous ASTM B85. La gamme se lit ainsi : moulage sous pression sous vide, découpe des entrées, T6, dressage, finition CNC, MAO avec masquage, puis contrôle final.
La paroi au bossage de jonction fait 1,5 mm d’épaisseur. Les deux portées de jonction portent la cote de ±0,02 mm, et l’extérieur porte un film MAO pour un atelier avec liquide de coupe et humidité.
Chaque chiffre ici est une cible de plan, pas une valeur mesurée sur un lot libéré. Ce dossier est un exemple de procédé, pas un programme client.
Conflit un : 1,5 mm contre 400 MPa
400 MPa est une cible après T6, pas une propriété de l’ADC12 brut de moulage. L’atteindre demande une mise en solution à 490–510 °C et un vieillissement à 150–170 °C. Le gaz piégé au remplissage se dilate à la température de mise en solution, si bien qu’une cloque sur une face sollicitée est un défaut structurel.
Remplir 1,5 mm aiguise ce problème. Le métal atteint l’extrémité de la paroi tard et froid, si bien que le dernier métal arrivé a le moins de chaleur pour fusionner. Le vide, une seule cavité et un trop-plein à cette extrémité élargissent la fenêtre. Un tir plus rapide seul peut enfermer plus de gaz dans la même paroi. Ces choix relèvent de l’outillage de moulage sous vide et se fixent avant le premier tir.
Une éprouvette ne couvre pas ce point. Une éprouvette issue de la même coulée et tirée selon ASTM B557 prouve la composition et le traitement, pas une jointure froide à l’extrémité d’une paroi de 1,5 mm, parce que l’éprouvette n’est pas mince.
Là où la paroi peut s’épaissir et où la cible de 400 MPa peut baisser, le T6 devient facultatif et le risque de cloque part avec lui.
Conflit deux : la trempe contre ±0,02 mm
La trempe qui suit la mise en solution refroidit la paroi de 1,5 mm avant le bossage de jonction. Le bossage se transforme en dernier et cesse de bouger en dernier. Une portée coupée avant la fin de ce mouvement ne tiendra pas ±0,02 mm.
Le dressage entre le T6 et la coupe répond à cela. Il ramène le châssis dans la surépaisseur d’usinage pendant que la pièce peut encore bouger sans fissurer. L’usinage secondaire CNC coupe ensuite les portées dans une ébauche corrigée, et une cartographie de points au MMT les lit depuis un plot usiné.
Cette référence fait la moitié du travail. Une paroi brute de moulage de 1,5 mm bouge sous l’effort de serrage, donc elle ne peut pas porter ±0,02 mm ni 0,03 mm de planéité. La référence se pose sur un plot qui sera usiné, et le traitement thermique derrière ce plot fixe la surépaisseur qu’il demande.
La coupe libère les contraintes que le dressage a laissées. Une couche régulière des deux côtés en libère peu. Une couche épaisse d’un seul côté peut faire dériver la portée après la passe finale.
Conflit trois : le film MAO contre les ajustements
L’anodisation par arc fait croître le film à partir de l’aluminium au lieu de le déposer par placage, si bien que le film monte au-dessus de la surface d’origine et en consomme aussi une part. Les filets et les ajustements autour d’une face revêtue gardent leurs dimensions pendant que l’espace entre eux se réduit. Un ajustement coupé à ±0,02 mm en CNC n’est plus cet ajustement après revêtement.
Le plan, pas l’atelier de revêtement, décide de ce qui reste nu. Quatre éléments entrent dans la liste de masquage : filets, ajustements, plots de masse et références. Une liste passée par e-mail n’est pas une liste de masquage, parce que l’atelier revêt ce que montre le plan.
Le masquage protège une face, pas une tolérance. Une portée masquée demande quand même un contrôle après revêtement, parce que l’adhésif se décolle, les bouchons glissent et le film rampe sous un bord.
La frontière joue dans les deux sens. Un filet qui peut être alésé après revêtement n’a pas besoin de masquage. Un petit filet dans une classe serrée en a besoin, parce que l’alésage peut retirer plus que ce que le filet peut perdre.
Premier lot : cloques après T6, filets après MAO
Dans l’essai d’exemple qui sous-tend ce dossier, deux défauts sont arrivés en séquence. Après T6, la paroi mince a montré des cloques sur sa face, près de l’extrémité du remplissage. Après la MAO, le gabarit go s’est arrêté sur des filets qui avaient été revêtus.
Les deux s’expliquent par la gamme plutôt que par une erreur d’opérateur. La cloque suit le gaz que le remplissage a piégé, et le gabarit suit le film qui a poussé dans un filet non masqué. Aucun des deux défauts n’apparaît sur le rapport d’éprouvette ni au stade du moulage.
L’éprouvette a tenu sa cible alors que la paroi ne la tenait pas. Une libération fondée sur la seule éprouvette aurait expédié le châssis, et l’assemblage aurait trouvé le filet.
L’essai a été suspendu. Les deux constats restent des enregistrements d’exemple, sans taux, parce qu’un taux tiré d’un seul lot se lirait comme un chiffre de capabilité.
Ce qui a changé : vide, dressage, masquage, alésage
Quatre changements sont entrés dans la conception suivante, un par défaillance. Le moulage sous pression sous vide et une cavité coupent le gaz qui nourrit les cloques. Le dressage entre la trempe et la coupe donne aux portées une ébauche corrigée. Une liste de masquage sur le plan tient le film hors des filets, des ajustements, des plots de masse et des références. L’alésage couvre les filets qui prennent encore du film.
Chaque changement achète une chose et en coûte une autre. Le vide et une cavité unique augmentent le coût par tir et lient le programme à un seul moule. Le dressage ajoute une presse et un contrôle entre deux opérations qui s’enchaînaient autrefois. Le masquage ajoute du travail à la ligne de revêtement et un recontrôle. L’alésage ajoute une opération et laisse de l’aluminium nu dans le filet, ce qui demande une décision de retouche.
L’ordre porte le reste. La découpe des entrées avant le T6 empêche l’entrée de nourrir une cloque à la température de mise en solution. Le dressage avant la CNC fait que la coupe rencontre une pièce corrigée. La MAO après la CNC empêche la dernière opération d’enlever le film. La gamme derrière ces étapes est décrite dans l’article sur le moulage sous pression des châssis de robot.
Résultat face aux six méthodes
La libération a été réécrite en quatre jalons sur six contrôles, listés ci-dessous. La santé matière passe par une éprouvette de la même coulée tirée selon ASTM B557 face à la cible de 400 MPa, plus une radiographie ou un scan CT à l’extrémité de la paroi mince. La géométrie se lit sur des cartographies de points au MMT pour la portée, la planéité et la position de trou. Les filets passent au gabarit go/no-go après revêtement. Le film se contrôle en épaisseur sur les zones masquées et nues, plus au brouillard salin.
Les jalons ne sont pas interchangeables. Une éprouvette peut passer pendant que la paroi cloque. Une portée peut se lire dans ±0,02 mm et dériver quand même après la coupe finale. Un filet peut passer au gabarit et échouer à l’assemblage si la mauvaise zone a été masquée.
Jalon | Contrôle | Limite | Unité | Méthode |
|---|---|---|---|---|
1 | Éprouvette de la même coulée, traction | 400 (cible) | MPa | ASTM B557 |
1 | Porosité de gaz à l’extrémité de la paroi | aucune jointure froide ni manque de remplissage | sans objet | radiographie ou scan CT |
2 | Position de la portée de jonction | ±0,02 | mm | cartographie de points au MMT |
2 | Planéité de la portée | 0,03 max | mm | MMT |
2 | Position de trou | ±0,02 | mm | MMT |
3 | Filet après MAO | gabarit go passe | sans objet | gabarit go/no-go |
4 | Film MAO, zones masquées et nues | relevé par lot | sans objet | jauge d’épaisseur de film |
4 | Brouillard salin, face revêtue | durée fixée au plan | sans objet | enceinte de brouillard salin |
Les valeurs mesurées de l’essai d’exemple restent dans le rapport de projet. Cette page garde les critères, la méthode et l’ordre, et ne publie aucun rendement. L’étude de cas ADC12 HPDC applique la même logique de jalons à une pièce plus épaisse.
Ce que ce cas ne prouve pas
Le dossier est un exemple. Il ne porte ni nom de client, ni taille de lot, ni prix, ni délai, ni rendement, et vous ne pouvez pas le citer comme chiffre de capabilité.
Il ne prouve pas que l’ADC12 atteigne 400 MPa à 1,5 mm sur un autre châssis. La section, la position d’entrée, le vide et le traitement thermique changent avec la pièce, et une éprouvette qui passe sur un châssis ne dit rien du plan suivant.
Le T6 reste une fenêtre : mise en solution à 490–510 °C et vieillissement à 150–170 °C, sous réserve de confirmation par l’usine. L’épaisseur de film et la durée du brouillard salin restent des points de contrôle, pas des chiffres.
Ce qu’il montre est plus limité. Les trois conflits se rencontrent sur une même pièce, et l’ordre des jalons les sépare.
