
Anneau de lunette 1,8 mm : ajustement pressé après revêtement
Douze anneaux d'un lot de 500 ne se pressaient pas dans leur boîtier, et la cause était l'épaisseur de chrome : 0,42 µm pour un plafond de 0,3 µm. La correction a été un réglage de la densité de courant qui a ramené la couche à 0,25 µm, plus un essai de presse qui a transformé l'ajustement en chiffre aux étapes de post-usinage et de revêtement.
L'anneau est une lunette de Ø35,0 mm en Zamak 5 selon ASTM B86 AC41A, de 1,8±0,05 mm de haut avec une paroi de 1,5–1,8 mm. Il se presse sur le verre et entre dans l'ouverture du boîtier avec une surépaisseur de 0,02–0,05 mm.
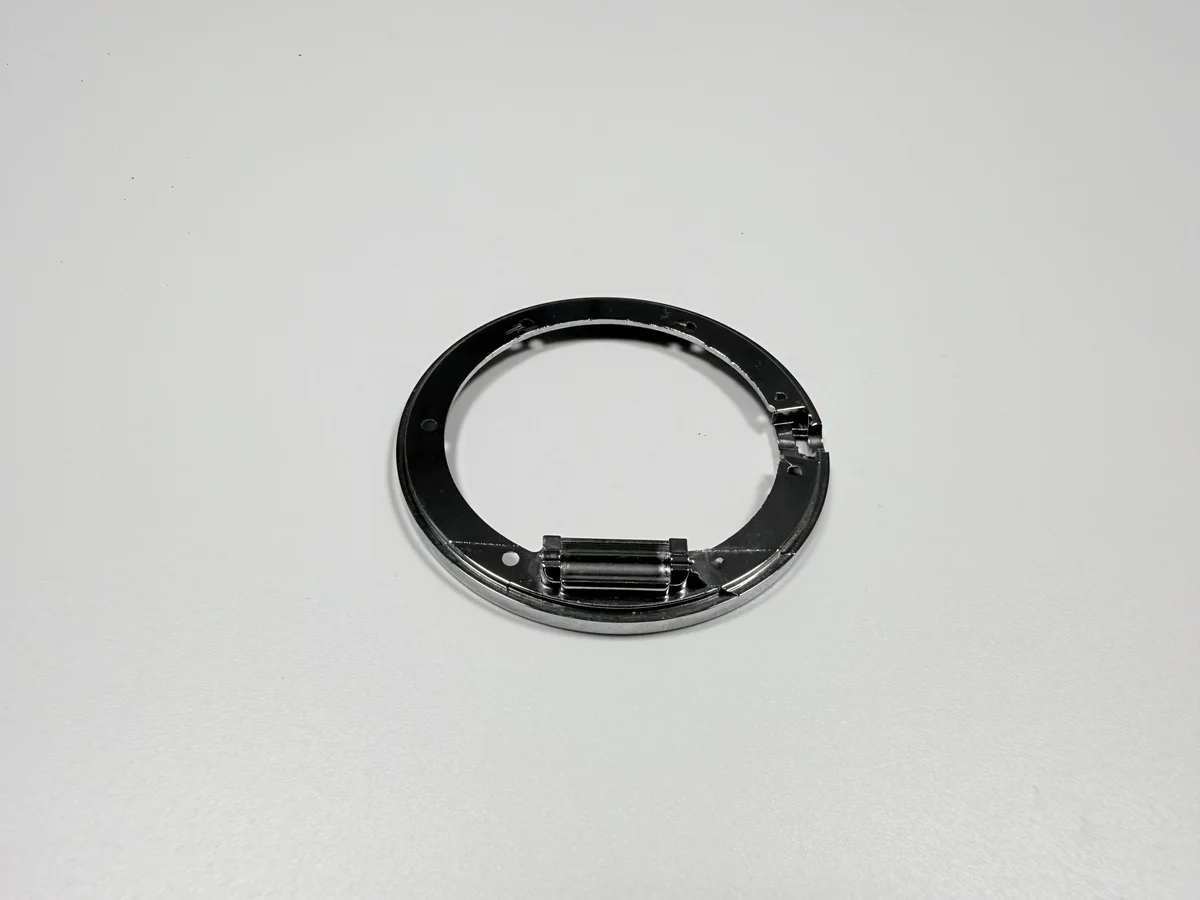
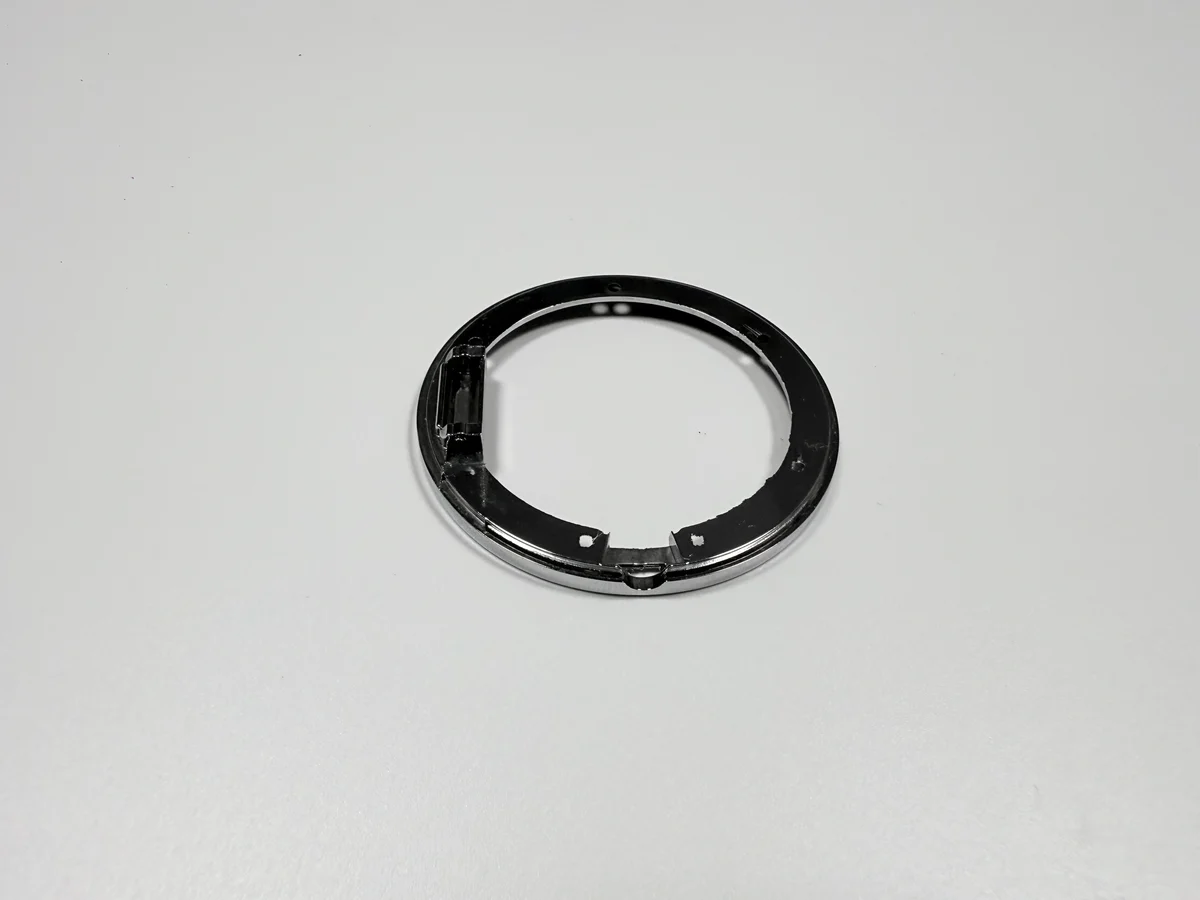
Sur quoi le lot de 500 a-t-il échoué ?
Douze anneaux n'entraient pas dans le boîtier au montage. Ils avaient passé la jauge d'alésage à la machine et le contrôle visuel après revêtement, donc le défaut n'apparaissait qu'au moment où l'anneau rencontrait son boîtier d'appui.
Le motif n'était pas aléatoire. Les douze venaient d'une même position sur le cadre, ce qui désignait la cuve de revêtement plutôt que le tournage ; les anneaux du centre du cadre se pressaient sans problème.
Le mode de défaillance : un anneau dans sa tolérance d'alésage au métal nu, hors de sa bande de surépaisseur une fois le revêtement déposé.
Combien de chrome portaient les anneaux défaillants ?
0,42 µm, mesuré aux rayons X sur les pièces défaillantes. La spécification admet 0,1–0,3 µm de chrome, donc les anneaux défaillants portaient environ 40 % de chrome de plus que la limite haute.
L'excès venait par-dessus un empilement cuivre et nickel correct. C'est pourquoi la jauge d'alésage passait : le cuivre et le nickel étaient dans la plage, et le chrome, la couche la plus fine, était celle qui dérivait.
Une couche de chrome plus épaisse ne fait pas un meilleur anneau : elle ferme l'alésage, décale la couleur et peut fissurer sous la presse.
Qu'est-ce qui a changé après le réglage de la densité de courant ?
Le chrome est revenu à 0,25 µm, dans la fenêtre de 0,1–0,3 µm, et le lot suivant s'est pressé sans défaut. Le réglage portait sur la densité de courant au cadre, pas sur la chimie du bain ni sur la séquence des couches.
La position sur le cadre a aussi été revue. Les pièces en bord de cadre voient un courant différent de celles du centre, et les douze défauts venaient du bord ; l'espacement et l'orientation ont été modifiés pour égaliser la répartition.
Aucune modification du plan n'a été nécessaire à cette étape, parce que le plan nommait déjà la plage de la couche. La correction se situait dans le procédé, qui s'était écarté du plan.
Comment l'ajustement pressé se vérifie-t-il maintenant ?
Par un essai de presse avec le boîtier d'appui, lu en force dans la bande de 200–600 N. Sous la bande, l'anneau est assez libre pour se soulever ou tourner ; au-dessus, l'anneau se déforme ou le revêtement fissure.
L'essai fait maintenant partie du premier article pour chaque couleur et chaque changement d'épaisseur de revêtement, pas seulement pour le premier lot. La force dépend de l'anneau et du boîtier, donc un nouveau lot de boîtiers rouvre le contrôle.
Le relevé garde l'identité du boîtier à côté de la force mesurée. Une force mesurée contre un autre boîtier n'est pas comparable, et le chiffre cesse d'être un critère.
| Caractéristique | Cible | Moyen |
|---|---|---|
| Alésage avant revêtement | Ø32,0 mm avec marge avant revêtement | Jauge d'alésage à la machine |
| Circularité | 0,05 mm | Instrument de circularité |
| Chrome | 0,1–0,3 µm | Épaisseur aux rayons X |
| Force de presse | 200–600 N | Presse d'essai, boîtier d'appui |
Que porte le plan de l'anneau après la correction ?
Quatre valeurs déjà exigées et une ajoutée : la surépaisseur, l'alésage avant revêtement, le revêtement par couche, la bande de force de presse et l'étape à laquelle chaque valeur s'applique.
L'étape est l'élément ajouté. Sans elle, un anneau revêtu peut être contrôlé contre une cote d'avant bain et passer tout en étant hors ajustement ; avec elle, le contrôleur sait quel moyen vaut avant le revêtement et quel autre après.
L'indication de revêtement est restée par couche, pas en total. Un fournisseur à qui l'on annonce « 18–27 µm au total » peut le tenir avec le chrome à 0,4 µm et le nickel court, et c'est exactement la combinaison qui a échoué ici.
Que prouve ce cas pour un anneau de 1,8 mm ?
Il prouve que l'ajustement pressé d'un anneau mince se décide autant par le revêtement que par le tournage, et qu'une couche dans le total peut rester hors de sa propre limite.
Il ne prouve pas que tout anneau mince échouera à 0,42 µm de chrome, ni qu'un réglage de courant règle tout problème d'ajustement pressé. Une position sur le cadre, un lot de boîtiers et une dérive de revêtement font la preuve ici.
La part transférable est le relevé : le nombre de défauts, l'épaisseur mesurée, la modification et la force de l'essai. Mettez la bande de surépaisseur et l'identité du boîtier sur le plan, et le même contrôle peut se chiffrer sur l'anneau suivant.
| Relevé | Valeur | Spécification |
|---|---|---|
| Taille du lot | 500 anneaux | Exemple de relevé |
| Anneaux non pressés | 12 | Rebut d'assemblage |
| Chrome sur les anneaux défaillants | 0,42 µm | 0,1–0,3 µm admis |
| Chrome après réglage | 0,25 µm | Dans la fenêtre |
| Bande de force de presse | 200–600 N | Presse d'essai avec boîtier d'appui |
L'alésage avant revêtement est l'autre moitié du même ajustement, donc un relevé de boîtier sans la cote d'alésage n'est que la moitié de la preuve.
