
स्प्लिट बेयरिंग हाउसिंग की ग्रेविटी कास्टिंग: दीवार और बोर
स्प्लिट बेयरिंग हाउसिंग स्टील मोल्ड में ढलती है, दो आधों में बँटती है, बोल्ट से जुड़ती है और एक ही बॉडी की तरह बोर होती है। यह हाउसिंग बेयरिंग की आउटर रिंग पकड़कर उसे फ़्रेम में बैठाती है। ग्रेविटी कास्टिंग, यानी बिना दबाव के सिर्फ़ गुरुत्व से पिघली धातु स्टील की गुहा में भरना, 5–8 मिमी की दीवार और सीट के पीछे की फ़ीड तय करती है; बोरिंग तय करती है कि बोर और अर्ध-गोल सीट एक ही अक्ष पर बैठें या नहीं।
पुर्ज़ा A356-T6 की हाउसिंग है, 120×95×70 मिमी और 420±30 g, बोर Ø60 H8। हर आँकड़ा ड्रॉइंग का लक्ष्य है, किसी नमूने की रीडिंग नहीं; यही मानक मोल्ड, ढलाई और बोरिंग पास पर लगता है।
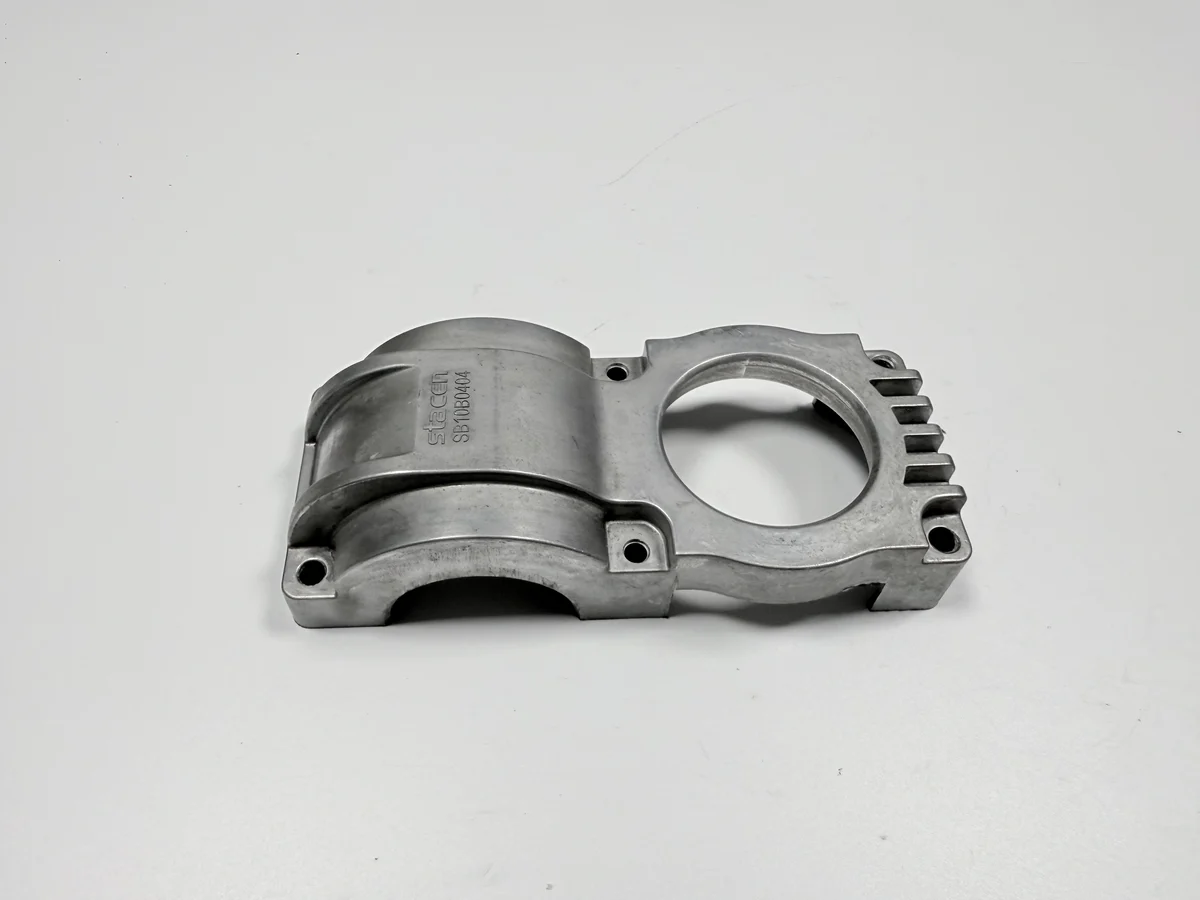
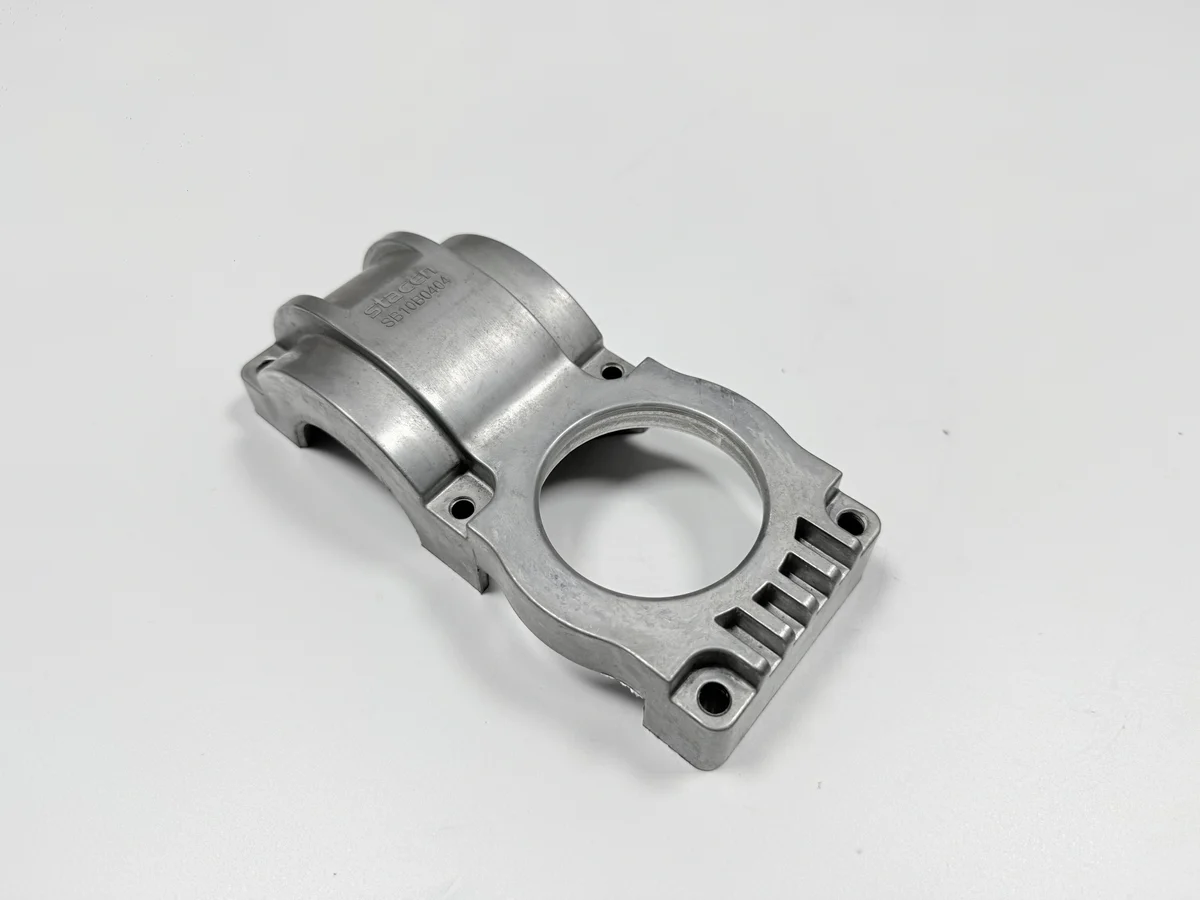
बेयरिंग हाउसिंग की ग्रेविटी कास्टिंग किसकी जगह लेती है?
ग्रेविटी कास्टिंग सैंड-कास्ट एल्यूमीनियम हाउसिंग या कास्ट आयरन हाउसिंग की जगह लेती है, और यह बदलाव काम मशीन शॉप से मोल्ड की तरफ़ खिसका देता है। सैंड कास्टिंग में सस्ता पैटर्न चाहिए और सेक्शन मोटे रह जाते हैं, इसलिए हाउसिंग भारी आती है और हर फ़ेस पर मशीन करनी पड़ती है। आयरन वह सख़्ती देता है जो एल्यूमीनियम में नहीं है, उस वज़न पर जो फ़्रेम उठा लेता है।
स्टील-मोल्ड रास्ता तब तक चलता है जब दीवार ड्रॉइंग के 5–8 मिमी के आसपास रहे और ऑर्डर इतना बड़ा हो कि औज़ार का ख़र्च उठा सके। बड़ा एन्वेलप या एक-दो पुर्ज़ों का काम सैंड कास्टिंग लेती है, और जहाँ सख़्ती वज़न से ज़्यादा मायने रखे वहाँ आयरन। यह पुर्ज़ा मशीन के अंदर चलने के लिए ड्रॉ किया गया है, जहाँ तेल और कंपन है और बाहर के मौसम का वादा नहीं।
मोल्ड स्टील का है और हर शॉट के बाद प्रेस में लौटता है, इसलिए उसका ख़र्च एक पैटर्न पर नहीं, सारे शॉट पर बँटता है; छोटा बैच हर हाउसिंग पर ज़्यादा टूलिंग उठाता है। रास्तों के बीच का फ़ैसला मात्रा का सवाल है, जो लागत के हिसाब से कास्टिंग प्रक्रिया चुनने में खोला गया है।
इस हाउसिंग के लिए सैंड की जगह स्टील मोल्ड क्यों इस्तेमाल होता है?
स्टील मोल्ड इसलिए इस्तेमाल होता है कि वह दीवार से गर्मी इतनी तेज़ खींचता है कि 5–8 मिमी का सेक्शन बना रहे, और वही गुहा हर शॉट में वही आकार लौटाती है। सैंड मोल्ड हर ढलाई के लिए नया बनाया जाता है, इसलिए रैमिंग और ड्राफ़्ट के साथ दीवार खिसकती रहती है।
एक परमानेंट मोल्ड, यानी स्टील की स्थायी गुहा, प्रति शॉट एक या दो पुर्ज़े निकालता है; यह सामान्य दायरा है और फ़ाउंड्री की मंज़ूरी अभी बाक़ी है। उसकी उमर सालों में नहीं, शॉट में गिनी जाती है।
हाउसिंग को कौन-से इंटरफ़ेस सँभालने हैं?
तीन इंटरफ़ेस: Ø60 H8 बोर, यानी टाइट टॉलरेंस वाला वह छेद जो बेयरिंग की आउटर रिंग उठाता है; अर्ध-गोल सीट, जिस पर कैप बंद होता है; और इंस्टॉलिंग फ़ेस, जिसमें चार Ø9 छेद हैं। डेटम, यानी जिस संदर्भ से नाप ली जाती है, बोर का अक्ष और यही फ़ेस है; इसलिए कहीं और से ली रीडिंग फ़िक्स्चर बताती है, पुर्ज़ा नहीं।
सीट और बोर 0.05 मिमी के भीतर एक ही अक्ष पर रहते हैं, और बोर इंस्टॉलिंग फ़ेस पर 0.05 मिमी के भीतर सीधा खड़ा होता है। दोनों ड्रॉइंग के लक्ष्य हैं, और दोनों एक ही बोरिंग सेटअप में जीते जाते हैं।
पैटर्न बनने से पहले कौन-से माप तय हो जाते हैं?
पैटर्न कटने से पहले पाँच माप तय हो जाते हैं: बोर, स्प्लिट फ़ेस की समतलता, इंस्टॉलिंग फ़ेस के सामने बोर की सीधाई, बोल्ट पैटर्न की जगह और एन्वेलप। पाँचों ड्रॉइंग के लक्ष्य हैं, और पाँचों को काग़ज़ पर बदलना स्टील में बदलने से सस्ता पड़ता है।
| फ़ीचर | ड्रॉइंग लक्ष्य | अनुमत दायरा | जाँच |
|---|---|---|---|
| बोर | Ø60 H8 | ड्रॉइंग के हिसाब से H8 की सीमाएँ | इनसाइड माइक्रोमीटर, तीन बिंदु |
| स्प्लिट फ़ेस | 0.05 मिमी समतल | 0.05 से ऊपर नहीं | सरफ़ेस प्लेट और फ़ीलर गेज |
| बोर से इंस्टॉलिंग फ़ेस | 0.05 मिमी | 0.05 के भीतर सीधा | CMM |
| फ़्लैंज छेद | 4×Ø9 | स्थिति Ø0.3 मिमी | गो/नो-गो प्लग और ट्रायल फ़िट |
| एन्वेलप | 120×95×70 मिमी | ड्रॉइंग के हिसाब से | कैलिपर |
मोल्ड कटने के बाद का बदलाव औज़ार का काम है, इसलिए ड्रॉइंग पहले साइन होकर आनी चाहिए। बोरिंग स्टॉक, यानी बोर में छोड़ी गई अतिरिक्त धातु, आम दलील है: बोर में बची धातु बाद में काटी जा सकती है, पर ग़लत जगह ड्रिल किया बोल्ट पैटर्न पीछे नहीं धकेला जा सकता।
स्टील मोल्ड में 5–8 मिमी की दीवार कैसे भरती है?
दीवार तब भरती है जब रनर उसे फ़ीड दे रहा होता है, और स्टील मोल्ड दोनों फ़ेस से गर्मी निकालता है, इसलिए सेक्शन दोनों तरफ़ से एक साथ जमता है। मिश्र धातु A356 एल्यूमीनियम है (AlSi7Mg, GB/T 1173 ZL101A), जिसे T6 टेम्पर में ट्रीट किया जाता है, यानी सॉल्यूशन ट्रीटमेंट, पानी का क्वेंच और एजिंग; धातु 700–740 °C पर 250–350 °C तक प्रीहीट किए मोल्ड में डाली जाती है। यह सामान्य दायरा है और फ़ाउंड्री की पुष्टि बाक़ी है।
उस दायरे का मोटा सिरा सबसे बाद में जमता है, और वह अर्ध-गोल सीट के बग़ल में बैठता है। 5–8 मिमी का यह असमान सेक्शन इत्तेफ़ाक़ नहीं है: सीट बेयरिंग का भार उठाती है, और यही मोटाई वह द्रव्यमान है जहाँ फ़ीड सबसे बाद में पहुँचती है।
इस हाउसिंग पर श्रिंक होल कहाँ बनता है?
श्रिंक होल अर्ध-गोल सीट के नीचे, उस नोड पर बनता है जहाँ दीवार सीट से मिलती है, क्योंकि वह द्रव्यमान सबसे बाद में जमता है और तब तक उसकी फ़ीड का रास्ता बंद हो चुका होता है। श्रिंक होल, यानी सिकुड़ती धातु को तरल धातु न मिलने पर बची गुहा, उस फ़ेस के नीचे बैठता है जिसे बोरिंग औज़ार काटेगा; इसलिए पहला निशान मशीन की सीट पर दिखता है, फ़ाउंड्री में दोष के तौर पर नहीं।
Ø1 मिमी से बड़ा छेद हाउसिंग को स्क्रैप कर देता है, और Ø1 मिमी या उससे छोटा छेद पास हो जाता है अगर सीट बाक़ी जगह सही हो। फ़ैसला पहले आँख से होता है, फिर पेनिट्रेंट टेस्टिंग से पक्का होता है, और स्क्रैप की लकीर रीवर्क नोट में नहीं, फ़र्स्ट-आर्टिकल रिपोर्ट में दर्ज होनी चाहिए।
इलाज ढलाई के समय है, जहाँ राइज़र, यानी मोल्ड में रखी धातु की खुराक, सीट के नोड को तब भी फ़ीड दे सकता है। चूँकि दोष बोरिंग के बाद दिखता है, मशीनिंग का समय उसके सामने आने से पहले ही ख़र्च हो चुका होता है, और सिर्फ़ बोरिंग पास का दाम बताने वाला कोटेशन उसे नहीं हटा सकता।
ढलाई के बाद कौन-से फ़ेस मशीन होते हैं?
तीन फ़ीचर मशीन होते हैं: स्प्लिट फ़ेस मिल किए जाते हैं, आधे बोल्ट होने के बाद बोर काटा जाता है, और चार फ़्लैंज छेद ड्रिल होते हैं। कास्ट फ़ेस पर ब्लास्ट की फ़िनिश बनी रहती है, और हर मशीन किया फ़ेस कटा हुआ जैसा ही रहता है।
पूरी कड़ी मेल्टिंग और डीगैसिंग, ढलाई, नॉक-आउट, गेट और राइज़र काटना, डिबरिंग, ब्लास्टिंग, स्प्लिट फ़ेस मिलिंग, बोल्टेड बोरिंग, फ़्लैंज ड्रिलिंग और अंतिम निरीक्षण से गुज़रती है। दस क़दम, जिनमें वे तीन कटाई पोस्ट मशीनिंग के दायरे में आती हैं।
मिलिंग बोरिंग से पहले आती है, मजबूरी में। बोर के बाद स्प्लिट फ़ेस काटा जाए तो वह अक्ष खिसक जाता है जिस पर बोर सेट हुआ था, और हाउसिंग को फिर से बोर करना पड़ेगा।
आधों को बोरिंग से पहले बोल्ट क्यों करते हैं?
आधों को बोरिंग से पहले बोल्ट इसलिए करते हैं कि अलग-अलग बोर किया हर आधा सीट और बोर को दो अक्ष देता है, और दो अक्ष पर दबी बेयरिंग रिंग एक ही तरफ़ घिसती है। बोल्ट करने से हाउसिंग अपने सर्विस आकार में लौट आती है, और एक ही पास दोनों आधों को एक अक्ष पर काटता है।
प्रोडक्ट शीट अर्ध-गोल सीट को उसी सेटअप में रखती है, और 0.05 मिमी की समाक्षीयता, यानी सीट और बोर का एक ही अक्ष पर रहना, वहीं से हासिल होती है; यह क्रम अभी पुष्टि का इंतज़ार कर रहा है। समाक्षीयता CMM पर बोर के अक्ष और इंस्टॉलिंग फ़ेस से पढ़ी जाती है, और ट्रायल फ़िट सिर्फ़ यह साबित करता है कि बेयरिंग अंदर जाती है, यह नहीं कि रिंग एक ही अक्ष पर बैठी है।
बोल्ट-अप, बोरिंग पास और अनबोल्टिंग तीन अलग स्टेशन हैं, इसलिए यह क़दम एक अकेले पास से महँगा पड़ता है। वह फ़र्क़ कोटेशन में लिखा जाना चाहिए, क्योंकि उसके बिना की तुलना दो अलग प्रक्रियाओं को नापती है।
मशीनिंग से पहले ब्लास्टिंग क्यों आती है?
ब्लास्टिंग मशीनिंग से पहले इसलिए आती है कि शॉट हर कास्ट फ़ेस तक तब पहुँचता है जब स्प्लिट फ़ेस और बोर पर अभी स्टॉक बाक़ी है। उन कास्ट सतहों की फ़िनिश ISO 8501-1 के हिसाब से Sa 2.5 है, यानी बिना ज़ंग और स्केल की एक जैसी रफ़नेस; मशीन किए फ़ेस पर ब्लास्ट बिल्कुल नहीं होता।
दोनों का क्रम उलटें तो शॉट उन फ़ेस पर गड्ढे बना देता है जो बेयरिंग और जोड़ उठाते हैं। उन्हें वापस लाने का मतलब है ब्लास्ट से पहले मास्किंग या बाद में फिर से कटाई, ऐसे पुर्ज़े पर जिसकी सीमाएँ पहले ही 0.05 मिमी हैं।
यही क्रम तय करता है कि ब्लास्ट का दाम किस पर लगे: कास्ट सतह के क्षेत्रफल पर, पूरे पुर्ज़े पर नहीं, क्योंकि मशीन किए फ़ेस पर शॉट नहीं पड़ता।
बेयरिंग हाउसिंग को कौन-सी जाँचें रिलीज़ करती हैं?
छह जाँचें हाउसिंग को रिलीज़ करती हैं। CMM, यानी कोऑर्डिनेट मेज़रिंग मशीन, सीधाई और समाक्षीयता तय करती है; तीन-बिंदु माइक्रोमीटर बोर नापता है, और प्लेट तथा फ़ीलर गेज स्प्लिट फ़ेस जाँचते हैं। प्लग और ट्रायल फ़िट फ़्लैंज छेद साबित करते हैं, पेनिट्रेंट जाँच खुली सीट ढूँढती है, और रफ़नेस जाँच मशीन किए फ़ेस को बंद करती है।
| जाँच | कब स्वीकार | गेज |
|---|---|---|
| बोर और अंडाकारपन | अधिकतम 0.03 मिमी | तीन-बिंदु इनसाइड माइक्रोमीटर |
| सीधाई | अधिकतम 0.05 मिमी | CMM, इंस्टॉलिंग फ़ेस डेटम |
| समाक्षीयता | अधिकतम 0.05 मिमी | CMM, बोर अक्ष डेटम |
| स्प्लिट फ़ेस | 0.05 के भीतर समतल | प्लेट और फ़ीलर |
| बोल्ट छेद | प्लग पास हों, पुर्ज़ा फ़िट हो | गो/नो-गो और ट्रायल फ़िट |
| सीट | Ø1 मिमी से बड़ा कोई खुला श्रिंक नहीं | आँख, फिर पेनिट्रेंट |
अंडाकारपन और सीधाई ही ज़्यादातर बहसें तय करते हैं, क्योंकि पुर्ज़ा क्लैंप होने पर दोनों खिसकते हैं। फ़िक्स्चर में नापा बोर एक मान पढ़ता है और छोड़े गए उसी बोर का दूसरा, इसलिए रिपोर्ट को वह हालत नाम से लिखनी पड़ती है जिसमें उसने नापा।
पेनिट्रेंट टेस्टिंग वह पकड़ती है जो आँख से छूट जाता है: ऐसी गुहा जो मशीन किए फ़ेस तक पहुँचती है, पर लैंप के नीचे धब्बे जैसी दिखती है। इसकी एक सीमा ड्रॉइंग में लिखने लायक है, क्योंकि सतह के नीचे बंद रहने वाली गुहा में डाई नहीं रुकती।
असेंबली के बाद बोर कैसे रिलीज़ होता है?
बोर आधों के बोल्ट होने के बाद रिलीज़ होता है, क्योंकि क्लैंप का भार उसे खिसका देता है। बोल्टिंग से पहले ली रीडिंग खुले पुर्ज़े का बयान करती है, जबकि बोल्ट के भार में बैठा बोर वही है जिससे बेयरिंग मिलती है।
एक उदाहरण रिकॉर्ड यह फ़ासला दिखाता है। बोल्ट करने के बाद नापा 0.05 मिमी का अंडाकार बोर बोल्टेड बोरिंग और स्ट्रेस-रिलीफ़ पास से 0.02 मिमी पर लौट आया, जबकि बोरिंग पास की लकीर अब भी 0.03 मिमी पर थी। स्ट्रेस रिलीफ़, यानी कटाई के बाद हल्का गर्म करके तनाव छोड़ना, फ़िनिश के बाद वापस नहीं आता।
वह रीचेक CMM रिपोर्ट पर बोल्ट वाली हालत के नाम के साथ दर्ज होना चाहिए, ठीक उसी तरह जैसे दूसरे पुर्ज़ों के लिए CMM निरीक्षण दर्ज किया जाता है।
बेयरिंग हाउसिंग के कोटेशन में क्या होता है?
चार हिस्से: स्टील मोल्ड का परिशोधित ख़र्च, यानी जो शॉट पर बँटता है; डीगेटिंग और डिबरिंग के साथ कास्टिंग; बोल्टेड बोरिंग क़दम के साथ मशीनिंग; और रिलीज़ जाँचों के साथ ब्लास्टिंग। 420 g की हाउसिंग पर धातु सबसे छोटा हिस्सा है, इसलिए वज़न पर बना कोटेशन ज़्यादातर काम चूक जाता है।
हर हिस्सा अपने अलग चर पर बढ़ता-घटता है, ऑर्डर की मात्रा से लेकर कास्ट क्षेत्रफल तक।
बोरिंग क़दम में बोल्ट-अप, एक पास और रीचेक के साथ अनबोल्ट आता है, इसलिए दो कोटेशन साथ रखने पर सबसे ज़्यादा यही हिस्सा ग़ायब मिलता है। दूसरा स्ट्रेस रिलीफ़ है, जो फ़िनिश के बाद वापस नहीं पाया जा सकता।
बोल्टेड बोरिंग क़दम और पेनिट्रेंट की पंक्ति नाम लेकर माँगें। एक को अक्सर सादी मशीनिंग और दूसरे को निरीक्षण कहकर कोट किया जाता है, और इनके बिना हुई तुलना ग़लत चार हिस्सों पर टिकती है। एक ही ऑर्डर पर कास्टिंग और मशीनिंग एक रास्ते की तरह चलती हैं, जो डाई-कास्ट और मशीन किए हिंज प्रोजेक्ट में और कास्टिंग के मुक़ाबले मशीनिंग में दिखता है।
FAQ
