
बेज़ल रिटेनिंग रिंग की ज़िंक डाई कास्टिंग: 0.8 मिमी दीवार
Zamak 5 की बेज़ल रिटेनिंग रिंग 26 मिमी का एक छल्ला है, जिसकी दीवार 0.8 मिमी है और अंदर तीन क्लॉ हैं; क्लॉ रिंग की अंदरूनी सतह पर उभरे वे छोटे टिप हैं जो क्रिस्टल के किनारे पर दबते हैं। रिंग एक ही शॉट में ढलती है और फ़िट तक फ़िनिश होती है। डाई कास्टिंग, यानी पिघला ज़िंक दबाव में इस्पात की गुहा में भरना, क्लॉ रूट का आकार तय करती है; उसके बाद का हर चरण यह तय करता है कि प्लेटिंग के बाद वह क्लॉ अब भी 1.2 मिमी नापता है या नहीं।
रिंग क्रिस्टल पर दबती है, केस की दीवार में बैठती है और दूसरी कोशिश के लिए कभी खुलती नहीं। यह ज़िम्मा तीन लक्ष्य उठाते हैं: Ø26.0 मिमी बाहरी व्यास, जिसकी पट्टी 0/-0.05 मिमी है; 1.2±0.05 मिमी क्लॉ ऊँचाई; और 0.05 मिमी फ़्लैटनेस। तीनों ड्रॉइंग के लक्ष्य हैं, किसी नमूने की रीडिंग नहीं।
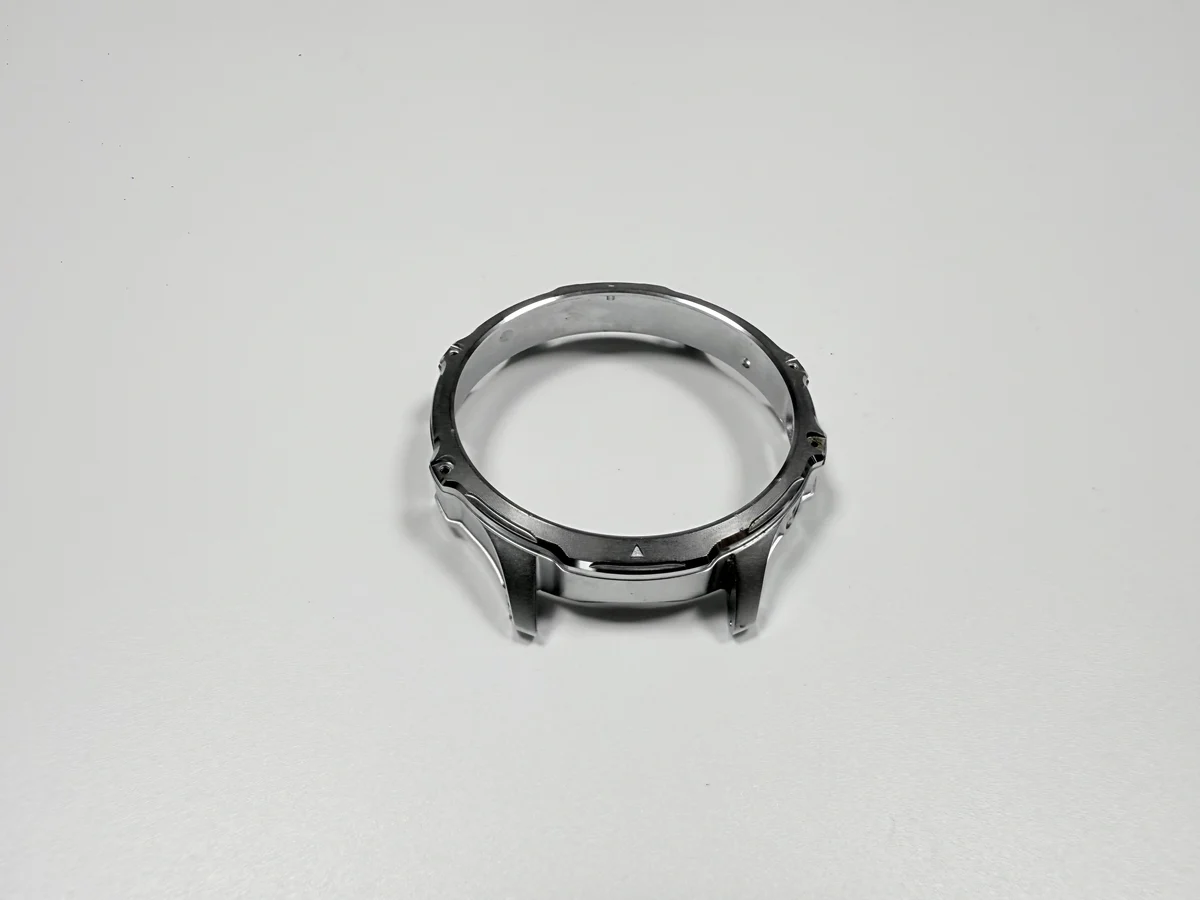
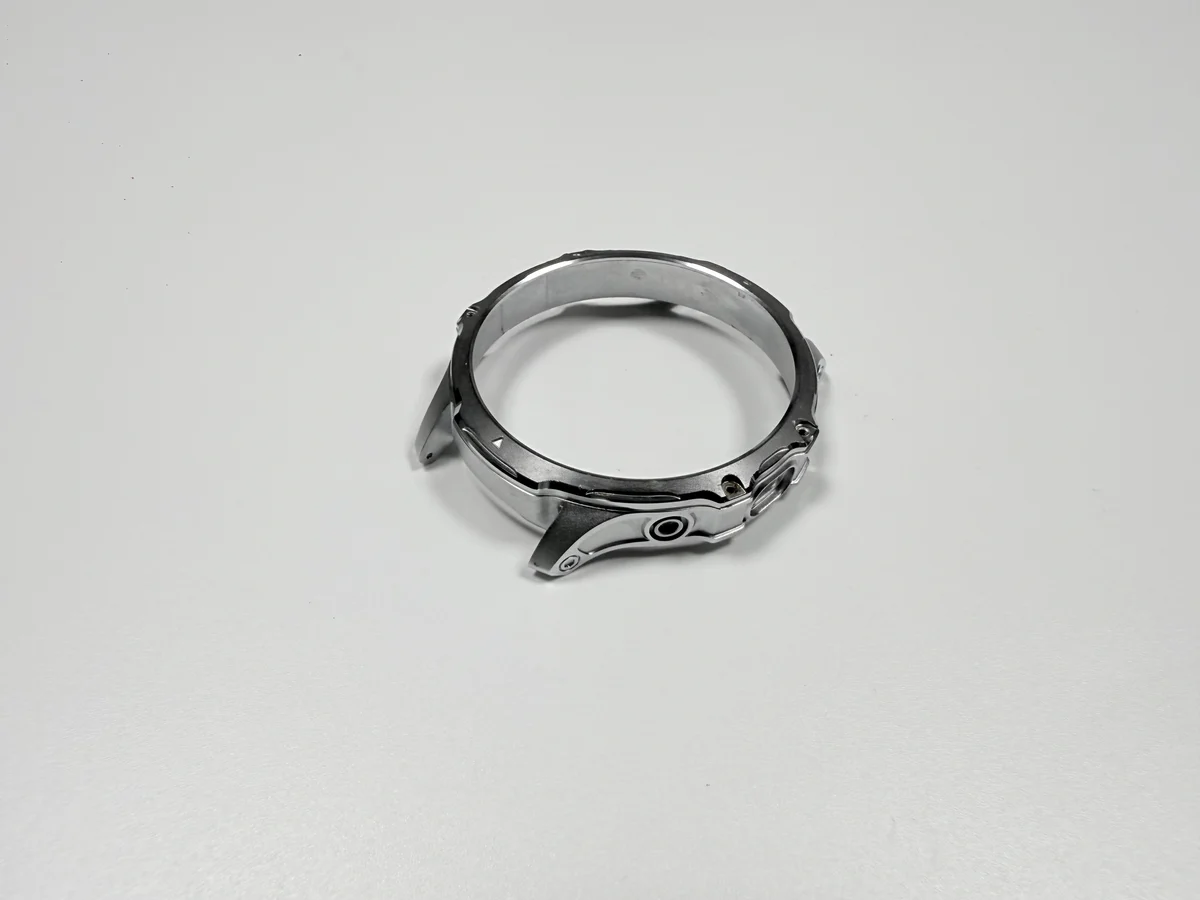
26 मिमी की रिंग की डाई कास्टिंग किसकी जगह लेती है?
डाई कास्टिंग शीट से स्टैम्प की जाने वाली स्टेनलेस रिंग की जगह लेती है, और यह बदलाव लागत को प्रेस से औज़ार की तरफ़ खिसका देता है। स्टैम्पिंग डाई एक ही वार में क्लॉ बना देती है, जिससे यह सीमा बंध जाती है कि क्लॉ कितना ऊपर उभर सकता है। कास्टिंग बैंड और क्लॉ एक ही शॉट में भर देती है।
बाक़ी रास्ते अलग-अलग चीज़ें छोड़ देते हैं। स्टेनलेस वह चोट झेल लेता है जो ज़िंक नहीं झेलता, पर पतली शीट में वह क्लॉ बनाना टॉलरेंस की समस्या बनने से पहले स्प्रिंगबैक की समस्या है, यानी कटी धातु का अपनी जगह लौट आना। प्लास्टिक रिंग मात्रा पर सस्ती पड़ती है और धातु की सतह तथा तापमान का दायरा छोड़ देती है।
वज़न शुरू में ही तय हो जाता है: 6.6 g/cm³ के ठेठ घनत्व पर, 2.0 मिमी बैंड वाली 26 मिमी की रिंग 1.8±0.2 g के लक्ष्य के आसपास बैठती है।
1.8 g की रिंग के लिए आठ गुहाएँ क्यों?
क्योंकि पीस प्राइस में ज़्यादातर मशीन का समय बैठता है, और हर शॉट में औज़ार से आठ रिंग निकलती हैं। औज़ार 8407 का 8-गुहा लेआउट है, जिसका डिज़ाइन लक्ष्य 500,000 शॉट है, इसलिए एक चक्र की लागत वही रहती है, चाहे वह एक गुहा भरे या आठ।
आठ गुहाएँ ग़लती को भी आठ गुना कर देती हैं। ग़लत जगह का गेट, या ऐसा ओवरफ़्लो जो क्लॉ रूट से चूक जाए, हर शॉट में आठ गुना स्क्रैप का कारण बनता है, और उसका इलाज बेंच का काम नहीं, डाई का काम होता है।
कम मात्रा पर प्रति रिंग टूलिंग का हिस्सा दाम पर हावी हो जाता है, और स्टैम्प की रिंग क़ीमत पर जीत सकती है। यह मोड़ मात्रा का सवाल है, जिसका कोट औज़ार ऑर्डर होने से पहले दिया जाता है।
रिंग को कौन-से तीन इंटरफ़ेस निभाने होते हैं?
तीन: क्लॉ के टिप जो क्रिस्टल के किनारे पर दबते हैं, बाहरी व्यास जो केस की दीवार से मिलता है, और नीचे का फ़ेस जो केस की रेल पर बैठता है और जो डेटम भी है, यानी नाप का आधार।
डेटम तय करता है कि किसी संख्या का मतलब क्या है। बाहरी बैंड से नापें तो नतीजा फ़िक्स्चर के साथ चलता है; नीचे के फ़ेस से नापें तो वह पुर्ज़े का हाल बताता है।
तीनों क्लॉ 120° पर बैठे हैं, Ø0.1 मिमी की स्थिति के लक्ष्य के साथ, ताकि तीनों एक साथ छुएँ। जो क्लॉ ऊपर उभरा रह जाए वह अकेला प्रेस बल उठाता है, और अकेले भार उठाने वाला रूट ही वह जगह है जहाँ दरार शुरू होती है।
औज़ार कटने से पहले कौन-से माप तय होते हैं?
पाँच: बाहरी व्यास, दीवार, क्लॉ ऊँचाई, क्लॉ की स्थिति और फ़्लैटनेस। डाई कटने के बाद इनमें से एक बदलना डाई का काम है, जो एक बार का ख़र्च है और पूरे ऑर्डर पर नहीं बँटता।
बाहरी व्यास ही सप्लायरों को पकड़ता है। Ø26.0 मिमी पर 0/-0.05 मिमी की एकतरफ़ा पट्टी है, यानी रिंग नामिनल से बड़ी नहीं, सिर्फ़ छोटी हो सकती है। प्रति सतह 3–5 µm निकल व्यास पर 0.006–0.010 मिमी जोड़ता है — यह गणना से निकला आँकड़ा है — और Cu/Ni/Cr की परत 0.026–0.041 मिमी जोड़ती है, यानी उस पट्टी का ज़्यादातर हिस्सा।
इसीलिए ड्रॉइंग को यह लिखना पड़ता है कि माप प्लेटिंग से पहले का है या बाद का। जो तैयार माप प्लेटिंग का नोट नहीं देता, वह औज़ार बनाने वाले और प्लेटर दोनों को उलटी दिशाओं में अंदाज़ा लगाने पर मजबूर करता है, और बहस प्रेस पर सामने आती है।
| फ़ीचर | ड्रॉइंग लक्ष्य | टॉलरेंस | जाँच का साधन |
|---|---|---|---|
| बाहरी व्यास | Ø26.0 मिमी | 0/-0.05 मिमी | रिंग गेज, गो/नो-गो |
| रिंग दीवार | 0.8 मिमी | ±0.05 मिमी | बैंड पर माइक्रोमीटर |
| क्लॉ ऊँचाई | 1.2 मिमी | ±0.05 मिमी | हाइट माइक्रोमीटर |
| क्लॉ की स्थिति | 120° इंडेक्स | Ø0.1 मिमी | पोज़िशन गेज |
| फ़्लैटनेस | 0.05 मिमी | 0.05 मिमी अधिकतम | सरफ़ेस प्लेट और फ़ीलर |
0.8 मिमी की दीवार कोल्ड शट के बिना कैसे भरती है?
गरम डाई और छोटे चक्र से, अकेले इंजेक्शन दबाव से नहीं। Zamak 5 आम तौर पर 400–420 °C मेल्ट, 150–180 °C डाई, 20–30 MPa इंटेंसिफ़िकेशन (गुहा में दबाव का दूसरा चरण) और 15–25 s चक्र पर चलता है, और 0.8 मिमी का बैंड इस खिड़की से बाहर जम जाता है।
कोल्ड शट वह सीवन है जहाँ धातु की दो धाराएँ मिलीं और उनमें से एक पर पहले ही खोल जम चुका था। रिंग पर यह गेट के सामने दिखता है, और जब तक पॉलिश उसे खोल न दे, वह बाल जैसी पतली लकीर ही पढ़ता है।
आठ गुहाएँ इस खिड़की को और संकरा करती हैं, क्योंकि आठों एक ही चक्र में भरती हैं। इतनी पतली दीवार पर ट्रायल शॉट औज़ार की लागत में ही गिने जाते हैं, और रिब और बॉस के लिए पतली दीवार कास्टिंग का जो निर्देश है, वह यहाँ भी लागू होता है।
ओवरफ़्लो क्लॉ रूट के बाहर क्यों रखा जाता है?
क्योंकि रूट सबसे पतला सेक्शन है और सबसे बाद में जमता है, इसलिए सिकुड़ते समय उसे पीछे से धातु चाहिए, जिससे वह खींच सके। केंद्रीय गेट बैंड को बाहर की ओर भरता है, और हर रूट के बाहर का ओवरफ़्लो, यानी अतिरिक्त धातु का कक्ष, उसी मात्रा को फ़ीड करता है।
ओवरफ़्लो को अंदर की ओर खिसकाएँ तो रूट ऐसे बंद हो जाता है कि उसके पीछे कुछ बचता ही नहीं। क्लॉ के आधार पर श्रिंक होल बन जाता है, और वहाँ का छेद ही तय करता है कि रूट मुड़ेगा या टूटेगा।
यहाँ गेट और ओवरफ़्लो एक ही फ़ैसला हैं। दोनों डाई के अंदर रहते हैं, दोनों लेआउट के डिज़ाइन लक्ष्य हैं, और ट्रिमिंग इनमें से किसी को भी वापस नहीं ला सकती।
कौन-से फ़ेस मशीन किए जाने के बजाय ट्रिम किए जाते हैं?
क्लॉ के टिप, गेट का ठूँठ और ओवरफ़्लो के कट के नीचे का बैंड ट्रिम स्टेशन से निकलते हैं, बैरल डिबर के बाद। किसी क्लॉ पर टर्निंग टूल नहीं लगता, क्योंकि 0.8 मिमी दीवार पर 1.2 मिमी का क्लॉ कटर से हटकर उछल जाता है।
क्लॉ की ऊँचाई ट्रिमिंग में ही तय होती है। हर टिप 1.2±0.05 मिमी पर काटा जाता है और फिर कैलिपर के बजाय हाइट माइक्रोमीटर से नापा जाता है, क्योंकि पतले किनारे पर कैलिपर का जॉ फ़ेस के साथ बर्र भी नाप लेता है।
इस संख्या को दो चीज़ें खिसकाती हैं: क्लॉ बनाने वाली गुहा पर डाई का घिसाव, और बेंच पर ज़रूरत से ज़्यादा कटाई। छोटा कटा क्लॉ वापस जोड़ा नहीं जा सकता, इसलिए ऊँचाई हर पुर्ज़े पर अलग जाँची जाती है।
क्लॉ की ट्रिमिंग पॉलिश से पहले क्यों आती है?
क्योंकि कड़ी पहले ट्रिम करती है और बाद में पॉलिश, इसलिए पहिया ट्रिम की बर्र बंद कर देता है, बजाय इसके कि बेंच उसे तैयार फ़ेस पर खोले। दोनों को उलट दें तो कटा किनारा पॉलिश किए बैंड पर नंगा बैठा रह जाता है।
दूसरा पास छिपी हुई लागत है। ट्रिमिंग और 0.05 मिमी फ़्लैटनेस रखने वाली लेवलिंग, दोनों प्लेटिंग से पहले पूरी हो जाती हैं, और 0.8 मिमी के बैंड पर एक अतिरिक्त पास उसी के ख़िलाफ़ काम करता है।
यह क्रम प्रोसेस-चेन वाले कॉलम से आता है, जो ट्रिमिंग को पॉलिश से पहले रखता है। उसी उत्पाद पर दूसरा रूटिंग कॉलम पॉलिश को पहले रखता है, और दोनों में तालमेल नहीं बैठाया गया, इसलिए औज़ार छोड़ने से पहले क्रम की पुष्टि करें।
प्लेटेड रिटेनिंग रिंग को कौन-से टेस्ट रिलीज़ करते हैं?
आसंजन, जंग और परत की मोटाई: थर्मल शॉक, सॉल्ट स्प्रे और X-ray। 3–5 µm निकल ठेठ है, Cu/Ni/Cr की परत कुल 13.1–20.3 µm बैठती है — गणना से निकला आँकड़ा — और इनमें से कोई संख्या अंदर की गुहा का हाल नहीं बताती।
कमज़ोर जगह अंदर है। गुहा धारा को ढक देती है, इसलिए अंदरूनी दीवार पर बाहरी बैंड से पतली प्लेटिंग बैठती है, और रिंग बाहर से ढकी दिख सकती है जबकि अंदरूनी फ़ेस की रीडिंग 3 µm की निचली सीमा से नीचे बैठे। यही सीमा वजह है कि मोटाई X-ray से पढ़ी जाती है, और उसके पीछे का प्लेटिंग चरण डाई कास्ट पुर्ज़ों की इलेक्ट्रोप्लेटिंग में खुला है।
ASTM B571 के हिसाब से थर्मल शॉक वह आसंजन पकड़ता है जो बँधा नहीं, और वह बुलबुले के रूप में दिखता है। ASTM B117 के हिसाब से 96 घंटे का सॉल्ट स्प्रे सतह तक पहुँची पोरोसिटी पकड़ता है। दोनों कोट की अलग पंक्तियाँ हैं।
| टेस्ट | मानक | स्वीकृति | क्या पकड़ता है |
|---|---|---|---|
| थर्मल शॉक | ASTM B571 | बिना बुलबुले | कमज़ोर आसंजन, फँसा घोल |
| सॉल्ट स्प्रे | ASTM B117 | 96 घंटे, बेस मेटल नहीं | सतह तक पहुँची पोरोसिटी |
| फ़िल्म मोटाई | X-ray | अंदर 3 µm की निचली सीमा | गुहा में छूटी कवरेज |
| प्रेस फ़िट | बेंच ट्रायल | केस के साथ 80–200 N | ज़रूरत से ज़्यादा चलता स्ट्रोक |
प्रेस बल को रिलीज़ की कसौटी कैसे बनाया जाता है?
साथी केस के साथ बेंच पर पढ़ी गई पट्टी के रूप में: 80–200 N। 80 N से नीचे रिंग क्रिस्टल के नीचे उठ या घूम सकती है। 200 N से ऊपर क्लॉ रूट पर उसके सेक्शन से ज़्यादा भार पड़ता है, और रिंग विज़ुअल जाँच पास करते हुए भी अंदर दरार लिए हो सकती है।
बल जोड़ी का होता है, अकेली रिंग का नहीं। घिसे केस पर जाँची रिंग कम नापती है और पास हो जाती है, जबकि नए केस में वही रिंग पट्टी से बाहर नापती है। संदर्भ के लिए एक ही केस रखें।
उदाहरण रिकॉर्ड इस चूक की क़ीमत दिखाता है। 1,000 पुर्ज़ों में सात रूट टूटे, और प्रेस 320 N नाप रही थी, यानी ऊपरी सीमा से 1.6 गुना। R0.2 मिमी का रूट रेडियस और स्ट्रोक स्टॉप ने उसी बेंच पर गिनती शून्य कर दी।
रिटेनिंग रिंग को स्टेनलेस से स्टैम्प कब करना चाहिए?
जब रिंग को चोट झेलनी पड़े, या उथले केस में बैठाने के लिए दीवार 0.8 मिमी से नीचे जानी पड़े। स्टेनलेस हर सेक्शन पर मज़बूत है, और पतली शीट में तय रूट वाला क्लॉ काटना टॉलरेंस की समस्या को डाई से स्प्रिंगबैक की तरफ़ खिसका देता है।
प्लास्टिक दूसरा रास्ता है। मोल्डेड रिंग मात्रा पर सस्ती है और जंग नहीं खाती, पर प्लेटेड सतह और तापमान का दायरा छोड़ देती है।
ज़िंक का रास्ता तब तक बना रहता है जब तक रिंग केस की गुहा में सूखी बैठी रहे और कभी खोलनी ही न पड़े। नमक, हटाई जा सकने वाली पीठ या सर्विस ऑपरेशन जोड़ें तो गणित बदल जाता है, जैसा उसी मिश्र धातु के प्लेटेड वॉच केस फ़्रेम में दिखता है।
रिटेनिंग रिंग के कोट में क्या-क्या होता है?
चार हिस्से: टूलिंग का परिशोधन, कास्टिंग और डीगेटिंग, पॉलिश के साथ ट्रिमिंग, और रिलीज़ टेस्ट के साथ प्लेटिंग। 1.8 g के पुर्ज़े पर धातु सबसे छोटा हिस्सा है, इसलिए वज़न से बना कोट ज़्यादातर काम छोड़ देता है।
हर हिस्सा अपने ही चर पर बढ़ता-घटता है। टूलिंग ऑर्डर की मात्रा के साथ, कास्टिंग शॉट और स्क्रैप के साथ, ट्रिमिंग हर पुर्ज़े की क्लॉ-ऊँचाई जाँच के साथ, और प्लेटिंग रैक के घनत्व के साथ।
ट्रिमिंग चरण और प्रेस-फ़ोर्स ट्रायल को नाम लेकर माँगें। एक को डिबरिंग लिखकर कोट किया जाता है, और दूसरा असेंबली लाइन पर छोड़ दिया जाता है, जहाँ दरार वाला रूट मिलेगा। इस काम का फ़िट वाला हिस्सा पोस्ट मैशिनिंग से असेंबली फ़िट और पोस्ट मैशिनिंग के दायरे में बैठा है।
FAQ
