
स्प्लिट बेयरिंग हाउसिंग क्या है? A356 कास्टिंग और बोर फ़िट
स्प्लिट बेयरिंग हाउसिंग शाफ़्ट या बेयरिंग को दो टुकड़ों वाली बॉडी में पकड़ती है: नीचे आधा हिस्सा, और उसके ऊपर बोल्ट किया हुआ कैप। ग्रेविटी कास्टिंग दोनों आधों और उनके चार माउंटिंग कानों को स्टील मोल्ड में बनाती है; बोर बाद में कटता है, तब जब आधे बोल्ट हो चुके हों।
यह हाउसिंग A356-T6 की कास्टिंग है, 120×95×70 मिमी और 420±30 g, दीवार 5–8 मिमी और बोर Ø60 H8। हर आँकड़ा ड्रॉइंग का लक्ष्य है, किसी नमूने की रीडिंग नहीं; ये आँकड़े ड्रॉइंग से मोल्ड और बोरिंग पास तक एक ही रहते हैं।
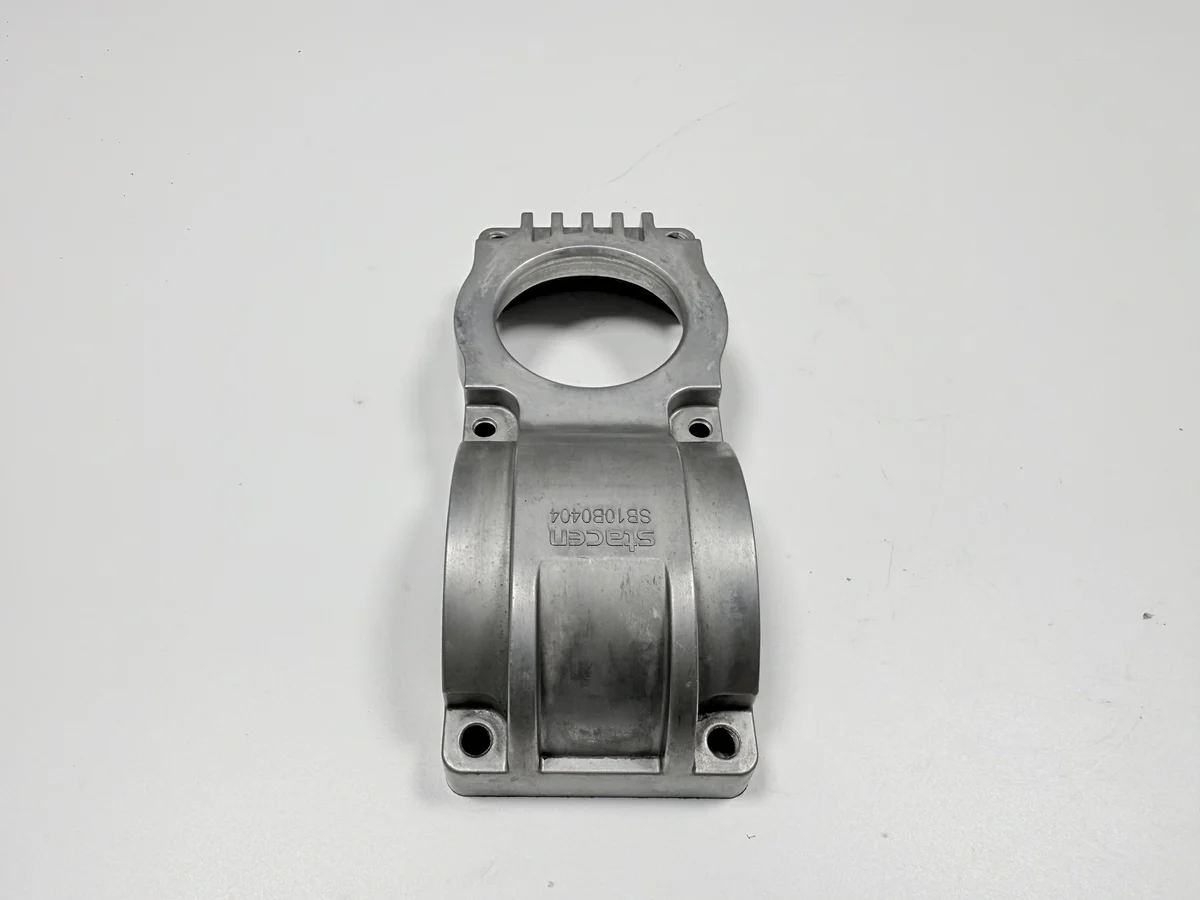
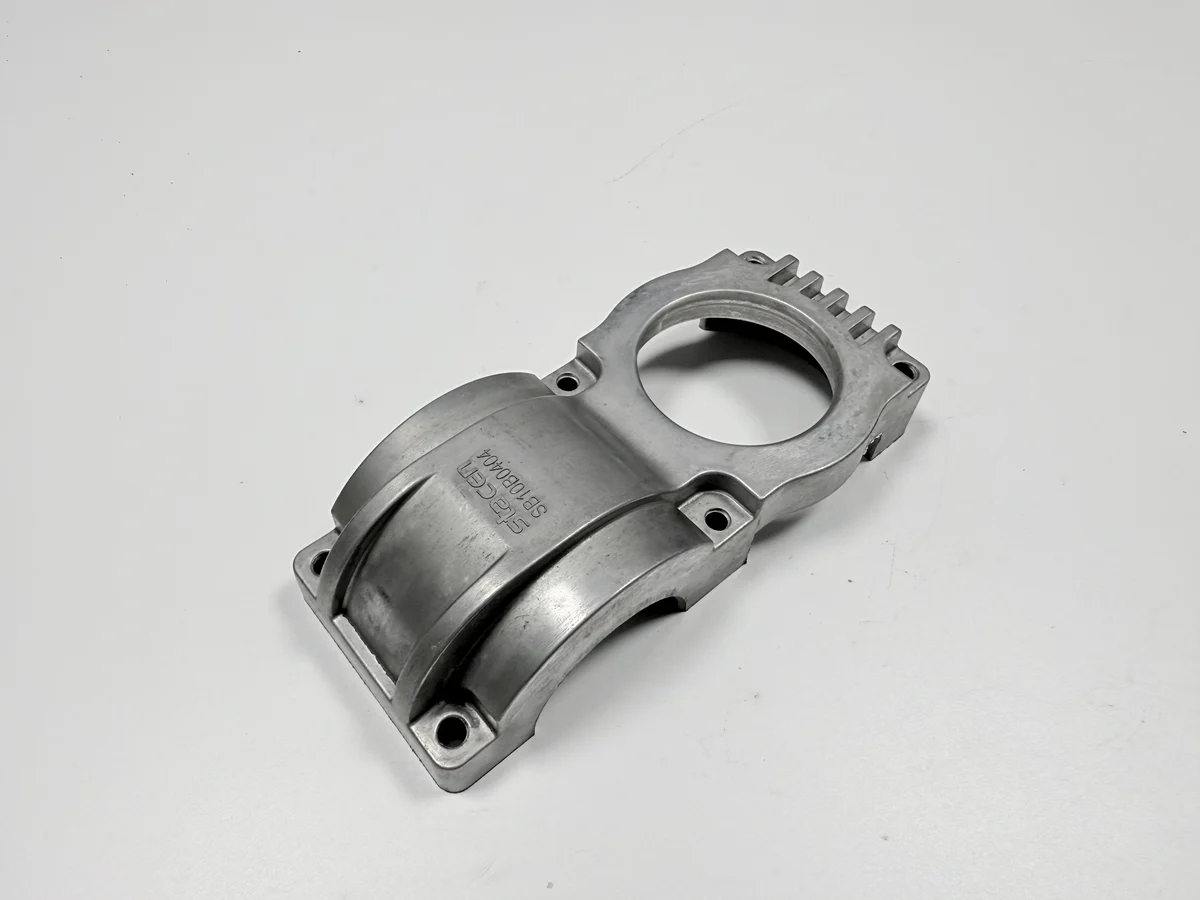
स्प्लिट बेयरिंग हाउसिंग क्या पकड़ती है?
हाउसिंग दो में से एक चीज़ पकड़ती है: बोर में दबाई गई बेयरिंग की आउटर रिंग, या अर्ध-गोल सीट पर टिका शाफ़्ट जर्नल। सीट वह अर्ध-गोल सतह है जिसे स्प्लिट लाइन दो हिस्सों में काटती है, इसलिए कैप जर्नल को ऊपर से बंद कर देता है। चार माउंटिंग कान बॉडी को फ़्रेम से बोल्ट करते हैं। बेयरिंग की जगह बोर अक्ष और माउंटिंग फ़ेस के हिसाब से तय होती है, इसलिए दोनों डेटम हैं, वे संदर्भ सतहें जिनसे हर रीडिंग शुरू होती है।
हाउसिंग दो आधों में क्यों बँटी होती है?
स्प्लिट की वजह से शाफ़्ट बंद रिंग के बजाय ऊपर से अंदर जाता है, जो गियरबॉक्स या कन्वेयर पुली के सिरे पर लगी हाउसिंग के लिए सुविधाजनक है। आधों को बाद में बोल्ट कर एक ही बॉडी की तरह बोर किया जाता है, इसलिए जोड़ ढक्कन का हिस्सा नहीं, सटीकता की कड़ी का हिस्सा है।
इसी वजह से स्प्लिट फ़ेस 0.05 मिमी तक समतल रखे जाते हैं। जो फ़ेस सपाट बैठने के बजाय किनारे पर ढुलकता है, वह बोल्ट पर बंद और बोर पर खुला रह जाता है, और क्लैंप का भार बोर को गोल से बाहर खींच देता है। जोड़ी की मशीनिंग साथ होती है, इसलिए आधे एक ही सेट बने रहते हैं और दूसरे सेट का कैप स्पेयर नहीं बनता।
हाउसिंग की सटीकता कौन-सी तीन सतहें तय करती हैं?
तीन सतहें सहनशीलता उठाती हैं: Ø60 H8 बोर, दोनों स्प्लिट फ़ेस और माउंटिंग फ़ेस। H8 ड्रॉइंग पर छेद की सहनशीलता का दायरा है, जिसकी निचली सीमा नाममात्र नाप पर बैठती है और ऊपर सिर्फ़ एक संकरी छूट मिलती है।
डेटम माउंटिंग फ़ेस और बोर अक्ष हैं, इसलिए 0.05 मिमी की लंबवतता इन्हीं दोनों के बीच पढ़ी जाती है, और अर्ध-गोल सीट बोर के साथ 0.05 मिमी के अंदर समाक्षीय रखी जाती है। 4×Ø9 के फ़्लैंज छेद Ø0.3 मिमी की स्थिति सहनशीलता में बैठते हैं, जो चौथी जाँच है, चौथा डेटम नहीं।
बोर बोल्ट करने के बाद ही क्यों काटा जाता है?
बोल्टिंग पहले आती है क्योंकि अलग-अलग बोर किए गए आधों में सीट और बोर के दो अक्ष बन जाते हैं, और दो अक्षों पर दबाई गई बेयरिंग रिंग एक ही तरफ़ घिसती है। बोल्ट जोड़ बंद करते हैं, बोर उस क्लैंप भार के साथ खिसकता है, और एक ही पास दोनों आधों को एक अक्ष पर वापस काट देता है।
क्रम तय है: स्प्लिट फ़ेस मिल करें, आधे बोल्ट करें, बोर करें, फिर फ़्लैंज छेद ड्रिल करें। बोर के बाद मिल किया गया फ़ेस उस अक्ष को खिसका देता है जिस पर बोर सेट था। बोल्ट करना, बोर करना और खोलना तीन स्टेशन हैं, इसीलिए यह क़दम कोटेशन में अपनी अलग पंक्ति बनता है, सादी मशीनिंग के अंदर नहीं।
इस हाउसिंग के लिए A356-T6 क्यों इस्तेमाल होता है?
A356 AlSi7Mg है, यानी GB/T 1173 ZL101A वाली वही मिश्र धातु, और T6 टेम्पर है: सॉल्यूशन ट्रीटमेंट, पानी में क्वेंच, फिर एजिंग। यह मिश्र धातु स्टील मोल्ड में 5–8 मिमी दीवार भर देती है, बिना फटे मशीन होती है और 420±30 g का बजट पकड़ लेती है। ढलाई 700–740 °C पर, 250–350 °C तक गरम किए मोल्ड में होती है, फिर 535–545 °C पर सॉल्यूशन और 155–165 °C पर 4–6 h एजिंग, सब कुछ फ़ाउंड्री की मंज़ूरी के अधीन।
फ़िनिश कास्ट सतहों पर ISO 8501-1 के तहत Sa 2.5 तक शॉट ब्लास्ट है, जबकि बोर और स्प्लिट फ़ेस कटे हुए ही रहते हैं। इस पुर्ज़े के लिए एनोडाइज़िंग की पुष्टि नहीं है, इसलिए रंग या फ़िल्म की मोटाई माँगने वाली ड्रॉइंग एक और स्पेसिफ़िकेशन और एक और लागत जोड़ देती है। प्लेटिंग या पेंटिंग पर वही नियम लगता है और बोर तथा जोड़ पर मास्किंग चाहिए।
5–8 मिमी की दीवार में श्रिंक का जोखिम क्यों है?
दीवार डिज़ाइन से 5–8 मिमी है, और उसका मोटा सिरा अर्ध-गोल सीट पर बैठता है। वह नोड सबसे आख़िर में जमता है, उसकी फ़ीड पहले ही बंद हो चुकी होती है, और पीछे बची गुहा उस सतह के नीचे रह जाती है जिसे बोरिंग टूल काटेगा।
Ø1 मिमी से बड़ा छेद हाउसिंग को स्क्रैप कर देता है; Ø1 मिमी या उससे छोटा छेद तब चल जाता है जब सीट बाक़ी सब तरह से ठीक हो। फ़ैसला मशीन की हुई सीट पर आँख से होता है, फिर पेनीट्रेंट टेस्टिंग से पक्का होता है। दोष बोरिंग के बाद ही दिखता है, इसलिए कटिंग का समय उसके सामने आने से पहले ही ख़र्च हो चुका होता है, और उसे ठीक करने की एक ही जगह बचती है: ढलाई।
हर फ़ीचर किस गेज से जाँचा जाता है?
हर फ़ीचर का एक गेज है: बोर और उसके अंडाकारपन के लिए तीन-बिंदु इंटरनल माइक्रोमीटर, लंबवतता और समाक्षीयता के लिए CMM, और स्प्लिट फ़ेस के लिए सरफ़ेस प्लेट तथा फ़ीलर गेज। फ़्लैंज छेदों पर गो/नो-गो प्लग और ट्रायल फ़िट लगते हैं, और सीट पर पेनीट्रेंट टेस्टिंग।
तालिका लक्ष्य, अनुमत दायरा और गेज को साथ-साथ रखती है, क्योंकि रीडिंग जिस हालत में ली गई, वह बताए बिना अकेली रीडिंग ज़्यादा कुछ साबित नहीं करती। फ़िक्सचर में नापा गया बोर और छोड़े जाने पर वही बोर दो अंक देते हैं, और रिपोर्ट को बताना पड़ता है कि उसने कौन-सा अंक दर्ज किया है। उस रिपोर्ट को CMM निरीक्षण ही तय करता है।
| मद | ड्रॉइंग लक्ष्य | अनुमत दायरा | किससे साबित |
|---|---|---|---|
| बोर | Ø60 H8 | H8 की सीमाएँ, अंडाकारपन अधिकतम 0.03 मिमी | इंटरनल माइक्रोमीटर, तीन बिंदु |
| स्प्लिट फ़ेस | 0.05 मिमी समतल | 0.05 मिमी या कम | सरफ़ेस प्लेट और फ़ीलर गेज |
| बोर से माउंटिंग फ़ेस | 0.05 मिमी लंबवत | 0.05 मिमी या कम | CMM, फ़ेस डेटम के तौर पर |
| सीट से बोर | 0.05 मिमी समाक्षीय | 0.05 मिमी के अंदर | CMM, बोर डेटम के तौर पर |
| फ़्लैंज छेद | 4×Ø9 | स्थिति Ø0.3 मिमी | गो/नो-गो प्लग और ट्रायल फ़िट |
| कास्ट सतह | Sa 2.5 | ISO 8501-1 ग्रेड या बेहतर | कम्पैरेटर |
कास्ट हाउसिंग सर्विस में कब फेल होती है?
हाउसिंग वहाँ फेल होती है जहाँ तीनों सतहें अपनी सीमाओं तक पहुँच जाती हैं। सीट के नीचे गुहा रिंग को ढुलकने देती है, अंडाकार बोर रिंग को दबा देता है और वह गरम चलती है, और स्थिति से हटे बोल्ट छेद चार में से दो कानों पर पूरा भार छोड़ देते हैं। जो स्प्लिट फ़ेस किनारे पर ढुलकता है, वह हर बार जोड़ कसने पर बोर को उछाल देता है।
सर्विस की शर्तें डिज़ाइन की सीमा तय करती हैं। यह हाउसिंग घर के अंदर, मशीन के भीतर, तेल और कंपन के साथ चलती है, और बाहर या वॉशडाउन वाले संपर्क का कोई वादा नहीं है। उस लकीर के पार जंग का रास्ता और भार का रास्ता दोनों बदल जाते हैं, और एल्यूमीनियम सही जवाब नहीं रह जाता।
पुर्ज़ा कब सैंड कास्ट या आयरन में ढाला जाए?
सैंड कास्टिंग बड़े आकार और एक-दो पुर्ज़ों वाला काम संभाल लेती है, क्योंकि पैटर्न स्टील मोल्ड से सस्ता पड़ता है और वहाँ मोटे सेक्शन आम हैं; सतह ज़्यादा खुरदरी आती है और ज़्यादा फ़ेस काटने पड़ते हैं। कास्ट आयरन वहाँ लगता है जहाँ सख़्ती वज़न से ज़्यादा मायने रखती है, उस भार पर जो फ़्रेम को उठाना पड़ता है।
स्टील-मोल्ड रूट तब तक चलता है जब तक दीवार ड्रॉइंग के हिसाब से 5–8 मिमी रहे, ऑर्डर टूल का ख़र्च उठा सके और सर्विस घर के अंदर ही रहे। एक मोल्ड प्रति शॉट एक या दो पुर्ज़े देता है, फ़ाउंड्री की मंज़ूरी के अधीन, और उसका ख़र्च उन शॉट्स में बँटता है जो उसे साझा करते हैं, इसलिए छोटा रन लंबे रन से अलग टूलिंग हिस्सा उठाता है। रूट की तुलना कास्टिंग प्रक्रिया चुनने और मशीनिंग बनाम कास्टिंग में है; डाई-कास्ट और मशीन किया हुआ हिंज वैसी ही रिलीज़ जाँच दिखाता है।
ड्रॉइंग ऐसी भेजें जिसमें बोर, स्प्लिट फ़ेस की समतलता और डेटम अंकित हों, साथ में बैच साइज़ और सर्विस की शर्त। ये पाँच चीज़ें तय करती हैं कि टूल काटना लायक है या नहीं और फ़र्स्ट आर्टिकल क्या जाँचेगा।
FAQ
