
アルミ重力鋳造のフランジ付きエルボ|十工程で決まる公差と試験
アルミ重力鋳造は、この 150±20 g のフランジ付きエルボを三つの流れで造ります。ゲートは曲がり部の外側に置くので、曲がり部の内側は湯の入口になりません。押し湯はフランジ端にあって、そこから内側へ給湯します。Sa 2.5 のブラストはフランジを旋削する前、0.9 MPa の耐圧試験はフランジ穴をあけた後に行います。
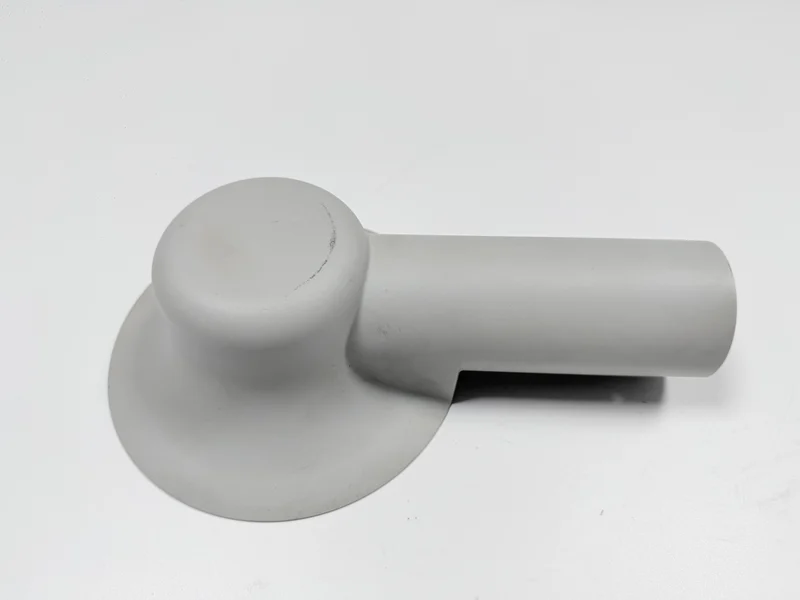
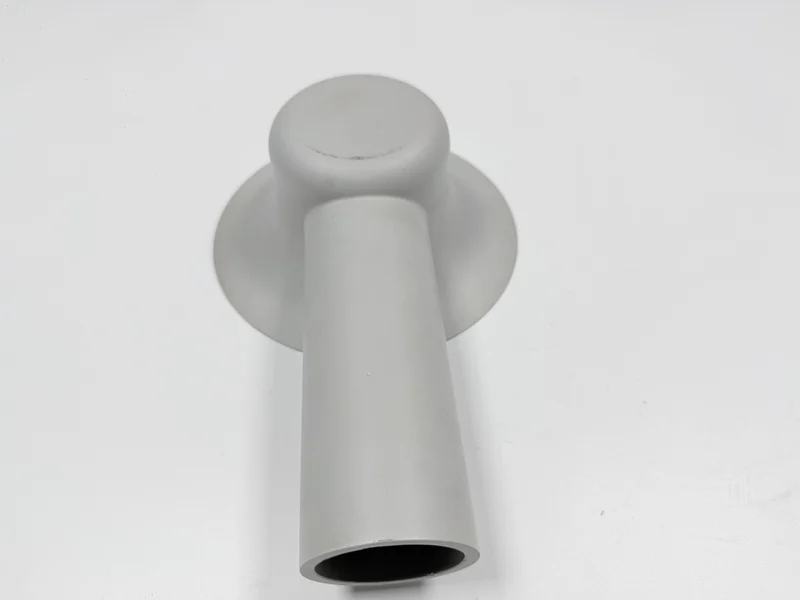
部品は 75×60×55 mm のエルボで、材質は A356(GB/T 1173 ZL101A、グレードは鋳造工場の確認待ち)です。鋳放し(F)のまま造り、T6 熱処理は行いません。鋳造は金型重力鋳造のラインです。金型は鋼で、一型につき一個か二個を取り、キャビティは予熱します。フランジ面とポートは機械加工で仕上げます。
工程は、溶解と脱ガスから最終検査までの十工程です。各工程は公差を次の工程へ渡します。表には、各工程が決めること、限度または確認、確認する場所を並べます。
| 工程 | 決めること | 限度または確認 | 確認する場所 |
|---|---|---|---|
| 1 溶解と脱ガス | 溶湯中のガス | 脱ガスと精錬を行う(一般的な運用) | 溶解炉の記録 |
| 2 注湯 | 4~6 mm の壁の充填 | 溶湯 700~740 °C、金型 250~350 °C | ポート端のコールドシャット |
| 3 型開き | ひずみのない離型 | 部品温度が工程表の管理幅に入ること、ポート壁に引っかき傷がないこと | プレス記録と鋳物の目視 |
| 4 ゲートと押し湯の切除 | 給湯経路の除去 | 鋳放し面まで切り戻す | ゲート跡 |
| 5 バリ取り | ガスケットが当たる縁 | 外周縁とリップにバリがないこと | 目視と手触り |
| 6 ブラスト | 機械加工前の表面 | Sa 2.5、ISO 8501-1 | 標準見本との目視比較 |
| 7 フランジ面とポートの旋削 | 平面度 0.05 mm、Ø20 H9 の穴 | 一度の段取り、一つの基準、チャックの掛け直しなし | 定盤とすきまゲージ、プラグゲージ |
| 8 フランジ穴の穴あけ | フランジ面を基準にしたボルト配列 | 位置は図面どおり | CMM |
| 9 耐圧試験 | 曲がり部の壁の健全性 | 0.9 MPa を 60 秒保持、漏れなし | 試験台の記録 |
| 10 最終検査 | 全指示を一枚の記録に | 図面の限度 | CMM、PT、目視 |
エルボを砂型鋳造ではなく重力鋳造で作るのはなぜですか?
砂型でも鋼の金型でもエルボはでき、どちらもフランジ面の 0.05 mm の平面度と Ø20 H9 のポートを後から削る必要があります。砂型鋳物は取り代が多く、そこへ届かせる段取りも増えます。違いは、鋳物が切削へ渡すものにあります。鋼の金型は熱を速く奪うので、4~6 mm の壁は表皮が緻密に固まり、フランジの取り代も少なく済みます。
三つ目の経路は、ステンレス鋼の溶接エルボです。腐食性の用途に向きますが、部品単価は高く、検査すべき溶接線が残ります。
金型を加工する前に、どの公差を決めておく必要がありますか?
金型を加工する前に、五つの寸法と一つの質量を決めます。そのうち四つは図面の目標値で、図面の確定待ちです。四つとは、フランジ面の平面度 0.05 mm、鋳放しのフランジ外径 Ø60±0.5 mm、ポートの Ø20 H9、ポート軸の直角度 0.1 mm です。壁厚は 4~6 mm、仕上げ質量は 150±20 g です。機械加工の指示が、鋳物に残す取り代を決めます。
ブラスト状態で納品するとき、フランジ面とポート穴にはどれだけの取り代が付き、鋳物はどの基準で渡されるのでしょうか。0.05 と H9 は、切削後の自由状態で判定するのか、切削前に予測するのでしょうか。
| 項目 | 目標値(mm) | 許容範囲 | 確認方法 |
|---|---|---|---|
| フランジ面の平面度 | 0.05(図面の目標値) | 自由状態で 0.05 mm のブレードが入らないこと | 定盤とすきまゲージ |
| フランジ外径 | 鋳放し Ø60(図面の目標値) | ±0.5 | CMM |
| ポートの穴 | Ø20 H9(図面の目標値) | 通り側が入り、止まり側が入らないこと | プラグゲージ |
| フランジ面に対するポートの直角度 | 0.1(図面の目標値) | 0.1 以下 | CMM |
| 壁厚 | 4~6 | 図面の断面による | 図面の断面位置での断面ゲージ |
冷却中に曲がり部の内側が引けるのを、どう防ぎますか?
この 150 g のエルボでは、曲がり部の内側が最後に凝固します。フランジの円板と管が交わる断面なので、どちらか一方だけの部分より金属量が多いからです。ホットスポットとは、周囲より遅れて凝固する領域のことで、薄い管の壁が固まった後も給湯を必要とします。
溶湯はゲートから入ります。ゲートは曲がり部の外側にある湯の入口です。押し湯は湯だまりで、フランジ端にあって、部品が収縮する間も溶湯を送り続けます。ゲートを曲がり部の外側に置けば、ホットスポットは湯の入口から外れ、押し湯は曲がり部の内側へ向かって給湯します。どちらの位置も金型の目標値で、鋳造工場の確認待ちです。
ゲートを曲がり部の内側に置けば、ホットスポットは湯の入口の位置に来ます。そこは、薄い管が押し湯から切り離す場所です。そこでできた気孔は閉じた表皮の下にあるので、耐圧試験でしか見つかりません。
アルミ重力鋳造で充填できる壁は、どこまで薄くできますか?
このエルボで最も薄い壁は 4 mm です。鋼の金型の重力鋳造では薄い部類ではありません。溶湯が予熱したキャビティに入るからです。250~350 °C の予熱は鋼が奪う熱を減らしますが、キャビティが熱くなるわけではありません。
金型は溶湯より冷たいので、流れの先端に表皮を作ります。溶け合わずに出会った二つの流れは、コールドシャット(金属が溶着しなかった線)を残します。コールドシャットは目視の判定項目で、壁が最も薄いポート端で読みます。金型温度の変動は、そこでサイクルタイムを食います。
A356 の注湯温度と金型温度は、それぞれ何度ですか?
A356(AlSi7Mg)は、ここで使うアルミ鋳造合金の一つで、GB/T 1173 ZL101A として報告されています(確認待ち)。注湯は 700~740 °C、金型は 250~350 °C です。どちらも一般的な温度帯で、当工場の実測値ではありません。温度帯を下回ると、溶湯はポート端に半分固まった状態で届きます。上回ると、鋳物は引けを多く抱え、金型に付きます。
注湯の前に、溶湯は脱ガスと精錬を行います。なぜなら、アルミに溶け込んだ水素は、凝固の間にガス気孔として出てくるからです。その気孔は健全な表皮の下にあり、切削で開いて初めて現れます。
脱ガスはどの溶解でも行うので、省いてもコストは下がりません。費用は機械加工の面に移るだけです。フランジ面で開いた気孔は、旋削の後にその部品を不合格にします。
エルボをフランジ面の旋削より前にブラストするのは、なぜですか?
ブラストは第六工程で、フランジ面とポート穴を旋削する前に行います。研磨材は鋳放しの表皮に当たり、機械加工面には当たりません。ISO 8501-1 の Sa 2.5 が、このエルボを出荷するときの清浄度等級です。機械加工した二つの面は、加工後にブラストしません。
フランジ面に研磨材が当たれば、ガスケットが当たる縁が丸まります。H9 の穴に入った研磨材は、穴の壁に傷を付けます。サンドブラストを旋削より前に置くのはそのためです。順序を逆にすれば、二度払いになります。
フランジ面とポートを一度の段取りで旋削するには、どうしますか?
一度の段取りで、フランジ面と Ø20 H9 の穴を同じチャッキングで削ります。二つの端は向きが違うので、部品を外さずに二つのパスで削ります。削ったばかりのフランジ面が、ポートの 0.1 mm の直角度の基準になり、ガスケットのシール面にもなります。
Ø60 mm のフランジを三つの爪で締め付けると、フランジは弾性的に曲がります。自由状態の部品を定盤に置き、0.05 mm のブレードを持つすきまゲージで確認します。チャックを掛け直せば、スプリングバックがもう一度加わります。そのため、二度目の旋削は段取り一回と試験一回を余分に払うことになります。
フランジ穴は、いつあけるのですか?
フランジ穴は第八工程で、フランジ面とポートを旋削した後、耐圧試験の前にあけます。穴の位置はフランジ面の基準に従うので、フランジ面を削る前にあけた穴は、まだ動く面の上に乗ることになります。穴数とボルト径は、図面に示された相手部品から決まります。穴の配置は図面が指定します。この穴が相手部品の位置を決めるので、配列がずれれば、フランジ面が良くても不合格になります。
出荷前に、各エルボにどんな漏れ試験を行いますか?
すべてのエルボに耐圧試験を行います。フランジとポートをクランプし、部品を媒体で満たし、0.9 MPa を 60 秒保持します。壁を貫く漏れがない部品を出荷します。この数値は試験の合否判定の基準であって、この鋳物の圧力定格ではありません。試験台は旋削と穴あけの後に置くので、そこで漏れれば機械加工を終えた部品を廃却することになります。
曲がり部の内側を貫く連通した気孔の経路があると、媒体が通り抜けます。漏れはホットスポットのあった場所を示し、表皮はその上で閉じたままです。鋳物のハウジングで同じ試験台の考え方をまとめたのが、ポンプハウジングの検討です。
出荷前に、フランジ面とポートの穴をどう確認しますか?
出荷前の完成品は、五つの検査を通します。フランジ面は定盤の上で 0.05 mm のすきまゲージ、ポートは Ø20 H9 のプラグゲージ、ポート軸はCMM(三次元測定機)で確認します。
浸透探傷試験(PT)は、機械加工面に開口した欠陥を見つけます。拡大鏡で鋳放しの表皮を見ます。どちらも試験台の代わりにはなりません。なぜなら、表皮の下の気孔経路は閉じたままになるからです。
ノギスが読むのは、ポートをまたぐ二点です。H9 のプラグゲージが不合格にする楕円の穴でも、ノギスは合格させてしまいます。この見逃しは、機械加工を終えた部品の損失になります。旋削と穴あけが済んでから、不良が表面に現れるからです。穴の全形を確認するのはプラグゲージで、合否を決めるのもプラグゲージです。
エルボで砂型鋳造が重力鋳造に勝るのは、どんなときですか?
エルボの公差が緩く、耐圧試験もないなら、砂型鋳造が有利です。木型は鋼の金型より安く済むからです。もし 0.05 mm の平面度指示、H9 のポート、耐圧試験が加われば、金型は取り代の少なさと段取りの少なさで回収できます。
鋳造品と組立が同じ案件に混在するときの出荷判定の考え方は、鋳造ハードウェアの事例にまとめています。
| 条件 | 砂型鋳造 | 金型重力鋳造 |
|---|---|---|
| 金型・治具 | 木型で初期費用が安い | 鋼の金型、ロット全体で固定費 |
| 鋳肌 | 粗く、切削量が多い | 表皮が緻密で、取り代が少ない |
| 0.05 mm の平面度と H9 のポート | 切削量が増え、段取りも増える | ブラスト後は一度の段取り |
| 耐圧試験 | 同じ試験台、頻度は図面どおり | 全数試験 |
| 向く用途 | 小ロット、厳しい指示なし | 試験付きの繰り返しロット |
フランジ付きエルボの見積には、何が含まれますか?
このエルボの見積は、五つの区分からなります。金型、ゲートと押し湯の切除を含む溶解と注湯、ブラスト、フランジ面とポートの旋削と穴あけ、試験と最終検査です。
ゲートと押し湯は金型に付くので、最初の区分は金型費です。金型を加工した後の図面変更は、そこへ乗ります。フランジ面とポートは一度の段取りで削るので、旋削の区分はチャッキング一回とゲージ一組で済みます。
金型費は、ロットが増えるほど一個当たりで下がります。一ショットで一個か二個しか取らないため、小ロットでは一個当たりの金型費が重くなるからです。試験台は部品ごとの工程なので、試験の区分は金型ではなくロットに従います。
数字一つだけの見積では、図面が変わったときにどの区分が動くのかが見えません。0.05 mm の平面度指示、Ø20 H9 のポート、0.1 mm の直角度指示、試験圧力を入れた 2D 図面に、ロット数を添えてお送りください。
FAQ
