機械加工鋳造品は出荷前にどのように検査すべきですか?
機械加工鋳造品は出荷前にどのように検査すべきですか?
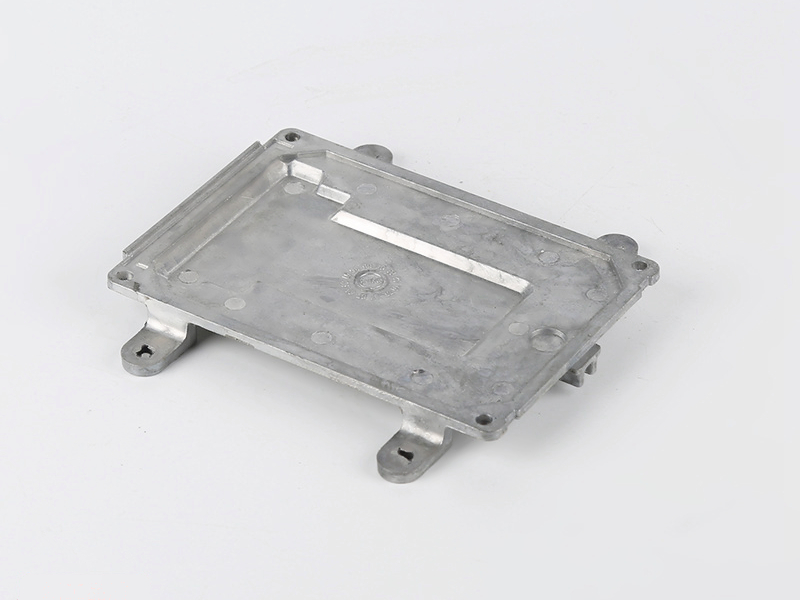
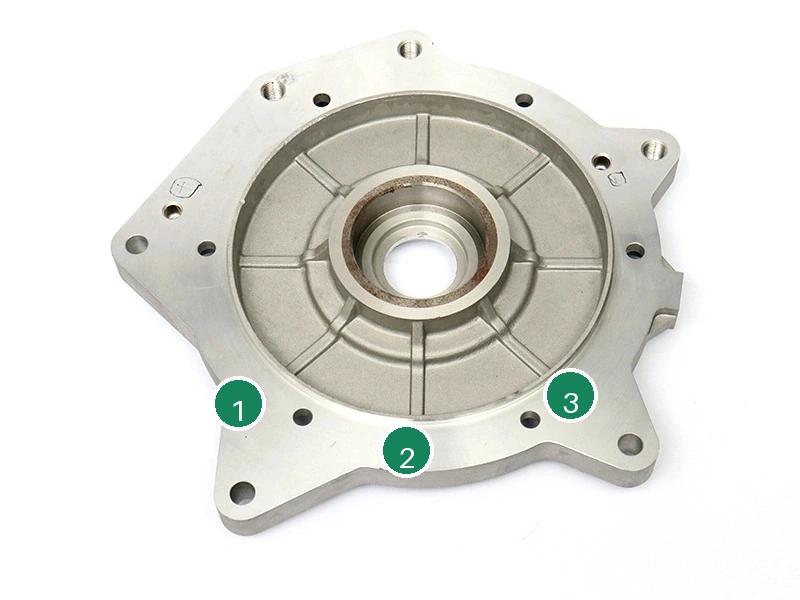
機械加工鋳造品は、鋳造状態、機械加工寸法、ねじ、穴、ボア、平面度、基準関係、表面仕上げ、コーティングまたはマスキング、バリ、清浄度、組立適合性、梱包保護を確認することにより、出荷前に検査する必要があります。検査は、最終納入状態に適合する必要があり、生の鋳造品や仕上げ前の部品だけでなく、最終状態に適合する必要があります。
機械加工鋳造品は、いくつかの理由で不良となる可能性があります。生の鋳造品にシール面付近の気孔がある場合があります。CNC加工によりボアの位置がずれる場合があります。ねじはコーティング前に合格しても、コーティング後に不合格となる場合があります。仕上げされた表面は梱包中に傷つく場合があります。したがって、検査は鋳造ブランクから梱包された部品までの全経路を対象とする必要があります。
組立重視の検査については、組立適合性のために検査された機械加工ダイカスト部品がバイヤーに関連する参考情報を提供します。
最終報告書には、実測値、図面改訂、基準設定、使用機器を示す必要があります。CMMは位置および幾何公差関係に適しており、ねじゲージは締結部品に、機能ゲージは繰り返しの組立チェックに適しています。シール面がポロシティを露出する可能性がある場合は、最終加工後に圧力試験または漏れ試験を実施する必要があります。
出荷計画では、各フィーチャーを方法と頻度に関連付ける必要があります。ASME Y14.5またはISO 1101は基準と幾何公差を定義でき、ISO 21920は機械加工面の表面テクスチャを定義できます。CMMレポートは位置関係に適しています。GO/NO-GOねじゲージおよびプラグゲージは、量産チェックに高速です。統計的能力が要求される場合は、特性、サンプルサイズ、合格値を指定し、通常はプロセスが安定した後にのみCpk 1.33とします。未定義の能力レポートを要求するのではありません。
機械加工前の生鋳造品チェック
鋳造状態が最終品質に影響を与える可能性がある場合、検査はCNC加工前に開始する必要があります。生鋳造品チェックには、バリ、表面欠陥、反り、パーティングラインのずれ、ゲート除去、目に見える気孔、重要な機械加工領域の取り代が含まれる場合があります。このステップにより、許容できる部品にならない鋳造品の機械加工に時間を費やすことを防ぎます。
シール面の場合、サプライヤーは機械加工後に欠陥が現れる可能性があるかどうかを確認する必要があります。ボスの場合、サプライヤーはドリル加工またはタップ加工後に十分な壁厚があることを確認する必要があります。複数の基準を持つ鋳造品の場合、サプライヤーはブランクが治具に再現性よくセットできるかどうかを確認する必要があります。
検査段階 | チェック項目 | 証拠 |
|---|---|---|
生鋳造品 | 取り代、欠陥、バリ、反り | 受入検査または試作鋳造報告書 |
機械加工後 | 穴、ねじ、ボア、面、基準 | 寸法報告書またはCMMデータ |
仕上げ後 | コーティング、マスキング、ねじ適合、外観基準 | 仕上げサンプルおよびコーティングチェック |
出荷前 | バリ、清浄度、梱包、ラベル | 最終出荷時検査 |
機械加工フィーチャーの検査
機械加工フィーチャーの検査は、フィーチャーのタイプに適合する必要があります。ねじはGO/NO-GOゲージでチェックする必要があります。ボアは直径、真円度、場合によっては位置をチェックする必要があります。シール面は平面度と粗さをチェックする必要があります。ダウェル穴は位置をチェックする必要があります。基準面は図面要件との関係で検査する必要があります。
すべてのフィーチャーにCMM検査が必要なわけではありませんが、複数の面にわたる関係を持つ複雑な部品には必要な場合が多いです。ノンクリティカルな全体寸法にはキャリパーで十分な場合があります。穴、ボア、面が相手部品と位置合わせする必要がある場合は、CMMまたは専用治具が必要な場合があります。検査方法は生産前に合意する必要があります。
高度な機械加工後品質管理については、ダイカストのCNC後加工サービスで、加工と検査がどのように連携して精度と性能を保護するかを説明しています。
仕上げとバリ管理
機械加工鋳造品は、出荷前にバリ取りと仕上げチェックが必要な場合がよくあります。穴、ねじ、エッジ、フライス面の周りのバリは、組立を妨げたり、取り扱い中にワイヤー、シール、手を切る可能性があります。図面または注文書で、エッジに単純なバリ取りが必要か、制御された面取りか、より厳しいエッジブレーク要件かを定義する必要があります。
仕上げ検査には、コーティングの被覆、マスキング、色、光沢、表面欠陥、必要に応じてコーティング厚さが含まれる必要があります。コーティングがねじやボアに触れる場合は、仕上げ後のゲージ検査が必要な場合があります。表面が外観面の場合、検査基準で許容される傷、ピット、気孔、フローマーク、取り扱い跡を定義する必要があります。
出荷前の梱包検査
梱包は機械加工鋳造品の出荷検査の一部です。部品がすべての寸法に合格しても、輸送中に機械加工面がへこんだり、コーティング面に傷が付いたり、ねじが汚染されたりすると不合格になる可能性があります。保護梱包は、部品の重量、表面仕上げ、フィーチャーの感度に適合する必要があります。
機械加工面を持つ完成部品には、セパレーター、キャップ、ねじ保護、フォーム、袋、トレイ、カスタムカートンが必要な場合があります。重い鋳造品は輸送中に互いに衝突しないようにする必要があります。バイヤーが自動組立を使用する場合、ラベルと向きも重要になる場合があります。
サンプル承認と出荷検査
サンプル承認と出荷検査は関連していますが異なります。サンプル承認は、選択した方法が許容できる部品を製造できることを証明します。出荷検査は、納入ロットが承認された方法に従っていることを証明します。バイヤーは承認されたサンプル、図面改訂、仕上げ基準、検査チェックリストを出荷記録と関連付けて維持する必要があります。
繰り返し注文の場合、出荷検査は変動する可能性のあるフィーチャーに焦点を当てる必要があります。ボアの工具摩耗、ねじのタップ品質、基準管理された穴の治具位置、マスキング領域のコーティング厚さ、仕上げ面の取り扱い跡などです。これらのチェックにより、初回品標準から徐々に逸脱したロットを受け入れることを防ぎます。
繰り返し注文のリスク | 出荷チェック |
|---|---|
工具摩耗 | ボア径、穴径、面の仕上げを再確認 |
治具のずれ | 基準関連の穴または面の位置をチェック |
コーティングのばらつき | マスキング、ねじ適合、コーティング厚さをチェック |
取り扱い損傷 | 機械加工面、外観面、梱包を検査 |
検査記録の推奨
強固な出荷記録には、図面改訂、検査フィーチャー、測定方法、サンプル数、合格結果、仕上げ状態を示す必要があります。初回品では、バイヤーはより完全なレポートを要求する場合があります。繰り返し生産では、承認されたチェックリストを一貫して使用し、ロットの変更が見えるようにする必要があります。
Newayは、鋳造チェック、CNC寸法レポート、ねじゲージ、CMMまたは治具チェック、仕上げ検証、梱包レビューを通じて機械加工鋳造品を検査できます。これにより、バイヤーは出荷された部品が組立に必要な機能条件に適合しているという証拠を得られます。