鋳造品が鋳放し納品ではなくCNC加工を必要とするのはいつですか?
鋳造品が鋳放し納品ではなくCNC加工を必要とするのはいつですか?
鋳造品が鋳放し納品ではなくCNC加工を必要とするのは、部品に締結、シール、運動、位置合わせ、平面度、基準位置、ベアリング嵌め合い、または厳しい組立クリアランスを制御する必要がある特徴がある場合です。鋳放し納品は、非機能的な形状、隠れた壁、リブ、一般的なジオメトリには適している場合がありますが、多くの量産部品は使用前に選択された機械加工特徴が必要です。
決定は機能に基づくべきです。表面が別の部品に接触する、ファスナーを保持する、流体をシールする、シャフトを位置決めする、高さを制御する、または検査用のデータムを定義する場合、CNC加工が必要になることがよくあります。表面が単に大まかな形状の一部であり、組立を制御しない場合、トリミングとバリ取り後に鋳放しのままにしてもよいです。
特徴に関する直接的な答えについては、どのダイカスト特徴を機械加工すべきかがバイヤーが機能特徴を通常の鋳造形状から分離するのに役立ちます。
CNC加工は通常、図面が組立特徴に約±.05~±.10 mm、制御されたシール面粗さ、または正確なねじ穴やボアを必要とする場合に正当化されます。通常の鋳造ばらつきを許容できる特徴は鋳放しのままにすべきです。広範囲に±.02 mmを適用すると、高価な治具、追加セットアップ、CMM検査を強制する可能性があります。
ISO 8062-3は鋳放し状態を規定でき、ASME Y14.5またはISO 1101は機械加工されたデータム関係を規定する必要があります。表面テクスチャはISO 21920に基づいて指定できます。これらの要件を分離しておくことで、サプライヤーが図面が単一の公差ブロックを使用しているためだけに、外観上または非機能的な領域を機械加工することを防ぎます。
鋳放しのままにできることが多い特徴
多くの鋳造表面は、嵌め合いや機能を制御しない場合、鋳放しのままにできます。これには、隠れたリブ、内部補強壁、非接触ポケット、一般的な外部形状、通常の鋳造公差で許容できる領域が含まれます。これらの領域を鋳放しに保つことで、鋳造のコスト優位性を保護し、不要な切削を避けます。
鋳放し納品でも規格は必要です。バリ、バリ、鋭いエッジ、パーティングラインのずれ、ゲート除去跡、目に見える欠陥は管理されるべきです。表面は鋳放しでも、トリミング、バリ取り、または外観受入が依然として必要な場合があります。バイヤーは、鋳放しが生のまま、トリミング済み、バリ取り済み、ブラスト済み、または仕上げ済みのいずれを意味するかを定義する必要があります。
特徴または表面 | 一般的なルート | 理由 |
|---|---|---|
隠れたリブ | バリ管理付き鋳放し | 剛性が厳しい寸法よりも重要 |
装飾的な外部形状 | 鋳放し+仕上げレビュー | 外観が機械加工公差よりも重要かもしれない |
ねじ穴 | CNCドリリングとタッピング | 締結には深さとピッチの制御が必要 |
シール面 | CNCフェーシング | 平面度と粗さが漏れに影響 |
ベアリングボア | CNCボーリングまたはリーミング | 直径と真円度が運動に影響 |
通常CNC加工が必要な特徴
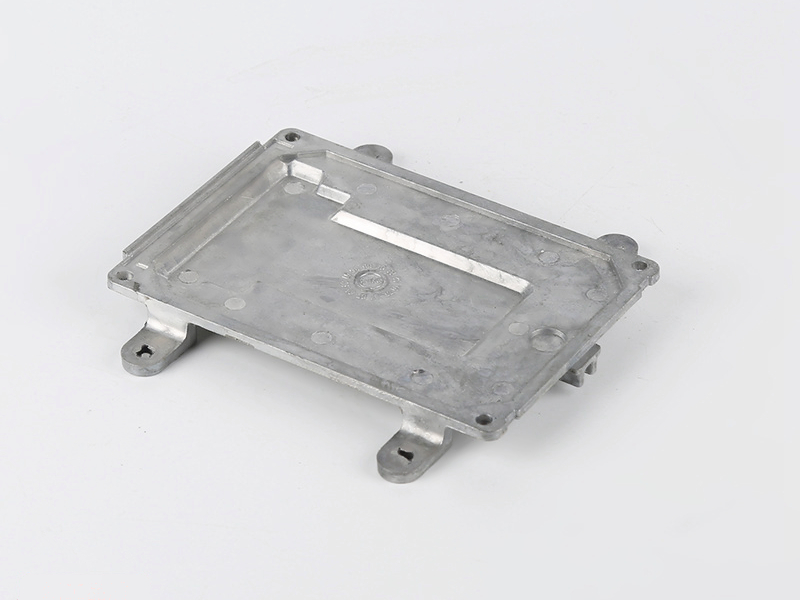
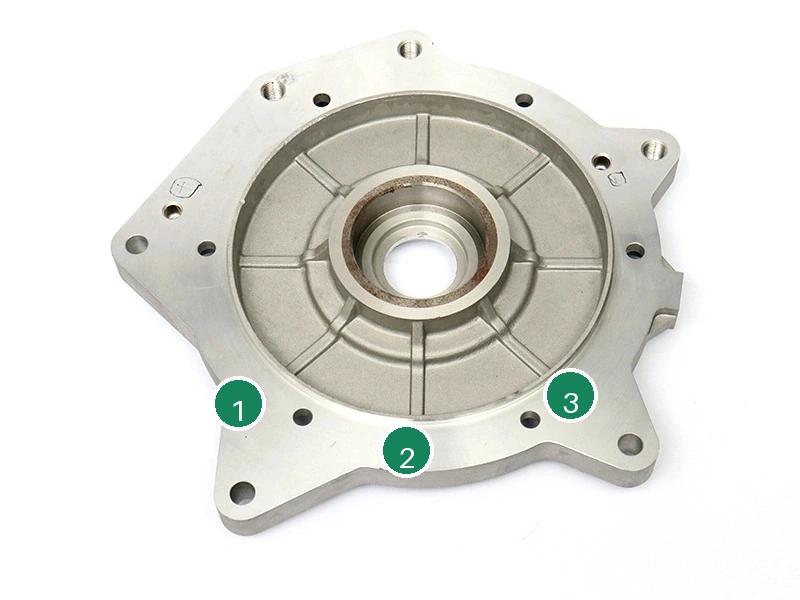
通常CNC加工が必要な特徴には、ねじ穴、ダウエル穴、ベアリングボア、ガスケット面、データムパッド、精密スロット、取り付け面、平らな接触面が含まれます。これらの特徴は組立と性能に影響します。鋳造はそれらのおおよその位置を作成できますが、CNC加工が最終的な公差と表面状態を提供します。
バイヤーは部品がどのように検査されるかも考慮する必要があります。特徴が厳しい公差、GD&T関係、表面粗さ、または機能的な注記で呼び出されている場合、通常は機械加工と検査計画が必要です。シール面の平面度要件を指定しているが、機械加工代を提供していない図面は、問題の一般的な原因です。
材料とプロセスが決定を変える
異なる鋳造材料とプロセスは、必要な機械加工の量を変えます。アルミダイカスト部品は、機械加工されたガスケット面、穴、熱伝達接触面が必要な場合があります。亜鉛ダイカスト部品は微細なディテールを保持できますが、ねじ山、精密穴、またはめっき関連の嵌め合いチェックが依然として必要な場合があります。砂型鋳造は表面テクスチャと寸法ばらつきが大きいため、より多くの取り代とより多くの清掃が必要な場合があります。
鋳造プロセスも表面状態に影響します。高圧ダイカストはニアネットシェイプの特徴を生成できますが、シール面やベアリングボアは依然としてCNC仕上げが必要な場合があります。砂型鋳造はプロトタイプや大型形状に役立ちますが、機能的なインターフェースは通常機械加工が必要です。正しい決定は「すべてを機械加工する」ではなく、プロセスが必要な機能に確実に仕上げることができない特徴を機械加工することです。
より広範な鋳造ルートのサポートについては、金属鋳造サービスをCNC要件と一緒にレビューできます。
表面仕上げが機械加工ニーズを生み出す可能性
表面仕上げは、追加の機械加工や検査ニーズを生み出す可能性があります。コーティングは穴のサイズ、ねじの嵌め合い、接触面を変える可能性があります。研磨はエッジを丸める可能性があります。めっきや陽極酸化は合わせ面の公差に影響する可能性があります。部品が仕上げ後に納品される場合、バイヤーは一部の領域がマスキング、後加工、または後加工ゲージを必要とするかどうかを決定する必要があります。
例えば、機械加工されたシール面は無被覆のままに保つ必要があるかもしれません。ねじ山はマスキングしてから、仕上げ後にゲージチェックが必要な場合があります。可視表面はコーティング前に研磨が必要かもしれませんが、近くの機械加工データムを乱してはいけません。これらの選択は図面と注文書に属します。
サンプル後に仕上げが追加された場合、バイヤーは仕上げ部品の嵌め合いを再確認する必要があります。外観的に見えるコーティングの変更でも、ねじ組み立て、滑り嵌め、接地接触、ガスケット圧縮に影響する可能性があります。
これが、最終決定を納品状態に基づいて行うべき理由です。生の鋳造品はコーティング前に許容できるかもしれませんが、同じ部品が仕上げルート追加後にはマスキングまたは後加工ゲージチェックが必要になる場合があります。
バイヤー意思決定ルール
実用的な意思決定ルールは、形状特徴を鋳放しのままにし、制御特徴を機械加工することです。形状特徴は部品に形状を与えます。制御特徴は部品が正しく組み立て、シール、締結、位置決め、または運動するようにします。このルールは、顧客が組み立て中に実際に測定する機能を保護しながら、コストを管理下に保ちます。
Newayは、鋳放し表面、機械加工特徴、仕上げ要件、検査方法を一緒にレビューできます。これにより、バイヤーは不要な機械加工の費用を避けながら、出荷前に重要なインターフェースを保護できます。