
Anel de retenção de luneta em Zamak: parede de 0,8 mm e garras
Um anel de retenção de luneta em Zamak 5 é uma banda de 26 mm com parede de 0,8 mm e três garras interiores (os dentes que prendem o cristal), fundida num só golpe e acabada até ao ajuste. A etapa de fundição sob pressão decide a raiz da garra; todas as etapas seguintes decidem se essa garra ainda mede 1,2 mm depois de revestida.
O anel prensa sobre o cristal, entra na parede da caixa e não se desmonta para uma segunda tentativa. Três alvos sustentam essa função: um diâmetro exterior de Ø26,0 mm com faixa de 0/-0,05 mm, uma altura de garra de 1,2±0,05 mm e uma planicidade de 0,05 mm. Todos são alvos de desenho, não leituras de amostra.
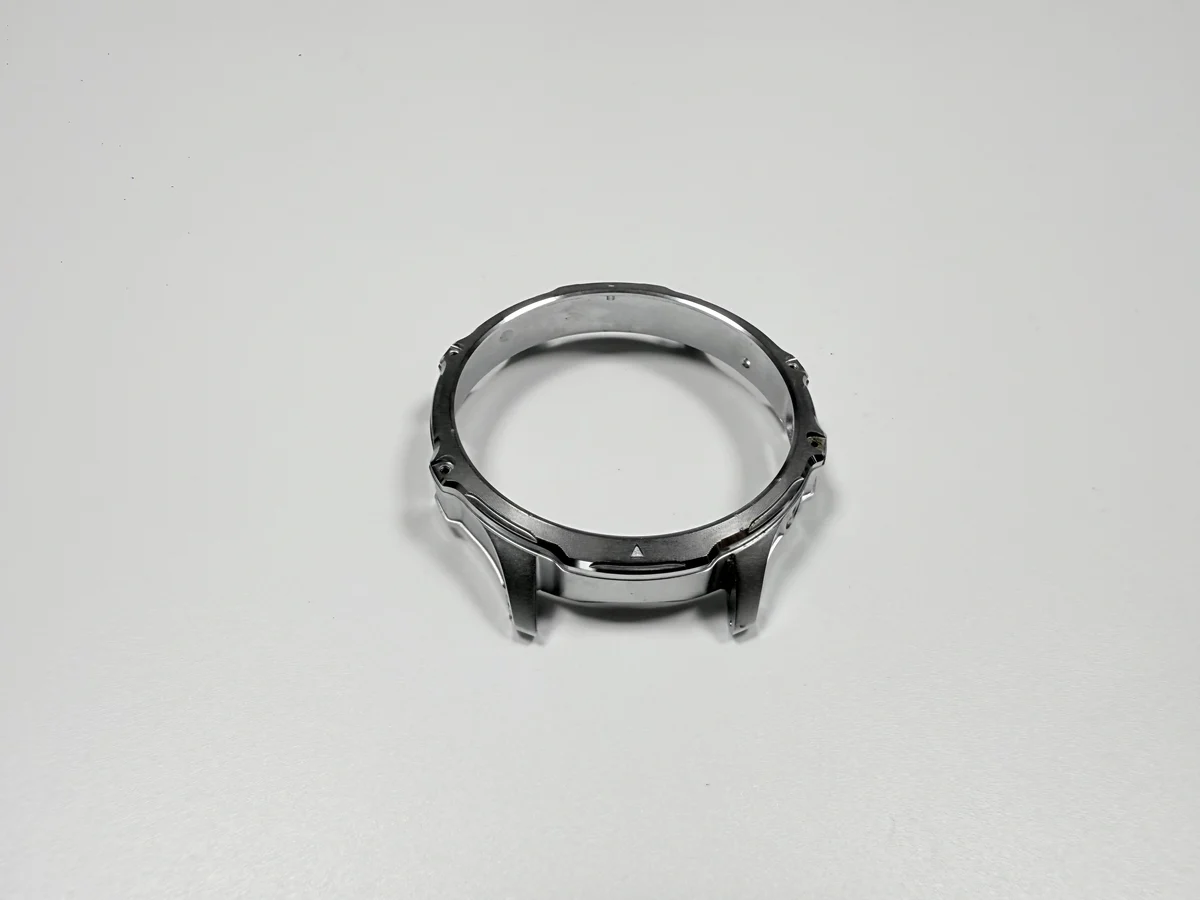
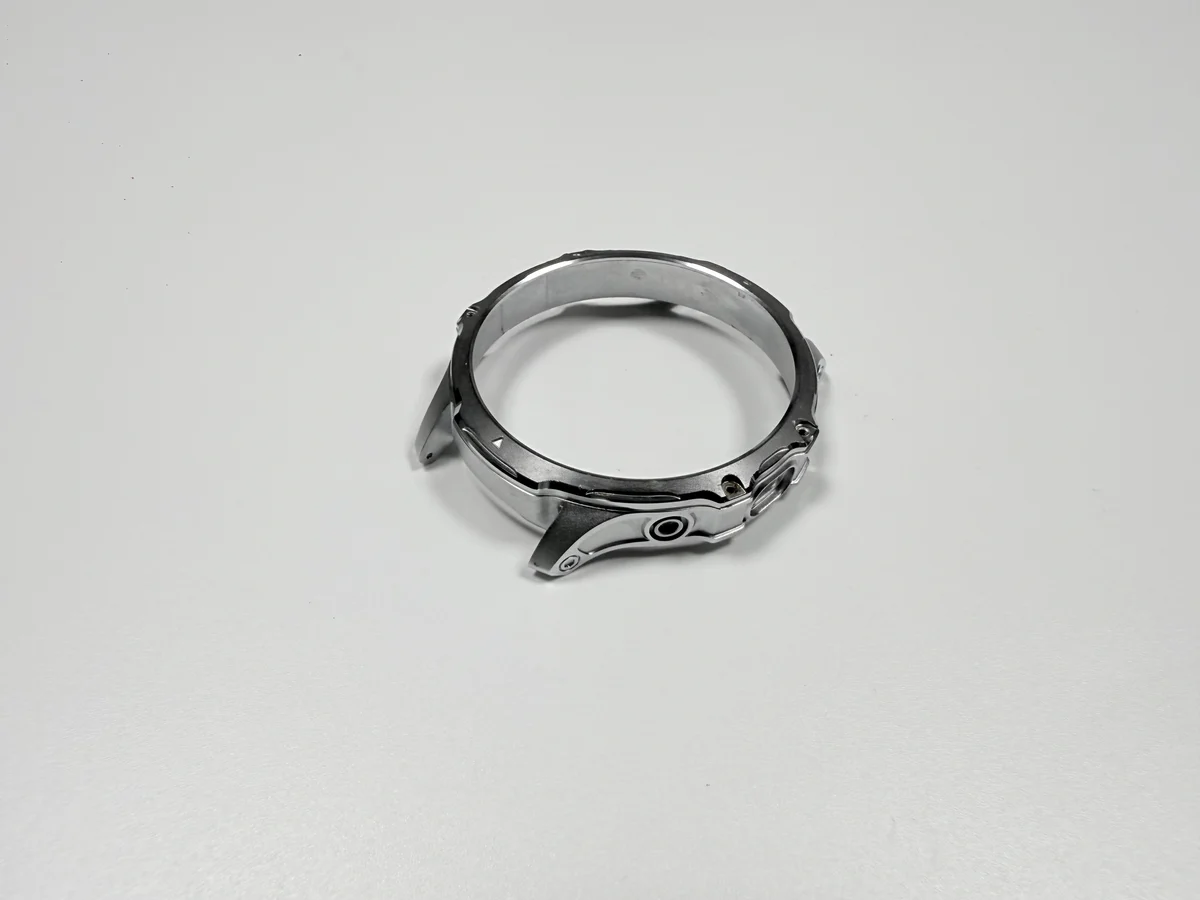
O que substitui a fundição sob pressão de um anel de 26 mm?
A fundição sob pressão substitui um anel de inox estampado de chapa, e a troca desloca o custo da prensa para o molde. Um molde de estampagem forma as garras num só golpe, o que limita o quanto uma garra pode sobressair. A fundição enche a banda e as garras no mesmo golpe.
As alternativas cedem coisas diferentes. O inox aguenta um impacto que o zinco não aguenta, mas formar essa garra em chapa fina levanta primeiro um problema de retorno elástico, o material que cede e volta atrás, e só depois um problema de tolerância. Um anel de plástico custa menos em volume e abdica da superfície metálica e da faixa de temperatura.
O peso decide-se cedo: com 6,6 g/cm³ típicos, um anel de 26 mm com banda de 2,0 mm cai perto do alvo de 1,8±0,2 g.
Porquê oito cavidades para um anel de 1,8 g?
Porque o preço por peça é sobretudo tempo de máquina, e saem oito anéis do molde em cada golpe. O molde tem 8 cavidades em 8407 e um alvo de projeto de 500 000 golpes, por isso um ciclo custa o mesmo quer encha uma cavidade quer as oito.
Oito cavidades multiplicam um erro. Um ataque no sítio errado, ou um extravasor que não chega à raiz da garra, custa oito vezes mais refugo por golpe, e a correção é trabalho de molde e não de bancada.
Em volume baixo, a parte do molde por anel domina, e um anel estampado pode ganhar no preço. O ponto de cruzamento é uma questão de volume, orçamentada antes de encomendar o molde.
Que três interfaces o anel tem de segurar?
Três: as pontas das garras que prensam a borda do cristal, o diâmetro exterior que assenta na parede da caixa e a face inferior que se apoia no degrau da caixa, que é também a referência de medição.
A referência decide o que um número significa. Lida a partir da banda exterior, o resultado segue a fixação. Lida a partir da face inferior, descreve a peça.
As garras estão a 120° sobre um alvo de posição de Ø0,1 mm, para que as três toquem ao mesmo tempo. Uma garra saliente leva sozinha a força de prensagem, e uma raiz carregada sozinha é onde começa uma fenda.
Que cotas ficam fixadas antes de o molde ser cortado?
Cinco: diâmetro exterior, parede, altura de garra, posição de garra e planicidade. Mudar uma delas depois de o molde estar cortado é trabalho de molde, cobrado uma vez e não repartido pelo pedido.
O diâmetro exterior é a cota que apanha os fornecedores. Ø26,0 mm com 0/-0,05 mm é uma faixa unilateral, por isso o anel só pode ficar pequeno. O níquel de 3–5 µm por face acrescenta 0,006–0,010 mm ao diâmetro como valor calculado, e uma sequência Cu/Ni/Cr acrescenta 0,026–0,041 mm, a maior parte dessa faixa.
É por isso que o desenho tem de dizer se a cota é antes ou depois do revestimento. Uma medida acabada sem nota de revestimento deixa o ferramenteiro e o revestidor a adivinhar em sentidos opostos, e a discussão aparece na prensa.
| Item | Alvo de desenho | Tolerância | Verificado com |
|---|---|---|---|
| Diâmetro exterior | Ø26,0 mm | 0/-0,05 mm | Calibrador de anel, passa/não passa |
| Parede do anel | 0,8 mm | ±0,05 mm | Micrómetro sobre a banda |
| Altura da garra | 1,2 mm | ±0,05 mm | Micrómetro de altura |
| Posição da garra | Índice de 120° | Ø0,1 mm | Calibrador de posição |
| Planicidade | 0,05 mm | 0,05 mm máx. | Placa de desempeno e calibrador de folgas |
Como enche uma parede de 0,8 mm sem junta fria?
Com um molde quente e um ciclo curto, não apenas com pressão de injeção. O Zamak 5 corre tipicamente a 400–420 °C de metal líquido e 150–180 °C de molde, com 20–30 MPa de intensificação e um ciclo de 15–25 s, e uma banda de 0,8 mm solidifica fora dessa janela.
Uma junta fria é a costura que fica onde duas frentes de fluxo se encontraram depois de uma delas já ter formado pele. Num anel aparece em frente do ataque, e lê-se como uma linha capilar até que o polimento a abra.
Oito cavidades estreitam a janela, porque as oito enchem dentro de um só ciclo. Os golpes de ensaio numa parede tão fina fazem parte do custo do molde, e a orientação de fundição de parede fina para nervuras e bossas aplica-se aqui.
Porquê pôr o extravasor fora das raízes das garras?
Porque a raiz é a secção mais fina e a última a solidificar, por isso precisa de metal de onde tirar enquanto se contrai. Um ataque central enche a banda de dentro para fora, e um extravasor por fora de cada raiz, o poço que recebe o metal frio, alimenta esse volume.
Mova o extravasor para dentro e a raiz sela sem nada atrás. Forma-se um vazio de retração na base da garra, e um vazio aí decide se essa raiz dobra ou parte.
Ataque e extravasor são uma só decisão aqui. Ambos vivem no molde e são alvos de projeto do esquema, e o recorte não recupera nenhum deles.
Que faces são recortadas em vez de usinadas?
As pontas das garras, o coto do ataque e a banda sob os cortes do extravasor saem da estação de recorte, onde o excesso é cortado à medida, depois da rebarbagem em tambor. Nenhuma ferramenta de torno toca numa garra, porque uma garra de 1,2 mm sobre uma parede de 0,8 mm cede e foge ao gume.
É no recorte que se fixa a altura da garra. Cada ponta é cortada a 1,2±0,05 mm e depois lida com um micrómetro de altura e não com um paquímetro, porque a maxila de um paquímetro sobre um bordo fino lê a rebarba junto com a face.
Duas coisas movem esse número: o desgaste do molde na cavidade da garra e o corte excessivo na bancada. Uma garra cortada curta não se acrescenta, por isso a altura é verificada peça a peça.
Porque é que o recorte das garras vem antes do polimento?
Porque a cadeia faz o recorte primeiro e o polimento depois, de modo que o disco fecha a rebarba em vez de a bancada a abrir sobre uma face acabada. Inverta os dois passos e o bordo cortado fica a descoberto sobre uma banda polida.
Uma segunda passagem é o custo escondido. O recorte e o nivelamento que sustenta 0,05 mm de planicidade terminam os dois antes do revestimento, e uma passagem extra sobre uma banda de 0,8 mm joga contra ela.
Esta ordem segue a coluna da cadeia de processo, que lista o recorte antes do polimento. Uma segunda coluna de rota no mesmo produto lista o polimento primeiro, e as duas nunca foram conciliadas, por isso confirme a ordem antes de libertar o molde.
Que ensaios liberam um anel de retenção revestido?
Adesão, corrosão e espessura de revestimento: choque térmico, névoa salina e raios X. O níquel de 3–5 µm é típico, uma sequência Cu/Ni/Cr soma 13,1–20,3 µm como valor calculado, e nenhum dos dois números descreve a cavidade interior.
O interior é o ponto fraco. A cavidade faz sombra à corrente, por isso a parede interior reveste-se mais fina do que a banda exterior, e um anel pode parecer coberto enquanto a face interior lê abaixo do mínimo de 3 µm. Esse mínimo é a razão de a espessura ser lida por raios X, e a etapa de revestimento por trás está descrita no revestimento eletrolítico de peças fundidas.
O choque térmico segundo ASTM B571 encontra uma adesão que falhou, e manifesta-se como bolha. A névoa salina segundo ASTM B117 durante 96 h encontra porosidade que chega à superfície. Os dois são linhas do orçamento.
| Ensaio | Referência | Aceitação | O que encontra |
|---|---|---|---|
| Choque térmico | ASTM B571 | Sem bolha | Adesão que falhou, solução retida |
| Névoa salina | ASTM B117 | 96 h, sem metal base | Porosidade que chega à superfície |
| Espessura de camada | Raios X | Mínimo de 3 µm no interior | Cobertura perdida na cavidade |
| Ajuste prensado | Ensaio em bancada | 80–200 N com a caixa | Um curso que passa do limite |
Como se usa a força de prensagem como critério de libertação?
Como uma faixa lida numa bancada com a caixa de acoplamento: 80–200 N. Abaixo de 80 N o anel pode levantar ou rodar sob o cristal. Acima de 200 N a raiz da garra leva uma carga que a sua secção não suporta, e o anel pode passar uma inspeção visual com uma fenda lá dentro.
A força pertence ao par e não ao anel. Um anel verificado numa caixa desgastada lê baixo e passa, enquanto o mesmo anel numa caixa nova lê fora da faixa. Guarde uma caixa como referência.
O registo de exemplo mostra o que custa dispensá-lo. Sete raízes partiram em 1 000 peças, e a prensa media 320 N, o que é 1,6 vezes o limite superior. Um raio de raiz de R0,2 mm mais um batente de curso levou a contagem a zero na mesma bancada.
Quando deve o anel de retenção ser estampado em inox?
Quando o anel tem de levar impacto, ou quando a parede tem de descer abaixo de 0,8 mm para caber numa caixa baixa. O inox é mais resistente por secção, e cortar uma garra com raiz definida em chapa fina desloca o problema de tolerância do molde para o retorno elástico.
O plástico é a outra saída. Um anel moldado por injeção é mais barato em volume e não corrói, e abdica da superfície revestida e da faixa de temperatura.
A rota do zinco aguenta enquanto o anel fica seco na caixa e nunca é desmontado. Acrescente sal, uma tampa amovível ou uma operação de assistência, e a aritmética muda, como mostra a carrura quadrada revestida para a mesma liga.
O que contém o orçamento de um anel de retenção?
Quatro blocos: amortização do molde, fundição e corte dos ataques, recorte com polimento e revestimento com os ensaios de libertação. O metal é o bloco mais pequeno numa peça de 1,8 g, por isso um orçamento feito sobre o peso perde a maior parte do trabalho.
Cada bloco escala com a sua própria variável. O molde segue a quantidade do pedido, a fundição segue os golpes e o refugo, o recorte segue a verificação da altura da garra peça a peça, e o revestimento segue a densidade do bastidor, o quadro que leva as peças ao banho.
Peça o passo de recorte e o ensaio de força de prensagem pelo nome. Um é orçamentado como rebarbagem, e o outro fica para a linha de montagem, que vai encontrar a raiz fissurada. O lado do ajuste desse trabalho está no ajuste de montagem por pós-usinagem e no âmbito da pós-usinagem.
Perguntas frequentes
Porque é que a altura da garra é mantida a 0,05 mm num anel de luneta?
Porque é que as raízes das garras partem num anel de retenção de luneta em Zamak?
O que determina o custo de um anel de retenção de luneta em Zamak?
Porque é que o revestimento parece fino dentro de um anel de retenção de luneta?
Porque é que um anel de retenção revestido já não entra na caixa?
