
Cofrinho em fundição de zinco: ajuste, polimento e PVD
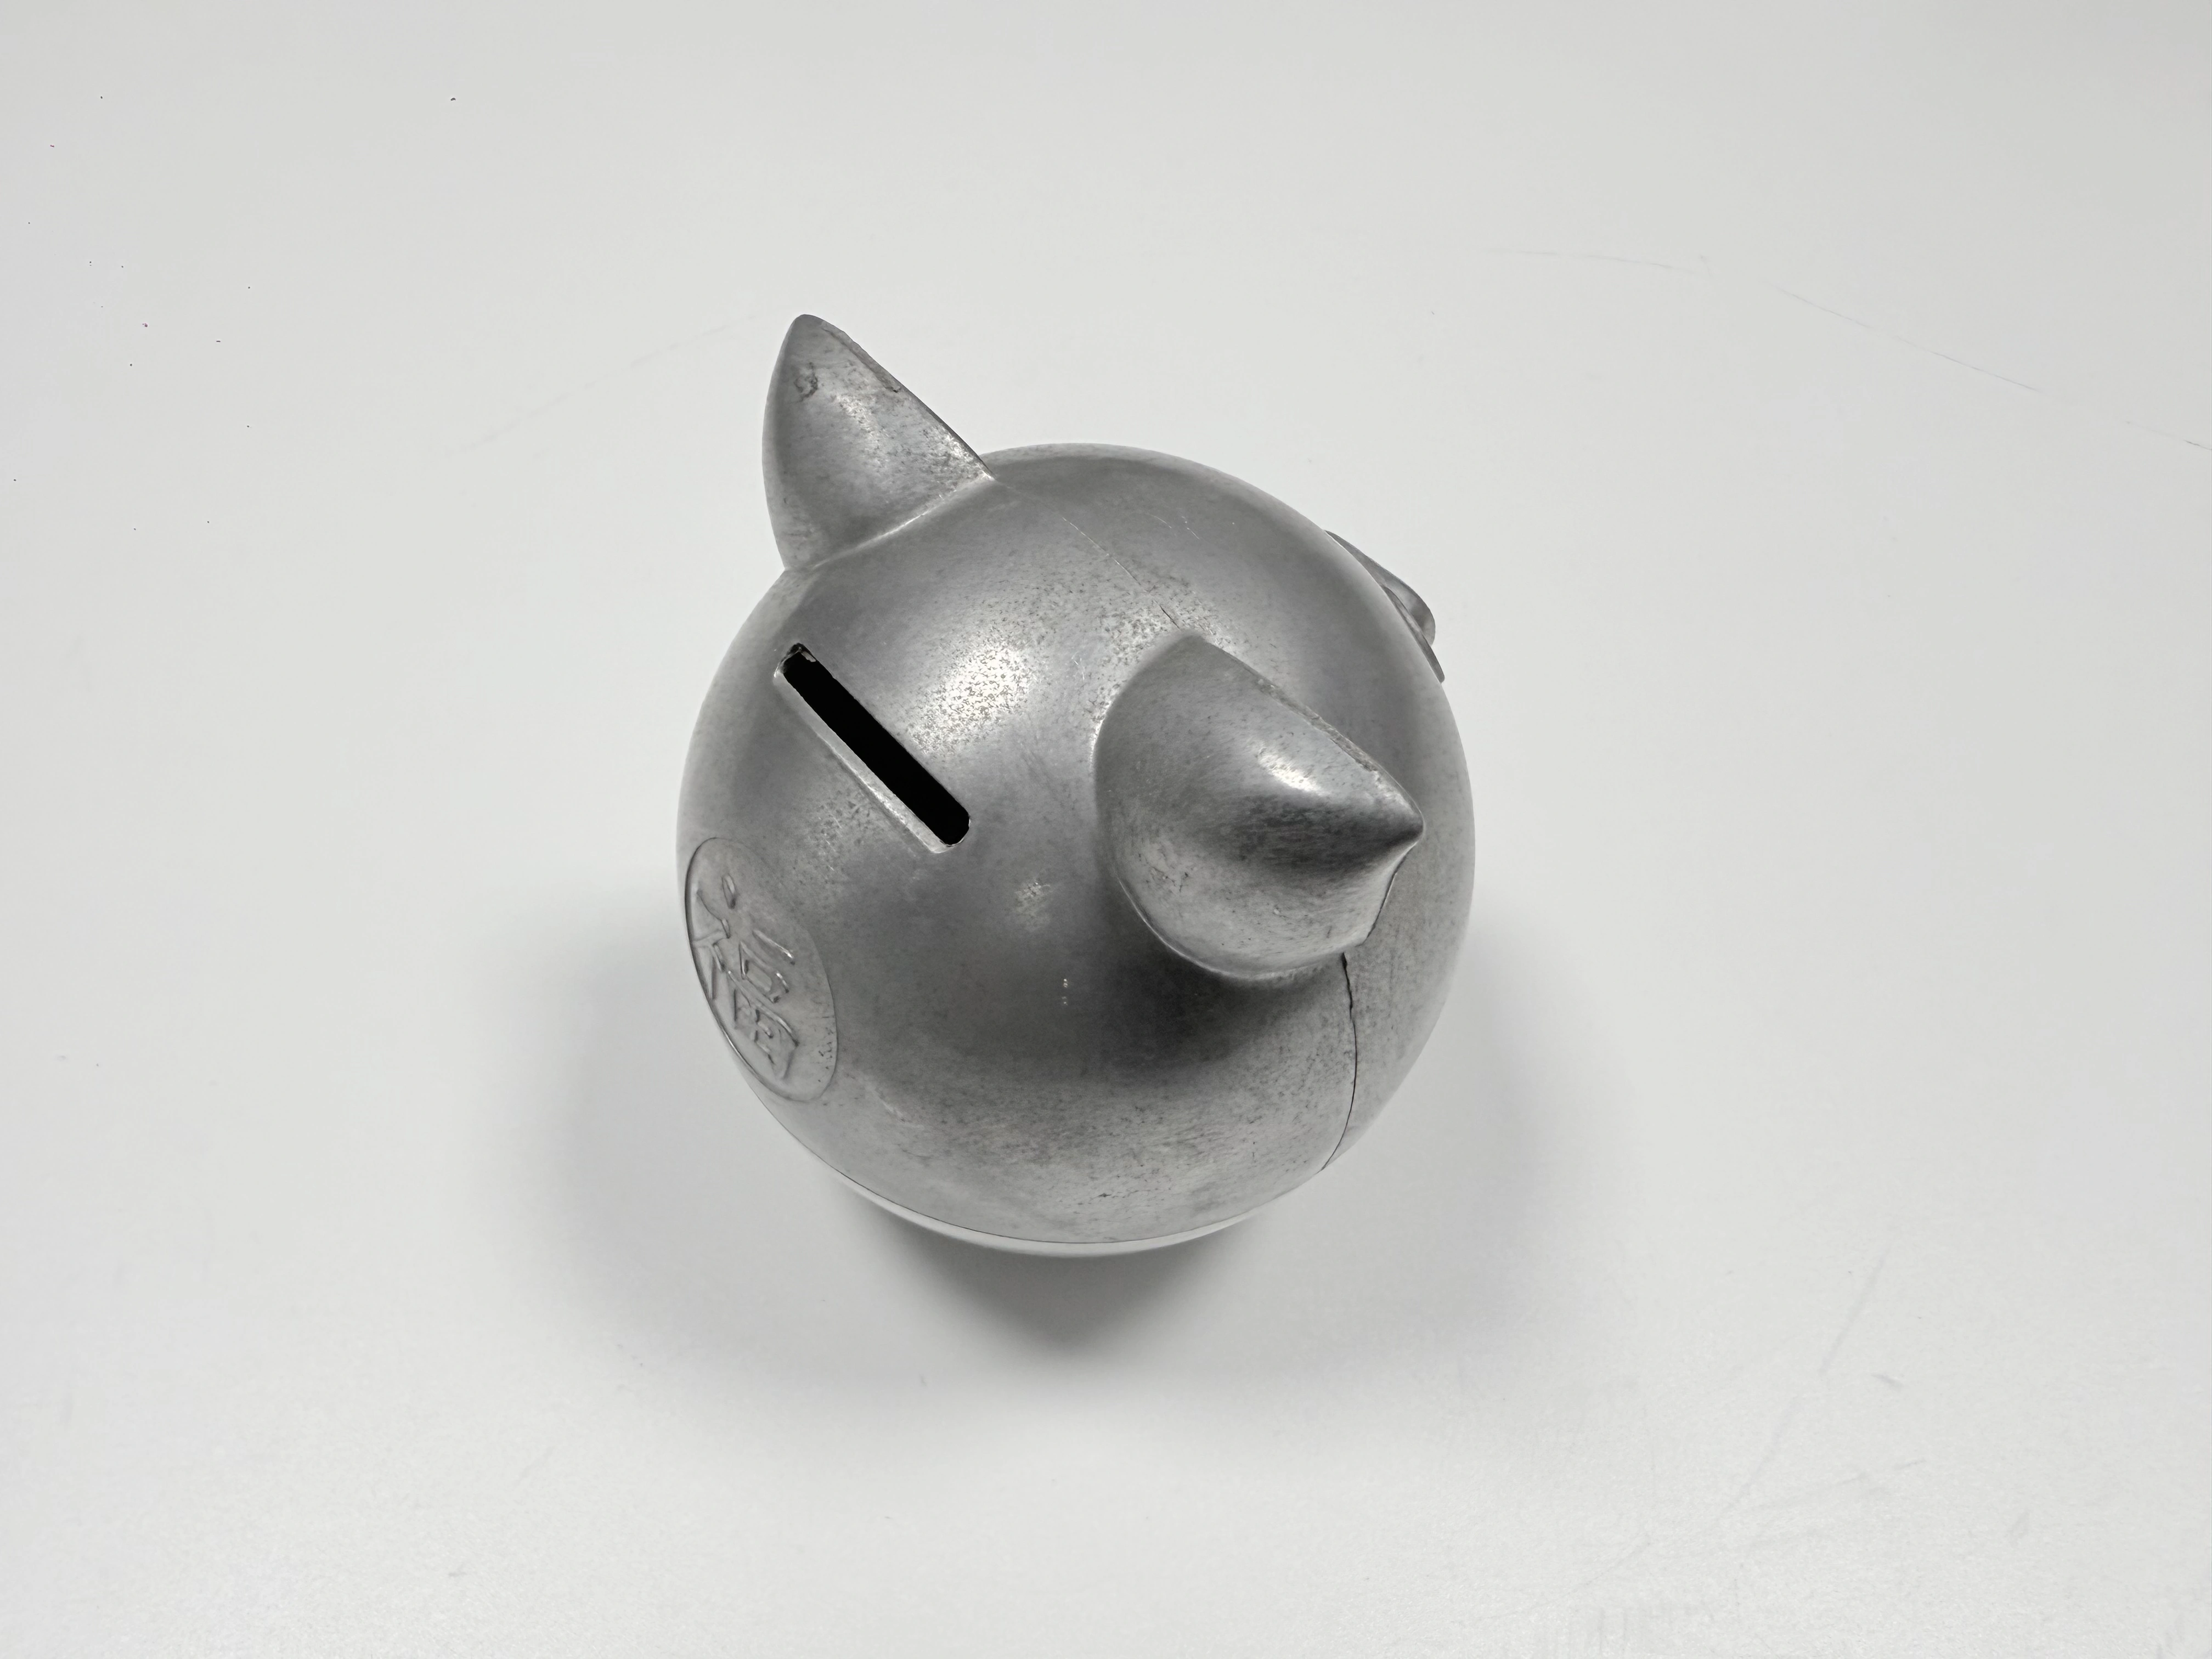
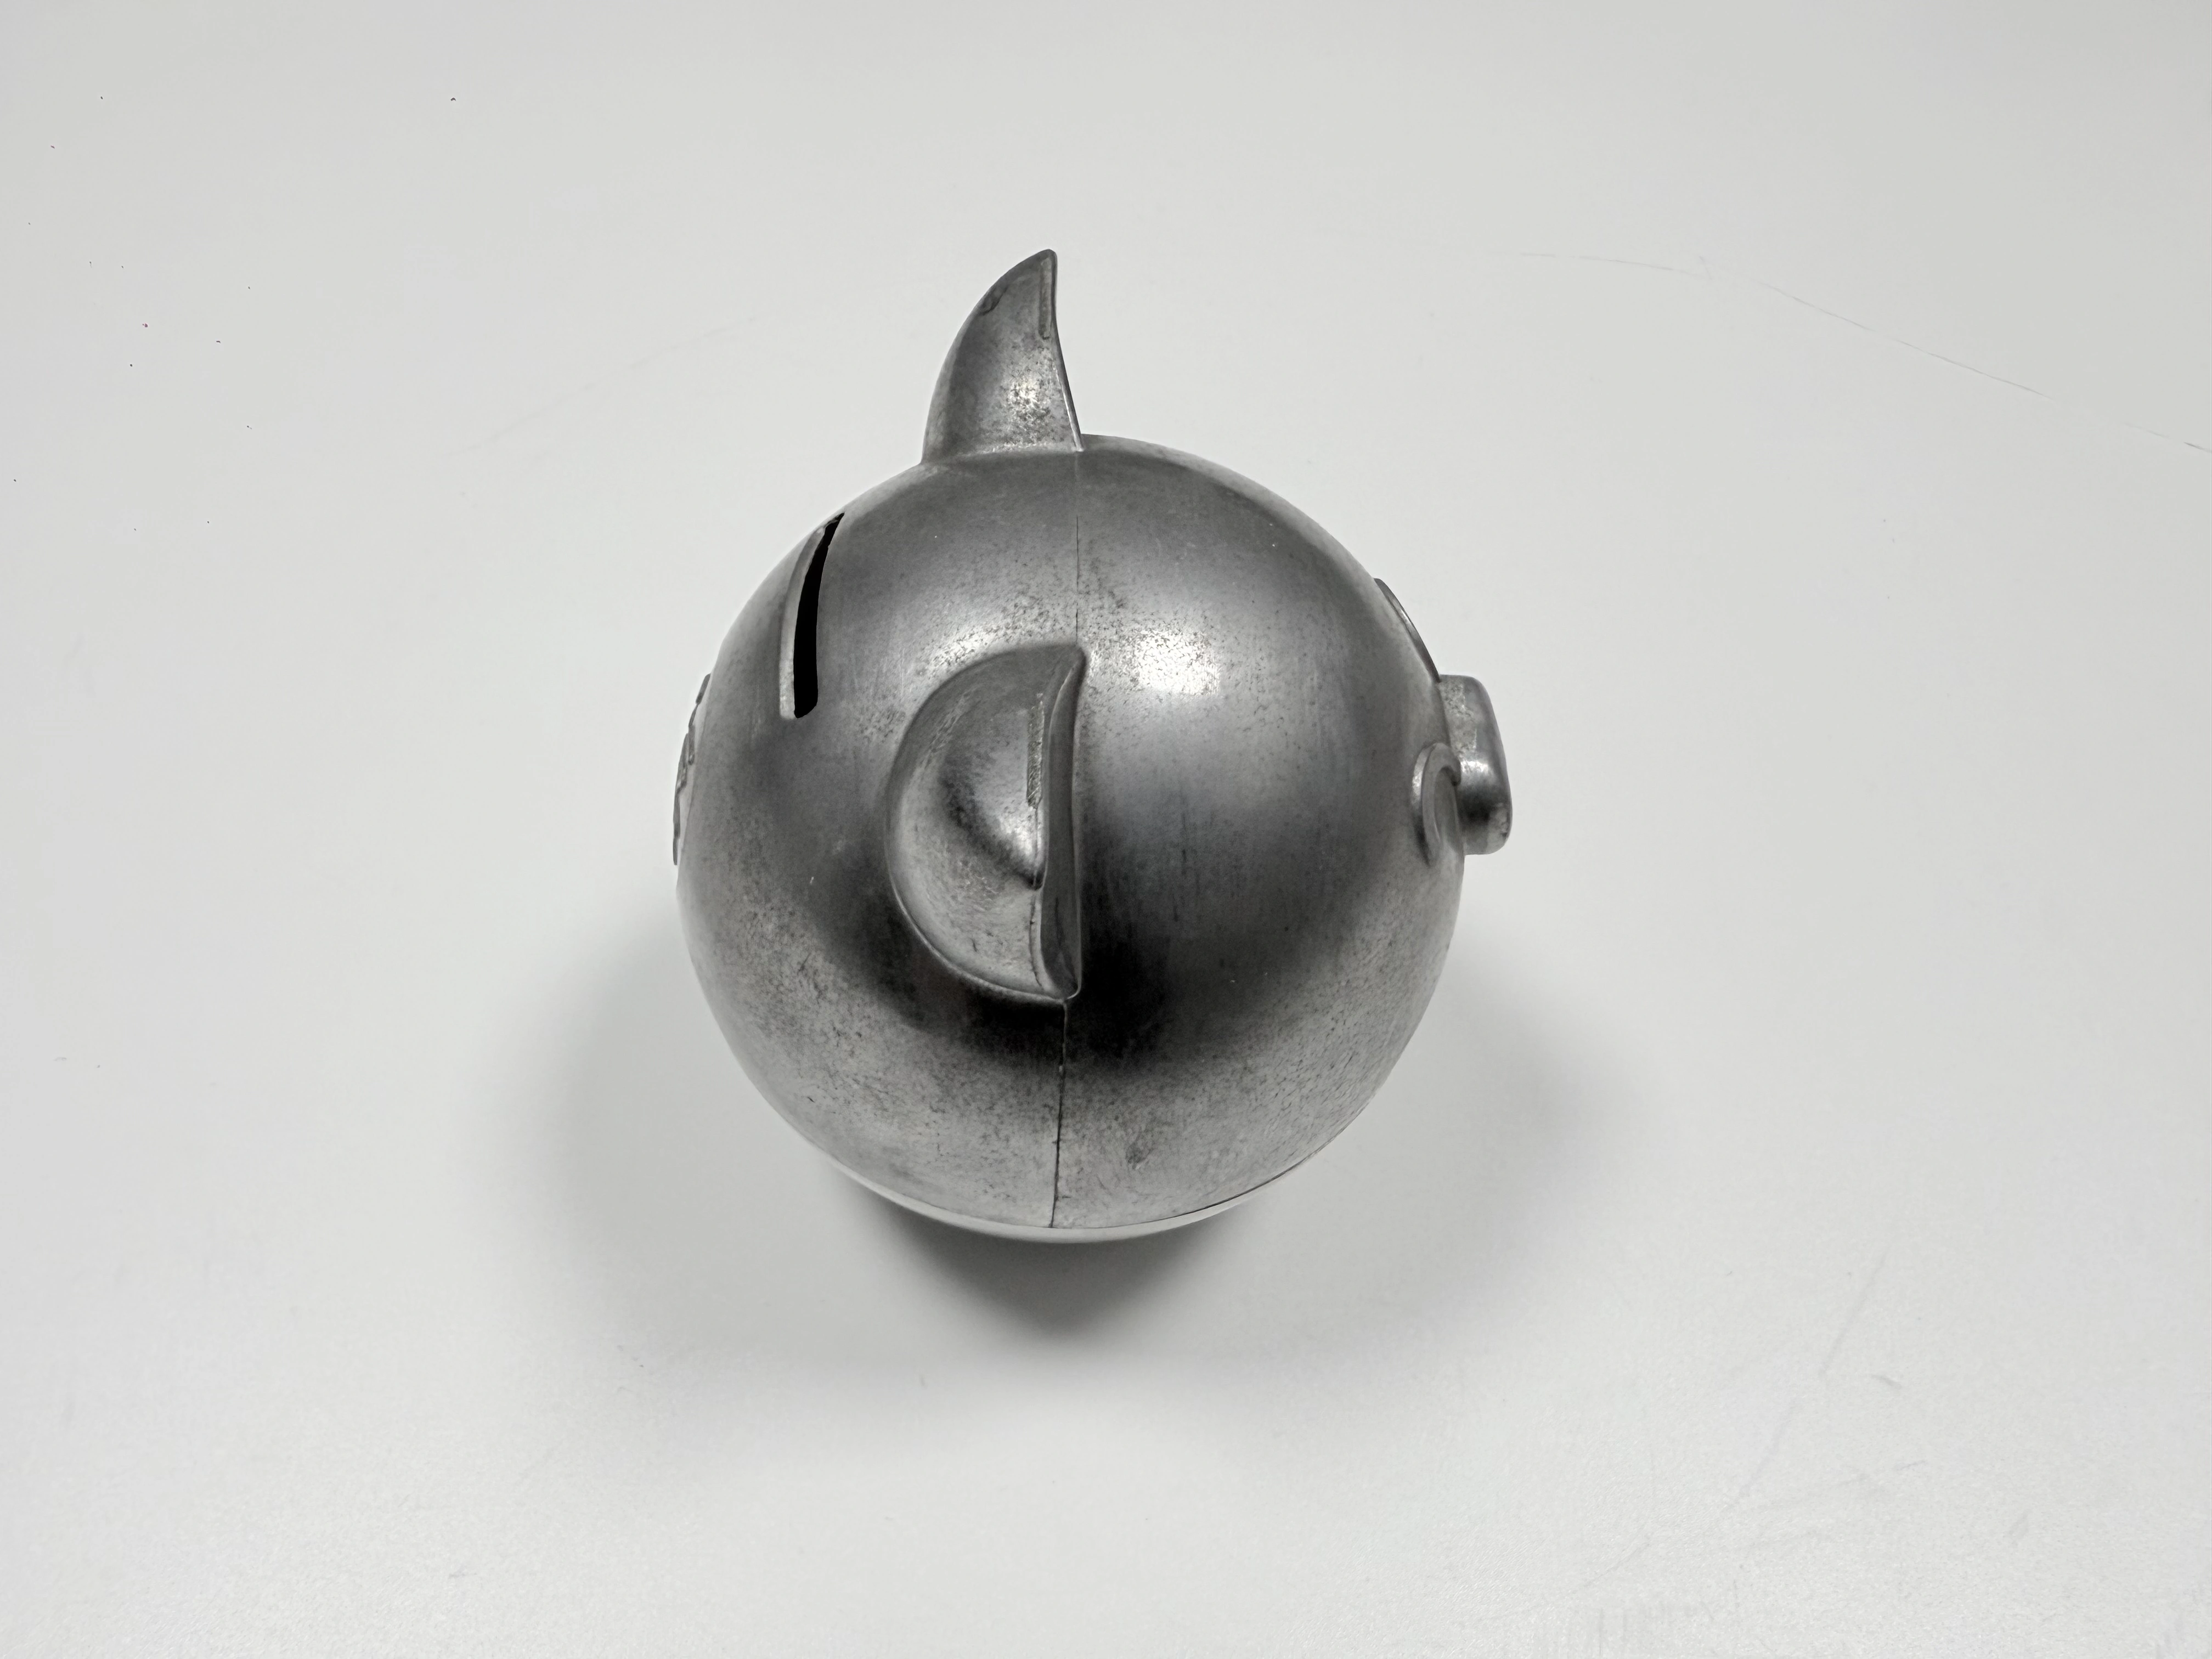
A junta de montagem decide se um cofrinho em fundição por injeção de zinco se lê como presente ou como ferragem. Duas carcaças se encontram ao longo da linha de partição, e o desenho mira 0,05 mm ali, lido com calibrador de lâminas na montagem fechada. O polimento move essa junta, e uma rota que usina a face de montagem antes do último passe de polimento não a recupera depois. Mude a ordem e a leitura muda junto.
Três conjuntos de cotas: por que eles colidem
Três conjuntos de cotas controlam esta peça, e três etapas respondem por eles. A matriz fixa a altura total em 95 mm, a base em Ø60 mm, uma parede de 1,2–1,5 mm e uma seção de base de 12 mm. O corte de acabamento fixa a planicidade em 0,05 mm, e o revestimento acrescenta 0,5–3 µm sobre o que o polimento deixou.
Eles colidem porque o polimento fica entre o segundo conjunto e o terceiro e retira metal da aresta que define a junta. Uma tolerância que o disco consegue mover não é controlada pela matriz nem pela fresa. O controle passa para quem roda o último passe de polimento.
As tolerâncias gerais de fundição seguem a ISO 2768-1 classe f; a face de montagem e a junta recebem cotas próprias. A Tabela 1 vai da matriz até a bancada de montagem, e cada linha herda da anterior.
Dimensão | Meta (mm) | Definida em | Movida por |
|---|---|---|---|
Altura total | 95 | Cavidade da matriz | Ângulo de desmoldagem e contração |
Diâmetro da base | Ø60 | Cavidade da matriz | Desgaste do bloco da cavidade |
Seção da parede | 1,2–1,5 | Cavidade da matriz | Pressão de enchimento, extração |
Seção da base | 12 | Cavidade da matriz | Ordem de solidificação |
Planicidade da face de montagem | 0,05 | Corte de acabamento | Força de fechamento, desgaste do datum |
Junta de montagem | 0,05 | Montagem | Sobremetal de polimento, condição da aresta |
O que o cofrinho precisa fazer: três tarefas
O cofrinho precisa voltar a ficar em pé depois de um empurrão, aguentar um punhado de moedas e sobreviver à prateleira de loja. O retorno depende da altura do centro de gravidade contra o raio de balanço, e a base integrada de 12 mm faz esse trabalho com 300 g acabados. A carga de moedas sobe o centro de gravidade, então a verificação de equilíbrio roda carregada.
Nada no perfil da carcaça cria esse retorno. A calota sugere o mecanismo, e a distribuição de massa é o mecanismo.
Liga: por que o Zamak 5
O Zamak 5 (ASTM B86 AC41A) carrega mais cobre que o Zamak 3, o que compra dureza e resistência à fluência na mesma temperatura de fundição. Uma parede de 1,2–1,5 mm enche num disparo de zinco sem a carga térmica de uma liga mais quente, e a superfície aceita polimento até Ra 0,5 antes de um filme de PVD a 120–150 °C.
O que se troca é estabilidade dimensional sob carga contínua. Uma peça que precisa segurar um furo por anos pertence a uma classe com menos cobre, e uma carcaça decorativa com contrapeso fundido na base não.
Base, parede, linha de partição: o terceiro conflito
A base tem 12 mm de seção, e a parede acima dela fica em 1,2–1,5 mm. Esse degrau decide onde a contração cai. A seção grossa solidifica por último; a parede fina congela primeiro e aperta o caminho de alimentação.
O que sobra é porosidade dentro da base e um rechupe por fora. O revestimento não esconde o rechupe; o filme acompanha a depressão e acrescenta contraste, então a marca se lê como um anel brilhante sob a luz da prateleira.
As correções são geométricas. Dê conicidade à base, leve o canal de entrada até a seção grossa, resfrie a base em circuito separado e mantenha as regras de projeto de parede fina ao longo da transição. Afinar a base para economizar material sobe o centro de gravidade, e o cofrinho deixa de voltar a ficar em pé.
A base é fundida, não inserida. Um peso de aço colocaria massa mais embaixo, ao custo de uma segunda peça, de uma etapa de prensa e de um ajuste que folga com o manuseio.
Ferramentaria: canal de entrada, transbordamento, extrator
Duas decisões na matriz definem a face cosmética: onde o canal de entrada pousa e onde ficam os extratores. O canal entra pelo lado grosso da base, então o último metal a congelar é também o último a ser alimentado. O transbordamento fica além da fenda de moedas, onde a frente fria pararia.
Os extratores vão na parte interna da base, nunca na carcaça. Uma marca de extrator numa face visível deixa um vestígio que o polimento achata e o revestimento depois expõe.
Uma matriz feita para carcaça de fundo plano não produz esta peça. O leiaute de extração não tem para onde ir, e o transbordamento que a parede exige cairia numa face cosmética. A ferramentaria da matriz para um cofrinho de duas carcaças começa por esse leiaute.
Fundição: manter a face visível sem poros
O filme não esconde um poro. Um poro aberto de 20 µm de diâmetro tem 6–40 vezes a espessura de um revestimento de 0,5–3 µm, e o revestimento se deposita na parede do poro com a mesma facilidade que na face. O que chega como ponto escuro chega mais escuro depois do revestimento.
Cinco falhas chegam à linha de revestimento, e a maioria começa antes do polimento. A Tabela 2 mostra onde cada uma aparece e o que o inspetor mede.
Falha | Onde aparece | Causa | Critério |
|---|---|---|---|
Sulco em V na junta | Linha de junção, depois do polimento | Aresta arredondada pelo disco de polimento | Sem entrada além da aresta cortada |
Anel de rechupe | Transição da base, depois do revestimento | Seção grossa mal alimentada pela parede fina | Não visível sob D65 |
Falha fria | Canto oposto da parede fina | Frente congelou antes do transbordamento | Sem linha de sobreposição em face visível |
Linha de sombra | Cavidade profunda da base | Ângulo no gabarito, aresta mascarada | Sem linha sob D65 |
Poro aberto | Face polida | Gás preso perto do canal de entrada | Sem cavidade depois do primeiro passe |
A porosidade abaixo da superfície é outro problema, e um passe posterior a abre. Um poro que aparece depois do primeiro passe não é preenchido por um segundo, então a superfície fundida é conferida antes de o disco encostar nela.
Ordem de usinagem: rota A contra rota B
Duas rotas chegam ao mesmo desenho, e só uma segura a junta. A diferença está em quando a face de montagem recebe o último corte, o que faz disso uma decisão de usinagem CNC posterior.
Na rota A, a face de montagem é usinada, a face visível é polida e a peça segue para o revestimento. Uma preparação para o corte, um passe de polimento, nenhuma segunda fixação. O disco rola sobre a aresta recém-usinada, e duas arestas arredondadas formam um sulco ao longo da junta que estreita em direção à linha de contato.
Esse sulco não é uma folga. As duas carcaças ainda se tocam ao longo da linha de contato; o polimento cortou um V no material dos dois lados dela. Um calibrador de lâminas de 0,05 mm entra até a conicidade prender a lâmina, então a leitura é profundidade de inserção, não a distância entre as metades.
Na rota B, o polimento vem primeiro, a face de montagem é acabada a partir do assento usinado da base e o revestimento vem por último. O corte final remove a aresta arredondada e define a junta depois da última etapa capaz de mover metal. O custo é uma fixação extra por peça.
Um registro de lote de exemplo mostra a diferença. Na rota A, o calibrador entrava 0,10–0,12 mm na junta na maioria das peças, contra uma regra que não admite entrada, e repolir movia a leitura ainda mais. A troca para a rota B devolveu a leitura ao ponto em que a lâmina para na aresta cortada.
Polimento: Ra 0,5 sem mover a junta
Ra 0,5 µm é uma média, e a média não é o que o filme vê. Rz é o número de pico a vale, e o par de trabalho numa face de zinco revestida é Ra 0,5 com Rz 2–4. Uma superfície que cumpre a cota de Ra mas carrega picos mais altos que o filme mostra riscos.
O polimento roda em etapas: um passe de corte que remove a pele de fundição e um passe de cor que leva a face a Ra 0,5. Parar no passe de corte deixa risco direcional que nenhum revestimento cobre. Rodar o passe de cor sobre a aresta da junta a arredonda.
Um número de Ra sozinho não é critério de aceitação para PVD. O desenho precisa dos dois números e da condição da aresta na junta, ou dois fornecedores certificam duas superfícies diferentes. As opções de acabamento superficial mais amplas para peças de zinco seguem a mesma ordem.
PVD: pilha de camadas, cor, mascaramento
O PVD reveste a 120–150 °C e constrói 0,5–3 µm, fino o bastante para o substrato decidir o resultado. A aderência é conferida pela ASTM D3359 em 4B–5B, a corrosão pela ASTM B117 por 48 h, e a cor numa cabine de luz D65.
A pilha de camadas decide o que uma face mascarada mostra. O PVD decorativo sobre zinco costuma pousar sobre uma subcamada de cobre/níquel eletrodepositada, com o filme superior fornecendo cor e desgaste e a subcamada fornecendo nivelamento e resistência à corrosão. Com essa pilha, a face de montagem mascarada mostra níquel. Sem ela, a mesma face mostra zinco, e a aresta mascarada vira o primeiro ponto de corrosão.
Nesta peça a pilha é cobre/níquel mais um topo de PVD, pendente de confirmação contra a especificação do revestidor. Um desenho que diz apenas PVD deixa a subcamada, a espessura dela e as faces mascaradas indefinidas, e três cotações descrevem três peças.
O mascaramento pertence à revisão de ferramentaria, não à fila do revestimento. A face de montagem, a fenda de moedas e as bossas de parafuso ficam mascaradas durante o gabarito e o bombeamento. O detalhe do revestimento está em PVD em peças fundidas de zinco, e a janela de processo em revestimento PVD.
Montagem: junta, moedas, ensaio de queda
A montagem fecha duas carcaças sobre uma face de montagem mascarada, coloca os parafusos e lê a junta com o calibrador de 0,05 mm em quatro pontos ao redor dela. A verificação roda no cofrinho fechado, não nas metades.
A carga de moedas entra antes da verificação final de equilíbrio. Um cofrinho que volta a ficar em pé vazio e tomba cheio tem problema de equilíbrio, não de junta.
Os ensaios de queda e de manuseio ficam fora deste desenho. O uso em varejo interno e como presente não carrega alegação de intempérie externa, e uma etapa de revestimento não muda esse escopo. A rota da primeira peça ao pedido repetido está escrita como estudo de caso do cofrinho.
Inspeção: quatro portões
Quatro portões separam uma peça acabada de uma peça refugada, e cada portão tem um instrumento. O segundo portão pesa mais, porque é o último antes de a superfície ficar cara.
Portão | Verificado | Instrumento | Critério |
|---|---|---|---|
1 Como fundido | Face visível, resíduo do canal, transbordamento | Olho, luz rasante | Sem poro aberto, sem rechupe |
2 Depois do polimento | Rugosidade, aresta da junta | Rugosímetro portátil | Ra 0,5, Rz 2–4, aresta íntegra |
3 Depois do corte de acabamento | Face de montagem, datum | CMM no assento da base | Planicidade 0,05, junta 0,05 |
4 Peça revestida | Junta, aderência, cor, névoa salina | Calibrador, fita, cabine D65, câmara | Sem entrada, 4B–5B, 48 h |
Um portão que informa um número sem o instrumento que o produziu não é portão. A leitura do calibrador, o valor de Ra e a nota de aderência pertencem, cada um, a um instrumento nomeado no desenho.
Direcionadores de custo: polimento, PVD, tempo de CNC
O custo desta peça está em três lugares, e nenhum deles é a liga. A fixação extra para o corte de acabamento é o menor. O polimento até Ra 0,5 com aresta controlada exige dois passes, e o custo de PVD escala com a densidade do gabarito e a mão de obra de mascaramento, não com o peso da peça.
A rota A é a rota mais barata no papel. Ela deixa de ser mais barata na primeira vez que um lote reprova na verificação da junta e cada peça precisa de um segundo polimento.
Envie a RFQ com o desenho de montagem, a cota da face de montagem e a lista de faces mascaradas. As verificações de primeira peça são a leitura da junta com lâmina de 0,05 mm e o Ra com Rz na face visível.
FAQ
