
O que é um anel de luneta? Fundição em Zamak 5 e ajuste prensado
Um anel de luneta é o anel que prensa sobre o cristal e entra na abertura da caixa, e é uma peça de ajuste antes de ser uma peça cosmética. Quatro interfaces e três números decidem se funciona: 0,05 mm de circularidade, 0,03 mm de planura e 18–27 µm de Cu/Ni/Cr que o ajuste prensado tem de absorver.
A peça é um anel de Ø35,0 mm em Zamak 5 segundo a ASTM B86 AC41A, com 1,8±0,05 mm de altura, 4,5±0,5 g e uma parede de 1,5–1,8 mm. A fundição sob pressão dá a forma; o torneamento, o polimento e o revestimento dão o ajuste.
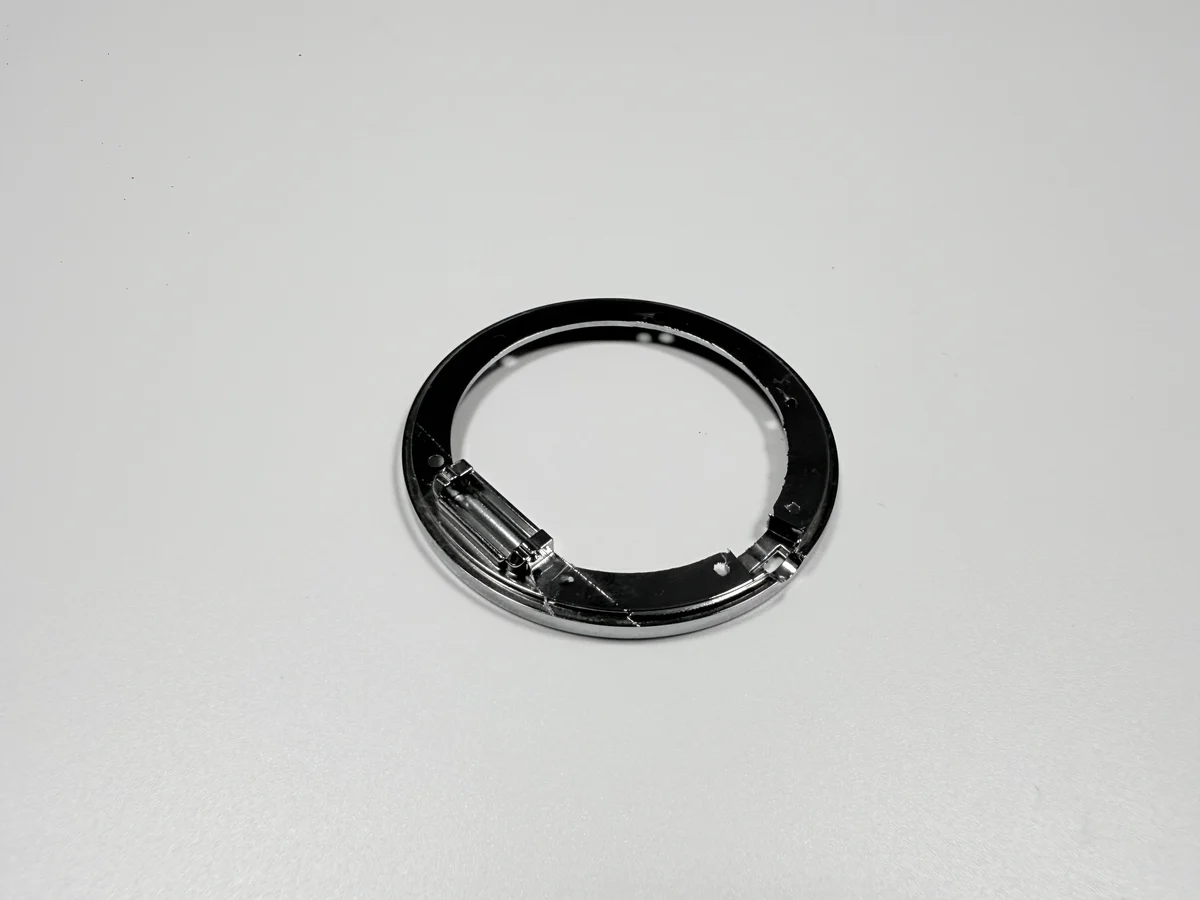
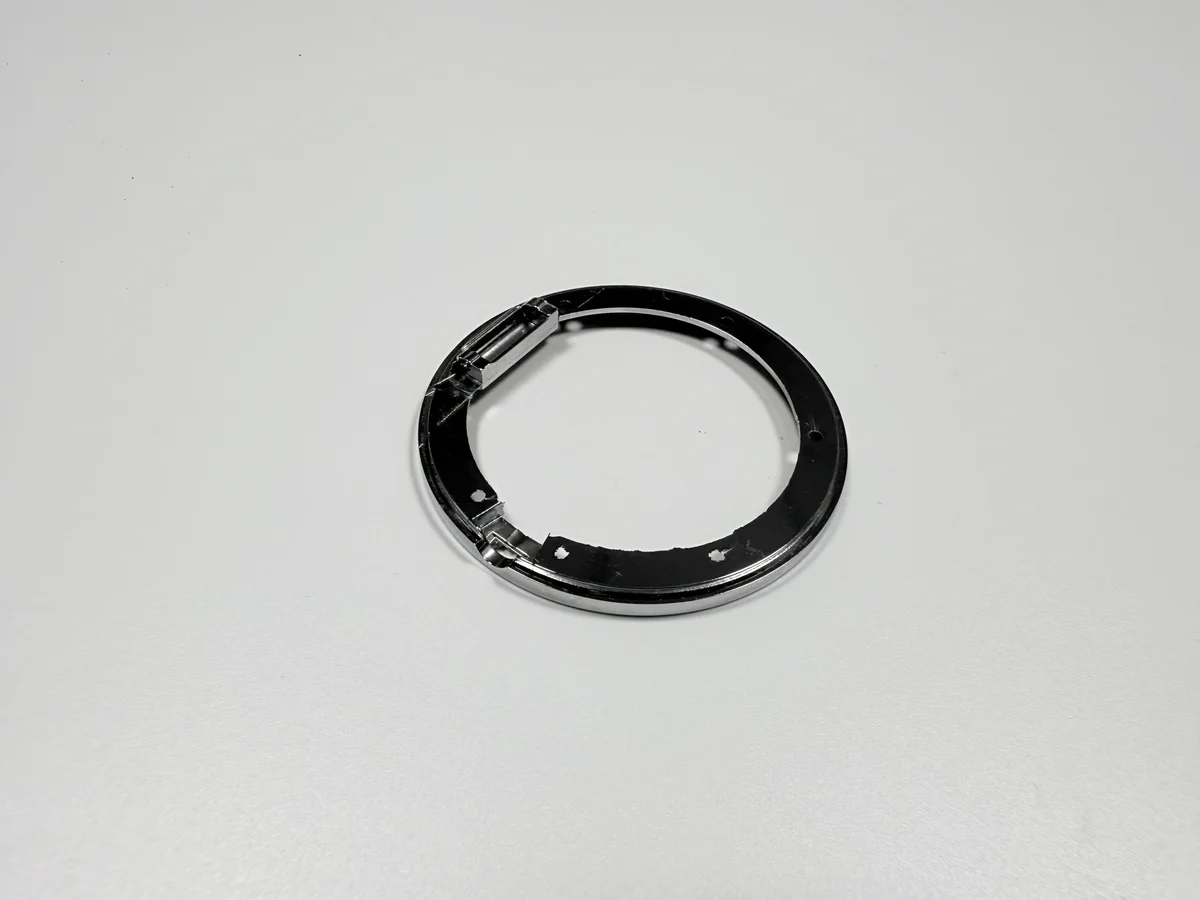
O que prende um anel de luneta numa caixa de relógio?
O anel mantém o cristal no lugar e fecha a folga entre o cristal e a caixa. O degrau interior prensa sobre a aresta do cristal, o diâmetro exterior assenta na abertura da caixa e o anel fica preso por interferência, com um ponto de adesivo.
A face visível, polida e revestida, é a que o dono do relógio olha; as superfícies que suportam o ajuste são torneadas e ficam dentro da montagem.
As duas tarefas puxam uma contra a outra: uma superfície polida quer manuseamento suave, um ajuste prensado quer uma aresta definida. O processo acaba a face cosmética antes de cortar as faces de ajuste.
Que quatro interfaces definem a sua tolerância?
Quatro: o degrau interior que prensa o cristal, o diâmetro exterior que assenta na caixa, a face visível e a face do degrau interior que serve de referência.
A referência é a face do degrau, e todas as leituras começam aí. Passá-la para a parede exterior faz cada medição seguir o mandril, porque as garras tocam nessa parede.
Segue-se a lista de tolerâncias. O furo leva +0,05/0 mm porque prensa sobre o cristal, o diâmetro exterior ±0,1 mm porque entra na caixa, e a altura ±0,05 mm porque o empilhamento fecha sobre ela.
Porque fundir o anel em Zamak 5 em vez de o tornear?
Porque um anel fino com degrau e furo é caro de cortar de maciço e barato de fundir quase à forma final. O Zamak 5 enche uma parede de 1,5–1,8 mm num só golpe, e o torneamento retira apenas as faces de tolerância.
O torneamento de inox dá um anel mais duro, com mais peso e mais custo, como o caso do mealheiro de moedas mostra noutra peça.
A rota de fundição carrega um custo fixo que o torneamento não tem: o molde. Um molde de seis cavidades concebido para 400 000 golpes só se amortiza quando a encomenda o reparte.
Porque é difícil manter uma parede de 1,8 mm com 0,05 mm de circularidade?
Porque a parede é fina o suficiente para ceder sob o mandril. Três garras num anel tão fino dobram-no num triângulo, a ferramenta corta um círculo no corpo dobrado, e o anel volta atrás quando as garras abrem.
O molde também conta: um anel fino arrefece de forma irregular e sai do molde ligeiramente fora de redondo, um erro que passa para o primeiro corte.
O controlo está na preparação do torneamento: menos força de aperto, um anel de suporte, uma única fixação para o furo e o diâmetro exterior, e uma medição que diga se o anel foi lido no dispositivo ou solto.
O que faz o polimento à planura de 0,03 mm?
O polimento gasta o orçamento: corre antes da passagem de torneamento, e o disco remove metal de forma irregular, pelo que parte da planura de que a face do degrau precisa já se perdeu antes de o degrau ser cortado.
A ordem é intencional. Se o degrau for cortado primeiro, o disco cai sobre ele, e nenhum operador de polimento mantém 0,03 mm à mão numa face de 1,8 mm.
É por isso que a planura é verificada numa mesa de verificação com um calibrador de folgas depois do torneamento, e por isso o desenho diz a que face se aplica a indicação. Um valor de 0,03 mm na face errada não é uma tolerância.
Como é que 18–27 µm de revestimento alteram o ajuste prensado?
Fecham-no. A camada assenta no furo e no diâmetro exterior, e a interferência de 0,02–0,05 mm é consumida dos dois lados.
Num diâmetro, 18–27 µm por face passam a 0,036–0,054 mm, mais do que a faixa de interferência, pelo que um anel cortado no furo final antes do revestimento chega demasiado apertado. A pilha de camadas está descrita nas notas sobre galvanoplastia.
A aceitação é um ensaio de prensagem a 200–600 N com a caixa de acoplamento, na fase de pós-usinagem. Um calibrador lê metal; só a prensa lê metal mais revestimento.
Como é que a posição do ataque e dos transbordos altera as picadas?
Decidem onde solidifica o último metal, e é aí que a porosidade se acumula. Um ataque em anel com transbordos em volta do diâmetro exterior empurra o metal frio para fora, para longe da face visível.
Mude um transbordo de sítio e o último metal segue-o. Um poro sob a face visível torna-se uma picada depois do polimento; um poro em metal que é cortado desaparece.
A etapa de tambor e polimento não resolve isto, porque retira metal da superfície em vez de encher um buraco por baixo.
Que calibrador deteta 0,03 mm antes do revestimento?
Uma mesa de verificação e um calibrador de folgas para a planura, um instrumento de circularidade para o círculo, um calibrador de interiores para a medida antes do revestimento, raios X para a camada e uma prensa de ensaio para o ajuste.
As leituras pertencem ao relatório da primeira peça, com a fase em que foram feitas: uma planura lida depois do revestimento inclui a camada, uma lida antes não inclui.
A prensa de ensaio é o último controlo e o único que prova a montagem, e é o que mais vezes falta num orçamento.
Porque é que um anel de luneta de Zamak 5 falha?
Três condições tiram-no de serviço: uma estanquidade para mergulho que ele não aguenta, abrasão prolongada na face visível, ou uma parede abaixo dos 1,5 mm de que a fundição precisa.
O revestimento é fino, pelo que um risco que chegue ao níquel deixa uma marca que o polimento não remove. O suor e a fricção estão dentro do seu uso; o contacto com pedra e a água salgada não estão.
Quando a condição passa essa linha, as alternativas são um anel de inox ou um anel de zinco pintado, e ambas alteram o ajuste e o acabamento. A decisão pertence ao momento anterior ao corte do molde, porque o molde é o custo fixo da rota do zinco.
| Característica | Alvo | Tolerância | Calibrador |
|---|---|---|---|
| Diâmetro exterior | Ø35,0 mm | ±0,1 mm | Micrómetro |
| Furo | Ø32,0 mm | +0,05/0 mm | Calibrador de interiores |
| Circularidade | 0,05 mm | 0,05 mm máx. | Instrumento de circularidade |
| Planura | 0,03 mm | 0,03 mm máx. | Mesa de verificação e calibrador de folgas |
| Força de prensagem | 200–600 N | 200–600 N | Prensa de ensaio com a caixa |
Envie as quatro interfaces com o desenho. O anel pode então ser orçamentado contra um calibrador e uma fase, e as etapas de torneamento e de revestimento cotadas com os mesmos números.
FAQ
