
O que é uma carrura? Fundição Zamak em quatro assentos
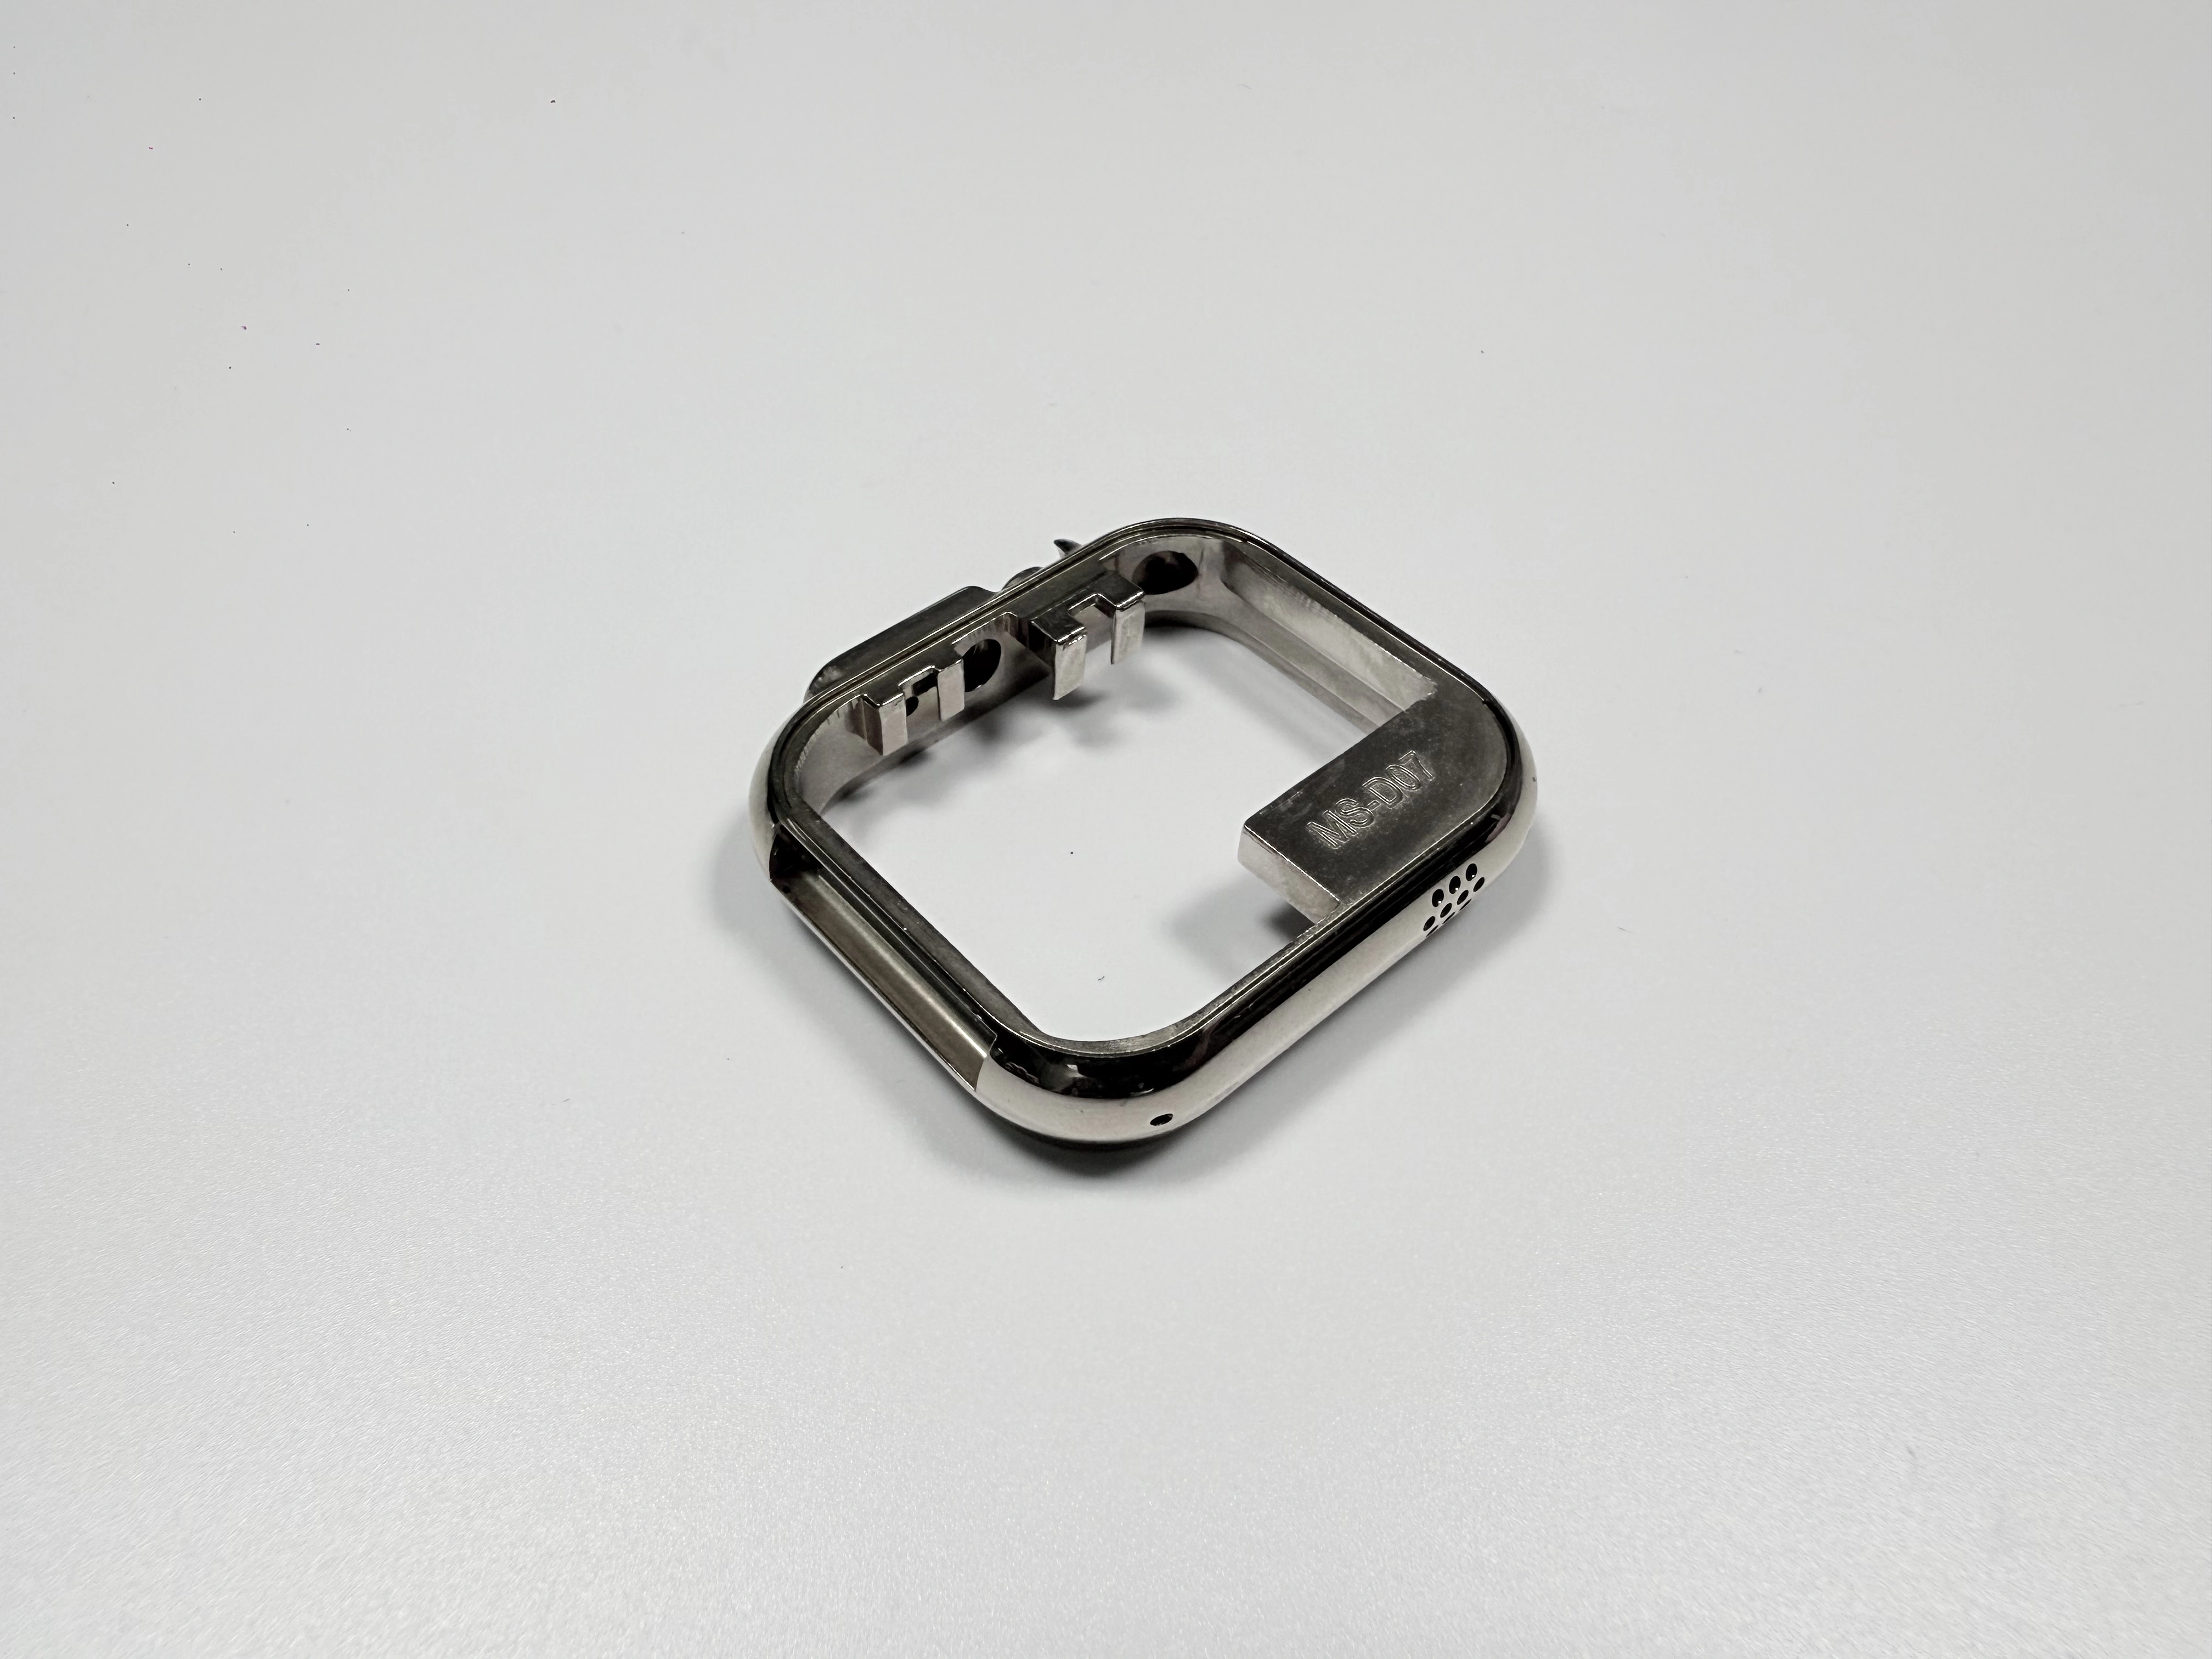
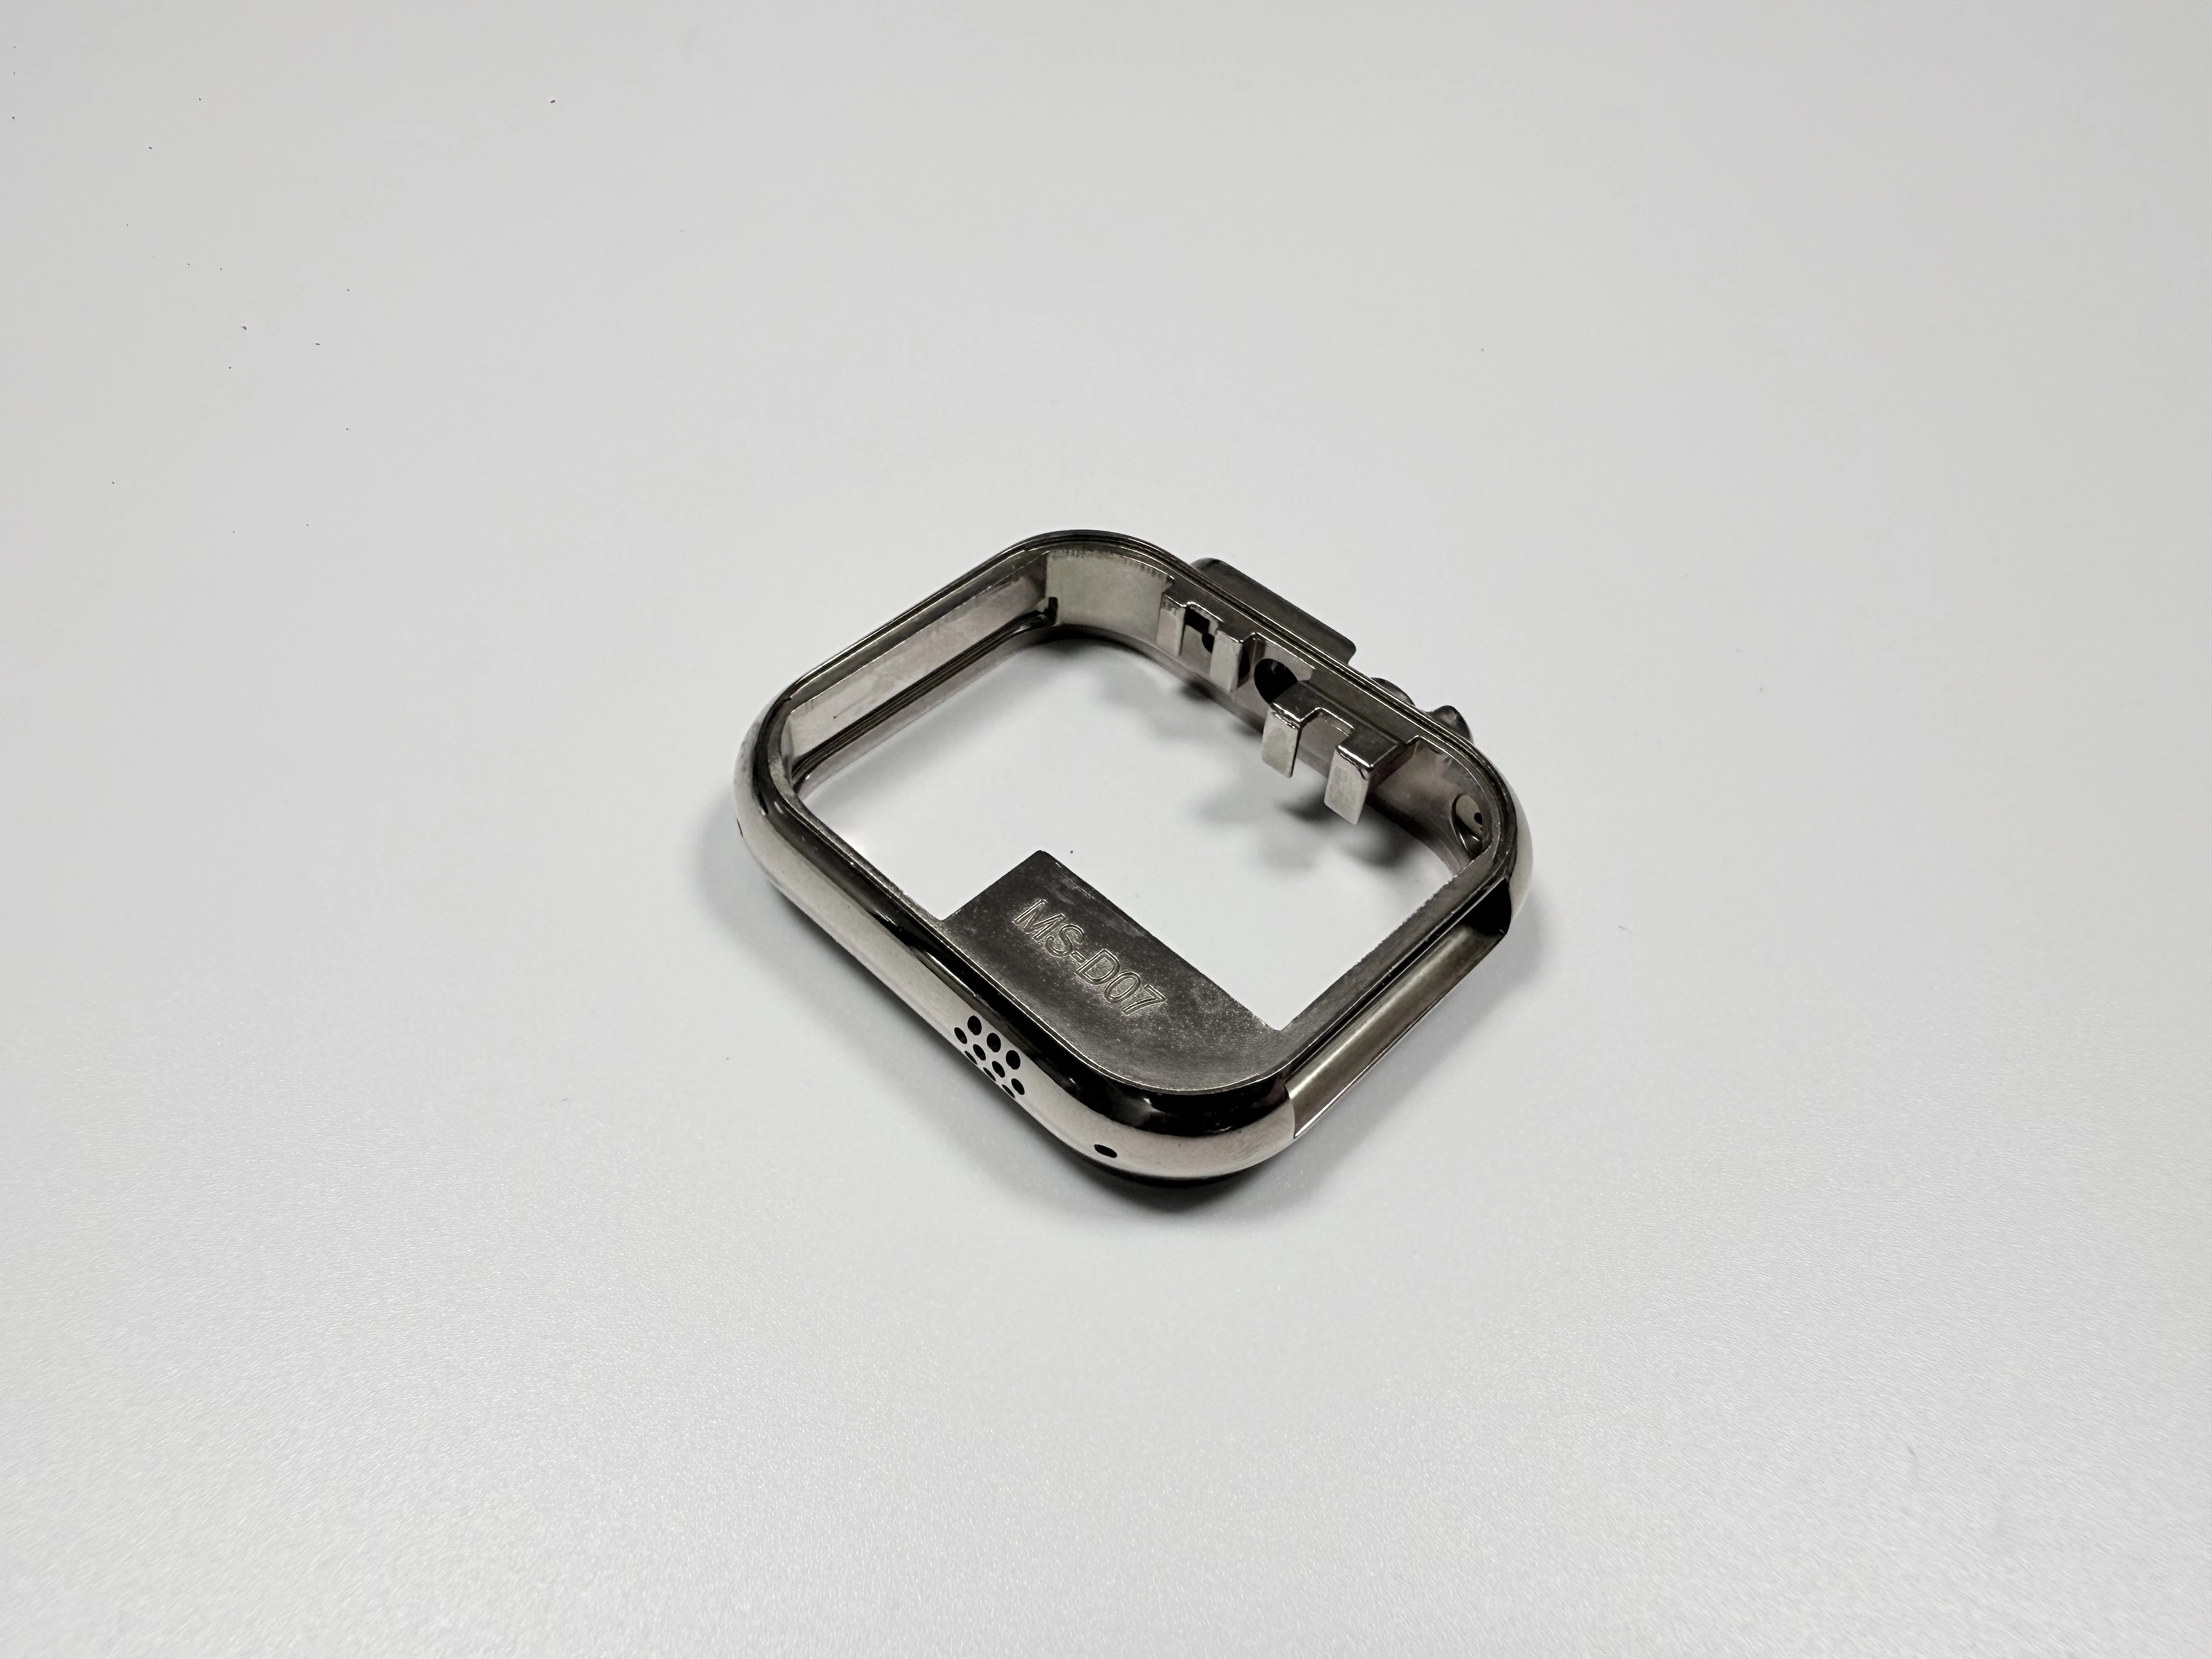
A carrura é o corpo entre a luneta e o fundo e, numa caixa quadrada de 38,0×38,0×9,5 mm, leva todos os assentos da montagem. Zamak 5 conforme ASTM B86 AC41A, meta 12±1 g, parede de 0,9–1,2 mm, Cu/Ni/Cr 18–27 µm por face. A fundição sob pressão de zinco fixa a forma uma vez, quatro cortes após a fundição fixam os ajustes.
O que a carrura segura dentro da caixa?
A carrura é o caminho de esforço do cristal ao pulso: a luneta assenta em cima, o fundo fecha em baixo, o anel do movimento cai na cavidade. Três cargas se somam: 9,5±0,1 mm de altura, a compressão da junta do fundo e dois furos de asa para os passadores.
Nenhum assento se recupera na montagem, porque a peça de frente não tem segunda portada. Por isso os quatro são maquinados contra a mesma referência, num só amarre.
Que quatro interfaces fixam a tolerância da carrura?
Quatro interfaces decidem o ajuste: assento da luneta, assento do movimento, furo da coroa e os dois furos das asas. O degrau espelho fica a 0,03 mm em faixa unilateral (0–0,03), a cavidade a 30,0 mm com 0,05 mm em cima e 0 em baixo, o furo da coroa Ø3,0 mm igual, o da asa Ø1,5 mm com 0,03 mm em cima e Ø0,05 mm de coaxialidade entre os dois.
Cada uma é um corte distinto, por isso uma referência a mais no desenho custa uma linha no orçamento.
Por que fundir a carrura em Zamak 5 em vez de maquinar?
Quatro assentos talhados num bloco de aço pedem trajetórias e amarrações por assento. O Zamak 5 dá esta forma num golpe, e à usinagem só restam os quatro assentos com tolerância. A densidade de 6,6 g/cm³ sustenta a meta de 12±1 g.
O preço é o molde. A usinagem põe o custo no minuto por peça, o molde paga-se uma vez e divide-se pela série. Em séries curtas a parte do molde carrega o preço unitário, por isso a fundição pode custar mais que a usinagem em fase de protótipo; as curvas cruzam-se com a quantidade.
Por que uma parede de 0,9 mm dificulta o furo de Ø1,5 mm?
Um furo de Ø1,5 mm é mais largo que a parede de 0,9 mm que atravessa. Na asa a broca sai para o ar e a última meia volta põe todo o esforço num anel fino. A parede não afina com o uso, cede no instante da saída.
Essa geometria faz do avanço a variável de controlo. Uma lasca de boca acima de 0,1 mm é descarte, e repassar passa dos 0,03 mm de cima. Os 0,9–1,2 mm são uma faixa de projeto cujo limite inferior fixa o ciclo de furação.
O que mexe mais a lasca, o avanço ou a liga?
No instante do rompimento, o avanço mexe a lasca mais que a liga. O Zamak 5 não rompe na saída, enrola, e o esforço que sobra estica esse enrolamento. Com o avanço baixo, a mesma parede guarda um bordo limpo.
Um registo de exemplo cifra-o: de 300 peças, nove tinham a boca lascada, e após chanfro e redução de avanço, zero. A causa está no ciclo de furação, por isso o dinheiro vai para um chanfro e para tempo de ciclo, não para outra liga nem para um molde refeito.
Como o revestimento de 18–27 µm amplia um degrau de 0,03 mm?
A 18–27 µm por face (Cu/Ni/Cr), um degrau de 0,03 mm são 30 µm, e o revestimento ocupa 60–90 %. Sobre o diâmetro assenta dos dois lados, 0,036–0,054 mm, mais largo que os 0,03 mm de cima do furo da asa.
O degrau já não se corrige após o revestimento: cortar liberta zinco, não cortar deixa o acrescento. Por isso o assento corta-se antes da linha de revestimento. Como o degrau decide entre um segundo corte e toda a série, o desenho diz se os 0,03 mm valem antes ou depois do revestimento. A escolha do sistema de camadas está nas opções de acabamento para fundição de zinco.
Como a posição do ataque e do extravasor muda a lasca?
Duas decisões de molde mexem a lasca: onde fica o ataque (a entrada do metal na cavidade) e onde o extravasor (a vala do metal frio). O ataque está na asa grossa às 12 e às 6, o extravasor às 3 dos dois lados do entalhe. O ataque tem de ficar no boss da asa, e o preço é que o último metal chega ao lado da parede de 0,9 mm que recebe justamente o furo.
O molde corre a quatro cavidades em aço 8407 e aponta a 300 000 golpes. Quatro cavidades multiplicam por quatro o preço de um ataque mal posto, e o custo do molde divide-se pela série, não pelo número de cavidades. A posição decide também se um poro acaba em metal que se corta ou numa face visível. O ataque está no molde: mudá-lo após o corte é trabalho de molde, não um ajuste.
Que instrumento apanha os 0,03 mm antes do revestimento?
O assento de 0,03 mm lê-se na mesa de granito com lâmina de espesores, o furo da asa com calibrador, a coaxialidade em MMC e a espessura de camada com raios X.
Três ensaios sustentam as três camadas: choque térmico ASTM B571 a 200 °C durante 1 h para a aderência, B117 durante 240 h como barreira, B368 CASS 48 h com grau 9 para a face visível.
A tabela abaixo é uma vista qualitativa, não um critério de aceitação. A aceitação está nos limites do texto e nos três ensaios.
Falha | Variável que a mexe | Onde é apanhada |
|---|---|---|
Lasca no furo da asa | Esforço no rompimento | Calibrador e mesa |
Entalhe da coroa arredondado | Disco de polimento sobre bordo fino | Comparação de contorno |
Bolha | Poro fechado sob o revestimento | Choque térmico |
Furo abaixo de cota após revestir | Ganho de camada no diâmetro | Calibrador |
A pós-usinagem CNC fixa assentos e furos antes da linha de revestimento, e a usinagem CNC mantém a referência contra a qual leem os instrumentos. Lê-se uma vez antes do revestimento e outra depois conforme desenho. Uma peça que falha depois já pagou o revestimento, por isso o instrumento antes do banho custa menos que a reprise.
Por que falha uma carrura de Zamak 5?
Três condições fazem-na falhar: uma promessa de estanqueidade ao mergulho, uma face sob abrasão longa, uma parede abaixo de 0,9 mm. O projeto vale para o relógio de vestir, que aguenta suor, fricção e choques diários. Se a condição cruza essa linha, o suor e a fricção atacam primeiro os 18–27 µm nas asas e no tubo da coroa, onde o cromo mede apenas 0,1–0,3 µm e se pule primeiro.
Uma parede abaixo de 0,9 mm rompe no golpe de prensa, e o molde já está pago. A saída seria maquinar em inox, que o orçamento de 12±1 g não sustenta, ou zinco pintado, que abandona os 18–27 µm e a resistência à abrasão. O molde é o custo fixo dessa via: assim que a condição cruza a linha, é dinheiro perdido. A mesma linha está traçada num caso de outra peça Zamak. Primeiro a condição, depois a liga.
Perguntas frequentes
