
Fundição sob pressão de parede fina: ADC12 a 1,5 mm
A fundição de parede fina é a fundição sob pressão em que a parede é fina o bastante para o metal congelar antes de a cavidade encher. É a janela de enchimento que define o processo, não o número da parede. Numa estrutura de robô em ADC12, a parede de referência é 1,5 mm, meta de desenho e não padrão de fábrica. As faces de montagem ficam dentro de ±0,02 mm e a meta de resistência à tração é 400 MPa depois do T6. Nenhuma etapa isolada sustenta as três; a fundição sob pressão de alumínio mais seis operações, sim.
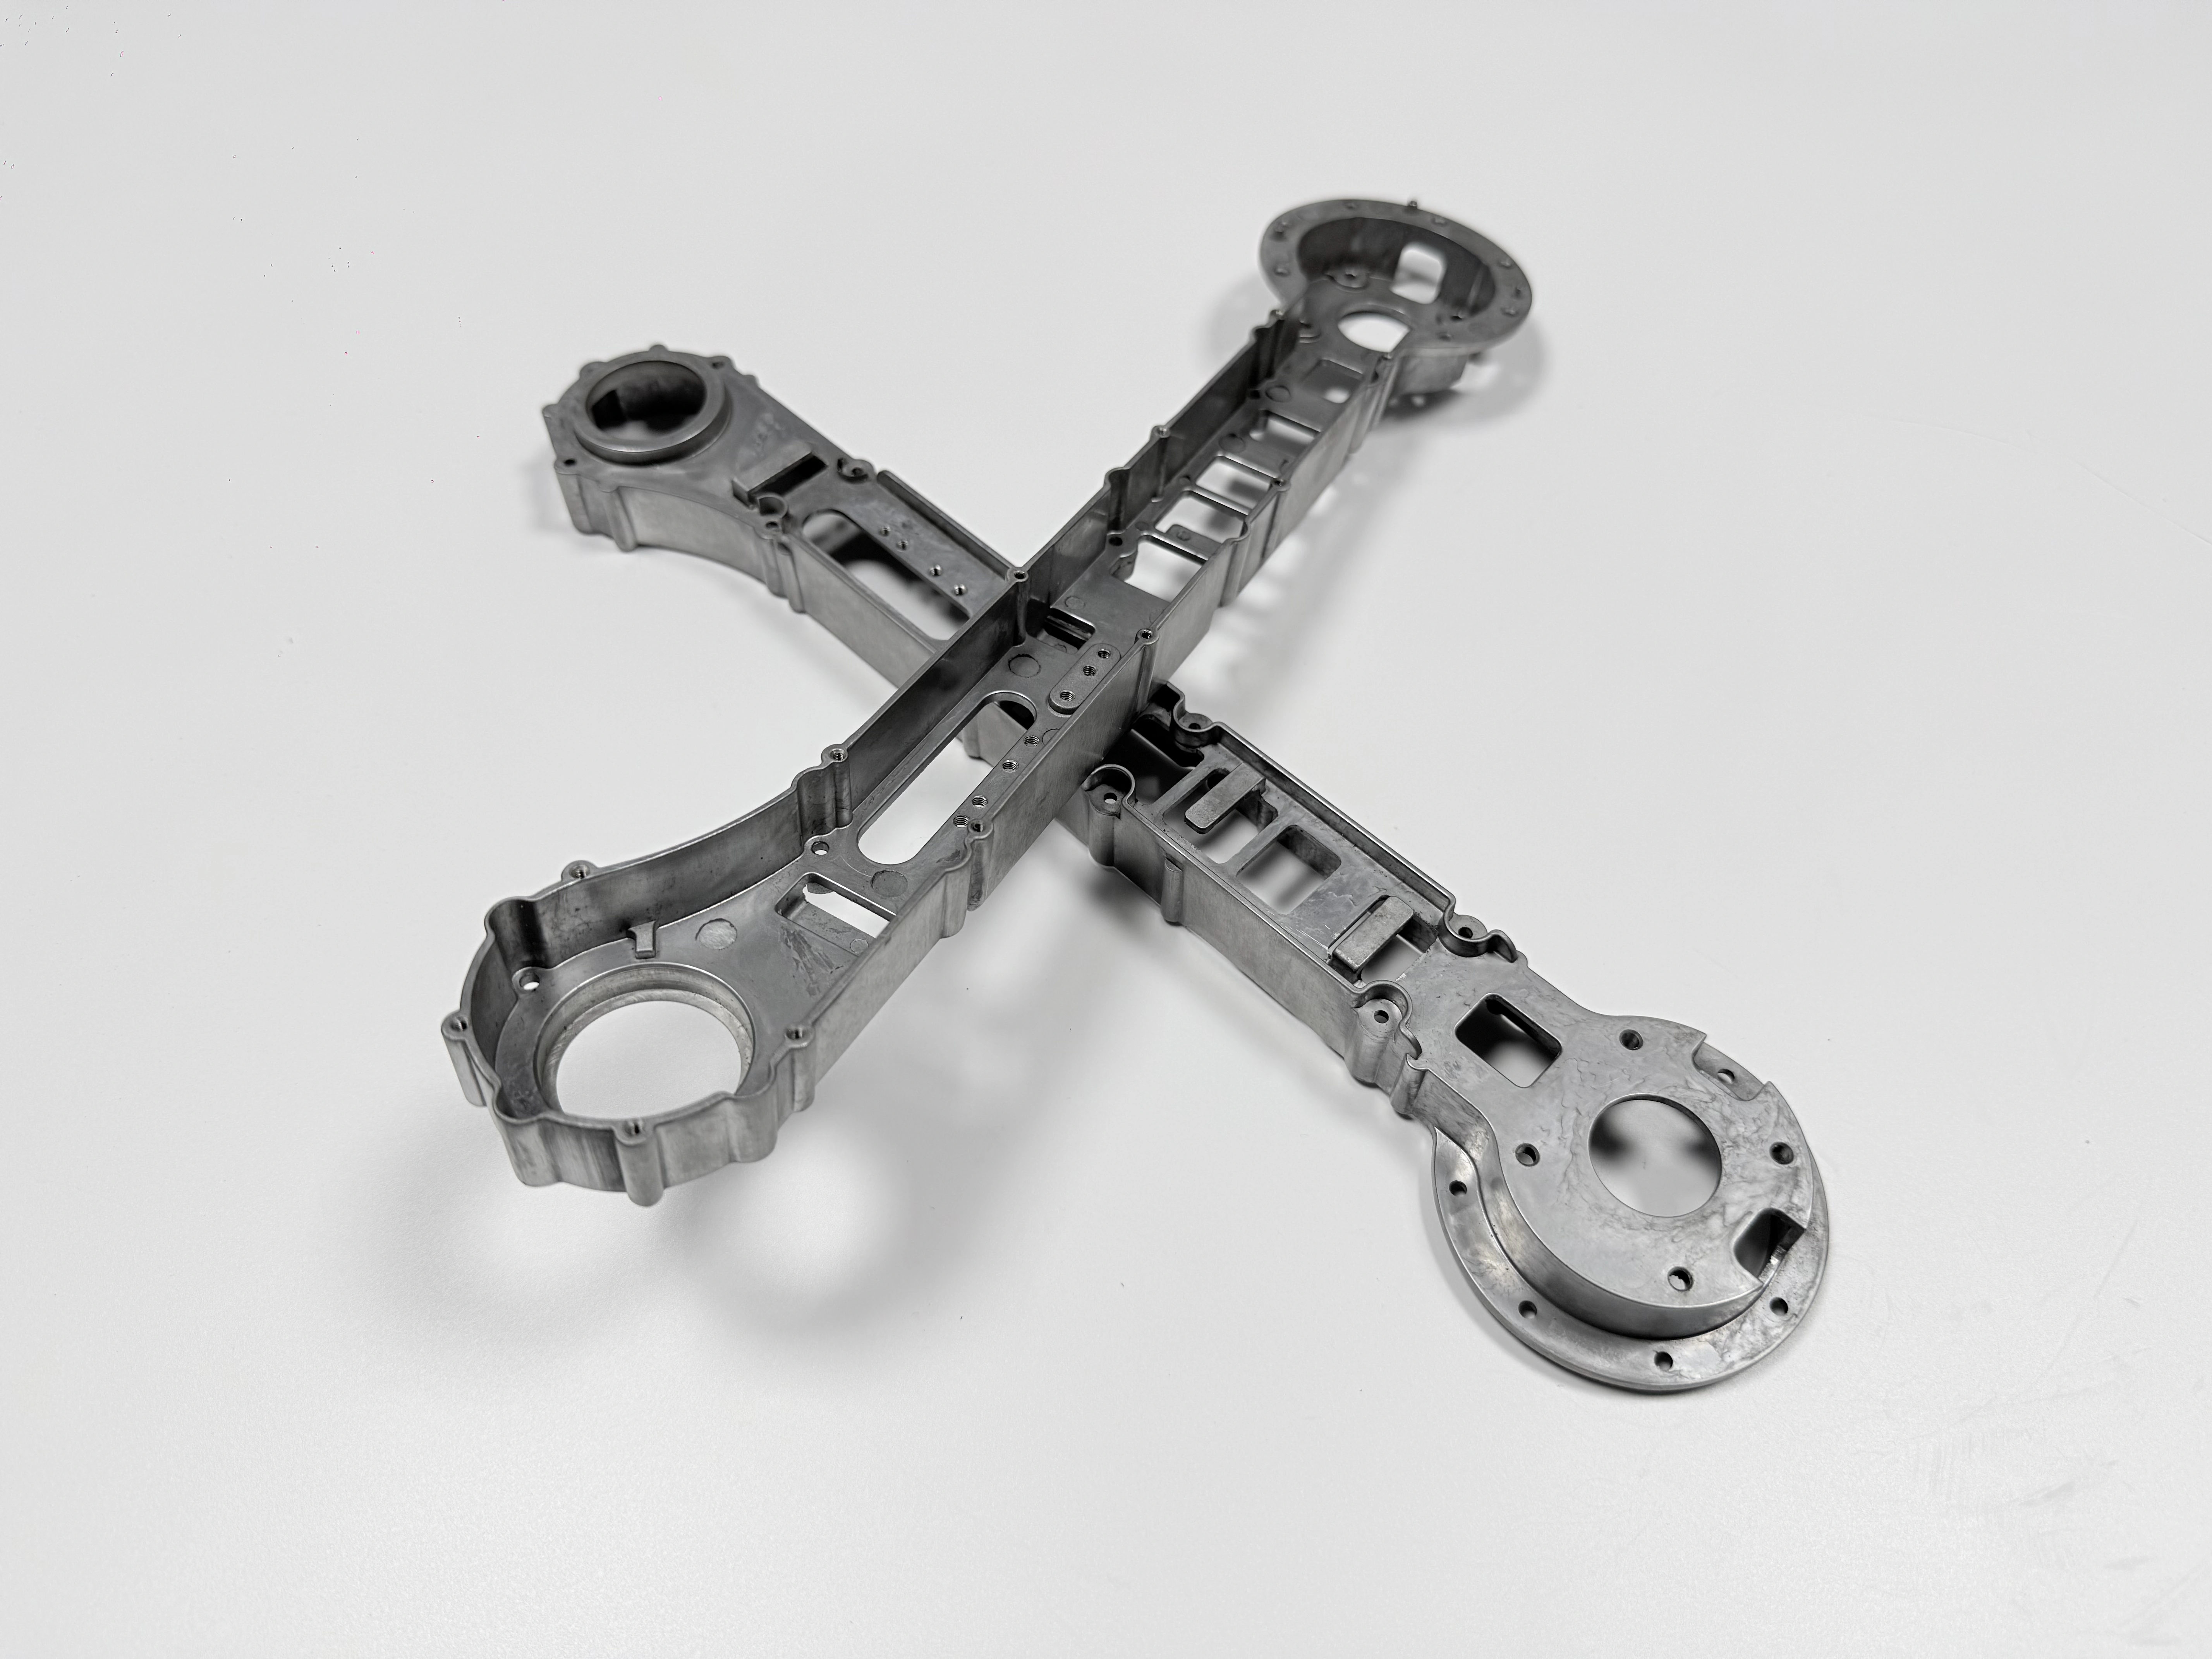
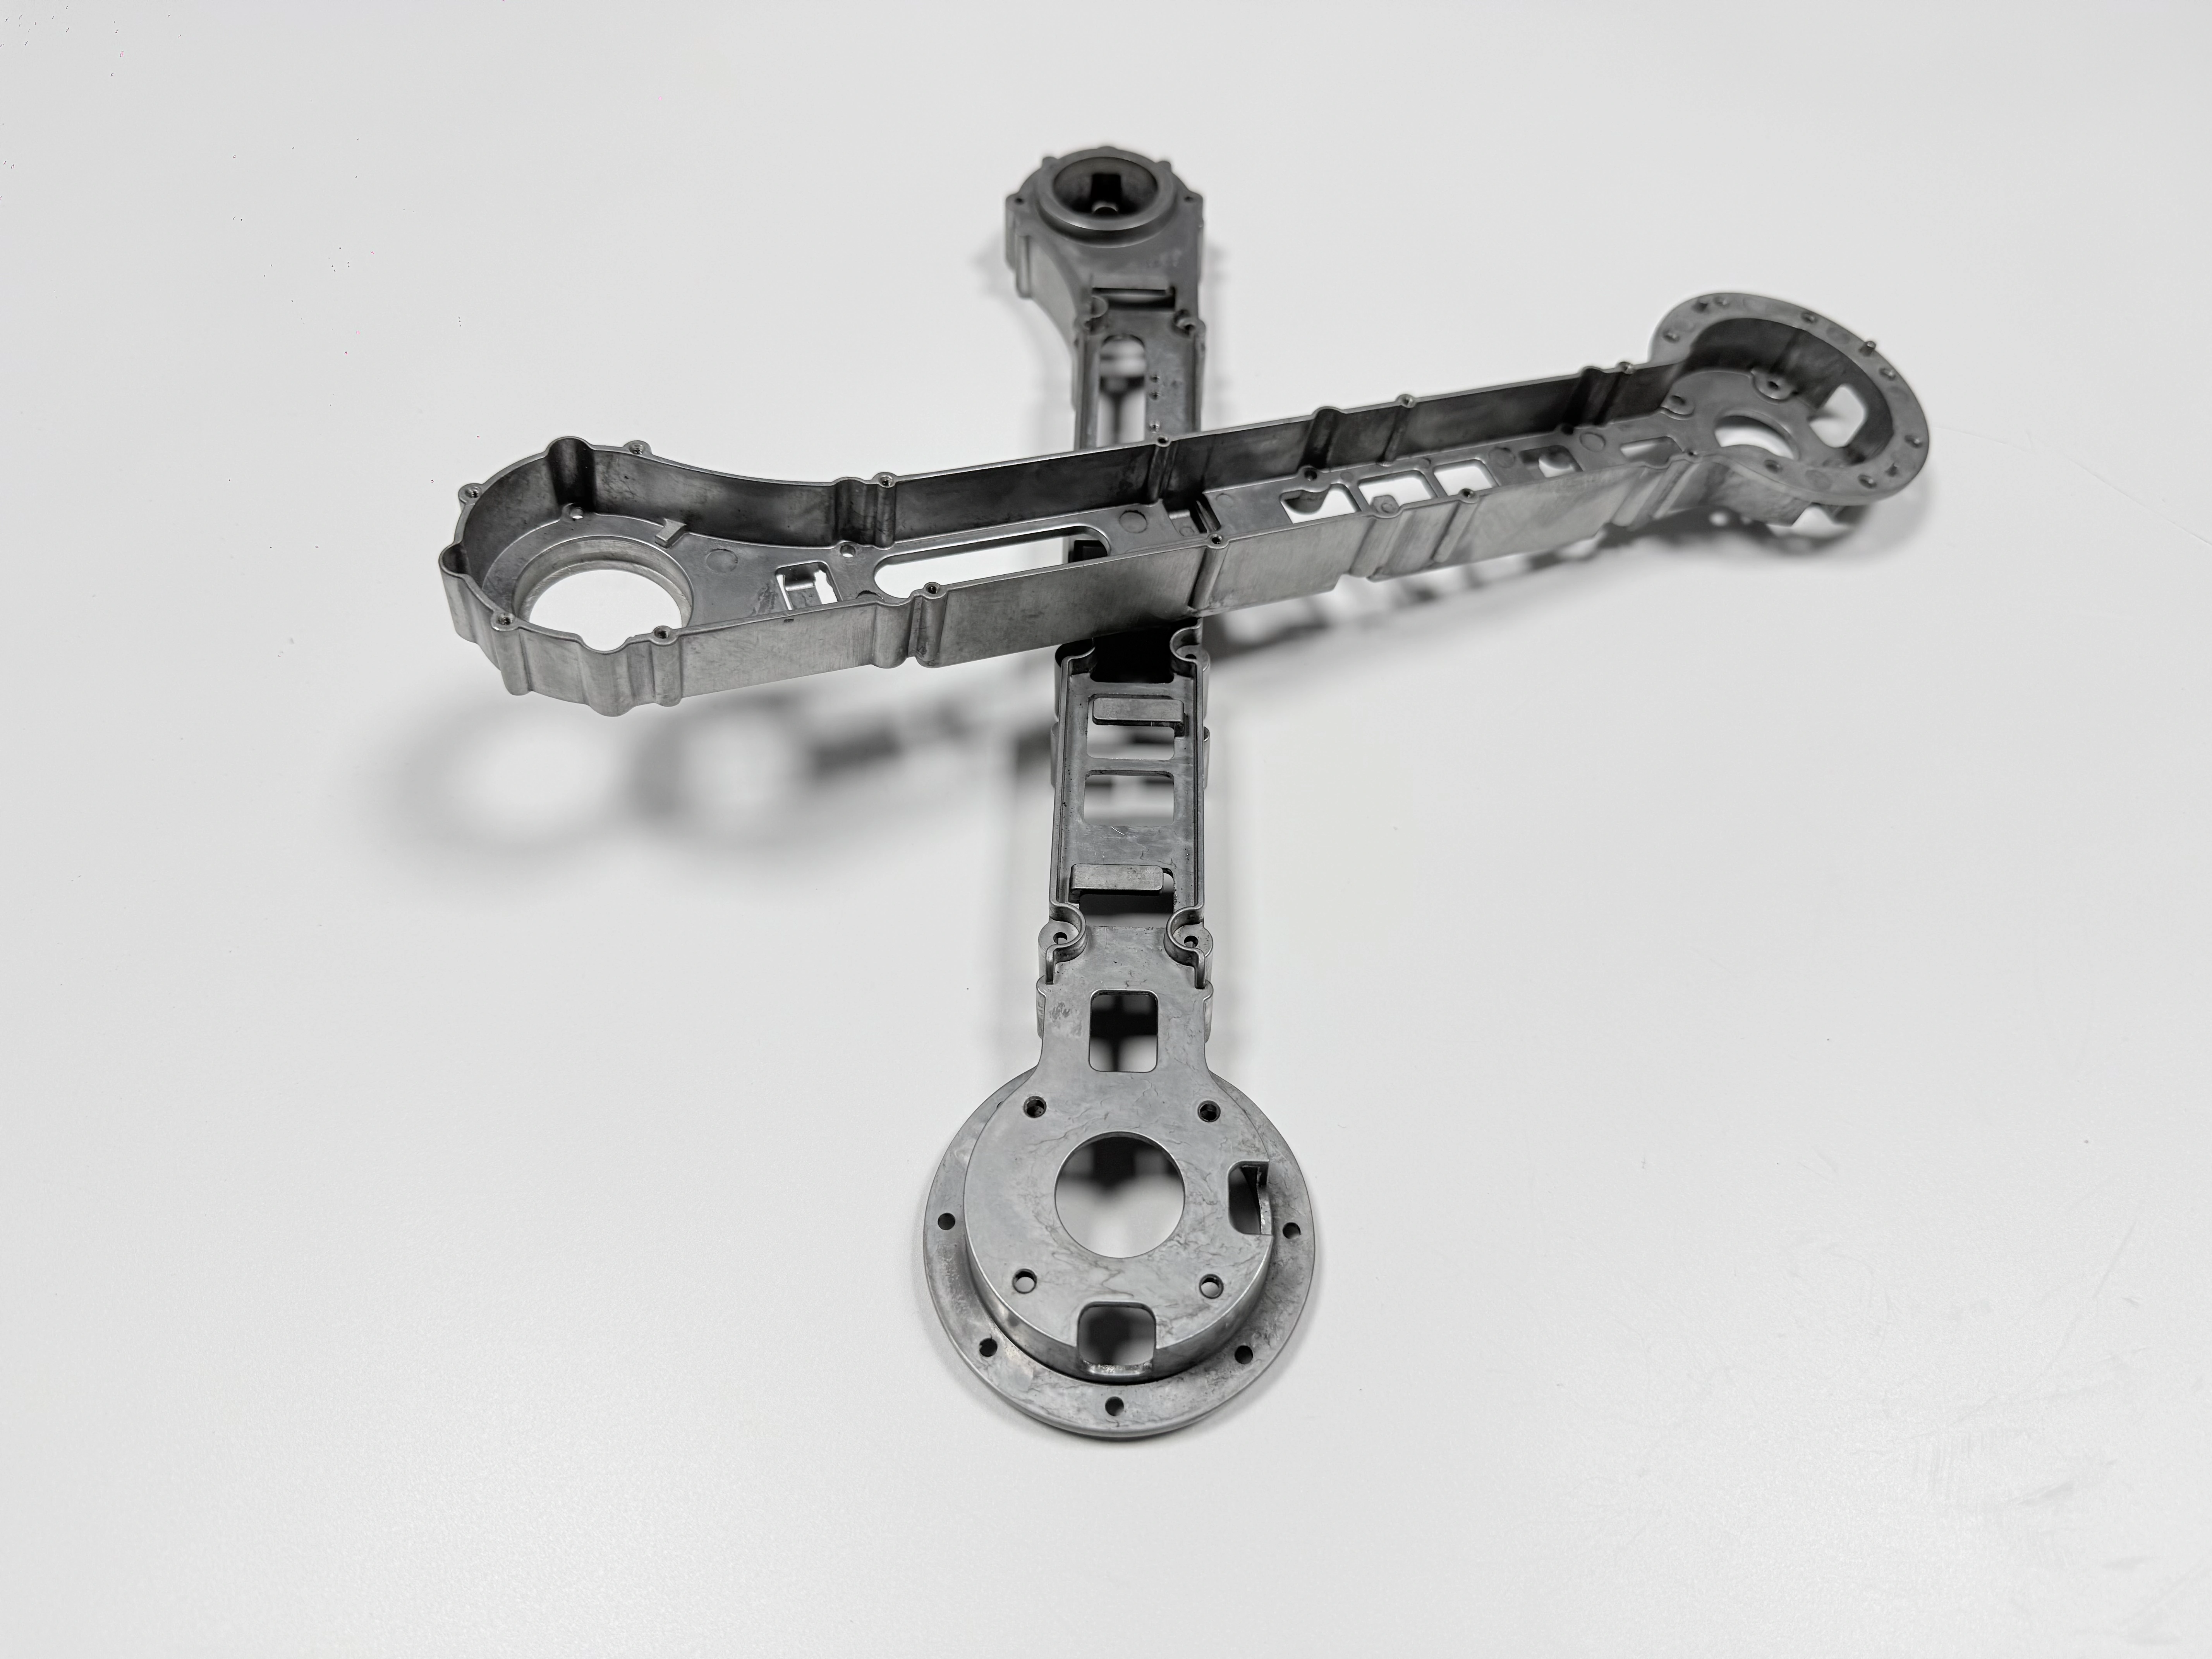
O que significa parede fina a 1,5 mm
Antes de ser um número de parede, a fundição de parede fina a 1,5 mm é um problema de enchimento. A frente de metal perde calor para as duas faces da matriz mais rápido do que consegue avançar. Uma frente atrasada encontra uma borda congelada, e os fluxos se juntam como falha fria em vez de solda. O canal de entrada aponta para a bossa grossa da articulação, o vácuo retira o gás que está à frente do metal, e o transbordamento fica no extremo distante da parede fina.
Essa combinação é o que o número 1,5 mm compra. Produzir a parede sem vácuo deixa o extremo distante com falta de enchimento; dividir o disparo em duas cavidades tira de cada parede fina parte da pressão de que o enchimento depende.
A parede é meta de desenho numa estrutura de 320 × 180 × 90 mm com meta de peso de 1,2–1,8 kg, não uma espessura comprovada. A regra geral de espessura de parede fixa um piso mais alto para carcaças; 1,5 mm se compra com controle de enchimento.
O que não é: fundição em areia ou estrutura soldada
Fundição de parede fina não é fundição em areia com uma cota de parede menor. O molde de areia enche por gravidade, e o limite de parede vem da resistência da areia e da fluidez do metal, não de uma janela de enchimento de matriz.
Uma estrutura soldada é outra construção. A estrutura de aço soldada ganha rigidez com seções fechadas e muitas juntas; a peça fundida troca essa montagem por uma só peça e leva o custo para a matriz.
A fundição por gravidade em A356 é a alternativa mais próxima quando o T6 importa mais que o volume de produção. Ela aceita o ciclo T6 e abre mão da parede fina. Volume pequeno, ou uma parede que não carrega carga, raramente paga a matriz.
A rota na ordem que a tabela impõe
A rota é uma sequência fixa porque cada etapa cria a condição que a seguinte verifica. A fundição sob pressão a vácuo enche a estrutura numa matriz H13 de uma cavidade com meta de projeto de 200 000 disparos. O canal de entrada é removido antes do T6, o T6 é aplicado, o endireitamento vem em seguida, o CNC corta os assentos, a anodização por arco reveste com mascaramento, e a inspeção final libera.
A ordem não é burocracia. Cortar o canal de entrada depois do T6 pode abrir uma bolha na raiz do canal. Endireitar depois do CNC faz a prensa mover um assento que já estava em ±0,02 mm. Revestir antes do último corte faz a fresa retirar a camada que acabou de crescer. A Tabela 1 associa cada requisito à etapa que o define e à verificação que o comprova.
Requisito | Meta (mm, MPa, °C) | Definido em | Comprovado por |
|---|---|---|---|
Parede | 1,5 mm | Enchimento a vácuo, uma cavidade | Radiografia ou TC |
Face de montagem | ±0,02 mm | Endireitamento, depois CNC | Mapa de pontos de CMM |
Resistência à tração | Meta de 400 MPa | T6: 490–510 / 150–170 °C | Corpo de prova conforme ASTM B557 |
ADC12 conforme a ASTM B85
O ADC12 é uma liga Al-Si-Cu de fundição sob pressão, e sua designação mais próxima na ASTM B85 é A383. A norma fixa composição e designação; não fixa um valor de resistência à tração depois do T6. Essa distinção importa no desenho de uma estrutura, porque 400 MPa é meta da peça tratada, não propriedade da liga.
A liga preenche seções finas bem, e é sobre o cobre e o silício dela que o ciclo T6 trabalha. Uma indicação que nomeia ADC12 sem a norma, ou a norma sem o estado T6, deixa a base de aceitação em aberto.
T6: solubilização a 490–510 °C, envelhecimento a 150–170 °C
O T6 é um tratamento térmico em três partes: solubilização a 490–510 °C, têmpera e envelhecimento a 150–170 °C. O tempo de solubilização leva cobre e silício para a solução sólida, a têmpera os mantém ali, e o envelhecimento precipita a fase de endurecimento. A meta de 400 MPa vale para esse estado.
A viabilidade para uma estrutura específica é confirmada com o fornecedor de tratamento térmico antes de a matriz ser cortada. A parede de 1,5 mm esfria antes da bossa da articulação: a parede se firma primeiro, a bossa continua contraindo, e a estrutura empena para longe dos assentos.
O endireitamento vem depois do T6 e antes do CNC, então o bruto volta para dentro do sobremetal enquanto os assentos ainda têm metal para cortar. Sem a prensa, a fresa tira o empeno de uma estrutura endurecida. O ciclo está descrito em tratamento térmico do alumínio.
Porosidade por gás e bolhas
Porosidade por gás é gás preso na peça durante o enchimento, e a bolha é esse gás se manifestando na solubilização. Numa parede de 1,5 mm o metal tem pouco tempo e pouca seção, então pode dobrar sobre si e arrastar gás. A fundição sob pressão a vácuo reduz o gás que a frente precisa empurrar.
O forno torna a armadilha visível. A 490–510 °C a liga amolece, o gás de um poro se expande, e um poro perto da pele forma uma bolha na superfície. Uma peça que parecia sã pode falhar ali, então o vácuo é pré-condição do T6, não reparo depois dele.
A verificação ocorre antes do forno: radiografia ou TC na peça fundida, e um corpo de prova da mesma corrida rompido conforme a ASTM B557. Quando o gás não sustenta o T6, a alternativa é o T5 e o desenho muda.
Datum e a face de montagem de 0,02 mm
Um datum é a feição usinada a partir da qual a face de montagem e o padrão de furos são cortados e medidos. Nesta estrutura ele é um pad usinado, não a parede bruta de 1,5 mm. A parede carrega ângulo de desmoldagem, pele de fundição e distorção de têmpera, então um corte nela herda os três.
A ordem coloca o endireitamento antes da usinagem CNC posterior, e a face e os furos são cortados numa única fixação a partir desse pad. O assento tem meta de ±0,02 mm, a planeza da face 0,03 mm, a posição dos furos ±0,02 mm, tudo na face usinada. Uma segunda fixação acrescenta um erro de reposicionamento antes de a fresa acrescentar qualquer coisa.
A medição segue a mesma regra. Um mapa de pontos de CMM feito no dispositivo descreve o dispositivo. A cota de planeza precisa dizer se vale no estado livre ou com os parafusos apertados; caso contrário, dois inspetores relatam resultados diferentes.
Crescimento da camada e mascaramento na anodização por arco
A anodização por arco (MAO) é um processo anódico assistido por plasma que cresce uma camada cerâmica a partir do próprio alumínio, sem eletrodeposição por baixo. A camada consome metal para dentro e cresce para fora ao mesmo tempo, então uma face revestida fica acima da superfície cortada e um furo revestido fecha.
É esse crescimento que coloca a MAO depois do CNC e faz da lista de mascaramento uma decisão de desenho. Roscas, ajustes, pontos de aterramento e datums ficam em metal nu. Basta esquecer um item para a camada já ter mudado o ajuste; o erro aparece na montagem, quando o parafuso chega ao fundo ou um assento não fecha.
A espessura da camada nesta liga ainda é um valor a medir, então o desenho deixa o número em aberto. O remédio para um mascaramento esquecido é alargar ou cortar de novo, uma segunda passada no lote. O revestimento por MAO cobre o sistema de camadas.
Inspeção: corpos de prova, TC, CMM e calibres
A inspeção é o conjunto de verificações que libera um lote, e cada uma detecta uma falha que as outras não veem. Um corpo de prova rompido conforme a ASTM B557 informa o tratamento térmico. Radiografia ou TC cobre a parede fina e o gás, e um mapa de pontos de CMM cobre os assentos e os furos.
O revestimento acrescenta duas: um medidor de espessura de camada na superfície revestida e um calibre passa/não passa em cada rosca mascarada. A névoa salina é indicada no desenho com norma e duração em aberto, porque um número escrito antes de a camada ser medida é um palpite.
Um registro com as seis pode ser comparado com o lote seguinte. Um registro só com números de CMM não pode, porque não diz nada sobre o gás que decide o T6 ou a camada que decide o ajuste. O caso de fundição sob pressão em ADC12 cobre a mesma liga numa peça de produção.
Onde a rota perde
A rota de fundição de parede fina tem limite onde falta uma pré-condição. Uma estrutura com faixa de tolerância folgada não precisa de ferramentaria a vácuo de uma cavidade. Uma parede que não carrega carga não precisa de 1,5 mm. Um lote curto raramente paga uma matriz construída para meta de projeto de 200 000 disparos.
Uma estrutura de aço soldada espalha o custo entre peças e não precisa de matriz. Uma peça em A356 por gravidade aceita o T6 quando a parede pode ser mais grossa. Cada uma abre mão de algo que a rota de fundição sob pressão compra: consolidação de peças, detalhe bruto de fundição ou a parede fina.
A rota também perde quando o desenho está incompleto. Uma lista de mascaramento deixada para o revestidor, um datum deixado para a usinagem ou um T6 pedido sem verificação de viabilidade empurram a decisão para jusante, onde ela custa um lote em vez de uma revisão.
FAQ
