
Fundição sob pressão private label em ADC12 com MAO
Num programa de fundição sob pressão de alumínio private label (marca própria), um pedido repetido de estrutura de robô não é a mesma peça fundida duas vezes. São os mesmos seis registros, lote após lote, contra um desenho fixo. O desenho fixa uma parede de 1,5 mm em ADC12, uma estrutura de 320 × 180 × 90 mm com 1,2–1,8 kg, assentos em ±0,02 mm, 400 MPa como meta depois do T6 e MAO (anodização por arco) no exterior. A fundição sob pressão de alumínio define a forma uma vez. Os registros decidem se um pedido posterior confere com o primeiro.
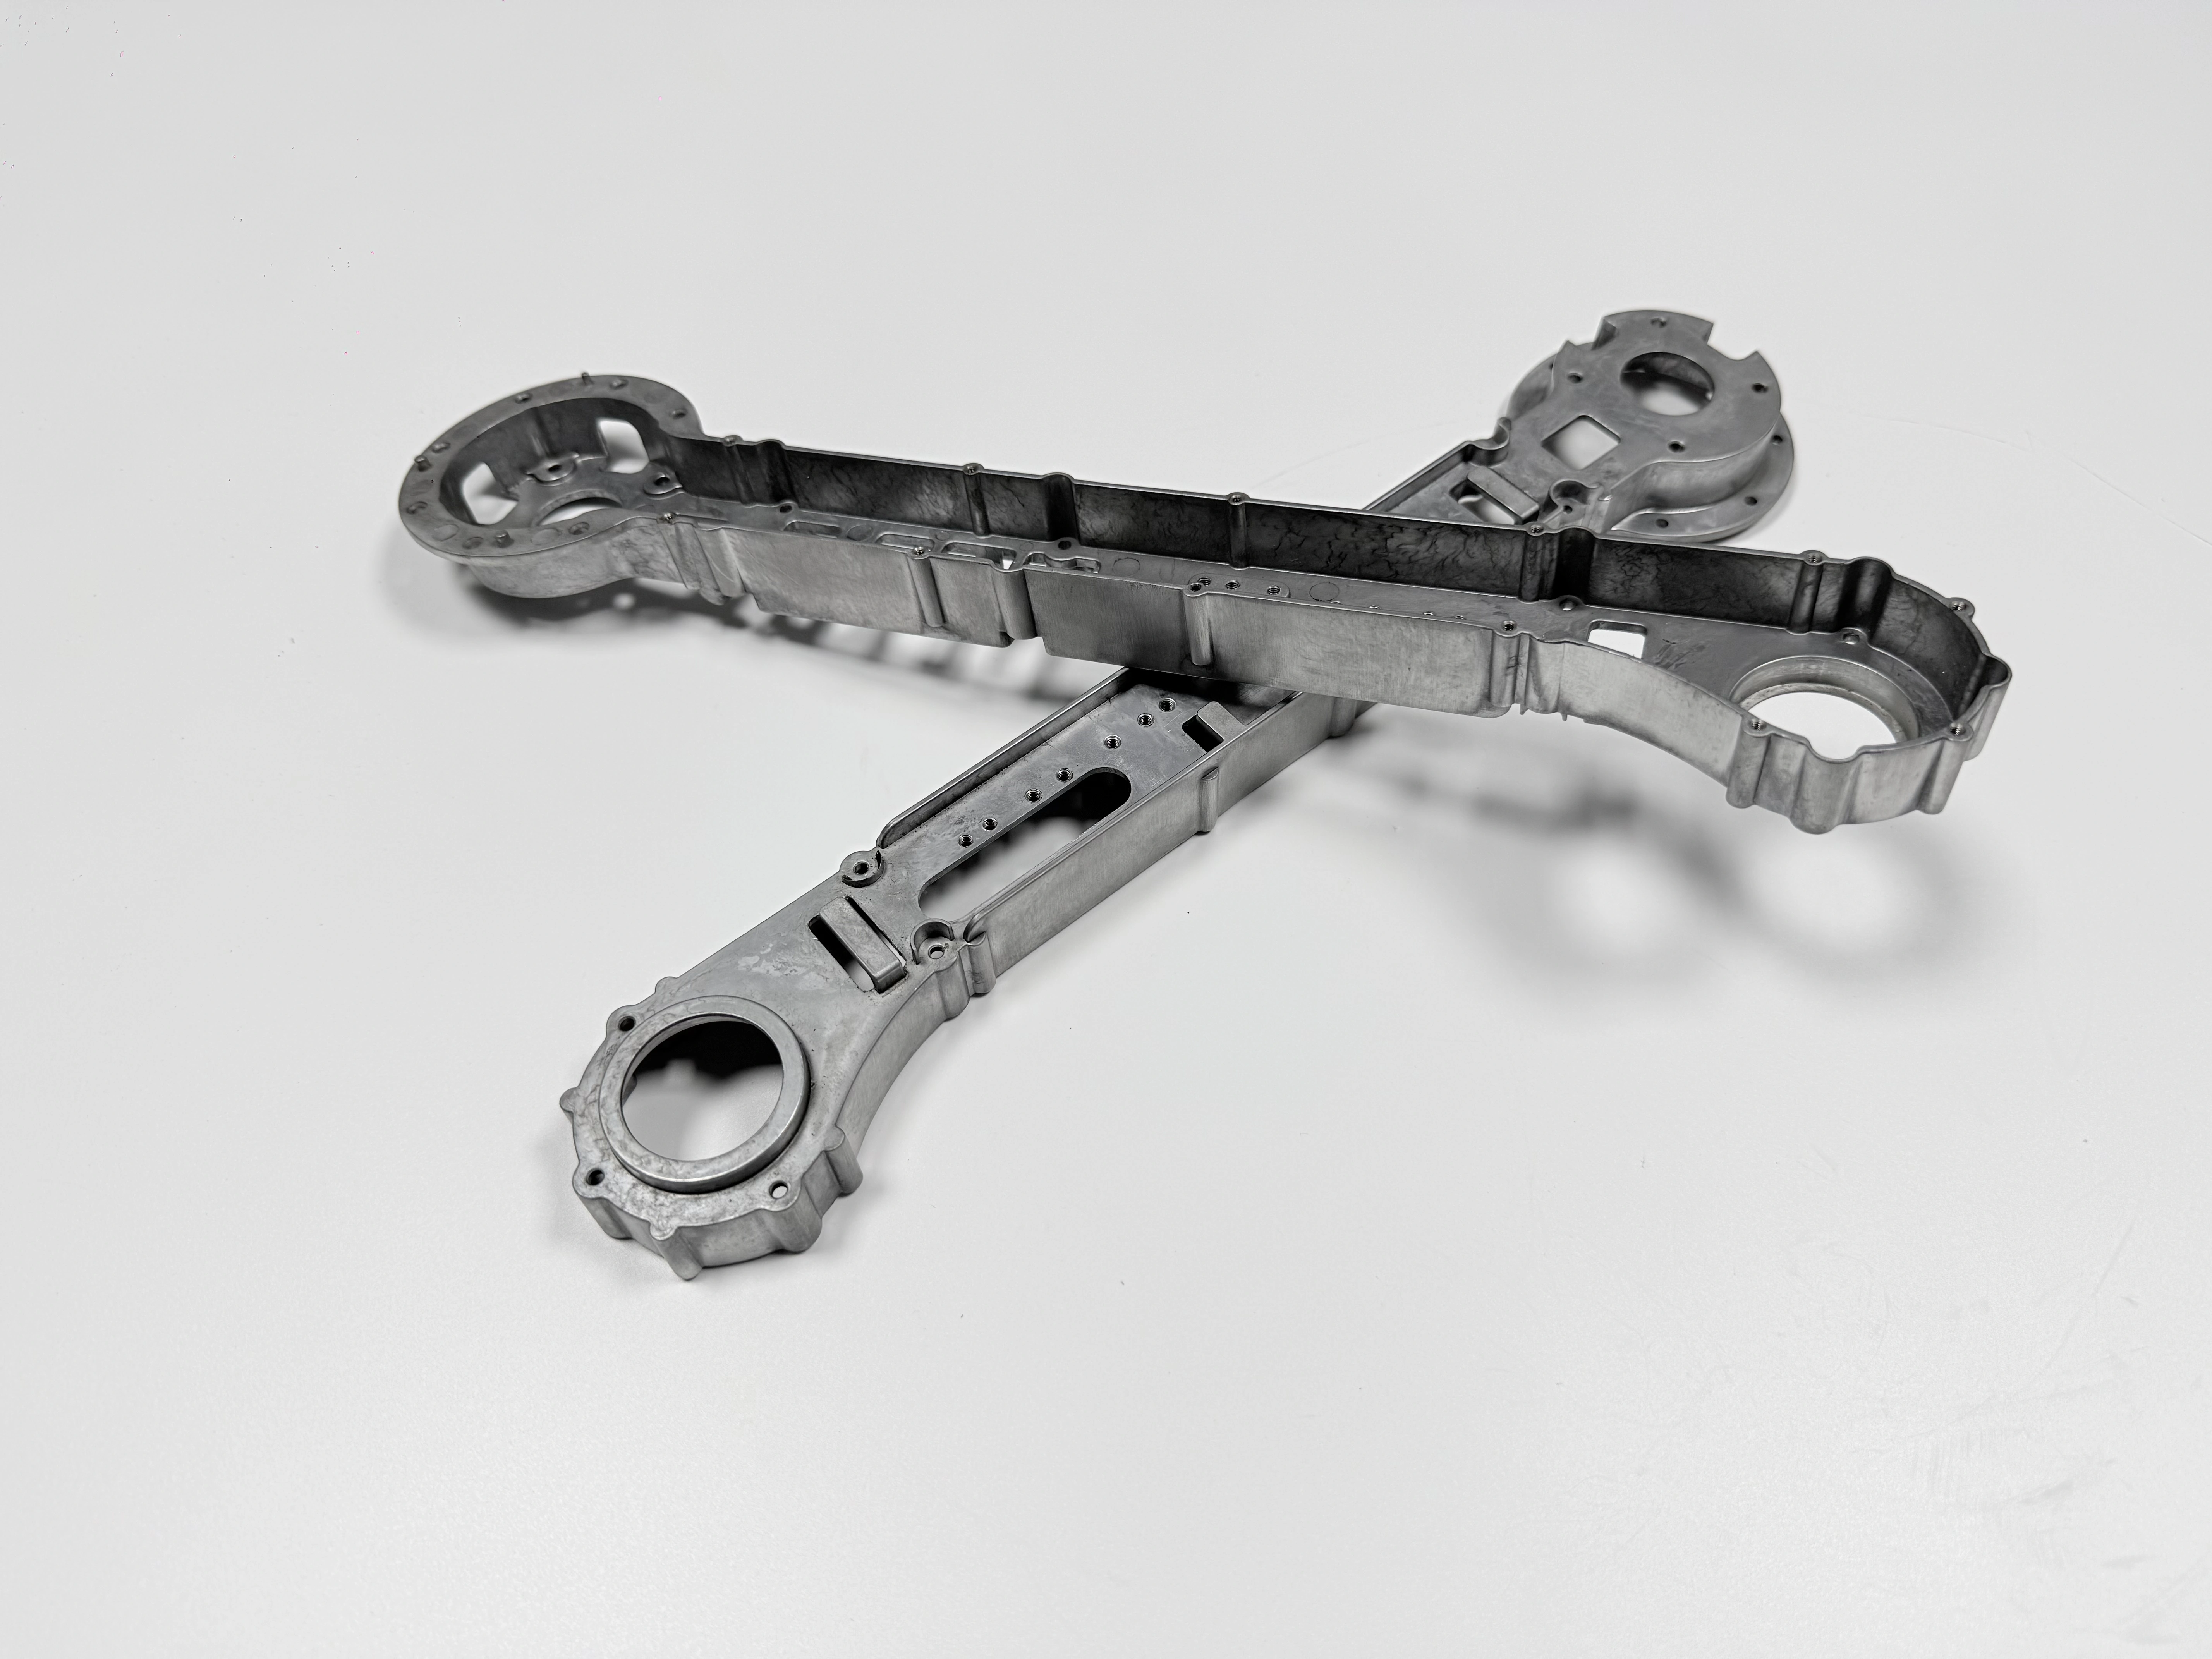
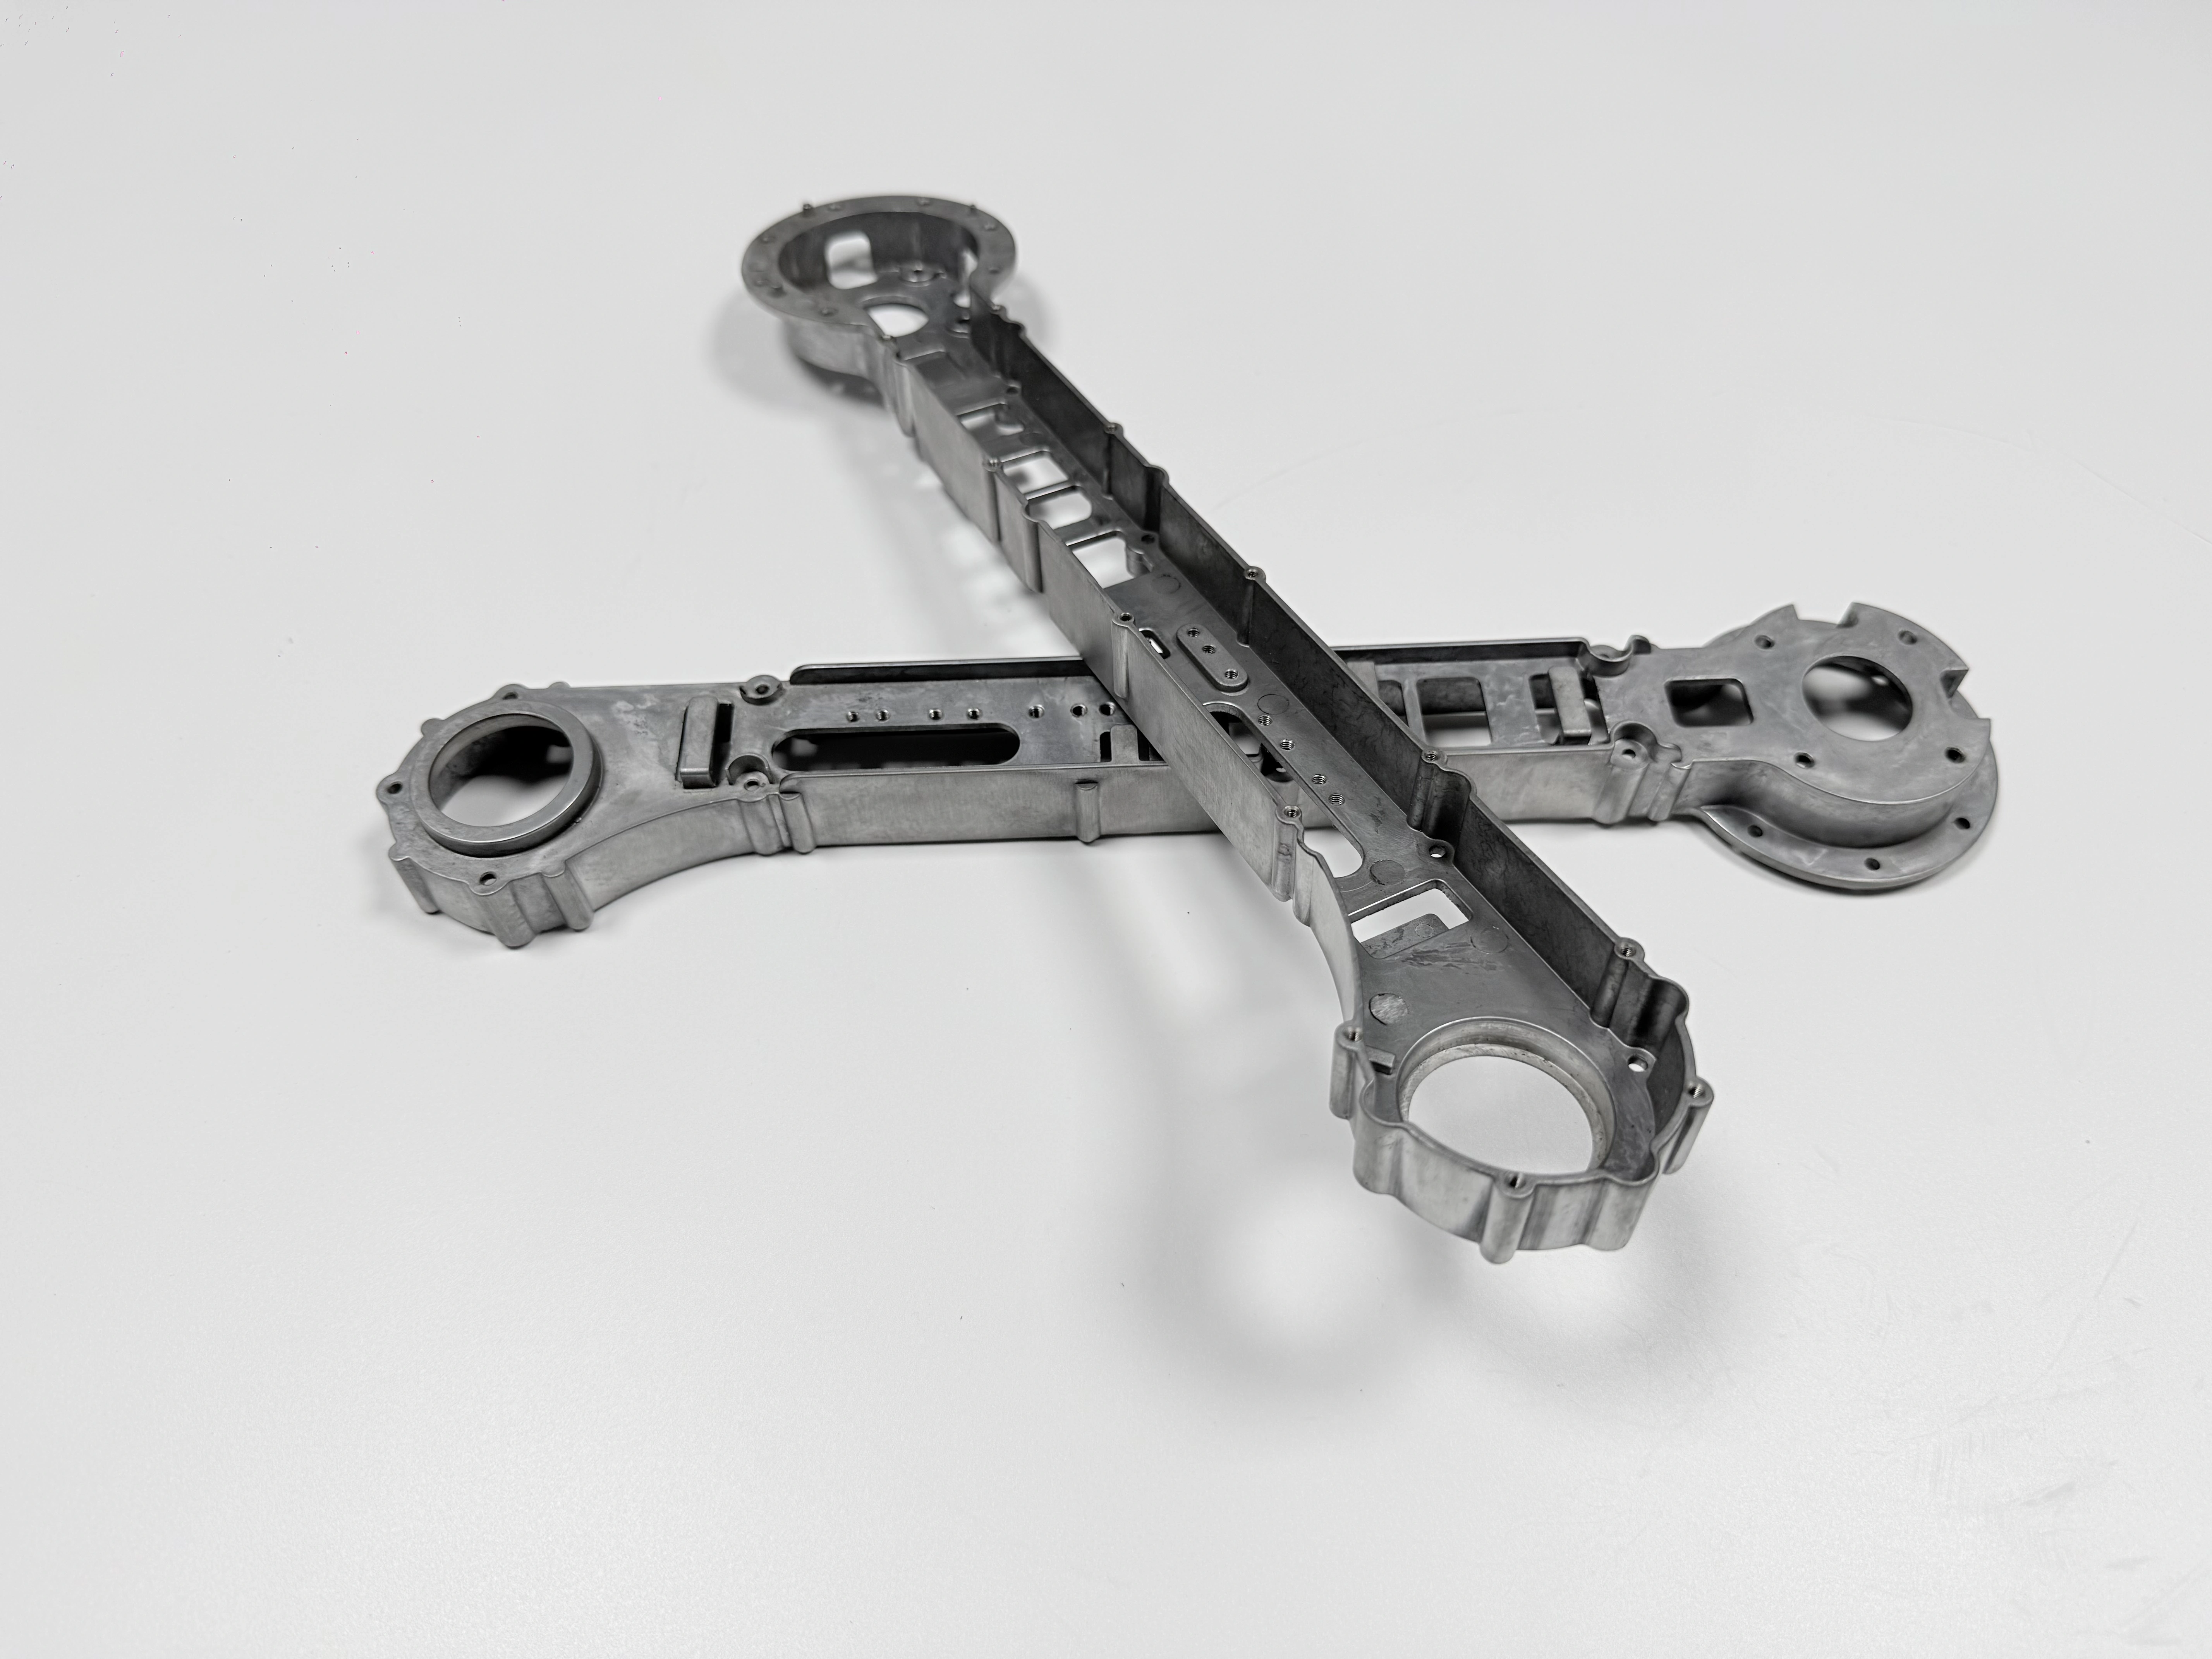
O que um pedido repetido repete
Seis registros saem com cada embarque. Um corpo de prova da mesma corrida é vazado com o lote e tracionado conforme a ASTM B557, e uma leitura de raios X ou TC enxerga o extremo distante da parede fina. Um mapa de pontos de CMM acompanha a usinagem CNC posterior, as roscas passam por um calibre passa/não passa e um medidor de espessura lê a camada. A névoa salina roda por último.
Entre um pedido e outro a matriz descansa e a corrida muda. O que se repete é o conjunto de registros, não o número da peça. Um lote que embarca com um registro faltando é um primeiro lote outra vez.
A primeira peça sai antes da rodada. Uma estrutura é medida contra a amostra assinada, com as leituras de assento e rosca ao lado do código da amostra. Só então o lote começa.
O que cada um dos seis registros prova
Os seis não se sobrepõem. Uma barra pode passar enquanto a parede forma bolha, e um assento pode medir dentro de ±0,02 mm e ainda se deslocar depois do corte final. Cada registro responde a uma pergunta, e a tabela o associa ao limite e à etapa.
Registro | Pergunta | Limite e unidade | Depois de |
|---|---|---|---|
Corpo de prova da mesma corrida, ASTM B557 | Resposta à tração | 400 MPa, meta | T6 |
Raios X ou TC | Enchimento no extremo da parede | sem falha fria nem enchimento incompleto | Fundição |
Mapa de pontos de CMM | Posição e planeza do assento | ±0,02 mm, 0,03 mm | CNC |
Calibre passa/não passa | Ajuste da rosca depois do revestimento | passa ou retém | MAO |
Medidor de espessura de camada | Borda de mascaramento mantida | por lote, sem limite definido | MAO |
Névoa salina | Camada em serviço | duração no desenho | MAO |
Uma inspeção de recebimento pode abrir um registro. A fábrica mantém os seis, porque uma aprovação não diz nada sobre a próxima.
A pergunta de desenho que para um lote
Uma pergunta acompanha todo RFQ: o desenho fixa o T6 e a lista de mascaramento antes do pedido de compra (PO)? Um desenho que pede 400 MPa como valor medido trava o programa. Esse número é uma meta depois do T6, e uma leitura de liberação transforma uma janela de processo num número que nenhum lote carrega.
O T6 é uma janela, solubilização a 490–510 °C e envelhecimento a 150–170 °C, definida pelo ciclo de tratamento térmico e confirmada com a fundição antes do corte da matriz. A cota de planeza de 0,03 mm cabe cinquenta vezes na parede de 1,5 mm, e o assento dentro dessa faixa sustenta ±0,02 mm.
Onde a parede pode engrossar ou a meta de 400 MPa pode cair, o T6 vira opcional. Essa troca pertence ao desenho, não a uma reunião depois da primeira rodada.
Lista de mascaramento na PO, não no e-mail
Quatro feições ficam em metal nu: roscas, ajustes, pontos de aterramento e datums. A linha de revestimento lê o desenho e o pedido de compra, não uma sequência de e-mails. Por isso a lista vai na PO linha por linha, cada linha nomeando a feição, a borda de mascaramento e a conferência depois do revestimento.
Uma falha aparece na montagem, quando um fixador trava ou um assento fica afastado pela camada. Nessa hora o lote já está na linha. O escalonamento tem um passo: quem encontra retém o lote, e o responsável pela anodização por arco e o contato do programa decidem entre retrabalho e alargamento.
O mascaramento custa tempo, então a lista é cortada na conversa. Uma rosca que pode ser alargada depois do revestimento pode ficar em metal nu. Uma classe de rosca apertada não pode. Essa decisão é escrita por feição, ou tomada outra vez na linha.
O que este programa não aceita
Quatro pedidos são recusados: um valor de 400 MPa escrito como resultado medido, revestimento liberado sem lista de mascaramento, um trabalho comparado só por preço unitário e uma peça sem desenho. Cada recusa protege um registro que pode ser conferido um ano depois.
A recusa por mascaramento é a mais cara. Revestir sem lista passa na inspeção e falha na linha, e o retrabalho cai no lote, não no pedido de compra que pulou a lista.
Nenhum nome de cliente, tamanho de lote, preço, prazo de entrega ou rendimento aparece aqui. Esses dados ficam no arquivo do programa, compartilhado sob acordo.
Uma cavidade, 200 000 disparos e a passagem de bastão
A matriz tem uma cavidade única em H13, roda a vácuo e traz 200 000 disparos como meta de projeto. Uma cavidade é o preço de uma parede de 1,5 mm: uma peça por disparo e nenhuma segunda cavidade para absorver um enchimento incompleto.
Um pedido repetido começa na matriz, não no forno. A contagem de cavidades e os disparos desde o último serviço são conferidos antes de a corrida ser reservada. Os registros de fabricação de ferramentas e matrizes viajam com a matriz, e o plano de enchimento está em fundição sob pressão para estruturas de robô.
A passagem de bastão tem quatro itens: a amostra assinada da primeira peça, o modelo de registro, a lista de mascaramento e o nome de quem para uma rodada. Um passo de escalonamento, sem cadeia. Uma peça diferente na mesma liga está num caso de HPDC em ADC12.
FAQ
