
Тонкостенное литьё под давлением: 1,5 мм на раме ADC12
Тонкостенное литьё под давлением — это литьё под давлением, в котором стенка настолько тонкая, что металл застывает раньше, чем заполнится полость формы. Поэтому режим задаёт окно заполнения, а не число в чертеже. На раме робота из ADC12 расчётная стенка равна 1,5 мм, и это проектная цель чертежа, а не норма цеха. Монтажные поверхности держатся в пределах ±0,02 мм, цель по пределу прочности после T6 составляет 400 МПа. Ни один отдельный этап не удержит все три требования; это делает литьё алюминия под давлением вместе с шестью операциями после него.
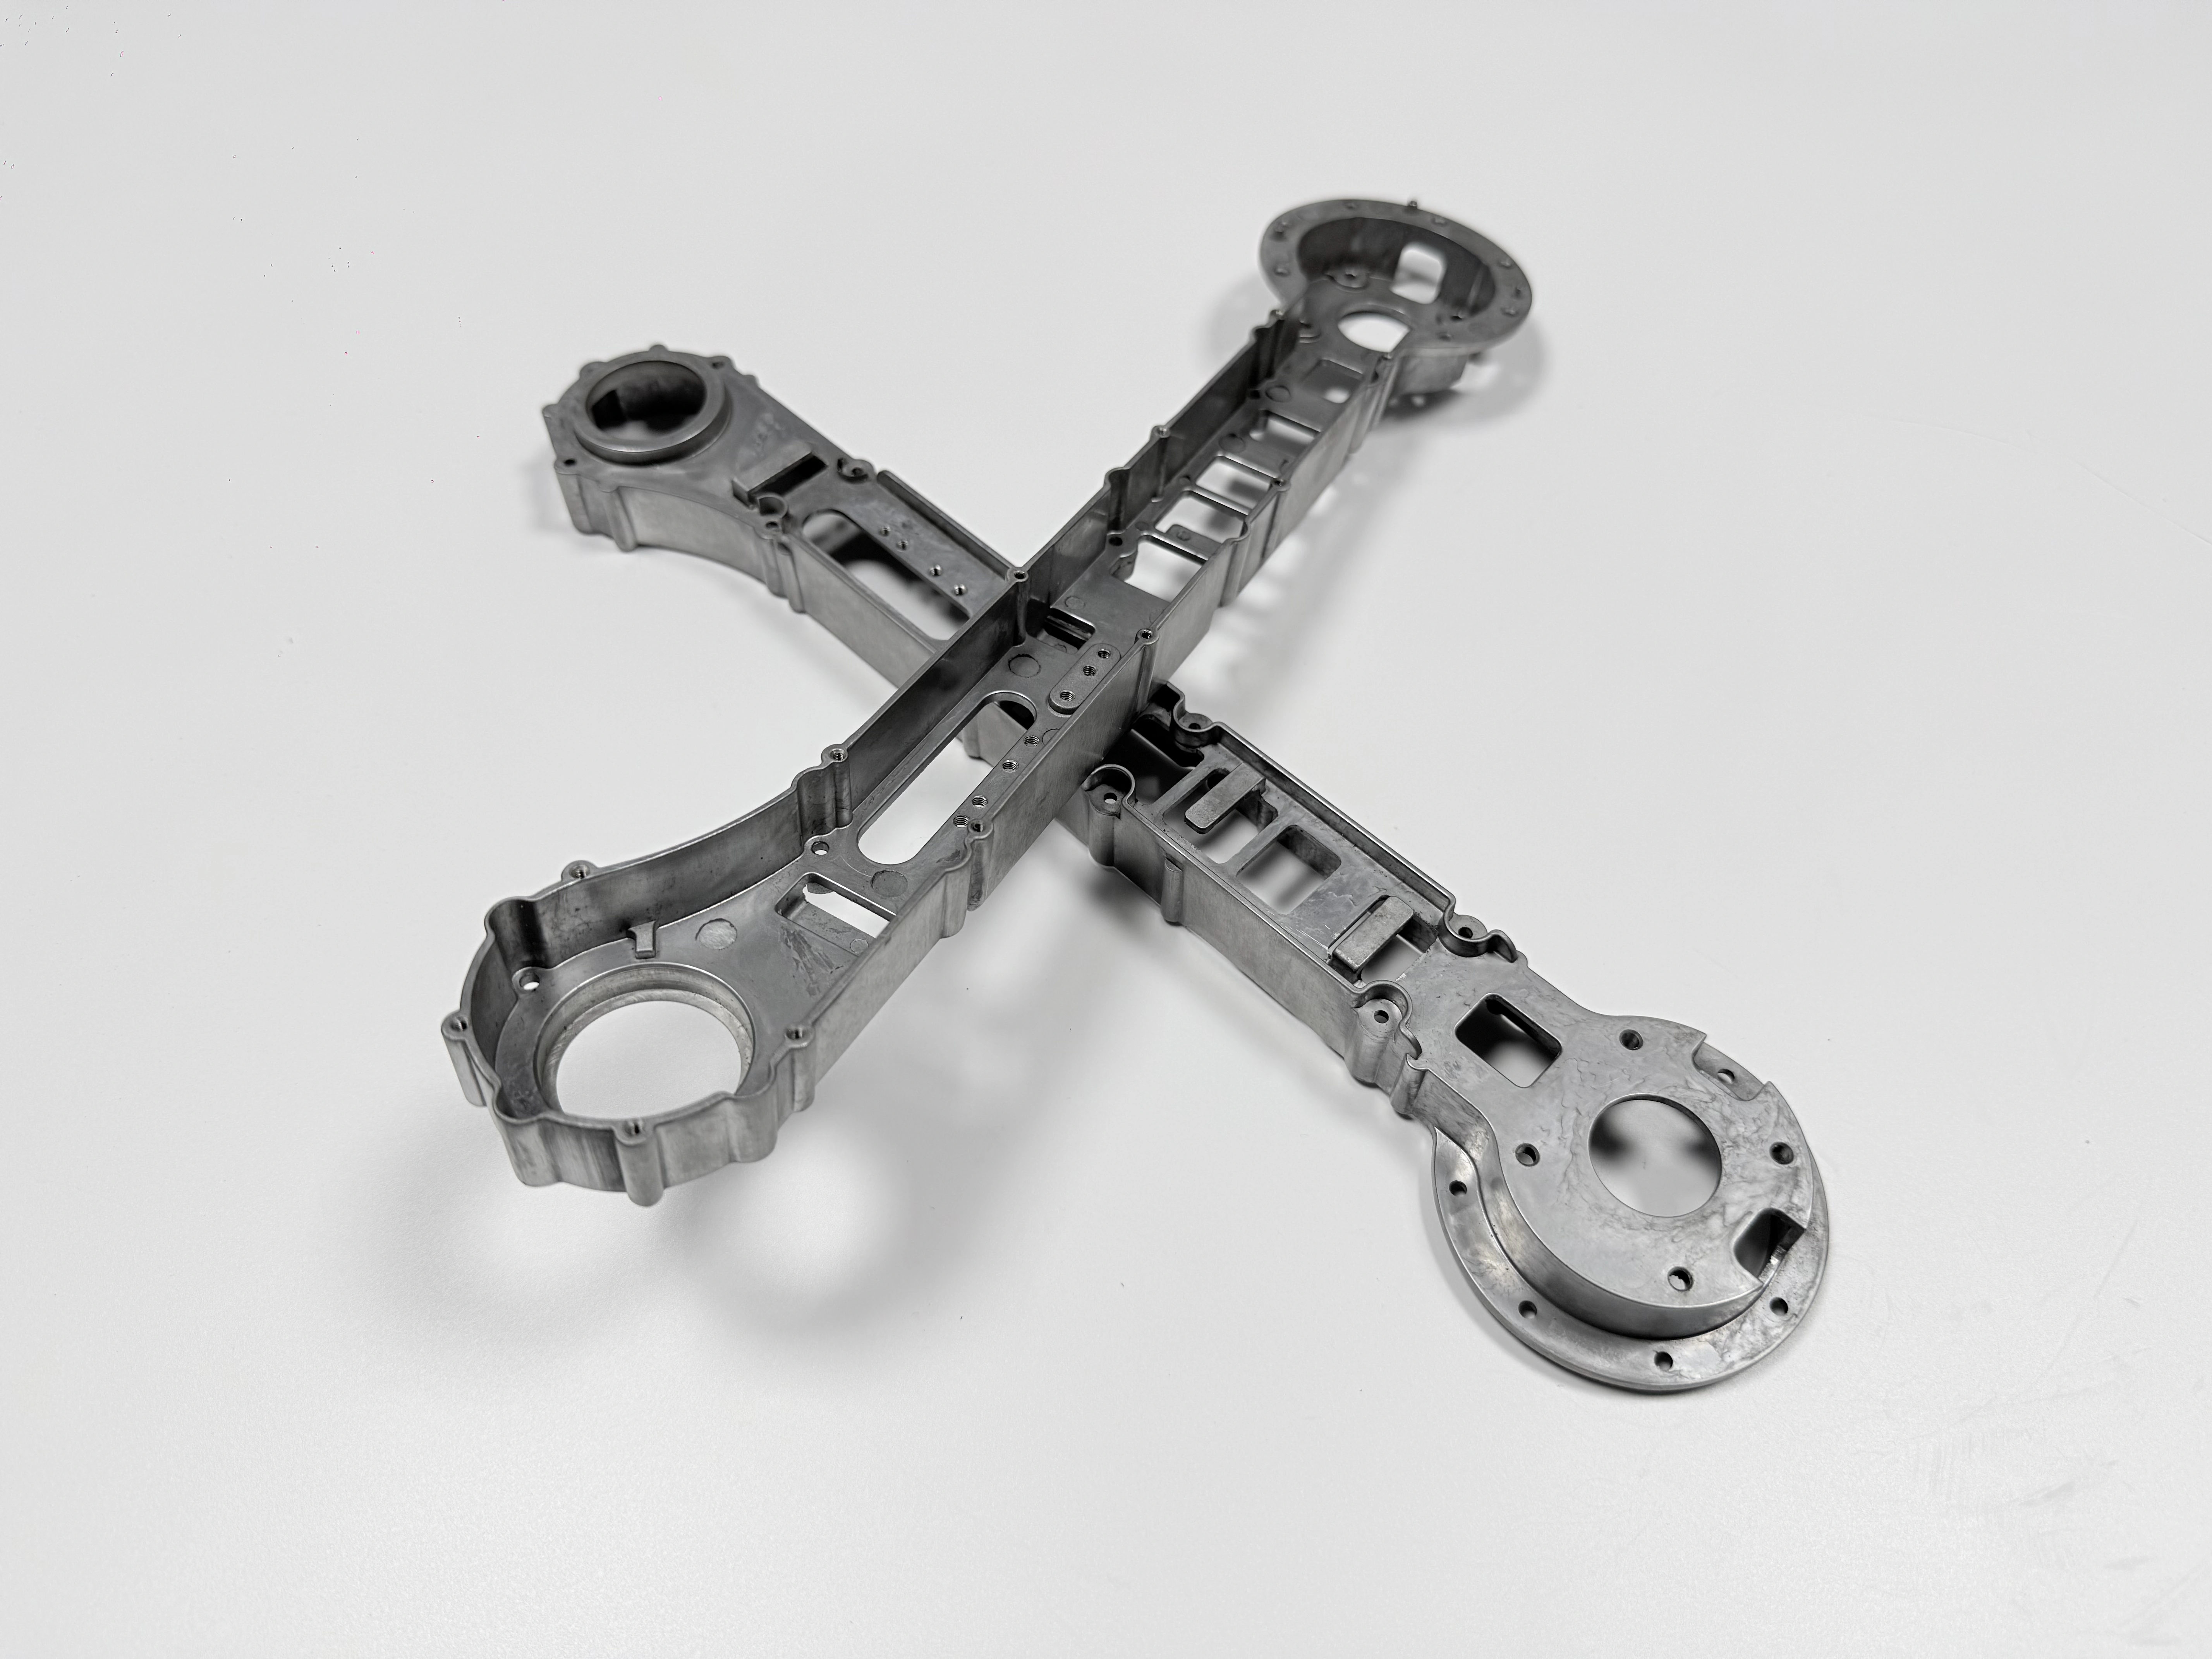
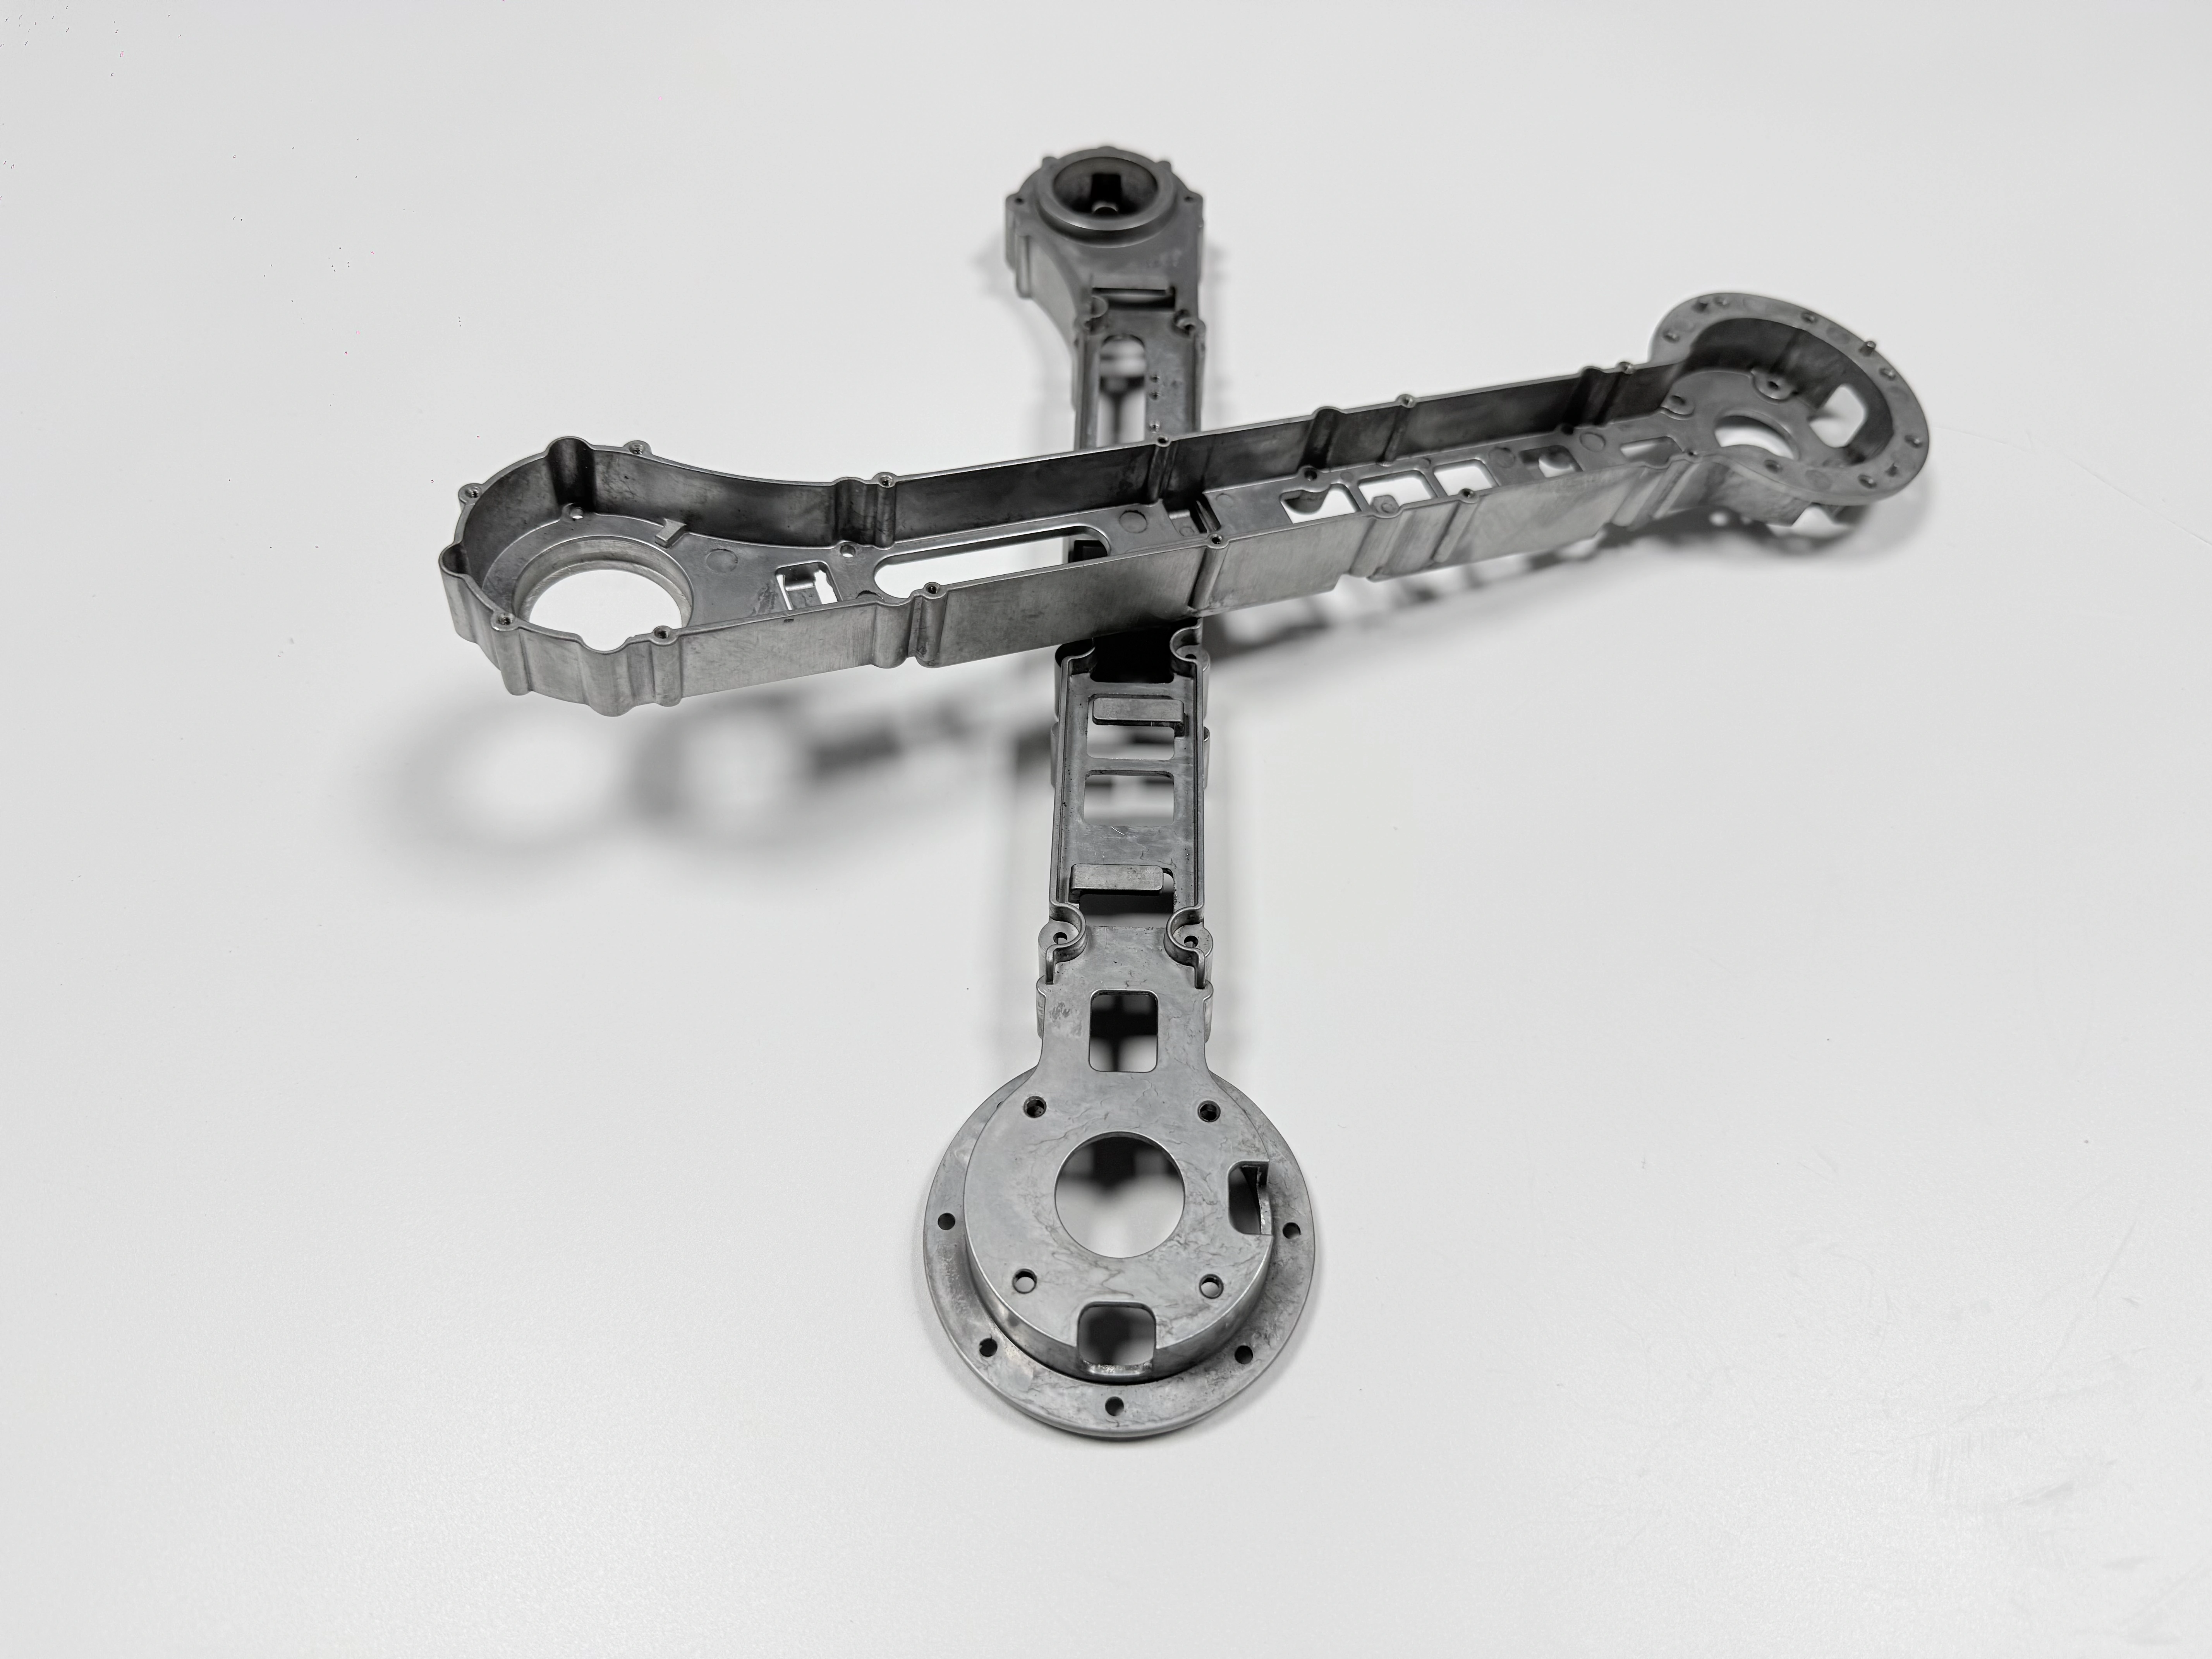
Что меняет 1,5 мм в тонкостенном литье
При толщине 1,5 мм тонкостенное литьё — это прежде всего задача заполнения, а уже потом число в чертеже. Фронт металла отдаёт тепло обеим поверхностям формы быстрее, чем успевает пройти сечение, поэтому поздний фронт упирается в застывшую кромку, и два потока сходятся холодным швом вместо сварки. Впускной канал направлен в толстую бобышку шарнира, вакуум отводит газ из полости перед фронтом, а перелив стоит на дальнем конце тонкой стенки.
Именно эту комбинацию условий и покупает цифра 1,5 мм. Без вакуума дальний конец не заполнится; если разделить запрессовку на две полости, каждой из тонких стенок достанется меньше давления, от которого зависит заполнение.
Стенка — проектная цель для рамы размером 320 × 180 × 90 мм с проектной массой 1,2–1,8 кг, а не проверенная на практике толщина. Общее правило по толщине стенки задаёт для корпусов более высокий минимум; 1,5 мм выигрывают управлением заполнением.
Не песчаная форма и не сварная конструкция
Тонкостенное литьё под давлением — не литьё в песчаные формы с меньшей толщиной стенки в чертеже. Песчаная форма заполняется под действием силы тяжести, и её предел по толщине стенки задают прочность формы и жидкотекучесть металла, а не окно заполнения.
Сварная конструкция собирается иначе. Стальная рама берёт жёсткость из замкнутых сечений и множества соединений; отливка заменяет всю эту сборку одной деталью и переносит стоимость в форму.
Гравитационное литьё из A356 — более близкая альтернатива, когда T6 важнее производительности. Оно принимает цикл T6 и отдаёт тонкую стенку. Малый тираж или стенка, которая не несёт нагрузки, редко окупают форму.
Маршрут в том порядке, который задаёт таблица
Маршрут — фиксированная последовательность: каждый шаг создаёт то состояние, которое затем проверяет следующий. Вакуумное литьё под давлением заполняет раму в форме H13 с одной полостью с проектной стойкостью 200 000 циклов. Литники снимают до T6, затем идёт T6, за ним правка, ЧПУ режет посадочные места, дуговое анодирование наносит покрытие с маскированием, а финальный контроль выпускает партию.
Порядок здесь не формальность. Если срезать литник после T6, рез может вскрыть вздутие у основания литника. Если править после ЧПУ, пресс сдвигает посадочное место, которое уже вышло на ±0,02 мм. Покрываете до последнего реза — и резец снимает плёнку, которую только что вырастили. В таблице 1 каждое требование стоит рядом с этапом, который его задаёт, и с проверкой, которая его подтверждает.
Требование | Цель (мм, МПа, °C) | Где задаётся | Чем подтверждается |
|---|---|---|---|
Стенка | 1,5 мм | Вакуумное заполнение, одна полость | Рентген или КТ |
Монтажная поверхность | ±0,02 мм | Правка, затем ЧПУ | Карта точек КИМ |
Предел прочности при растяжении | 400 МПа (цель) | T6: 490–510 / 150–170 °C | Образец по ASTM B557 |
ADC12 по ASTM B85
ADC12 относится к алюминиево-кремниево-медным сплавам для литья под давлением; его ближайшая марка по ASTM B85 — A383. Стандарт фиксирует химический состав и обозначение, но не значение предела прочности после T6. Для чертежа рамы это различие принципиально: 400 МПа остаётся целью для термообработанной детали, а не свойством самой марки.
Сплав хорошо заполняет тонкие сечения, а медь и кремний — то, с чем работает цикл T6. Запись, в которой назван ADC12 без стандарта или стандарт без состояния термообработки, оставляет приёмку без основания.
T6: нагрев под закалку 490–510 °C, старение 150–170 °C
T6 — термическая обработка из трёх частей: нагрев под закалку при 490–510 °C, собственно закалка и старение при 150–170 °C. Выдержка переводит медь и кремний в твёрдый раствор, закалка удерживает их там, а старение выделяет упрочняющую фазу. Цель 400 МПа относится именно к этому состоянию.
Выполнимость T6 для конкретной рамы подтверждают вместе с термическим участком до того, как вырезана форма. Стенка 1,5 мм остывает раньше бобышки шарнира: стенка схватывается первой, бобышка продолжает сжиматься, и раму выгибает в сторону от собственных посадочных мест.
Правка идёт после T6 и до ЧПУ, поэтому заготовка возвращается в свой припуск, пока на посадочных местах ещё остаётся металл под рез. Пропустите пресс — и выгиб будет убирать резец на уже закалённой раме. Сам цикл разобран в статье про термическую обработку алюминиевых отливок.
Газовая пористость и вздутия
Газовая пористость означает газ, запертый в отливке при заполнении, а вздутие — тот же газ, который проявляет себя уже во время выдержки под закалку. В стенке толщиной 1,5 мм металл идёт быстро и тонким слоем, поэтому поток может завернуться и затянуть газ. Вакуумное литьё под давлением снижает объём газа, который фронту приходится выталкивать перед собой.
Печь делает эту ловушку видимой. При 490–510 °C сплав размягчается, газ в поре расширяется, и пора у самой корки приподнимает поверхность. Деталь, которая до печи выглядела целой, отказывает именно там, поэтому вакуум — предварительное условие для T6, а не ремонт после него.
Проверка идёт до печи: рентген или КТ самой отливки и контрольный образец из той же плавки, испытанный на растяжение по ASTM B557. Если газ не позволяет выдержать T6, запасной путь — T5, и чертёж меняется.
База и монтажная поверхность 0,02 мм
База — это обработанный элемент, от которого режут и измеряют монтажную поверхность и сетку отверстий. На этой раме в роли базы выступает обработанная площадка, а не литая стенка толщиной 1,5 мм. Стенка несёт уклон, литую корку и коробление от закалки, поэтому любой рез от неё наследует все три.
Порядок ставит правку перед механической обработкой на ЧПУ, и поверхность с отверстиями режут за одну установку от этой площадки. Цель по посадочному месту составляет ±0,02 мм, плоскостность поверхности 0,03 мм, позиция отверстий ±0,02 мм — и всё это на обработанной поверхности. Вторая установка добавляет погрешность переустановки раньше, чем резец что-то добавит.
Измерение подчиняется тому же правилу. Карта точек КИМ, снятая в зажатом приспособлении, описывает приспособление, а не деталь. В записи о плоскостности должно быть сказано, относится она к свободному состоянию или к затянутым болтам; иначе два контролёра выдадут разные результаты.
Рост плёнки MAO и маскирование
Дуговое анодирование (MAO, плазменное оксидирование) — анодный процесс с плазменным разрядом, который выращивает керамическую плёнку из самого алюминия, без гальванической подложки. Плёнка расходует металл вглубь и одновременно нарастает наружу, поэтому покрытая поверхность стоит выше резаной, а покрытое отверстие сужается по диаметру.
Из-за этого роста MAO идёт после ЧПУ, а список масок становится решением в чертеже. Резьба, посадки, площадки заземления и базы остаются голыми. Пропустите один пункт — и плёнка уже изменила посадку; ошибка проявится на сборке, где винт упирается в дно отверстия или посадочное место не садится.
Толщину плёнки на этом сплаве ещё предстоит измерить, поэтому в чертеже это число пока не проставлено. Исправление пропущенной маски — развёртывание или повторный рез, то есть второй проход по всей партии. Покрытие дуговым анодированием описывает систему слоёв.
Контроль: контрольные образцы, КТ, КИМ, калибры
Контроль — это набор проверок, который выпускает партию, и каждая проверка ловит свой отказ, невидимый для остальных. Контрольный образец, испытанный на растяжение по ASTM B557, показывает, что сделала с деталью термическая обработка. Рентген или КТ закрывают тонкую стенку и газ, а карта точек КИМ охватывает посадочные места и отверстия.
Покрытие добавляет ещё две проверки: толщиномер покрытия на покрытой поверхности и калибр «проход/непроход» на каждой замаскированной резьбе. Испытание в соляном тумане указано в чертеже без стандарта и без длительности: число, записанное до измерения плёнки, — это лишь догадка.
Протокол со всеми шестью проверками можно сравнить с протоколом следующей партии. Протокол с одними числами КИМ — нельзя: в нём нет ни данных о газе, который решает судьбу T6, ни данных о плёнке, которая решает посадку. Кейс по литью ADC12 разбирает тот же сплав на серийной детали.
Где маршрут проигрывает
У маршрута тонкостенного литья есть предел везде, где не выполнено хотя бы одно предварительное условие. Раме с широким полем допуска не нужна вакуумная оснастка, рассчитанная на одну полость. Стенке без нагрузки не нужны 1,5 мм. Короткая серия редко окупает форму, построенную под проектную стойкость 200 000 циклов.
Сварная стальная конструкция распределяет стоимость между отдельными деталями и не требует формы. Гравитационная отливка из A356 принимает T6, когда стенку можно сделать толще. Каждый из вариантов отдаёт что-то, что покупает литьё под давлением: объединение деталей, литые элементы или тонкую стенку.
Маршрут проигрывает и тогда, когда чертёж остаётся неполным. Список масок, отданный участку покрытия, база, отданная механическому цеху, или требование T6 без проверки выполнимости переносят решение вниз по потоку, где оно стоит уже партии, а не правки чертежа.
Частые вопросы (FAQ)
